Menguasai Penggerusan Akrilik: 4 Teknik Terbukti Mengurangi Chipping, Meleleh, dan Bird Nesting
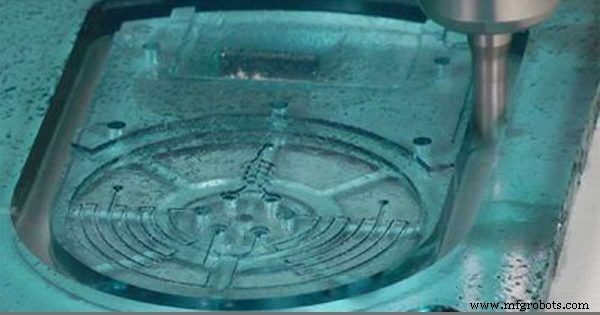
Saya sering mendengar tukang mesin mengeluh tentang kesulitan dalam menggerus akrilik. Masalah mereka bervariasi dari chipping, meleleh, “bird nesting” (pengumpulan materi di sekitar tepi potong alat) dan tidak dapat mencapai permukaan dan tepi yang jelas, transparan. Bahkan produsen berpengalaman yang telah menyempurnakan penggerusan akrilik, sering melalui penggunaan alat berlapis berlian, masih mengeluh tentang biaya alat akrilik mahal ini. Saya selalu senang menyebutkan kepada orang-orang yang frustrasi ini bahwa DATRON memiliki solusi yang sangat efisien dan secara mengejutkan terjangkau. Faktanya, DATRON menawarkan garis lengkap alat potong akrilik carbide padat – dari end mill single-flute hingga form end mill dalam berbagai variasi – semuanya dengan flute yang dipolir yang membuatnya unggul dibandingkan alat akrilik lainnya di pasaran.
Keuntungan alat akrilik DATRON adalah dua kali lipat. Pertama, geometri alat dirancang dengan sudut potong tajam agresif yang jauh lebih tajam dari alat potong konvensional. Kedua, flute dipolir. Kedua elemen ini bekerja sinergis untuk mencapai hasil penggerusan akrilik hampir transparan dengan sebagian kecil biaya alat berlapis berlian. Namun, penghematan biaya tidak hanya didasarkan pada harga pembelian awal. Apa yang ditemukan pelanggan kami adalah bahwa mereka dapat menghapus aplikasi pengkilapan sekunder karena bagian keluar dari mesin dengan penampilan transparan yang mengkilap.
Penggerusan Selang dalam Akrilik
Jadi pada titik ini, beberapa dari Anda mungkin siap untuk langsung mengunduh Katalog Alat Potong Akrilik kami. Untuk yang lain yang tertarik mempelajari beberapa strategi penggerusan akrilik, saya ingin membahas topik ini sedikit lebih lanjut. Meskipun Penggerusan selang dalam akrilik dapat dilakukan dengan berbagai end mill single-flute dan end mill ball nose double-flute, strategi mungkin terlalu beragam untuk blog ini. Jadi, saya akan fokus pada proses penggerusan yang lebih spesialis.
Cara Face Mill Akrilik atau Plexiglas
Secara umum, gunakan alat dengan geometri potong positif tinggi atau geser tinggi. Bahan plastik yang ditempel dengan benar, baik dengan klem pneumatik atau chuk vakum, dapat di-face mill dengan kecepatan dan kecepatan transmisi tinggi. End mill double-flute DATRON dengan radius tepi dan flute yang dipolir dirancang dengan geometri face lanjutan dan flute yang dipolir untuk transparansi tambahan dalam bagian akrilik yang diproses. Satu strategi face milling yang kami gunakan menggunakan pass roughing dengan end mill single-flute 5mm pada 15.000 RPM dan kecepatan transmisi 197 inci per menit (3,75 mm XY infeed, 0,9 mm Z infeed) diikuti oleh pass face milling/finishing dengan end mill ball nose (sferis) double-flute 3mm pada 40.000 RPM dan kecepatan transmisi 118 inci per menit (0,08 mm XY infeed, 0,02 mm Z infeed). Tentu saja, bahan dan aplikasi bervariasi jadi silakan hubungi atau email tools@datron.com untuk saran alat yang menanggapi aplikasi spesifik Anda.
Penggerusan Chamfer Tepi Akrilik
Seperti yang saya sebutkan sebelumnya, DATRON memiliki sejumlah form end mill termasuk alat untuk penggerusan radius eksternal, countersinking dan chamfering. Ini tersedia dalam berbagai sudut potong yang berbeda. Countersink kami untuk akrilik memiliki flute besar untuk ruang chip tambahan, serta spiral 15° untuk memastikan evakuasi chip yang optimal. Meskipun strategi penggerusan akan bergantung pada aplikasi dan hasil yang diinginkan, saya dapat berbagi spesifikasi untuk sampel terbaru yang kami proses. Dalam hal ini kami menggunakan alat countersink double-flute 3mm, 90° pada 15.000 RPM dan kecepatan transmisi 20 inci per menit untuk chamfering tepi akrilik dengan 0,2 mm XY infeed dan 0,2 mm Z infeed.
Pembuatan Lubang Berpita dalam Akrilik (menggunakan helix drilling dan thread milling)
Satu strategi yang kami temukan efektif untuk membuat lubang berpita dalam akrilik terdiri dari satu-dua pukulan – helix drilling terlebih dahulu dan thread milling setelahnya. Sebagai contoh, kami baru-baru ini helix drilling bagian akrilik dengan end mill single-flute 2mm pada 20.000 RPM dan kecepatan transmisi 10 inci per menit dengan 1,0 mm Z infeed. Lalu kami menggunakan thread mill M2,5 – M4 pada 25.000 RPM dan kecepatan transmisi 31 inci per menit dengan 0,75 mm Z infeed.
Strategi penggerusan akrilik yang detail di atas terkait dengan aplikasi spesifik dan aplikasi untuk menggerus akrilik beragam. Jadi, silakan hubungi kami dengan pertanyaan alat Anda di tools@datron.com atau 888.262.2833