Gravir Senjata CNC: 3 Metode Pencocokan Terbukti untuk Memenuhi Standar ATF
ATF menuntut nomor serial senjata api diukir, dicetak atau di cap pada frame atau penerima senjata api dalam cara yang tidak rentan untuk dihapus. Kedalaman ukir saat ini yang diperlukan untuk nomor serial senjata api adalah 0,003” dalam ukuran cetak tidak lebih kecil dari 1/16 inci. Marking senjata api lain seperti nomor model, kaliber atau gauge, logo, nama produsen dan negara asal juga harus diukir pada senjata api pada kedalaman 0,003”. Karena tidak ada dua senjata api yang dapat memiliki nomor serial yang sama, produsen senjata api berlisensi diwajibkan untuk mencatat dan melacak setiap senjata api yang dihasilkan dan oleh karena itu, semua marking senjata api atau gravir senjata api yang dilakukan di fasilitas mereka, serta lokasi bagian senjata api yang diukir. Blog ini membahas 3 teknik marking senjata api yang berbeda, serta fitur yang bermanfaat untuk kontrol kualitas.
1) Roll Marking Guns
Mari kita mulai dengan roll marking. Dalam hal proses ini, apakah ia dapat mencapai kedalaman marking senjata api yang diperlukan (dan ia dapat) hampir tidak relevan. Itu karena kualitas marking adalah, menurut pendapat saya, tidak seperti yang saya inginkan pada senjata api yang saya beli dengan ratusan atau ribuan dolar. Dalam kasus marking senjata api atau serialisasi, proses roll marking menggunakan cetakan bulat dengan karakter alfanumerik tajam yang di gulir atas bagian senjata api, sehingga menekan nomor serial ke dalam senjata api, menekan dan memindahkan logam untuk menghasilkan kesan. Fakta adalah, tanda-tanda ini tidak tajam dan bersih karena tepi setiap karakter mengandung sisa atau “recast” dari logam yang dipindahkan dari kesan.
2) Laser Marking Guns
Mesin laser, di sisi lain, menghasilkan kualitas marking senjata api yang baik. Kelemahan untuk laser adalah kedalaman. Kedalaman ukir senjata api yang dituntut ATF sebesar 0,003” mendorong batas teknologi laser. Itu karena semalam dalam “potong” semakin banyak cahaya mulai membengkok. Ini mirip dengan runout dalam dunia penggerasan dan hasilnya tidak memuaskan untuk banyak produsen senjata api.
3) Gravir Senjata dengan Mesin Penggerasan Kecepatan Tinggi
Smith & Wesson, misalnya, menggunakan mesin penggerasan kecepatan tinggi untuk melebihi pedoman ATF dengan mengukir senjata api seperti M&P pada kedalaman 0,005”. Praktik ini memosisikan Smith & Wesson untuk masa depan jika ATF mengenakan persyaratan yang lebih ketat untuk kedalaman nomor serial senjata api.
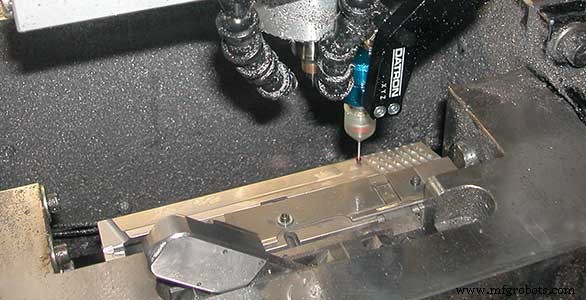
Mengukir nomor serial senjata api dan branding seperti logo dengan mesin penggerasan CNC kecepatan tinggi (atau mesin penggerasan) menghasilkan tepi tajam dan bersih pada kedalaman yang memenuhi persyaratan ATF. Seperti disebutkan di atas, kualitas marking senjata api yang baik bahkan dapat dihasilkan pada kedalaman yang melebihi persyaratan tersebut. Selain itu, mesin penggerasan seperti mesin penggerasan kecepatan tinggi DATRON menawarkan fitur terintegrasi dan fungsionalitas yang kuat yang bermanfaat bagi produsen senjata api dalam hal kecepatan (waktu siklus), kualitas, pengurangan limbah, manufaktur lean, dan pencatatan serta pelacakan bagian. Menggunakan garis senjata tangan M&P Smith & Wesson sebagai contoh, inilah caranya. Garis ini memerlukan ukir pada 3 slide senjata tangan yang berbeda yang digunakan untuk berbagai model. Karena slide-slide ini digunakan untuk berbagai kaliber, ada hingga 7 variasi. Smith & Wesson menerapkan manufaktur lean dengan “single unit pull” – jadi saat pesanan diterima, bagian yang diperlukan diukir.
Dengan probing DATRON yang digunakan untuk referensi dan identifikasi bagian, operator cukup memilih slide yang tepat dan meletakkannya di mesin penggerasan kecepatan tinggi – memerbaiknya di rotary indexer yang digunakan untuk memutar bagian dan fixture bagian untuk mengukir kedua sisi. Probe kemudian memindai slide dan menentukan definisi bagian (jenis bagian), dan menarik sub-program yang sesuai untuk mengukir marking dan nomor bagian tertentu. Dengan cara ini, bahkan dalam skenario terburuk, ketika operator menyiapkan lembar kosong yang salah, mesin DATRON masih menghasilkan bagian senjata api berkualitas tinggi yang dapat digunakan. Pengukuran yang diperoleh melalui probing awal juga berfungsi sebagai langkah pertama dalam mempertahankan kedalaman ukir .005” yang konsisten. Data topografi permukaan setiap slide senjata tangan dimasukkan ke dalam perangkat lunak kontrol yang secara otomatis mengkompensasi setiap ketidakteraturan permukaan sebelum pengukiran dimulai. Dengan teknologi ini, kedalaman ukir yang merata juga dapat dipertahankan pada bagian senjata api yang lengkung atau bulat seperti tabung senjata api.
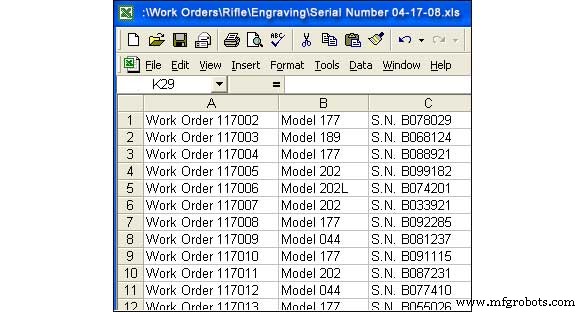
Setelah bagian senjata api diukir, mesin penggerasan DATRON memiliki kemampuan untuk mencatat informasi dalam database produsen. Menggunakan Dynamic Link Library (DLL) yang disesuaikan dan terhubung ke sistem IT produsen, laporan otomatis dikirim dari mesin CNC untuk memastikan dokumentasi produksi yang tepat untuk tujuan pelacakan. Ini juga menghilangkan risiko duplikasi nomor serial. Ringkasan Proses Ukir Senjata Api:
Bagian masuk ke mesin, mesin secara otomatis memeriksa bagian mana yang ada dan probe untuk variansi permukaan
Kontrol mesin memilih program untuk bagian tersebut dan variansi permukaan dikompensasi dalam data penggerasan
Nomor serial sekuensial yang sesuai, logo dan marking senjata api lainnya diukir
Kedalaman konsisten dipertahankan … bahkan pada permukaan yang bulat
Mesin memeriksa untuk memastikan nomor serial ada dan memiliki kedalaman yang merata sebelum menghapus bagian
Produksi bagian dicatat dan dilacak dalam database
Contoh Ukir Senjata dengan Mesin Penggerasan CNC:
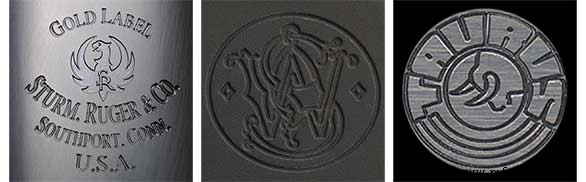
Untuk sebagian besar pemilik senjata api, pembelian senjata api adalah keputusan yang layak mendapat penelitian dan pemeriksaan dengan respecto terhadap kualitas dan performa. Mengetahui ini, produsen senjata api menginvestasikan jumlah uang yang luar biasa untuk mempromosikan merek mereka. Kata “brand” berasal dari branding atau marking pada produk itu sendiri. Jadi, hanya masuk akal bahwa produsen senjata api ingin logo atau “brand” mereka muncul dalam bentuk terbaik pada senjata api untuk menyampaikan kualitas. Dengan kata lain, estetika penting. Contoh di bawah ini menunjukkan kualitas tajam dan bersih dari logo senjata api yang diukir dengan mesin penggerasan CNC kecepatan tinggi yang memiliki spindle 40.000 – 60.000 RPM.
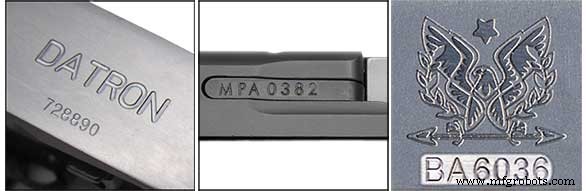
Seperti disebutkan throughout blog ini, kedalaman nomor serial senjata api diatur oleh ATF, dan oleh karena itu, kualitas marking nomor serial bukanlah seputar estetika sebagaimana memenuhi perintah pemerintah. Mesin penggerasan CNC kecepatan tinggi memberikan akurasi dan kedalaman ukir yang paling besar sebagaimana diilustrasikan oleh contoh di bawah ini.
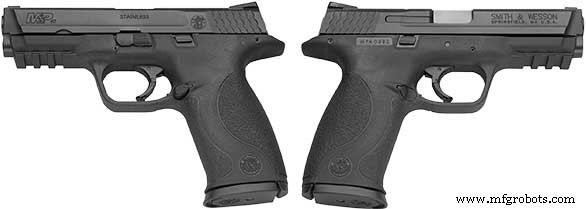
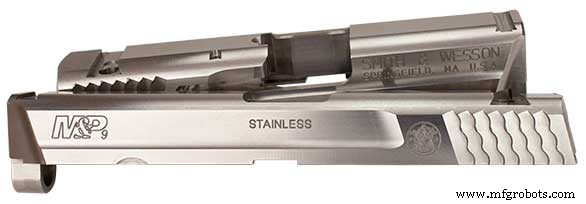
Karena ATF konsisten dalam spesifikasi mereka untuk kedalaman ukir 0,003” pada marking senjata api lain seperti tempat asal (lokasi produsen), kaliber, gauge dan nomor model, secara logis, produsen senjata api ingin menggabungkan semua ukir dalam satu proses untuk menghemat waktu dan uang. Slide senjata tangan Smith & Wesson M&P di bawah ini diukir pada mesin penggerasan kecepatan tinggi DATRON yang dilengkapi dengan rotary indexer yang digunakan untuk membalik bagian sehingga kedua sisi dapat diukir dalam satu setup. Otomasi ini menghilangkan intervensi operator yang terkait dengan setup manual untuk ukir pada setiap sisi senjata api.