Panduan Komprehensif Menyiapkan Mesin CNC Milling
Bagaimana Menyiapkan Mesin CNC Milling?
Sebelum menjawab pertanyaan ini “Bagaimana Setup Mesin CNC Milling”, ada banyak faktor yang harus dipertimbangkan.
- Apakah mesin vertikal atau horizontal?
- Berapa sumbu mesin?
- Apa kapasitas turret alat?
- Bagaimana Anda berencana memegang bagian (work piece)?
Dianggap juga bahwa Anda mengetahui beberapa praktik mesin dasar, seperti
- Cara menggunakan edge finder.
- Cara menavigasi kontrol mesin Anda.
- Pengetahuan tentang perintah kontrol CNC dasar.
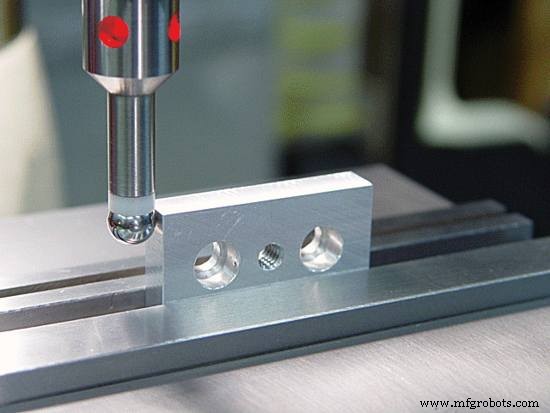
Edge finder LED
Bagaimana Menyiapkan Mesin CNC Milling
Sekarang ke bagian penyiapan mesin, meskipun setiap prosedur penyiapan mesin CNC Milling sedikit berbeda, namun di sini dijelaskan langkah-langkah umum yang dipraktikkan oleh peminta CNC secara harian untuk mesin CNC Milling vertikal 3 sumbu.
- Bersihkan Permukaan: Bersihkan semua permukaan seperti meja, rahang cap, dan bagian (work piece) dengan kain, sehingga tidak ada titik minyak, chip bahan yang tersisa.
- Muat Alat: Muat alat yang diperlukan untuk menyelesaikan bagian (termasuk edge finder, pengaturan cap pada 0 derajat).
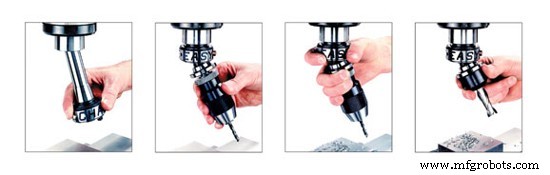
Muat Alat CNC Mill
- Muat Bagian: Muat bagian (work piece) di cap atau pegang bagian (work piece) Anda dengan pengaturan pemegang mesin.
- Offsetting Sumbu X,Y: Setel offset bagian (work piece). Untuk tujuan ini Anda dapat menggunakan edge finder atau Anda dapat melakukannya dengan End Mill Cutter Anda (jika Anda menggunakan end mill cutter untuk offset alat, baca Artikel Offset Alat). Lakukan terlebih dahulu offset nol untuk sumbu X. Ambil posisi X0 dengan menggunakan edge finder. Pergi ke halaman offset nol dan tambahkan nilai absolut X mesin ke nilai yang saat ini ada di registry halaman offset nol. Lakukan hal yang sama untuk sumbu Y.
- Offsetting Sumbu Z: Setelah offsetting sumbu X,Y, setel offset panjang alat untuk setiap alat dengan memuat alat pertama di palu. Gerakkan sumbu Z secara manual ke bawah hingga ujung alat berada di dekat posisi Z0. Ambil sebuah lembaran shim 1.00 mm (selalu gunakan ukuran shim tetap seperti 1 mm, 2 mm atau 5 mm) dan pegang di antara bagian (work piece) dan ujung alat. Turunkan sumbu Z secara hati-hati dalam selang 0.001 mm hingga shim stock dapat ditarik dengan sedikit gesakan. Pergi ke halaman offset panjang alat Anda dan masukkan nilai absolut Z mesin ditambah -1.00 mm di registry alat. Ulangi prosedur untuk alat tambahan. Catatan: -1.00 mm ditambahkan untuk ketebalan shim stock.
- Kompensasi Radius Pemotong: Masukkan diameter setiap alat di halaman offset panjang alat. Ini akan membantu ketika Anda menggunakan Kompensasi Radius Pemotong dalam program Anda.
- Pendingin atau Minyak Pemotong: Sesuaikan garis pendingin karena pendingin dapat dengan benar mendinginkan alat dan membersihkan chip, dan yang terpenting pendingin akan meningkatkan umur pemotong.

Sesuaikan garis pendingin
- Mulai Siklus: Tempatkan mesin pada feed rendah, aktifkan single block dan tekan mulai siklus. Waspada dan baca setiap blok yang diprogram dan pantau setiap gerakan mesin siap untuk menghentikan mesin jika terdapat kesalahan pemrograman. (Anda juga dapat menjalankan program 10 mm atau lebih di atas bagian (work piece) untuk memastikan semuanya baik dan gunakan Dry Run jika Anda merasa perlu.)



