Penghematan Biaya Mesin Titanium yang Signifikan Menggunakan End Mill Helical
Saat tim manufaktur di Geospace Technologies mencari umur alat yang lebih baik dan performa yang ditingkatkan pada pekerjaan pemesinan CNC Titanium, mereka beralih ke Harvey Performance Company dan Insinyur Aplikasi Lokal Mike Kanigowski untuk menyesuaikan beberapa End Mill Helical Solutions. Dengan bantuan Mike, Geospace Technologies, dipimpin oleh Lead Mill Programmer Tranquilino Sosa, mencapai kesuksesan massal dan penghematan biaya pemesinan titanium yang luas, yang membuat mereka sepenuhnya mengalihkan repertoar tooling mereka ke end mill berkinerja tinggi Helical di bengkel mereka.
Sebelum beralih ke Helical, Geospace Technologies mengalami masalah dengan umur alat pada pekerjaan yang memerlukan jalur alat roughing dan finishing pada bagian Titanium (Ti-6AL-4V). Untuk lewat roughing mereka, Geospace menggunakan end mill 4 flute, diameter 3/8” dari pesaing dengan sudut helix 30° dan lapisan TiALN. Dalam jalur alat roughing tradisional, alat ini berjalan pada 1.750 RPM dengan laju pakan 10 IPM. Alat ini akan melakukan empat step downs, tiga dengan kedalaman potong aksial .200”, dan lewak terakhir pada .100” untuk total kedalaman .700”.
Saat finishing, tim menggunakan versi 1/2” dari alat pesaing yang sama, berjalan pada 900 RPM dengan laju pakan 8 IPM. Ini akan melakukan dua lewat, satu pada kedalaman .400” dan terakhir hingga bagian bawah bagian pada .700”.
Dengan strategi dan tooling ini, tim membuat bagian berkualitas tinggi dengan waktu siklus 15 menit dan 22 detik per bagian, tetapi hanya melihat alat roughing bertahan untuk 60 bagian dalam rata-rata, dan alat finishing untuk sekitar 120 bagian. Ini menyebabkan biaya alat lebih tinggi dari yang mereka inginkan, dan menghabiskan waktu berharga tim dengan penggantian alat yang sering.
Sosa telah melihat beberapa kesuksesan yang bengkel lain hadir dengan pemesinan Titanium menggunakan end mill Helical Solutions, dan jadi mereka menghubungi Kanigowski untuk melihat bagaimana Helical dapat membantu mereka menurunkan biaya per bagian sambil mencapai finishing yang lebih baik.
Saat Mike menghubungi tim di Geospace, dia tahu ada beberapa manfaat langsung dari mengubah jalur alat yang digunakan dalam pekerjaan ini. Menggunakan perangkat lunak ESPRIT mereka, tim dapat menyesuaikan program baru menggunakan jalur alat pemesinan efisiensi tinggi (HEM) melalui teknologi “Profit Milling” ESPRIT.
Dengan jalur alat HEM yang sudah ada, Geospace akan membutuhkan alat berkinerja tinggi baru untuk memanfaatkan penyesuaian pemrograman sepenuhnya. Setelah banyak pengujian dan mengevaluasi beberapa opsi dari garis end mill untuk Titanium yang luas Helical, Geospace menetapkan pada dua alat kokoh.
Helical menawarkan banyak opsi berbeda untuk pemesinan Titanium dalam jalur alat HEM. Selama pengujian, tim di Geospace memutuskan pada Helical EDP 59424, end mill corner radius diameter 3/8”, 7 flute. Alat ini memiliki geometri pitch variabel dan chipbreakers offset untuk pengeluaran irisan optimal, harmonik yang dikurangi, dan tekanan alat yang diminimalkan, serta lapisan Aplus Helical untuk resistensi suhu tinggi, penurunan aus, dan umur alat yang ditingkatkan.
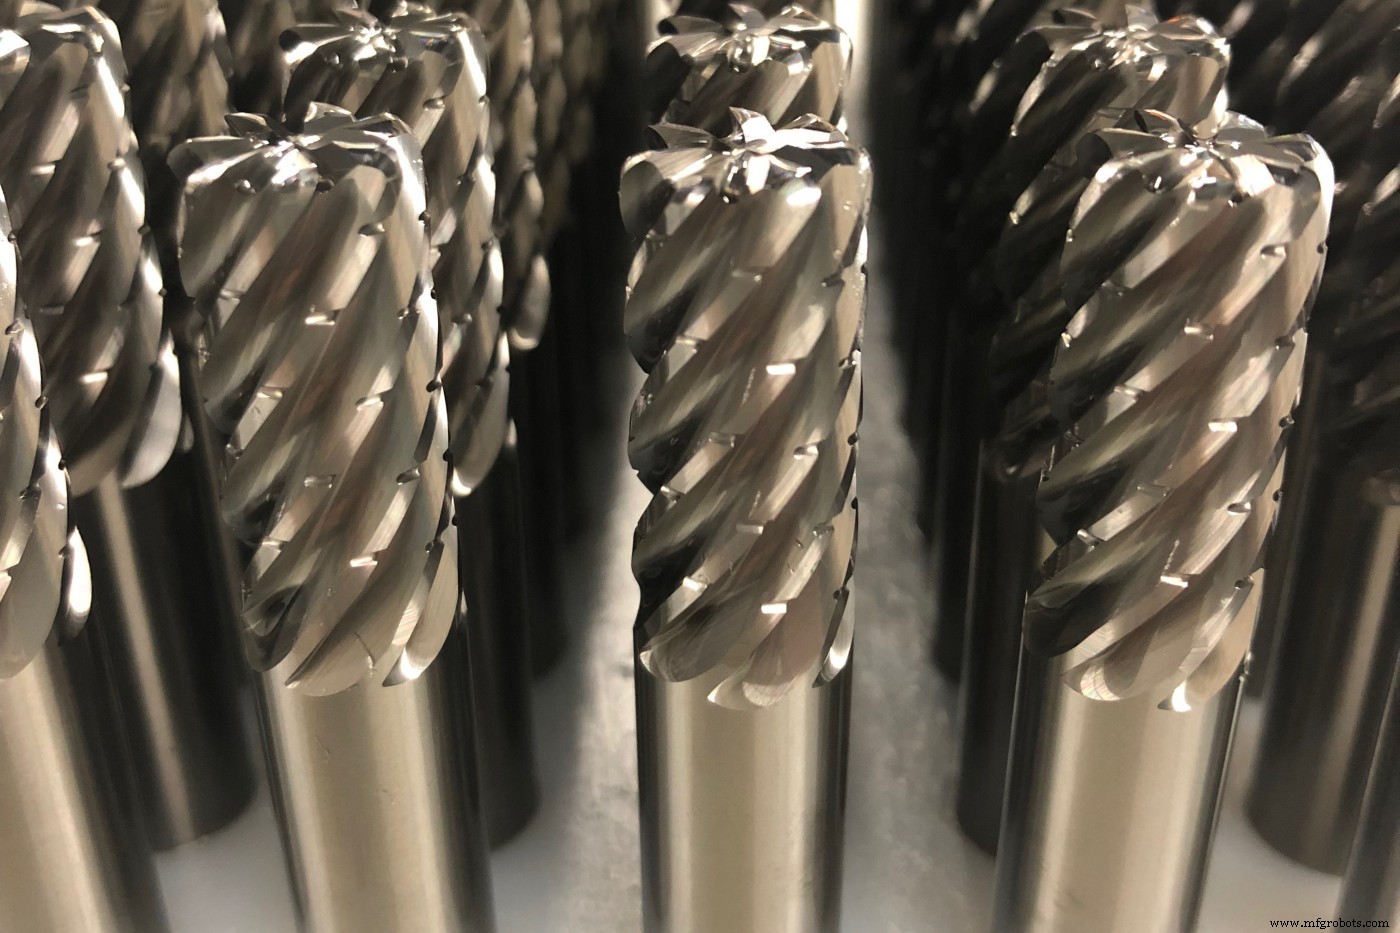
Saat melihat jalur alat finishing, Geospace memutuskan pada Helical EDP 82566, end mill persegi 3/8”, 6 flute dari garis produk HEV-6 yang terkenal Helical. Alat ini memiliki desain pitch variabel untuk membantu mengurangi getaran dan memberikan finishing yang unggul. Sementara Helical juga menawarkan beberapa alat untuk jalur alat finishing pada Titanium, selama pengujian alat ini memberikan Geospace finishing terbaik untuk geometri bagian spesifik mereka.
Mengalami “Helical Difference”
Dengan alat baru yang ada, tim Sosa menghubungi Helical untuk bantuan menyesuaikan kecepatan dan pakan. Tim teknis Helical dapat mengatur mereka pada Machining Advisor Pro, kalkulator kecepatan dan pakan canggih yang dikembangkan oleh para ahli di balik tooling Helical Solutions. Dengan aplikasi “pekerja ajaib” ini di klang arsenal mereka, tim dapat dengan mudah menyesuaikan alat baru mereka untuk grade material spesifik, kedalaman potong, dan pengaturan mesin mereka.
Tim melihat hasil positif langsung dan penghematan biaya pada pekerjaan ini. Mereka dapat meningkatkan jalur alat roughing mereka menjadi 4.500 RPM dan 157 IPM. Jalur finishing sebagian besar tetap sama, tetapi menghasilkan bagian akhir yang sangat ditingkatkan. Secara total, waktu siklus turun dari 15 menit dan 22 detik per bagian menjadi 12 menit dan 17 detik per bagian, yang bagus, tetapi peningkatan umur alat adalah tempat di mana Sosa paling terkesan.
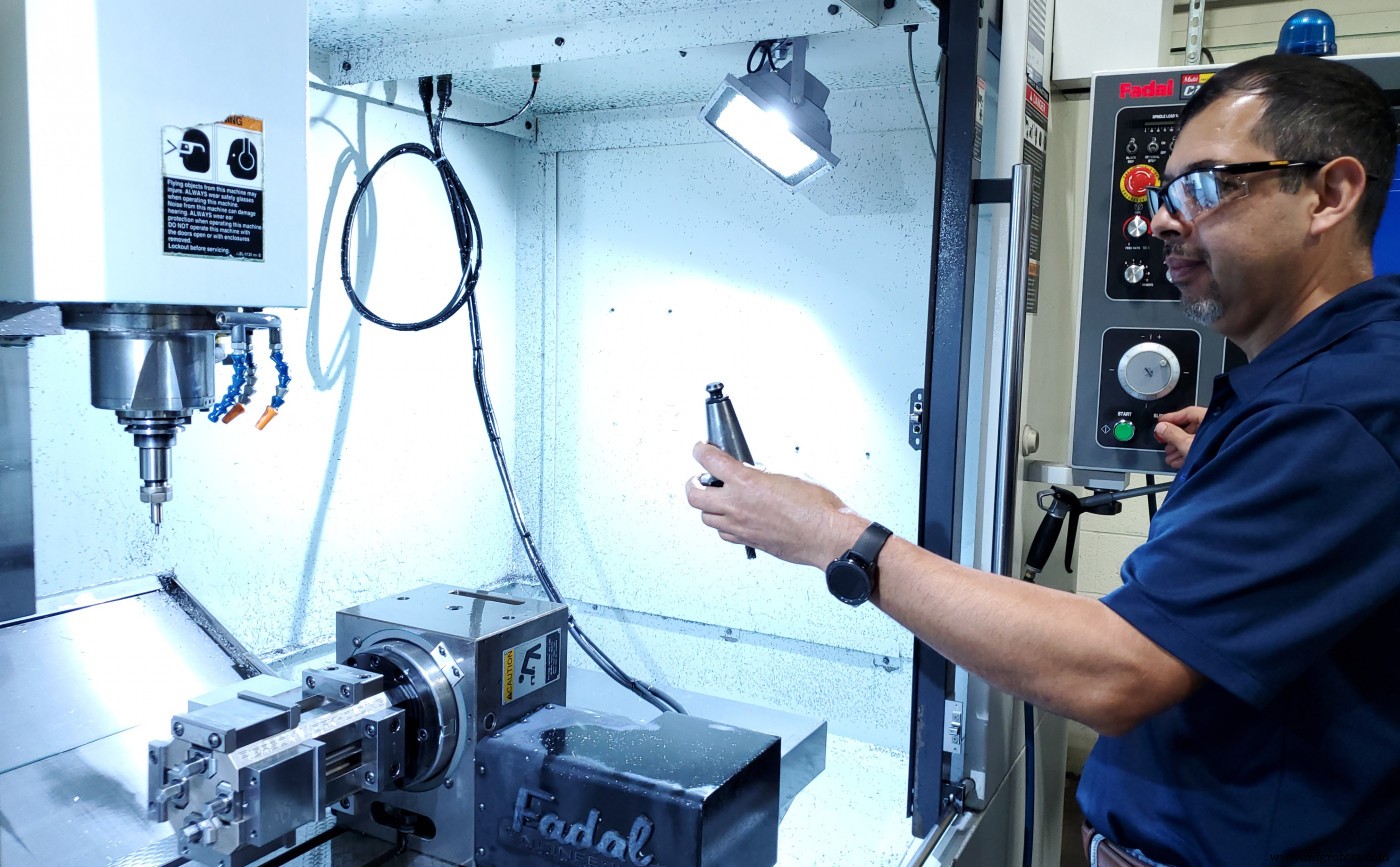
Dengan end mill Helical baru di bengkel, Geospace dapat menjalankan kedua alat untuk 580 bagian dengan aus yang sangat minimal pada alat. Ini adalah peningkatan hampir 1000% dalam umur alat untuk lewat roughing mereka dan peningkatan 483% dalam umur alat untuk operasi finishing. Secara total, satu alat roughing dapat bertahan lebih dari 42 jam dalam pemotongan sebelum perlu diganti.
Menghilangkan kebutuhan untuk mengganti alat setiap 60 bagian juga adalah penghematan waktu yang signifikan. Penggantian alat yang konstan menyebabkan waktu henti mesin yang serius, yang dihilangkan dengan umur alat yang lebih lama yang dialami dengan end mill Helical. Apa yang terlihat seperti ketidaknyamanan kecil akan benar-benar menumpuk hingga puluhan jam waktu yang dihemat selama beberapa bulan untuk tim Sosa.
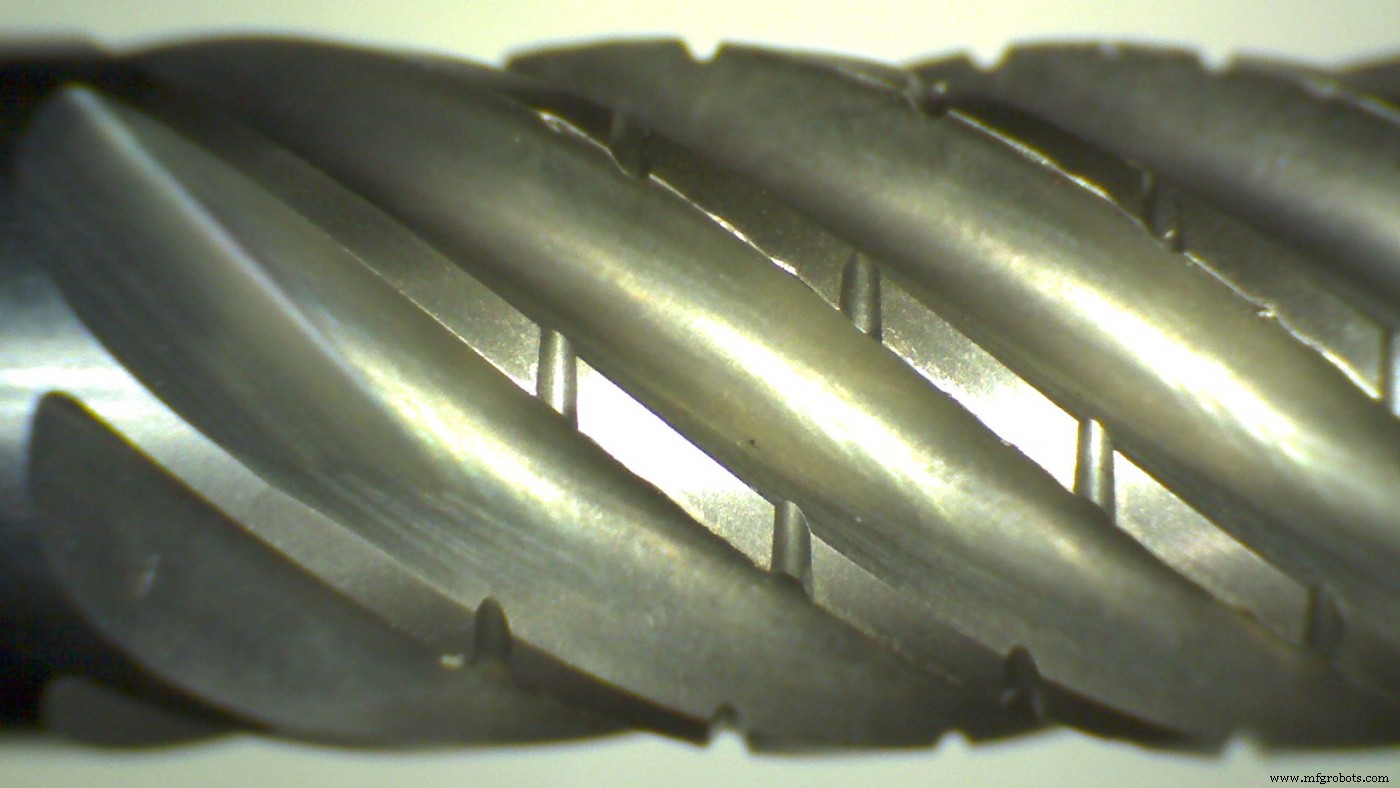
Geospace sangat senang dengan hasil yang mereka lihat pada pekerjaan Titanium ini, karena mereka tidak pernah mengalami umur alat yang lama pada Titanium dengan merek pesaing lainnya. Sosa dan timnya bersemangat untuk terus menggunakan produk Helical Solutions di seluruh pekerjaan lain mereka ke depan dan untuk terus bekerja dengan Kanigowski dan tim teknis Helical dalam menyesuaikan pemilihan alat dan kecepatan dan pakan pada proyek-proyek masa depan.
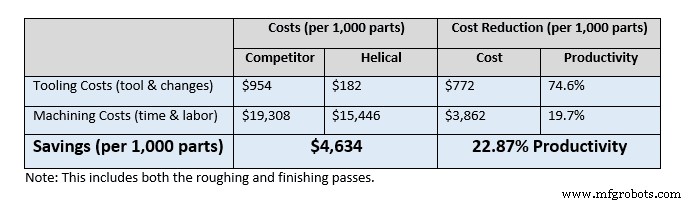
Lihat di bawah ini untuk rincian head-to-head tentang performa end mill Helical dalam hal total biaya dan produktivitas yang diperoleh dibandingkan dengan pesaing. Angka-angka ini diukur per 1.000 bagian, dengan mempertimbangkan biaya tooling, waktu penggantian alat, biaya tenaga kerja, parameter operasi, dan waktu siklus.