Menguasai Slotting Miniatur: Tips untuk Presisi dan Ketahanan
Baik alat Anda adalah pemotong akhir presisi .032” atau pemotong akhir kasar 1” diameter, slotting adalah salah satu operasi terkeras pada alat. Selama operasi slotting, banyak gaya dan tekanan yang ditempatkan pada seluruh tepi pemotongan alat. Ini menghasilkan kecepatan dan pakan yang lebih lama dan peningkatan aus alat, menjadikannya salah satu proses yang paling buruk bahkan untuk alat pemotong terbaik.
Dengan alat miniatur (untuk tujuan blog ini, di bawah 1/8” diameter) permainan berubah. Cara kita mendekati alat miniatur sepenuhnya berbeda sehubungan dengan slotting. Dalam kasus ini, sangat penting untuk memilih alat yang tepat untuk operasi ini. Beberapa saran mungkin akan mengejutkan Anda jika Anda biasa bekerja dengan alat yang lebih besar, namun tenanglah, ini adalah rekomendasi yang teruji dan terpercaya yang akan secara dramatis meningkatkan tingkat keberhasilan Anda dalam aplikasi slotting miniatur.
Gunakan Sebanyak Flute yang Mungkin
Saat menjalankan jalur alat slotting tradisional, kekhawatiran terbesar dengan alat pemotong adalah mendapatkan pengeluaran irisan terbaik dengan menggunakan jumlah flute yang tepat. Secara tradisional, Anda ingin menggunakan jumlah flute sebanyak yang sedikit mungkin. Dalam pekerjaan Aluminium/Non-Ferrous, ini biasanya tidak lebih dari 2/3 flute, dan dalam aplikasi Steel/Ferrous, 4 flute direkomendasikan. Jumlah flute yang lebih rendah memberi ruang untuk irisan mengeluarkan diri sehingga Anda tidak memotong ulang irisan dan menyumbat flute pada alat Anda dalam slot dalam.
Saat slotting dengan alat miniatur, kekhawatiran terbesar adalah kekakuan alat, defleksi, dan kekuatan inti. Dengan micro-slotting kita tidak “slotting”, melainkan kita “membuat slot”. Dalam slotting tradisional, kita mungkin mendorong alat ½” ke dalam bagian 2xD untuk membuat slot penuh, dan alat dapat menanganinya! Namun teknik ini tidak mungkin dilakukan dengan alat yang lebih kecil.
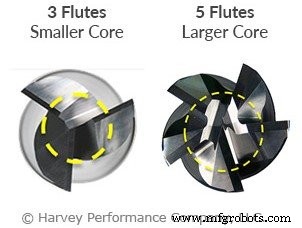
Misalnya, mari kita ambil pemotong akhir .015”. Jika kita membuat slot yang dalam .015” dengan alat itu, kita mungkin akan mengambil kedalaman potong aksial .001” hingga .002” per lewat. Dalam hal ini, irisan bukan lagi masalah Anda karena ini bukan jalur alat slotting tradisional. Kekakuan dan kekuatan inti kini menjadi kunci, yang berarti kita perlu menambahkan sebanyak mungkin flute! Bahkan dalam material seperti Aluminium, 4 atau 5 flute akan menjadi opsi yang jauh lebih baik pada diameter yang lebih kecil daripada alat tradisional 2/3 flute. Dengan memilih alat dengan jumlah flute yang lebih tinggi, beberapa pengguna akhir telah melihat umur alat mereka meningkat hingga 50 hingga 100 kali dibandingkan alat dengan jumlah flute yang lebih rendah dan kurang kekakuan serta kekuatan.
Gunakan Sudut Terkuat yang Mungkin Saat Slotting
Di luar memastikan Anda memiliki inti yang kuat pada alat miniatur Anda saat membuat slot, Anda juga perlu memeriksa kuat sudut Anda dengan seksama. Menambahkan corner radius pada tooling Anda adalah langkah yang bagus dan memang meningkatkan kuat sudut alat secara signifikan dibandingkan alat profil persegi. Namun, jika kita ingin geometri ujung terkuat, menggunakan pemotong akhir bola nose juga harus dipertimbangkan.
Pemotong akhir bola nose akan memberi Anda ujung terkuat yang mungkin dari tiga profil yang paling umum. Geometri ujung pada bola nose hampir dapat bekerja sebagai pemotong akhir tinggi pakan, memungkinkan laju pakan yang lebih cepat pada lewat aksial ringan yang diperlukan untuk micro-slotting. Sudut pengarah pada bola nose juga memungkinkan axial chip thinning, yang akan memberi Anda umur alat yang lebih baik dan memungkinkan Anda untuk mengurangi waktu siklus Anda.
Presisi dan akurasi sangat penting ketika datang ke alat miniatur, terlepas dari apakah Anda melakukan slotting, roughing, atau bahkan hanya ingin membuat lubang pada bagian. Dengan pedoman di atas, juga penting untuk memiliki berbagai opsi tooling yang tersedia untuk memenuhi kebutuhan slotting spesifik Anda. Harvey Tool menawarkan pemotong akhir 5 flute hingga diameter .015”, yang merupakan opsi yang bagus untuk alat yang lebih kuat dengan jumlah flute tinggi untuk operasi slotting.
Jika Anda ingin meningkatkan kuat sudut Anda, Harvey Tool juga menawarkan berbagai pilihan pemotong akhir miniatur dalam profil corner radius dan bola nose, dengan puluhan opsi jangkauan, panjang pemotongan, dan jumlah flute. Informasi kecepatan dan pakan untuk semua alat ini juga tersedia, memudahkan pemrograman jalur alat yang sulit ini sedikit lebih mudah.
Mencapai Kesuksesan Slotting: Ringkasan
Untuk menyimpulkan, ada tiga item utama untuk difokuskan ketika datang ke slotting miniatur: jumlah flute, kuat sudut, dan kedalaman lewat aksial Anda.
Penting untuk memastikan Anda menggunakan alat corner radius atau bola nose dan menempatkan sebanyak mungkin flute pada alat Anda jika memungkinkan. Ini menjaga alat tetap kaku dan menghindari defleksi sambil menyediakan kekuatan inti yang unggul.
Untuk lewat aksial Anda, ambil lewat ringan dengan beberapa stepdown. Bekerja dengan alat Anda hampir sebagai pemotong akhir tinggi pakan akan membuat operasi slotting yang berhasil, bahkan pada diameter yang paling minuscule.



