Faktor Esensial untuk Bagian Aluminium Khusus
Ada banyak alasan deformasi bagian aluminium selama periode pemrosesan CNC aluminium, yang terkait dengan bahan, bentuk bagian, kondisi produksi, dan setara. Ada beberapa aspek utama: deformasi yang disebabkan oleh stres internal blank, oleh gaya pemotongan, panas pemotongan, juga oleh gaya klem. Pemrosesan aluminium CNC mempengaruhi pemakaian bagian aluminium CNC, terutama ketika dengan bagian aluminium custom, proses utama harus mendapatkan perhatian yang lebih serius.
Langkah Proses untuk Mengurangi Deformasi Pemrosesan
1. Mengurangi Stres Internal Blank
Stres alami blank dapat sebagian dihilangkan oleh penuaan alami atau buatan dan perlakuan getaran. Pre-pemrosesan juga adalah proses yang efektif. Untuk blank kepala besar, karena margin besar, deformasi setelah pemrosesan juga besar. Jika bagian berlebihan dari blank diproses terlebih dahulu dan jumlah sisa setiap bagian dikurangi, tidak hanya deformasi pemrosesan proses berikutnya dapat dikurangi, tetapi sebagian stres internal juga dapat dilepaskan setelah pre-pemrosesan dan ditempatkan selama beberapa waktu.
2. Meningkatkan Kemampuan Pemotongan Alat
Bahan dan parameter geometri alat memiliki pengaruh penting terhadap gaya pemotongan dan panas pemotongan. Pemilihan alat yang benar sangat penting untuk mengurangi deformasi bagian.
2.1 Pemilihan yang Tepat Parameter Geometri Alat
Sudut depan: Di bawah kondisi mempertahankan kekuatan tepi pemotong, sudut depan dipilih dengan tepat. Di satu sisi, tepi pemotong yang tajam dapat digiling, dan deformasi pemotongan dapat dikurangi untuk membuat pengosongan irisan lancar, sehingga mengurangi gaya pemotongan dan suhu pemotongan. Jangan pernah menggunakan alat sudut negatif.
Sudut belakang: Ukuran sudut belakang memiliki pengaruh langsung terhadap aus sisi dan kualitas permukaan yang diproses. Ketebalan pemotongan adalah kondisi serius untuk memilih sudut belakang. Dalam roughing, karena laju feed besar, beban pemotongan berat, generasi panas besar, dan kondisi pendinginan alat yang baik, sudut belakang harus lebih kecil. Saat finishing milling, tepi diwajibkan tajam, gesekan antara sisi dan permukaan yang diproses dikurangi, dan deformasi elastis dikurangi. Oleh karena itu, sudut relief harus dipilih lebih besar.
Sudut helix: Untuk membuat milling lancar dan mengurangi gaya milling, sudut helix harus sebesar mungkin.
Sudut daur: Mengurangi sudut daur dengan tepat dapat meningkatkan kondisi pendinginan dan menurunkan suhu rata-rata area pemrosesan.
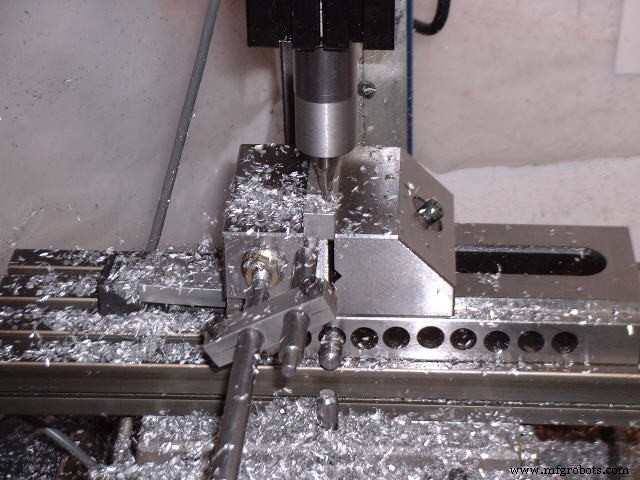
2.2 Perbaikan Struktur Alat
- Kurangi jumlah gigi cutter milling dan tingkatkan ruang irisan. Karena plasticitas yang besar dari bahan aluminium, deformasi pemotongan selama pemrosesan besar, dan ruang besar untuk pengosongan irisan diperlukan. Oleh karena itu, radius dasar saluran irisan harus besar, dan jumlah gigi cutter milling kecil.
- Gunakan gigi yang digiling halus. Nilai kehalusan tepi pemotong cutter kurang dari Ra = 0,4 um. Sebelum menggunakan pisau baru, Anda harus menggunakan batu halus untuk menggiling perlahan di depan dan di belakang gigi untuk menghilangkan burr dan gigi-zigzag yang tersisa saat mengasah gigi. Dengan cara ini, tidak hanya panas pemotongan dapat dikurangi tetapi deformasi pemotongan juga relatif kecil.
- Kontrol standar aus alat secara ketat. Setelah alat aus, kehalusan permukaan benda kerja meningkat, suhu pemotongan meningkat, deformasi benda kerja juga meningkat. Oleh karena itu, selain memilih bahan alat tahan aus tinggi, standar aus alat tidak boleh lebih dari 0,2 mm, jika tidak, akan dengan mudah menyebabkan terbentuknya edge bawaan. Saat pemotongan, suhu benda kerja tidak boleh melebihi 100 °C untuk mencegah deformasi.
2.3 Perbaikan Metode Klem Benda Kerja
Untuk benda kerja aluminium dinding tipis dengan kekakuan buruk, dapat digunakan metode klem berikut untuk mengurangi distorsi,
- Untuk bagian bushing dinding tipis, jika chuck sentralisasi tiga cakar atau chuck collet digunakan untuk memekam dari arah radial, setelah benda kerja dilepas setelah pemrosesan, benda kerja pasti akan berdeformasi. Pada saat ini, metode menekan permukaan akhir aksial dengan kekakuan yang baik harus digunakan. Untuk memosisi lubang dalam bagian, mandrel pengeboran berulur dibuat dan dimasukkan ke dalam lubang dalam bagian, dan penutup ditekan terhadap permukaan akhir lalu dikencangkan dengan dadu. Saat lingkaran luar diproses, deformasi klem dapat dihindari, dan akurasi pemrosesan yang memuaskan dapat diperoleh.
- Saat memproses benda kerja dinding tipis dan lembar tipis, sebaiknya menggunakan vacuum suction cup untuk mendapatkan distribusi gaya klem yang merata, lalu pemrosesan dengan jumlah pemotongan kecil, yang dapat mencegah deformasi benda kerja dengan baik.
- Selain itu, metode pengisian juga dapat digunakan. Untuk meningkatkan kekakuan proses benda kerja dinding tipis, medium dapat diisi di dalam benda kerja untuk mengurangi deformasi benda kerja selama proses klem dan pemotongan. Misalnya, leleh ureum yang mengandung 3% hingga 6% nitrate kalium dituangkan ke dalam benda kerja, dan setelah pemrosesan, benda kerja direndam dalam air atau alkohol, dan pengisi dapat dilarutkan dan dituangkan keluar.
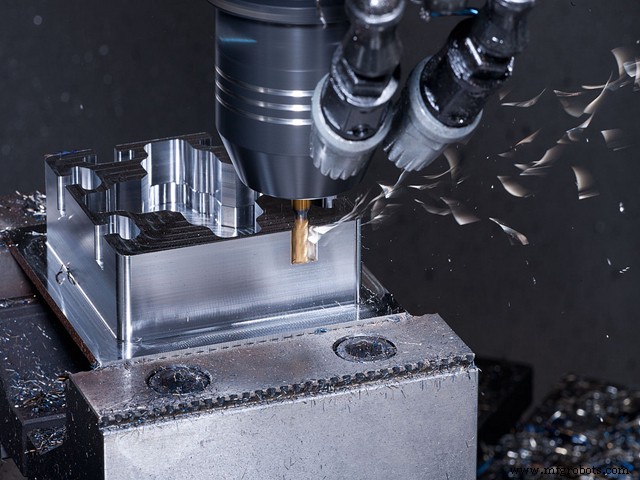
2.4 Pengaturan yang Wajar dari Prosedur
Selama pemotongan kecepatan tinggi, karena allowance pemrosesan yang besar dan pemotongan intermiten, proses milling sering menghasilkan getaran yang mempengaruhi akurasi pemrosesan dan kehalusan permukaan. Oleh karena itu, proses pemesinan CNC kecepatan tinggi secara umum dapat dibagi menjadi roughing- semi-finishing – clearing-finishing – finishing. Untuk bagian dengan persyaratan presisi tinggi, terkadang perlu melakukan semi-finishing kedua sebelum semua finishing.
Setelah roughing, bagian dapat mendingin secara alami, menghilangkan stres internal yang disebabkan oleh roughing dan mengurangi distorsi. Allowance yang tersisa setelah roughing harus lebih besar dari jumlah deformasi, biasanya 1 sampai 2 mm. Saat finishing, permukaan finishing bagian harus mempertahankan allowance pemrosesan yang merata, biasanya 0,2~0,5mm, sehingga alat berada dalam kondisi stabil selama proses pemrosesan, yang dapat sangat mengurangi deformasi pemotongan dan memperoleh kualitas pemrosesan permukaan yang baik dan akurasi produk.
Mengurangi Keterampilan Pemrosesan Deformasi Pemrosesan
Bahan aluminium berdeformasi selama pemrosesan. Selain alasan di atas, metode operasi juga sangat penting dalam operasi aktual.
- Untuk bagian dengan allowance pemrosesan besar, untuk membuatnya memiliki kondisi pendinginan yang baik selama pemrosesan, hindari konsentrasi panas, dan pemrosesan simetris harus digunakan selama pemrosesan. Jika lembar bahan tebal 90mm perlu diproses menjadi 60mm, jika sisi lain di-fres, sisi lain akan di-fres, dan kekatakan akan 5mm sekali. Jika diproses dengan repeated infeed, setiap sisi akan diproses dua kali. Ukuran akhir menjamin kekatakan 0,3mm.
- Jika ada beberapa lubang dalam pada bagian lembar, tidak disarankan untuk menggunakan metode pemesinan lubang demi lubang selama pemrosesan, yang mudah menyebabkan deformasi bagian karena gaya tidak merata. Pemrosesan multi-lapisan digunakan, setiap lapisan diproses menjadi semua lubang sekaligus, lalu lapisan berikutnya diproses untuk membuat bagian diberi gaya merata, lalu mengurangi deformasi.
- Kurangi gaya pemotongan dan panas pemotongan dengan mengubah jumlah pemotongan. Di antara tiga faktor jumlah pemotongan, jumlah backing knife memiliki pengaruh besar terhadap gaya pemotongan. Jika allowance pemrosesan terlalu besar, gaya pemotongan satu pass akan terlalu besar, yang tidak hanya akan merusak bagian, tetapi juga mempengaruhi kekakuan spindel mesin dan mengurangi daya tahan alat. Jika Anda mengurangi jumlah back-to-back knives, ini akan sangat mengurangi efisiensi produksi. Namun, pemesinan kecepatan tinggi dalam pemesinan CNC dapat mengatasi masalah ini. Sambil mengurangi jumlah back-feeding, selama feed ditingkatkan sesuai dan kecepatan mesin ditingkatkan, gaya pemotongan dapat dikurangi dan efisiensi pemrosesan dapat dipastikan.
- Urutan pemotongan juga harus diperhatikan. Roughing menekankan peningkatan efisiensi pemrosesan dan mengejar laju resesi per satuan waktu. Biasanya, up-cut milling dapat digunakan. Itu berarti menghapus materi berlebihan di permukaan blank dengan kecepatan tercepat dan waktu terpendek, membentuk kontur geometri yang diperlukan untuk finishing. Pekerjaan finishing menekankan presisi tinggi dan kualitas tinggi, dan disarankan untuk menggunakan down milling. Karena ketebalan pemotongan cutter secara bertahap menurun dari maksimum ke nol selama milling, tingkat work hardening sangat dikurangi, dan tingkat deformasi bagian terlindungi.
- Benda kerja dinding tipis berdeformasi karena klem selama pemrosesan, bahkan finishing sulit untuk dihindari. Untuk meminimalkan deformasi benda kerja, tekanan dapat dilepaskan sebelum finishing mencapai ukuran akhir, sehingga benda kerja dapat bebas kembali ke bentuk aslinya, lalu sedikit ditekan, hanya untuk memekam benda kerja.
Menurut perasaan, ini dapat mencapai hasil pemrosesan yang diinginkan. Singkatnya, titik aplikasi gaya klem sebaiknya pada permukaan penopang, dan gaya klem harus diterapkan ke arah kekakuan benda kerja. Dengan asumsi memastikan benda kerja tidak longgar, gaya klem semakin kecil semakin baik.
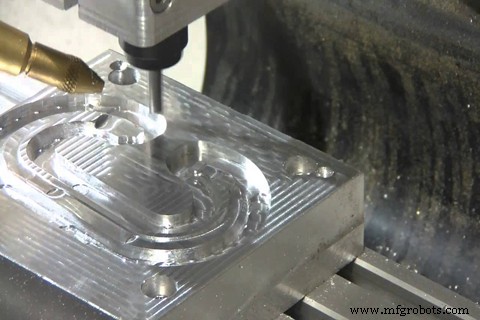
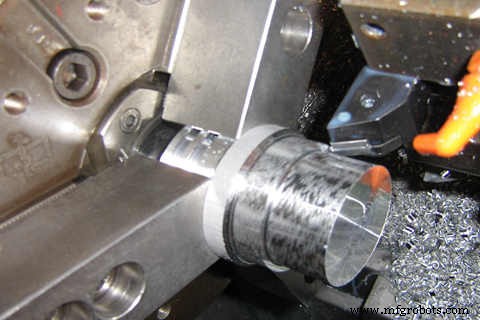
- Saat memproses bagian lubang dalam, cobalah untuk tidak membiarkan cutter milling langsung masuk ke dalam bagian seperti bor saat memesin lubang, yang menghasilkan ruang yang tidak cukup untuk cutter milling dan pengosongan irisan tidak lancar, resulting in overheating, expansion and collapse of parts, unfavorable phenomena, such as knives and broken knives. Pertama, bor lubang dengan bor yang sama atau ukuran lebih besar dari cutter milling, lalu mill dengan cutter milling. Alternatifnya, perangkat lunak CAM dapat digunakan untuk menghasilkan program undercut spiral.
Faktor utama yang mempengaruhi akurasi pemrosesan dan kualitas permukaan bagian aluminium adalah mereka mudah berdeformasi selama pemrosesan bagian tersebut, yang mengharuskan operator memiliki pengalaman dan keterampilan operasional tertentu.



