Faktor Esensial untuk Pemesinan CNC Aluminium Presisi
Bagian presisi aluminium dan produk populer karena bobot ringan dan penampilan yang eksquis, dan semakin banyak digunakan dalam industri dan kebutuhan sehari-hari. Dengan kemajuan ilmiah dan teknologi yang berkelanjutan, permintaan orang terhadap keragaman produk semakin kuat. Oleh karena it, persyaratan proses produk alloy aluminium semakin tinggi, dan permintaan pasar semakin tinggi. Untuk memenuhi kebutuhan orang terhadap keragaman dan kualitas tinggi produk cakungan alloy aluminium, produsen pemesinan CNC alloy aluminium merangkum keterampilan proses selama pemrosesan dan masalah yang harus diperhatikan dalam pemesinan CNC aluminium.
1. Pilih Metode Pemesinan yang Tepat
Pemotongan CNC adalah metode pemrosesan yang merasionalkan pemotongan dan juga proses umum dalam pemesinan aluminium presisi. Ini menggunakan end mill dengan fungsi pemotongan multi-arah, spiral cutting interpolation, dan contour cutting interpolation. Sebagian kecil lubang diproses oleh sejumlah kecil alat.
2. Ball End Mills Dapat Digunakan dengan Spiral Interpolation Untuk Memproses Taper Hole Secara Berkelanjutan.
Ball end mills dan spiral interpolation drills dapat digunakan untuk boring dan chamfering. End milling cutter bekerja sama dengan contour cutting interpolation, yang dapat melakukan semi-finish machining dan precision parts machining pada lubang. End milling cutter yang digunakan untuk pemrosesan thread dapat digunakan dengan spiral interpolation untuk memproses berbagai lubang thread.
Jika high-efficiency aluminium precision parts diproses untuk high-precision holes dari ukuran apa pun, tool interpolation function dapat digunakan. Terutama ketika high-speed milling digunakan, beban pada setiap gigi relatif ringan. Oleh karena it, coated carbide end mill yang sama dapat digunakan untuk melakukan high-speed dan high-precision hole machining pada berbagai material yang akan diproses.
Selain itu, perlu menguasai teknik pemrosesan dan keterampilan pemrosesan dalam aluminium CNC machining.
3. Pilih Jumlah Pemotongan yang Wajar
Staf dapat memilih kecepatan pemotongan yang akan digunakan berdasarkan material yang akan diproses, kekerasan, kondisi pemotongan, jenis material, dan kedalaman pemotongan. Kondisi-kondisi ini diperlukan untuk secara efektif mengurangi aus mesin.
4. Pilih Alat yang Tepat.
Rake angle: Dalam kondisi mempertahankan kekuatan tepian pemotongan, rake angle harus dipilih dengan lebih besar. Sisi dapat menggerus teping yang tajam, yang juga dapat mengurangi deformasi pemotongan, membuat pengeluaran chip lebih lancar, dan mengurangi gaya pemotongan dan panas pemotongan. Jangan pernah menggunakan alat dengan negative rake angle.
Relief angle: Ukuran relief angle memiliki efek langsung terhadap aus permukaan flank dan kualitas permukaan yang diproses. Cutting thickness adalah kondisi penting untuk memilih relief angle. Dalam rough milling, karena laju feed yang tinggi, beban pemotongan yang berat, dan pembangkitan panas yang besar, kondisi dissipasi panas yang baik diperlukan untuk alat. Oleh karena it, relief angle harus dipilih lebih kecil. Ketika finishing milling, teping pemotongan perlu tajam, untuk mengurangi gesekan antara flank face dan permukaan yang diproses, dan mengurangi deformasi elastis. Oleh karena it, relief angle harus dipilih lebih besar.
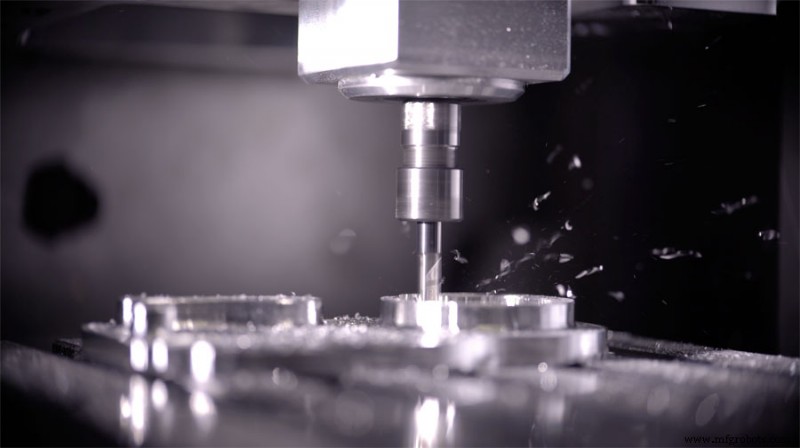
Helix angle: Untuk membuat milling lancar dan mengurangi gaya milling, helix angle harus dipilih sebesar mungkin.
Entering angle: Mengurangi entering angle secara wajar dapat secara efektif meningkatkan kondisi dissipasi panas dan mengurangi suhu rata-rata area pemrosesan.
Kurangi jumlah gigi milling cutter dan tingkatkan ruang chip.
Karena plasticity alloy aluminium yang lebih besar, deformasi pemotongan yang lebih besar selama pemrosesan, dan ruang chip yang lebih besar, bottom radius chip pocket harus lebih besar dan jumlah gigi milling cutter harus lebih kecil. Misalnya, milling cutter di bawah φ20mm menggunakan dua gigi, dan milling cutter dengan φ30-φ60mm lebih baik menggunakan tiga gigi untuk menghindari deformasi bagian aluminium alloy dinding tipis yang disebabkan oleh chip clogging.
Fine grinding teeth: Nilai roughness teping gigi harus kurang dari Ra=0.4um. Sebelum menggunakan pisau baru, Anda harus sedikit menggerus depan dan belakang gigi dengan fine oil stone untuk menghilangkan burr sisa dan serasi kecil saat menggerus gigi. Dengan cara ini, tidak hanya panas pemotongan dapat dikurangi, tetapi deformasi pemotongan juga relatif kecil.
Kontrol standar aus alat secara ketat: Setelah alat aus, nilai roughness permukaan workpiece meningkat, suhu pemotongan naik, dan deformasi workpiece meningkat. Oleh karena it, selain memilih material alat dengan resistensi aus yang baik, standar aus tidak boleh lebih besar dari 0,2mm, jika tidak mudah menghasilkan built-up edge. Saat pemotongan, suhu workpiece biasanya tidak boleh melebihi 100°C untuk mencegah deformasi.
5. Pilih Fixture yang Wajar.
Bagian harus sepenuhnya memenuhi kebutuhan mesin untuk mengurangi kesalahan posisi yang tidak perlu, dan alat clamping khusus harus dipilih.
6. Tentukan Rute Pemrosesan yang Wajar.
Coba perkecil rute pemesinan sebanyak mungkin untuk mengurangi aus mesin.
Dalam high-speed cutting, karena allowance pemrosesan yang besar dan pemotongan intermiten, proses milling sering menghasilkan getaran, yang mempengaruhi akurasi pemrosesan dan surface roughness. Oleh karena it, proses CNC high-speed cutting umumnya dapat dibagi menjadi: rough machining-semi-finish machining, clear corner machining, finishing dan proses lainnya.
Untuk bagian dengan persyaratan presisi tinggi, terkadang perlu melakukan secondary semi-finishing dan kemudian finishing. Setelah rough machining, bagian dapat didinginkan secara alami untuk menghilangkan internal stress yang disebabkan oleh rough machining dan mengurangi deformasi. Allowance yang tersisa setelah rough machining harus lebih besar dari jumlah deformasi—umumnya 1 -2mm. Selama finishing, finishing surface bagian harus memelihara allowance pemrosesan yang seragam, umumnya 0.2-0.5mm adalah wajar, sehingga alat berada dalam kondisi stabil selama proses pemrosesan, yang dapat secara besar mengurangi cutting deformation, memperoleh kualitas finishing permukaan yang baik, dan memastikan akurasi produk.



