Pemotongan Lubang Presisi: Layanan CNC untuk Penerbangan & Otomotif
Pembuatan lubang banyak diremehkan karena sebagian besar lubang yang kita buat memiliki presisi yang sepele, kedalaman kecil, dan hanya diperuntukkan untuk memegang baut. Namun, industri high-tech modern (terutama penerbangan dan otomotif) datang ke pasar layanan CNC dengan permintaan untuk memproduksi bagian dengan lubang yang sangat presisi atau dalam, atau untuk lubang memiliki posisi yang sangat presisi. Selain layanan pemotongan CNC canggih, permintaan semacam ini memerlukan teknik spesifik dan perencanaan yang cermat.
Masalah Pemrosesan Lubang
Proses pembuatan lubang sebenarnya cukup sulit dari sudut pandang produksi. Alat dan blank dapat dengan mudah overheat karena sulit untuk menerapkan coolant ke dalam lubang, proses tidak terlihat oleh pemasok jadi dia hanya dapat bergantung pada informasi mesin perkakas dan harus memotong buta, melakukan pengukuran sulit terutama di lubang dengan diameter kecil. Dan itu hanya beberapa masalah dengan pembuatan lubang. Jadi, untuk membuat lubang yang presisi, layanan CNC selalu mengembangkan dan meningkatkan strategi pemotongan, mereka menciptakan alat dan alat baru untuk memenuhi persyaratan klien.
Deep Drilling
Nah, bor itu sendiri adalah proses umum dan tidak ada yang menarik tentang bor lubang pendek ut semakin dalam lubang semakin sulit untuk menjaga sumbunya lurus saat bor. Itu karena bor yang lebih panjang kurang kekakuan sementara memiliki dua tepi pemotong yang tidak dapat dibuat dengan panjang identik. Jadi, gaya pemotongan sisi bor berbeda dan bor biasanya menyimpang dari sumbu lurus dan membuat lubang miring. Ini tidak dapat diterima untuk bagian CNC presisi tinggi.
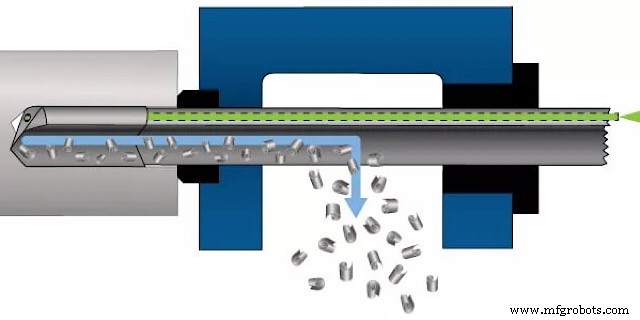
Itulah sebabnya gun drilling telah ditemukan. seperti yang namanya tunjukkan, pertama kali digunakan untuk memproduksi stok senjata panjang, di mana lubang panjang tapi presisi adalah persyaratan utama. Namun, dengan perkembangan teknologi produksi, industri lain telah mengadopsi gun drilling untuk tujuan mereka sendiri. Perbedaan utama dengan strategi ini adalah alat. Gun drill memiliki satu tepi pemotong jadi tidak menyimpang dari jalurnya seperti bor sederhana. Ini memiliki lubang pengeluaran chip yang lebih besar yang juga berfungsi sebagai saluran pendingin. Coolant dipompa melalui lubang pada tekanan tinggi dan itu menghapus chip dan mendinginkan bor jauh lebih baik. Kerugian metode ini adalah bor ini tidak dapat dipasang pada pusat pemotongan CNC biasa, memerlukan perlengkapan tambahan.
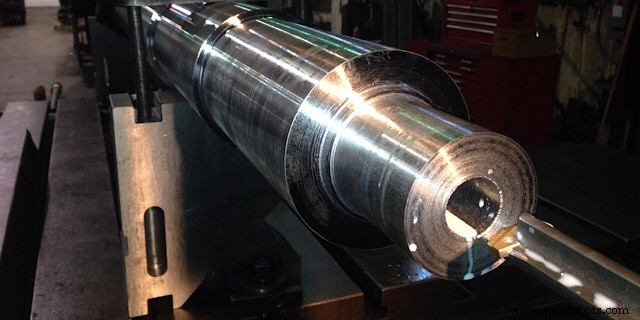
Bengkel mesin CNC menggunakan gun drill dalam kasus paling ekstrim tetapi sebagian besar mereka mencoba untuk tetap pada alat universal dan itulah sebabnya ada strategi tertentu yang memungkinkan bor lubang dalam dengan bor sederhana. Pertama, panjang lubang dibagi menjadi segmen dengan kedalaman sekitar 3-4 diameter lubang. Setiap kali bor mencapai akhir segmen, itu dikeluarkan untuk membiarkan blank dan alat untuk mendinginkan dan untuk mengeluarkan semua chip dari lubang.
Pemrosesan Lubang Presisi Tinggi
Untuk membuat lubang yang presisi, pemotongan CNC biasanya dilakukan dengan beberapa instrumen, yang pertama jauh lebih kecil dari diameter lubang dan meningkat dengan alat berikutnya. Ini dilakukan untuk mengurangi gaya pemotongan dan sehingga penyimpangan sumbu karena alasan yang disebutkan di atas. Selain itu, metode berturut-turut sering berbeda dari bor sederhana:
Core drilling dilakukan segera setelah bor. Core drill memiliki tiga tepi pemotong daripada satu jadi lebih stabil. Core drill biasanya memproses potong dengan kedalaman hanya 0.5 mm tetapi keuntungan absolut mereka adalah kemampuan untuk memperbaiki sumbu.
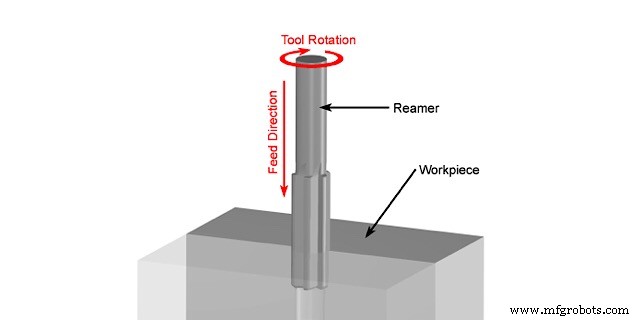
Reaming. Jika klien Anda menuntut lubang dengan toleransi hingga IT6 dan finishing permukaan yang sangat halus, Anda mengambil reamer dan membuat feed pemotongan Anda sangat rendah. Reamer adalah alat dengan banyak tepi pemotong panjang yang terletak di sisi alat. Ini memiliki teropong pemotong di depan tetapi sangat kecil sehingga kedalaman potong saat reaming sekitar 0.1-0.05 mm. Akibatnya dan presisi ekstrim dari tepi pemotong, reaming akan menghasilkan lubang yang hebat. Untuk lubang kecil, reaming dilakukan secara manual.
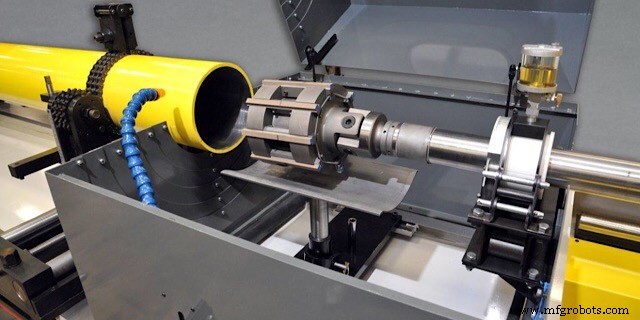
Honing adalah proses abrasif tetapi dapat dilakukan pada mesin perkakas CNC, namun, mesin honing khusus pasti lebih baik. Hone pada dasarnya adalah reamer dengan papan abrasif alih-alih teropong pemotong. Perbedaan lain adalah papan dapat disesuaikan untuk diameter yang tepat. Hone dimasukkan ke dalam lubang dan berputar di sekitar sumbunya sementara papan menggerus bahan. Setelah hone dikeluarkan, arah revolusi dibalik. Akibatnya, permukaan lubang memiliki garis mikro yang bersilang, yang membuat pelumasan jauh lebih efisien.
Strategi Pemutaran Lubang
Banyak lubang membutuhkan thread, yang terdiri dari permukaan tipis kompleks dan sebenarnya cukup sulit untuk dipotong. Ada sejumlah strategi untuk pemutaran tetapi sebelum itu, sangat perlu untuk melakukan countersinking atau counterboring. Kedua proses ini menciptakan ranjur kerucut atau silinder di pintu masuk lubang. Ini memungkinkan alat pemutaran untuk masuk dengan benar dan lebih lanjut membantu dalam memasang bagian aktual. Jadi, inilah beberapa strategi untuk pemutaran.
Tap drilling menggunakan satu alat yang mengingatkan baut tetapi memiliki lubang pengeluaran chip dan area kerucut panjang di depan untuk secara bertahap meningkatkan kedalaman potong. Feed pemotongan selama pemutaran dengan taper ( dan dengan thread apa pun) sama dengan pitch baut. Tap drill dimasukkan perlahan ke dalam lubang di mana setiap tepi pemutaran berputar secara bertahap memotong potong bahan untuk membentuk thread. Lubang kecil dipotong secara manual, dalam hal ini proses lubang mirip memasang baut yang sangat ketat. Tap drill harus dikeluarkan dengan hati-hati sama seperti cara dimasukkan. Jika Anda lupa hal itu dan mencoba untuk mengeluarkan tap drill tanpa membuka, Anda dapat memecahnya dan akan harus mengeluarkannya dengan Electrical Discharge Machining.
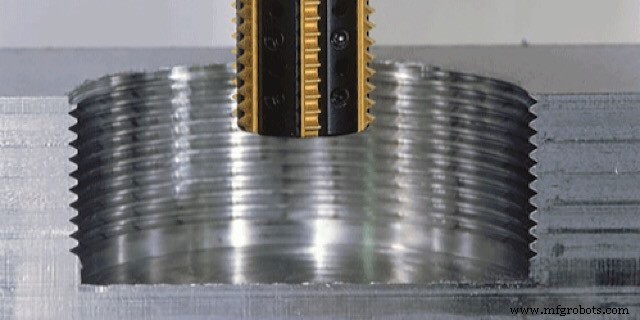
Thread milling menghasilkan hasil yang lebih baik karena suhu proses lebih rendah dan jauh lebih mudah untuk menerapkan coolant. Fres khusus yang 30-40% lebih kecil dari diameter lubang bergerak dalam spiral along trajetur lubang bor dan berputar di sekitar sumbunya untuk pemotongan yang efisien. Diameter minimum lubang tergantung pada diameter minimum fres.
Strategi lain disebut thread boring. Ini sebenarnya sama dengan pemutaran dalam hal pengaturan bagian dan gerakan utama tetapi alat diproduksi untuk menyalin bentuk ranjur thread. Jadi, itu diumpankan dengan screw pitch ke dalam lubang bagian dan memotong permukaan spiral thread. Penting untuk dicatat bahwa boring hebat untuk lubang besar tetapi tidak dapat memproses lubang lebih kecil dari 20 mm.
Contact Us-Wayken untuk menemukan bagaimana pemotongan CNC presisi untuk merancang lubang bagian untuk proyek Anda.



