Kuasai Sudut Masuk Busur Menggunakan Siklus Pengeboran Busur Fanuc G76
Dijelaskan singkat cara mengontrol sudut masuk busur saat memesin pengeboran busur di mesin CNC dengan kontrol CNC Fanuc.
Anda sebaiknya menonton video ( Tips Masuk Busur dari Sandvik Coromant Sebuah Video ) yang secara singkat menjelaskan perbedaan sudut masuk busur dan manfaat serta kelemahan berbagai sudut masuk busur.
Siklus pengeboran busur Fanuc G76 memberi kita fleksibilitas penuh untuk mengebor busur sesuai yang kita inginkan.
Siklus Pengeboran Busur Fanuc G76
N5 G76 P010060 Q100 R0.05 N6 G76 X30 Z-20 P1024 Q200 F2
Mengontrol Sudut Masuk Busur dengan Siklus Pengeboran Busur G76 Fanuc
G76 : Parameter Siklus Pengeboran Busur P P sebenarnya terdiri dari beberapa nilai yang mengontrol perilaku busur,
- 01 : Jumlah potongan lentur, Anda dapat mengubahnya sesuai keinginan.
- 00 : Keluaran busur pada 45 derajat
- 60 : Sudut Masuk Busur / Sudut Sisi
Semua parameter siklus pengeboran busur Fanuc G76 dijelaskan sepenuhnya di sini. Nilai dengan P sebenarnya adalah 03 pasangan nilai, pasangan terakhir adalah untuk mengontrol sudut masuk busur setiap pass untuk pengeboran busur, Anda dapat melihat baris tebal di atas dengan nilai 60.
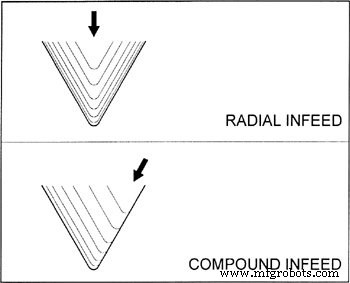
Siklus Pengeboran Busur G76 dengan Sudut Masuk 60 Derajat untuk Busur 60 Derajat (Masuk Gabungan/ Sisi)
Jika Anda memasukkan 60 untuk sudut masuk, ini akan membebankan sebagian besar beban pada tepian depan insert pengeboran busur.
Siklus Pengeboran Busur G76 dengan Sudut Masuk 55 Derajat untuk Busur 60 Derajat
Jika Anda memasukkan 55 untuk sudut masuk untuk busur 60 derajat standar, ini akan membebankan sebagian besar beban pada tepian depan atau tepian utama insert pengeboran busur dan juga akan membebankan beban kecil pada tepian belakang insert pengeboran busur.
Siklus Pengeboran Busur G76 dengan Sudut Masuk 0 Derajat ( Masuk Radial)
Jika Anda memasukkan 0 untuk sudut masuk, ini akan membebankan profil penuh insert pengeboran busur.
Busur persegi selalu membutuhkan masuk radial lurus (plunge infeed ).
Sudut Masuk yang Direkomendasikan Siklus Pengeboran Busur G76
Sudut masuk berikut harus digunakan sebagai sudut masuk dengan siklus pengeboran busur G76 Fanuc. 80, 60, 55, 30, 29, 00



