
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Pengaturan Sudut Awal dalam Lingkaran Luban Busur G70 – Contoh CNC Praktis

Kode-G Lingkaran Luban Busur G70 (siklus terpadu) sangat mudah untuk diprogram karena jumlah parameter yang sedikit.

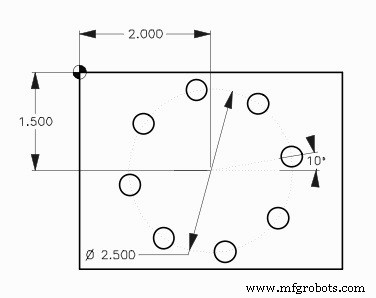
Parameter lingkaran luban busur G70 sangat self explanatory, tetapi contoh pemrograman CNC ini menekankan pada parameter Sudut Awal (G70 J).

Parameter Sudut Awal G70 J – Ini adalah nilai sudut awal dari lubang pertama (0 hingga 360° CCW dari horizontal pada posisi 3 jam).

Contoh Program CNC

Pengaturan Sudut Awal dalam Lingkaran Luban Busur G70 – Contoh CNC Praktis

Contoh Lingkaran Luban Busur G70

O1009 N10 T15 M06 N20 G90 G54 G00 X2. Y-1.5 N30 S1620 M03 N40 G43 H15 Z1. M08 N50 G81 G99 Z-0.45 R0.1 F8. L0 N60 G70 I1.25 J10. L8 N70 G80 G00 Z1. M09 N80 G53 G49 Z0. M05 N90 M30

Mesin CNC

  1. Cara Aman Menghilangkan Baut atau Skrup Berkarat – Tips Ahli dan Metode Terbukti
  2. Menetapkan Frekuensi Inspeksi untuk Pemeliharaan Mencegah: Panduan Praktis
  3. Panduan Pemula: Pengaturan, Debugging, dan Penggunaan Plasma Cutter
  4. Pengaturan Titik Nol yang Presisi untuk Router CNC: Hindari Tabrakan Alat-Mej
  5. Bangun Gudang Berkinerja Tinggi: Desain Tata Letak & Checklist Peluncuran Ahli
  6. Menguasai Lean Six Sigma: Panduan Langkah demi Langkah Implementasi
  7. Panduan Profesional: Memotong Besi Sudut dengan Presisi dan Efisien
  8. Kuasai Pemrograman CNC: Contoh Siklus Pemotongan Kasar G71 dan Siklus Finishing G70 Fanuc
  9. Contoh Program CNC Siklus Bubut Kasar dan Halus Fanuc G70 & G71
  10. Pemrograman G72 Efisien: Pemboran Luban Busur Jarak Sama Sejalan Sudut