Siklus Pengikisan Jalur Tidak Teratur G73 Haas: Operasi Mesin Bubut CNC yang Dioptimalkan
Siklus Pengikisan Jalur Tidak Teratur G73 Haas
Siklus pengulangan pola G73 paling baik digunakan ketika Anda ingin mengikis jumlah bahan yang konsisten baik di sumbu X maupun Z.
Format
G73 P80 Q180 U.01 W.005 I0.3 K0.15 D4 F.012
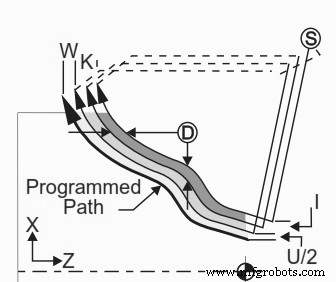
Siklus Pengikisan Jalur Tidak Teratur G73 Haas Mesin Bubut CNC
Parameter
D – jumlah pass pemotongan, angka positif
I – jarak dan arah sumbu X dari potong pertama hingga terakhir, radius
K – jarak dan arah sumbu Z dari potong pertama hingga terakhir
P – nomor blok awal jalur untuk kasar
Q – nomor blok akhir jalur untuk kasar
U – ukuran dan arah bahan biaya finishing G73 sumbu X, diameter
W – ukuran dan arah bahan biaya finishing G73 sumbu Z
F – kecepatan pengiriman yang digunakan dalam seluruh blok G73 PQ
S – kecepatan spindel yang digunakan dalam seluruh blok G73 PQ
T – alat dan offset yang digunakan dalam seluruh blok G73 PQ
Contoh G73 Haas
O0815 (Contoh) T101 (Pilih Alat 1) G50 S1000 G00 X3.5 Z.1 (Pindah ke titik awal) G96 S100 M03 G73 P80 Q180 U.01 W0.005 I0.3 K0.15 D4 F.012 (Kasar P ke Q dengan T1 menggunakan G73) N80 G42 G00 X0.6 G01 Z0 F0.1 X0.8 Z-0.1 F.005 Z-0.5 G02 X1.0 Z-0.6 I0.1 G01 X1.4 X2.0 Z-0.9 Z-1.6 X2.3 G03 X2.8 Z-1.85 K-0.25 G01 Z-2.1 N180 G40 X3.1 G00 Z0.1 M05 (******Urutan Finishing Opsional******) G53 X0 (Nol untuk izin pertukaran alat) G53 Z0 M01 T202 (Pilih alat 2) N2 G50 S1000 G00 X3.0 Z0.1 (Pindah ke titik awal) G96 S100 M03 G70 P80 Q180 (Finishing P ke Q dengan T2 menggunakan G70) G00 Z0.5 M05 G28 M30



