Meminimalkan Radial Runout Alat pada Fraisan CNC: Strategi Terbukti untuk Presisi
Dalam proses fraisan CNC, ada banyak alasan kesalahan pemesinan. Kesalahan yang disebabkan oleh radial runout alat adalah salah satu faktor penting, yang secara langsung mempengaruhi kesalahan bentuk minimum dan permukaan pemesinan yang dapat dicapai oleh mesin perkakas dalam kondisi pemesinan ideal. Akurasi geometri. Dalam pemotongan sebenarnya, radial runout alat mempengaruhi akurasi pemesinan, kehalusan permukaan, ketidakteraturan aus alat dan karakteristik proses pemotongan alat multi-gigi. Semakin besar radial runout alat, semakin tidak stabil kondisi pemesinan alat, dan semakin mempengaruhi hasil pemesinan.
Penyebab Radial Runout
Kesalahan manufaktur dan pemasangan alat dan komponen spindle menyebabkan drift dan eksentrisitas antara sumbu alat dan sumbu rotasi ideal spindle, serta teknologi pemrosesan dan alat perkakas tertentu, yang dapat menyebabkan radial runout mesin fraisan CNC selama pemrosesan.
1. Pengaruh Radial Runout Spindle itu sendiri
Penyebab utama kesalahan radial runout spindle adalah kesalahan koasialitas setiap journal spindle, berbagai kesalahan bearing itu sendiri, dan kesalahan koasialitas antara bearing. Pengaruh mereka terhadap akurasi rotasi radial spindle bervariasi dengan mode pemesinan. Faktor-faktor ini terbentuk dalam proses manufaktur dan assembly mesin perkakas, dan operator sebagai mesin perkakas sulit untuk menghindari pengaruh mereka.
2. Dampak Ketidakkonsistenan antara Pusat Alat dan Pusat Rotasi Spindle
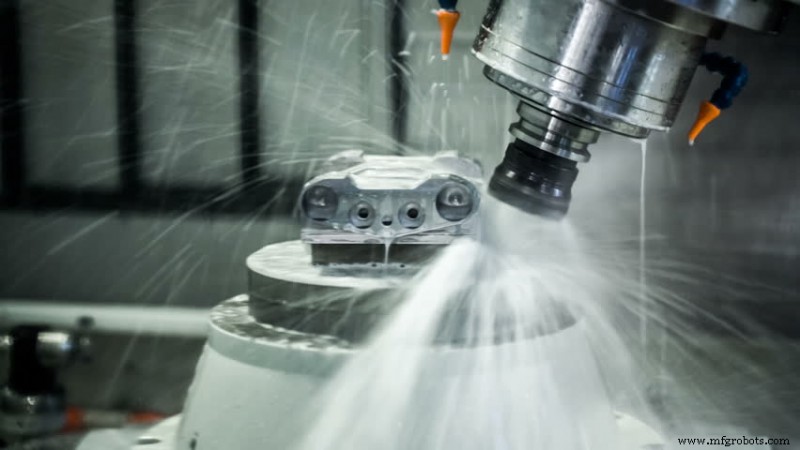
Ketika alat dipasang pada spindle, jika pusat alat tidak konsisten dengan pusat rotasi spindle, alat akan dengan pasti menyebabkan radial runout. Faktor pengaruh spesifik adalah: kesesuaian alat dan chuck, apakah metode pemuatan alat benar, dan kualitas alat itu sendiri.
3. Dampak Teknologi Pemrosesan Spesifik
Radial runout alat selama pemesinan terutama karena gaya potong radial memperparah radial runout. Gaya potong radial adalah komponen gaya potong total dalam arah radial. Ini akan menyebabkan bengkok dan deformasi benda kerja dan menghasilkan getaran selama pemrosesan. Ini adalah komponen utama yang mempengaruhi kualitas benda kerja. Ini terutama dipengaruhi oleh faktor seperti jumlah pemotongan, bahan alat dan benda kerja, sudut geometri alat, metode pelumasan, dan metode pemrosesan.
Cara Mengurangi Radial Runout
Radial runout alat selama pemesinan terutama karena gaya potong radial memperparah radial runout. Oleh karena itu, mengurangi gaya potong radial adalah prinsip penting untuk mengurangi radial runout. Metode berikut dapat digunakan untuk mengurangi radial runout:
1. Gunakan Alat yang Tajam
Pilih sudut rake alat yang lebih besar untuk membuat alat lebih tajam untuk mengurangi gaya potong dan getaran. Pilih sudut clearances alat yang lebih besar untuk mengurangi gesekan antara permukaan clearances utama alat dan lapisan pemulihan elastis permukaan transisi benda kerja, sehingga mengurangi getaran. Namun, sudut rake dan sudut clearances alat tidak boleh dipilih terlalu besar, sebaliknya kekuatan dan area dissipasi panas alat akan tidak mencukupi. Oleh karena itu, perlu memilih sudut rake dan sudut clearances alat yang berbeda sesuai situasi spesifik. Pemesinan kasar dapat lebih kecil, tetapi dalam pemesinan halus, untuk pertimbangan mengurangi radial runout alat, seharusnya lebih besar untuk membuat alat lebih tajam.
2. Gunakan Alat yang Kuat
Ada terutama dua cara untuk meningkatkan kekuatan alat. Salah satunya adalah meningkatkan diameter pegang alat. Dengan gaya potong radial yang sama, diameter pegang alat meningkat 20%, dan radial runout alat dapat dikurangi 50%. Yang kedua adalah mengurangi panjang ulur alat. Semakin besar panjang ulur alat, semakin besar deformasi alat selama pemrosesan. Saat pemrosesan terus berubah, radial runout alat akan terus berubah, menghasilkan permukaan benda kerja yang tidak halus juga, jika panjang ulur alat dikurangi 20%, radial runout alat juga akan dikurangi 50%.
3. Permukaan Rake Alat Harus Halus
Selama pemrosesan, permukaan rake yang halus dapat mengurangi gesekan chip pada alat, dan juga dapat mengurangi gaya potong pada alat, sehingga mengurangi radial runout alat.
4. Pembersihan Lubang Taper Spindle dan Chuck
Lubang taper spindle dan chuck bersih, dan tidak harus ada debu dan sisa yang dihasilkan selama pemrosesan benda kerja. Saat memilih alat pemesinan, cobalah gunakan alat dengan panjang ulur yang lebih pendek untuk memuat alat, dan gaya harus wajar dan merata, tidak terlalu besar atau terlalu kecil.
5. Pilih Jumlah Pemotongan yang Wajar
Jika jumlah alat pemotongan terlalu kecil, fenomena slippage pemesinan akan terjadi, yang akan menyebabkan perubahan berkelanjutan radial runout alat selama pemesinan. Ketika permukaan pemesinan tidak halus, gaya potong akan meningkat sesuai. Ini akan menyebabkan deformasi besar alat, meningkatkan radial runout alat selama pemesinan, dan juga membuat permukaan pemesinan tidak halus.
6. Gunakan Up Milling dalam Pemesinan Halus
Karena posisi jarak antara baut pusar dan dadu berubah selama down milling, akan menyebabkan gerakan meja kerja tidak merata. Akibatnya, getaran dan dampak akan mempengaruhi umur pakai mesin perkakas dan alat serta kehalusan permukaan benda kerja. Saat fraising, ketebalan pemotongan berubah dari kecil ke besar, beban alat juga berubah dari kecil ke besar, dan alat lebih stabil selama pemrosesan. Perhatikan bahwa ini hanya digunakan untuk pemesinan halus, dan down milling masih digunakan saat pemesinan kasar. Ini karena produktivitas down milling tinggi dan umur pakai alat dapat dijamin.
7. Penggunaan Wajar Fluida Pemotongan
Penggunaan wajar fluida pemotongan, terutama larutan pendingin air, memiliki efek kecil terhadap gaya potong. Minyak potong yang fungsi utamanya pelumasan dapat secara signifikan mengurangi gaya potong. Karena efek pelumasannya, dapat mengurangi gesekan antara permukaan rake alat dan chip dan antara permukaan flank dan permukaan transisi benda kerja, sehingga mengurangi radial runout alat.
Kesimpulan
Praktik telah membuktikan bahwa selama akurasi manufaktur dan assembly setiap bagian mesin dijamin, dan proses serta alat perkakas yang wajar dipilih, pengaruh radial runout alat terhadap akurasi pemesinan benda kerja dapat diminimalkan.



