Corner Engagement: Menguasai Pemotongan Presisi untuk Kualitas Sudut yang Unggul
Corner Engagement
Selama proses pemotongan, dan terutama selama corner engagement, alat mengalami variasi signifikan dalam gaya pemotongan. Situasi umum dan sulit adalah ketika alat pemotong mengalami kondisi “inside corner”. Ini adalah di mana sudut keterlibatan alat meningkat secara signifikan, yang berpotensi menghasilkan kinerja buruk.
Memesin area sulit ini dengan pendekatan yang salah dapat mengakibatkan:
- Chatter – terlihat dalam “finishing buruk” sudut
- Deflection – terdeteksi oleh wall taper yang tidak diinginkan
- Suara pemotongan aneh – alat squawking atau chirping di sudut
- Kerusakan/kegagalan alat atau chipping
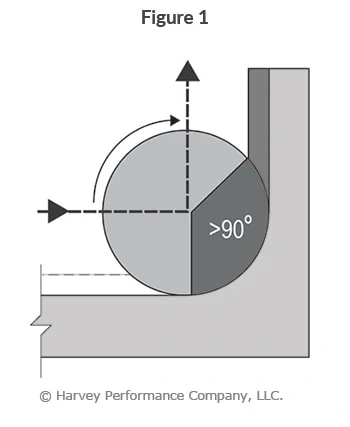
Pendekatan yang Tidak Efektif (Gambar 1)
Membuat radius bagian dalam yang cocok dengan radius alat pada rentang arah 90° bukan pendekatan yang diinginkan untuk memesin sudut. Dalam pendekatan ini, alat mengalami bahan tambahan untuk dipotong (abubah gelap), sudut keterlibatan yang meningkat, dan perubahan arah. Akibatnya, masalah termasuk chatter, defleksi/kerusakan alat, dan finishing permukaan buruk dapat terjadi.
Laju pengiriman mungkin perlu dikurangi tergantung pada “rasio radius alat terhadap radius bagian.”
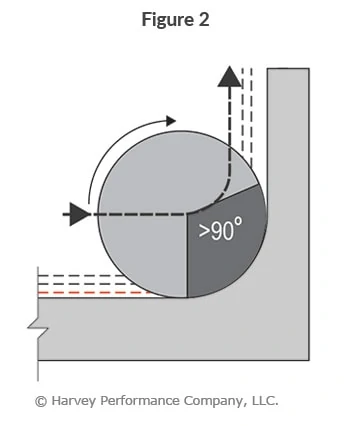
Pendekatan yang Lebih Efektif (Gambar 2)
Membuat radius bagian dalam yang cocok dengan radius alat dengan perubahan arah bersih adalah pendekatan yang lebih diinginkan untuk corner engagement. Kedalaman potong radial (RDOC) yang lebih kecil dalam contoh ini membantu mengelola sudut keterlibatan, tetapi pada lewatan akhir, alat masih akan mengalami sudut keterlibatan yang sangat tinggi. Hasil umum dari pendekatan ini akan chatter, defleksi/kerusakan alat dan finishing permukaan buruk.
Laju pengiriman mungkin perlu dikurangi 30-50% tergantung pada “rasio radius alat terhadap radius bagian.”
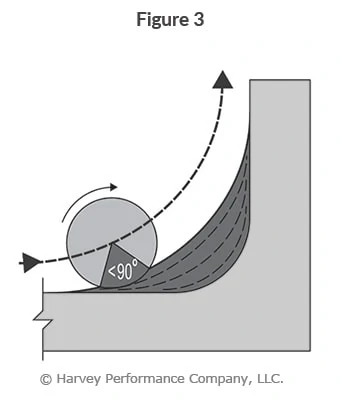
Pendekatan Paling Efektif Untuk Corner Engagement (Gambar 3)
Membuat radius bagian dalam dengan alat yang lebih kecil dan aksi bersih menciptakan pendekatan pemesinan yang jauh lebih diinginkan. RDOC yang dapat diatur dan diameter alat yang lebih kecil memungkinkan manajemen sudut keterlibatan alat, laju pengiriman yang lebih tinggi dan finishing permukaan yang lebih baik. Saat pemotong mencapai kedalaman potong radial penuh, sudut keterlibatannya akan meningkat, tetapi pengurangan laju harus jauh lebih kecil daripada pendekatan sebelumnya.
Laju pengiriman mungkin perlu ditingkatkan tergantung pada “rasio alat terhadap bagian.” Manfaatkan alat yang lebih kecil dari sudut yang Anda mesin.