Siklus Gegar Fanuc G84: Panduan Lengkap & Sintaks
Siklus gegar G84 melakukan operasi gegar, gegar dilakukan dengan memutar spindle searah jarum jam, ketika dasar lubang telah tercapai, spindle diputar ke arah berlawanan untuk retaksi. Seluruh operasi ini membuat gir.
Sintaks
G84 X... Y... Z... R... P... F... K...
| Parameter | Deskripsi |
|---|
| X | Posisi lubang di sumbu x. |
| Y | Posisi lubang di sumbu y. |
| Z | Kedalaman, gegar dari bidang R ke kedalaman Z. |
| R | Posisi bidang R. |
| P | Waktu tunda. |
| K | Jumlah pengulangan siklus (jika diperlukan) |
| F | Laju makan. |
Setelah diberikan dalam program siklus gegar G84 diulang pada setiap gerakan sumbu hingga G80 diberikan dalam program untuk mengakhiri siklus gegar.
Catatan
Override laju makan diabaikan selama gegar.
Feed-hold tidak menghentikan mesin hingga operasi kembali selesai.
Penggunaan
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G84 X60 Y28 Z-17 P300 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Kerja
Deskripsi singkat cara kerja siklus gegar G84,
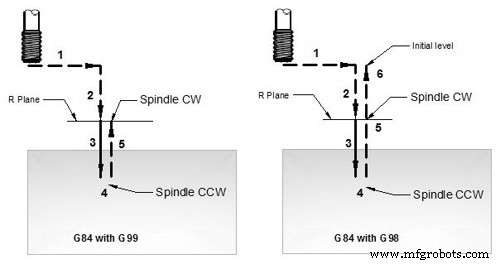
Kerja siklus gegar G84
0- Perintah rotasi spindle searah jarum jam (M03) harus diberikan dalam part-program.
1- Perjalanan cepat ke posisi X, Y (posisi lubang pre-drill).
2- Perjalanan cepat ke bidang R.
3- Operasi gegar dilakukan hingga kedalaman Z (dengan pesan gegar yang diberikan dengan G84).
4-1- Tunda untuk waktu yang ditentukan dengan P
4-2- Spindle diputar berlawanan jarum jam
5- Tap ditarik kembali dengan pesan yang ditentukan.
Di bidang R spindle diputar searah jarum jam.
Jika G99 ditentukan maka gegar untuk lubang ini berakhir di sini,
6- jika G98 diberikan dalam program maka tap dipindahkan ke level awal.
Mode G98 G99
Setelah menyelesaikan gegar tinggi kembali dapat dikontrol dengan menggunakan G98 atau G99.
G98 Tap akan kembali ke level awal
G99 Tap akan kembali ke bidang R.
G98, G99 dapat digunakan beberapa kali selama siklus gegar G84.
Bor Berulang
Siklus gegar G84 dapat diulang beberapa kali jika nilai K diberikan.
Untuk contoh kerja lihat siklus bor G81.
Contoh Kerja
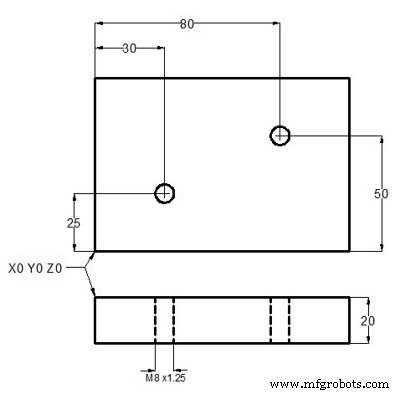
Contoh siklus gegar G84
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S100 M03 N40 G43 H01 Z5 M08 N50 G84 Z-20 R2 F1.25 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30



