Menguasai Siklus Bor Peck Fanuc G83 untuk Efisiensi Lubang Dalam
Siklus bor peck G83 melakukan operasi bor dalam beberapa peck, teknik ini membuat pengeboran lubang dalam mudah dan ekonomis.
Pesan pemotongan dilakukan secara terputus ke dasar lubang sementara chip dibuang.
Karena bor dilakukan ke dasar lubang dengan pesan dalam beberapa langkah kecil, setiap kali kedalaman tertentu dibuat lalu bor menarik, kemudian bor membuat peck berikutnya, operasi ini diulang berkali-kali hingga kedalaman bor tercapai.
Sintaks
G83 X... Y... Z... R... Q... F... K...
| Parameter | Deskripsi |
|---|
| X | Posisi lubang di sumbu x. |
| Y | Posisi lubang di sumbu y. |
| Z | Kedalaman, alat akan berjalan dengan pesan ke kedalaman Z mulai dari bidang R. |
| R | Posisi bidang R. |
| Q | Kedalaman potong untuk setiap pesan pemotongan (Peck). |
| K | Jumlah pengulangan siklus (jika diperlukan) |
| F | Laju makan. |
Setelah diberikan dalam program siklus bor peck G83 diulang pada setiap gerakan sumbu hingga G80 diberikan dalam program untuk mengakhiri siklus bor peck.
Penggunaan
N150 M06 T02 N160 G90 G00 X60 Y28 Z12 S750 M03 N170 G99 G83 X60 Y28 Z-17 Q6 R2 F60 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Dalam contoh kode di atas bor pertama dilakukan pada X60 Y28 dan kedua pada Y12 dan kemudian siklus bor peck diakhiri dengan G80.
6mm peck diambil untuk menyelesaikan total kedalaman bor 17mm.
Kerja
Berikut adalah deskripsi singkat cara kerja siklus bor peck G83,
1- Perjalanan cepat ke posisi bor X, Y.
2- Perjalanan cepat ke bidang R.
3- Bor dengan pesan Q dalam.
4- Retaksi dengan perjalanan cepat ke bidang R.
5- Perjalanan cepat ke Q-d dalam (nilai d ditentukan dalam parameter).
6- Bor dengan pesan Q+d dalam.
7- Retaksi dengan perjalanan cepat ke bidang R
– seluruh prosedur ini diulang hingga bor mencapai posisi kedalaman Z,
– kemudian bor ditarik ke bidang R atau level awal tergantung pada G99 atau G98 yang diberikan dalam program.
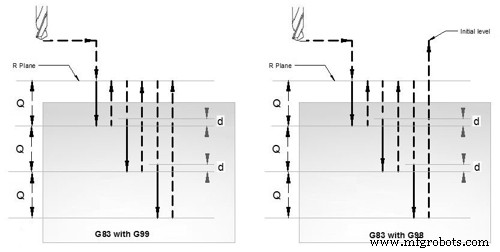
Kerja siklus bor peck G83
Mode G98 G99
Setelah menyelesaikan kedalaman bor kembali dilakukan dengan pesan cepat, tinggi kembali dapat dikontrol melalui penggunaan G98 atau G99.
G98 Bor akan kembali ke level awal
G99 Bor akan kembali ke bidang R.
G98, G99 dapat digunakan beberapa kali selama siklus bor peck G83.
Contoh
N30 G83 X10 Y30 Z-17 Q5 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Bor Berulang
Siklus bor peck G83, operasi bor dapat diulang beberapa kali. Bor diulang K kali jika nilai K diberikan dengan G83.
Bor berulang biasanya digunakan dengan mode Inkremental G91, dan contoh yang baik dari bor berulang adalah Grid-plate drilling. Untuk contoh kerja lihat siklus bor G81.
Contoh Kerja
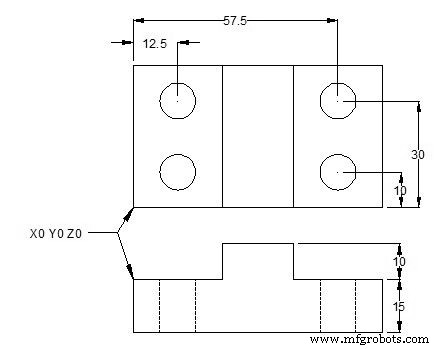
Contoh Siklus Bor Peck G83
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G83 X12.5 Y10 Z-17 R2 Q4 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30



