Menguasai Gerak Cepat Haas G00: Posisi Efisien untuk Operasi Bubut
Posisi Gerak Cepat Haas G00 – Mesin Bubut Haas
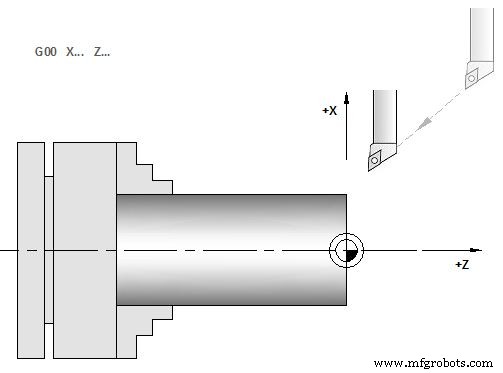
Kode G G00 digunakan untuk menggerakkan sumsi mesin dengan kecepatan maksimum. G00 terutama digunakan untuk memosisikan mesin dengan cepat ke titik tertentu sebelum setiap perintah feed (pemotongan) (Semua pergerakan dilakukan dengan kecepatan cepat penuh).
Pemrograman
G00 X... Y... Z... U... W... C... B...
Parameter
| Parameter | Deskripsi |
|---|
| X... Y... Z... U... W... C... B... | Sumsi mesin bubut Haas |
Data Kode G
| Modal/Non-Modal | Grup Kode G |
|---|
| Modal | 01 |
Kode G G00 bersifat modal, sehingga blok dengan G00 menyebabkan semua blok berikutnya menjadi gerak cepat hingga kode grup 01 lain ditentukan.
Urutan Operasi
Catatan pemrograman: Secara umum, gerak cepat tidak akan berjalan dalam garis lurus. Setiap sumsi yang ditentukan digerakkan dengan kecepatan yang sama, namun semua sumsi tidak harus menyelesaikan geraknya pada waktu yang sama. Mesin akan menunggu hingga semua gerakan selesai sebelum memulai perintah berikutnya.
Contoh Pemrograman
G00 Z1. X2.85
G00 G41 X1.5 Z-2.125
G00 B-19.(Posisikan spindel sekunder untuk pemesinan)
G00 C90. (PUTAR SUMSI C KE 90 DERAJAT)
M154 (Nyalakan sumsi C) G00 G54 X6. C0. Y0. Z1. G00 X3.25 Z0.25 G00 Z-0.75 G97 P1500 M133
G00 G53 X0 M09
% O0010 (MAKRO G74) G50 S2000 G97 S1000 M03 T100 G00 T101 #24 = 1.3 (DIAMETER MINOR X) #26 = 0.14 (KEDALAMAN Z) #23 = 0.275 (LEBAR GROOVE X) #20 = 0.125 (LEBAR ALAT) #22 = -0.95 (POSISI AWAL Z) #6 = -1. (Z WAJUH SEBENARNYA) #9 = 0.003 (LAJU FEED IPR) G00 X [ #24 + [ #23 * 2 ] - [ 20 * 2 ] ] Z#126 G74 U - [ [#23 - #20 ] * 2 ] W - [ #26 + ABS [ #6 - #22 ] ] K [ #20 * 0.75 ] I [ #20 * 0.9 ] F#9 G00 X0 Z0 T100 M30 %



