Anilam G172: Siklus Pemesinan Profil Persegi Panjang Efisien
Siklus Profil Persegi Panjang Anilam G172
Siklus Profil Persegi Panjang Anilam G172 membersihkan profil dalam atau luar persegi panjang.
Pemrograman
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
Parameter
| Parameter | Deskripsi |
|---|
| X | Koordinat X pusat. Jika tidak ada koordinat yang dimasukkan, CNC memusatkan kantong pada posisinya saat ini. |
| Y | Koordinat Y pusat. Jika tidak ada koordinat yang dimasukkan, CNC memusatkan kantong pada posisinya saat ini. |
| H | Posisi Z absolut sebelum memulai pemesinan kantong. Ini harus 0.1 inci (atau 2 mm) di atas permukaan. |
| M | Panjang persegi panjang yang selesai. Diperlukan. |
| W | Lebar persegi panjang yang selesai. Diperlukan. |
| Z | Kedalaman absolut dari profil yang selesai. Nilai diperlukan. |
| A | 0 = Dalam
1 = Luar |
| R | Jari-jari gerakan ramping. Diperlukan. |
| U | Pengaturan jari-jari sudut. Jika programmer memasukkan nilai negatif, kedua arah pemotongan dan titik awal dan akhir akan terbalik. Opsional. |
| B | Maksimum kenaikan sumbu Z yang digunakan untuk setiap pass. Opsional. |
| S | Jumlah stok yang ditinggalkan oleh mesin sebelum pass finishing. Default: 0. Jika programmer memasukkan nilai negatif, CNC akan meninggalkan stok tanpa membuat pass finishing. Opsional. |
| I | Laju'avance sumbu Z. Opsional. |
| J | Laju'avance pass kasar. Opsional. |
| K | Laju'avance pass finishing. Opsional. |
| P | Retract Hgt. |
Operasi
Saat dijalankan, CNC bergerak cepat ke posisi awal Ramp #1, bergerak cepat ke H (Z StartHgt), lalu maju pada laju'avance ke kedalaman potongan pertama.
Mesin maju ke dalam profil sepanjang Ramp #1, memotong persegi panjang sesuai M (Panjang) dan W (Lebar) yang ditentukan lalu ramps jauh dari pekerjaan sepanjang Ramp #2.
Saat memotong profil dalam, Menu Grafis menampilkan gerakan ramping.
Saat memotong profil luar, alat ramps ke dalam profil sepanjang Ramp #1 dan jauh dari profil sepanjang Ramp #2, seperti diilustrasikan dalam Figure
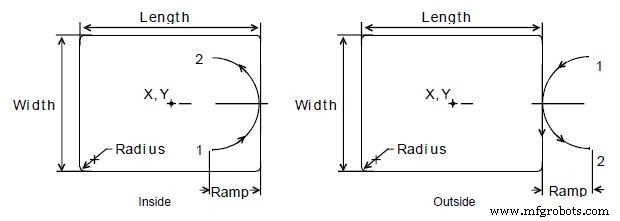
Gerakan Ramping Profil Dalam dan Luar
Siklus Profil Persegi Panjang secara otomatis mengkompensasi diameter alat. Aktifkan diameter alat yang benar sebelum blok G172.
Catatan
Saat Anda memasukkan nilai, CNC mengeksekusi jumlah pass yang diperlukan untuk pergi dari H (Z Start HGT) ke Z (Z Depth), memotong B (Z Max.cut) pada setiap pass.
Saat Anda memasukkan nilai S (Finish Stock), CNC meninggalkan stok yang ditentukan pada profil dan kedalaman untuk pass finishing. CNC memotong persegi panjang sesuai dimensi M (Panjang), W (Lebar), dan Z (Z Depth) pada pass finishing. Masukkan nilai S (Finish Stock) negatif untuk meninggalkan stok finishing tanpa membuat pass finishing.
Saat Anda tidak memasukkan J (Rough Feed) atau K (Finish Feed), CNC mengeksekusi gerakan laju'avance pada laju'avance saat ini. J (RoughFeed) mengontrol laju'avance siklus kasar. K (Finish Feed) mengontrol laju'avance siklus finishing



