
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

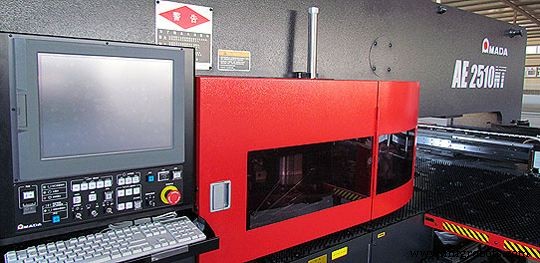
Panduan Lengkap Kode G & M AMADA AE255NT / AE2510NT CNC Turret Punch Press

AMADA AE NT Series CNC Turret Punch Press Kode G dan M untuk programmer CNC yang bekerja pada CNC turret punch presses AMADA AE255NT / AE2510NT.

Panduan Lengkap Kode G & M AMADA AE255NT / AE2510NT CNC Turret Punch Press

Kode G AMADA CNC Turret Punch Press

Kode GDeskripsi
G00Batalkan interpolasi linier
G01Mulai interpolasi linier
G04Diam
G06Penetapan tebal dan bahan lembar kerja
G20/G21Fungsi pemilihan inci/metrik
G25Posisi ulang otomatis
G27Posisi ulang otomatis
G26Lingkaran lubang baut [BHC]
G28Garis di sudut [LAA]
G29Busa [ARC]
G36Grid-X [GRD-X]
G37Grid-Y [GRD-Y]
G50Retrakti ke rumah
G66Bukti sisir [SHP]
G67Persegi [SQR]
G68Busa sisir [NBL-A]
G69Garis sisir [NBL-L]
G70Punch off (Tidak ada punch)
G72Asal pola
G73Simetri (opsional)
G78Punch busa [PNC-A]
G79Punch garis [PNC-L]
G90Pemrograman absolut
G91Pemrograman inkremental
G92Pendirian sistem koordinat
G93Offset-1 [OFS-1]
G94Offset-2 [OFS-2]

Panduan Lengkap Kode G & M AMADA AE255NT / AE2510NT CNC Turret Punch Press

Kode M AMADA CNC Turret Punch Press

Kode MFungsi
M00Henti program
M01Henti opsional
M02Akhir program
M08Awal sinyal penundaan penyelesaian punch
M09Akhir sinyal penundaan penyelesaian punch
M10Klem kerja dan buka kunci
M11Klem kerja dan lepaskan
M12Pola sisir
M13Batalkan mode press
M30Akhir tape
M31Workholder belakang dan silinder kaset turun
M32Bearing meja samping turun
M33Perintah pemuatan
M34Perintah pembongkaran
M35Akhir pencarian pekerjaan
M36Perintah persiapan pembongkaran
M37Sinyal lembar kerja kedua terakhir
M38Sinyal akhir pekerjaan
M39Sinyal akhir pekerjaan total
M80Buka workchute
M81Tutup workchute
M96Perintah pemanggilan subprogram
M97Perintah akhir subprogram
M120Mode lembut nyala
M121Batalkan mode lembut
M500Pola punch (punch tanpa sudut sisir)
M501Pola punch (punch dengan sudut sisir)
M502 to M505 M570 to M575Pola knockout
M506 to M509Pola slitting
M510 to M559 M800 to M999Pola forming
M560 to M569Pola mark
M681 to M683Kecepatan punch
M686Batalkan perintah kecepatan punch
M687Batalkan kompensasi posisi standby (untuk pola forming)
M690Air blow press
M691Batalkan air blow press
M692Angkat press
M693Batalkan angkat press
M696Nyala mode punch alat NEX
M697Batalkan mode punch alat NEX

Mesin CNC

  1. Menguasai Kode G dan M: Panduan Lengkap Pemrograman CNC
  2. Evolusi Punching Turret: Dari 1950an hingga Produksi Modern
  3. Memahami Pencukan Turret: Cara Kerja dan Kapan Menggunakannya
  4. CNC Punching Dijelaskan: Cara Mesin Komputer Bentuk Lembar Logam
  5. Strategi Esensial Memperpanjang Umur Mesin Punch dan Alat Punching
  6. Memahami Mesin Punch Otomatis: Fungsi, Fitur, dan Manfaat
  7. Referensi Lengkap Kode M Centroid untuk Mesin Putar CNC (T-Series)
  8. Panduan Lengkap Kode G dan M CNC untuk Pemilisan dan Putaran
  9. Mahir Kode M: Kuis Pemrograman CNC
  10. Mahir Kode G: Ikuti Kuis Pemrograman CNC