Cara Memilih Grade Karbide Terbaik untuk Kebutuhan Pemesinan Anda
 Foto Kredit: Getty Images
Sementara istilah metalurgi “grade karbide” secara khusus merujuk pada tungsten karbide (WC) yang disinterkan dengan kobalt, istilah yang sama memiliki makna yang lebih luas dalam pemesinan: tungsten karbide yang disinterkan yang digabungkan dengan lapisan dan perawatan lain. Misalnya, dua insert pemotongan yang terbuat dari material karbide yang sama tetapi dengan lapisan atau perawatan pasca yang berbeda dianggap sebagai grade yang berbeda. Kombinasi karbide dan lapisan tidak memiliki standarisasi klasifikasi, jadi supplier peralatan pemotongan berbeda menggunakan nama dan metode klasifikasi yang berbeda untuk tabel grade mereka. Ini dapat membuat perbandingan grade sulit bagi pengguna akhir, masalah yang terutama merepotkan mengingat kesesuaian grade karbide untuk aplikasi tertentu secara dramatis mempengaruhi kondisi pemotongan yang mungkin dan umur alat.
Untuk menavigasi labirin ini, pengguna harus terlebih dahulu memahami apa yang menyusun grade karbide dan bagaimana setiap elemen mempengaruhi berbagai aspek pemesinan.
Apa Itu Substrat?
Substrat adalah material polos dari insert pemotongan atau alat padat di bawah lapisan dan perawatan pasca. Biasanya terdiri dari antara 80- hingga 95-persen WC. Untuk memberikan substrat properti yang diinginkan, produsen material menambahkan berbagai elemen alloying. Elemen alloying utama adalah kobalt (Co) — tingkat kobalt yang lebih tinggi mengarah pada ketawalan yang lebih besar, sementara tingkat kobalt yang lebih rendah mengarah pada kekejalan yang lebih besar. Substrat yang sangat keras dapat mencapai kekejalan 1800 HV dan memberikan resistensi aus yang luar biasa, tetapi sangat rapuh dan hanya cocok untuk kondisi yang sangat stabil. Substrat yang sangat taat memiliki kekejalan sekitar 1300 HV. Substrat ini hanya dapat memesin pada kecepatan pemotongan yang lebih rendah dan aus lebih cepat, tetapi memiliki resistensi yang lebih baik terhadap pemotongan terganggu dan kondisi yang tidak menguntungkan.
Keseimbangan yang tepat antara kekejalan dan ketawalan adalah faktor paling krusial saat memilih grade untuk aplikasi tertentu. Memilih grade yang terlalu keras dapat menyebabkan pecahan mikro di sepanjang tepi pemotongan atau bahkan kegagalan yang parah. Pada saat yang sama, grade yang terlalu taat akan aus cepat atau memerlukan penurunan kecepatan pemotongan, sehingga mengurangi produktivitas. Tabel 1 memberikan beberapa pedoman dasar untuk memilih kekejalan yang benar:
Tabel 1 - Sumber: MachiningDoctor.com
| Material |
Pemutaran |
Pemesinan Miring |
| |
Terus-menerus |
Gangguan Ringan |
Gangguan Berat |
|
| Baja |
Keras |
Sedang |
Taif |
Taif |
| Baja Karat |
Keras |
Sedang |
Taif |
Taif |
| Aluminium |
Keras |
Keras-Sedang |
Sedang |
Sedang |
| Inconel |
Sangat Keras |
Keras |
Sedang |
Taif |
| Titanium |
Sangat Keras |
Keras |
Sedang |
Sedang |
Apa Itu Lapisan Karbide?
Sebagian besar insert karbide modern dan alat karbide padat dilapisi dengan lapisan tipis (antara 3 dan 20 mikron, atau 0,0001 hingga 0,0007 inci). Lapisan biasanya terdiri dari lapisan titanium nitride, aluminium oxide, dan titanium carbon nitride. Lapisan ini meningkatkan kekejalan dan menciptakan rintangan panas di antara pemotongan dan substrat.
Lapisan alat pemotongan ditambahkan melalui salah satu dari dua teknologi utama:
- CVD (Chemical Vapor Deposition) — Lapisan lapisan CVD dapat tebal hingga 25 mikron. Ketebalan ini memastikan rintangan panas yang efektif dan memungkinkan kecepatan pemotongan yang lebih tinggi dibandingkan lapisan PVD. Di sisi lain, ketebalan yang sama membuat pelapisan tepi pemotongan yang sangat tajam tidak mungkin, dan lapisan lebih rentan terhadap retakan dan pecahan.
- PVD (Physical Vapor Deposition) — Lapisan PVD bervariasi dalam ketebalan dari 1 hingga 8 mikron. Insert yang dilapisi PVD perlu beroperasi pada kecepatan pemotongan yang lebih rendah dibandingkan CVD; namun, mereka lebih taat, dapat diterapkan pada tepi pemotongan tajam, dan memiliki permukaan yang lebih halus yang menghasilkan gesekan yang lebih sedikit.
Tabel 2 memberikan panduan dasar untuk memilih lapisan yang paling cocok untuk aplikasi yang berbeda.
Tabel 2 - Sumber: MachiningDoctor.com
| Material |
Pemutaran |
Penggabungan dan Pengeboran |
Pemesinan Miring |
| |
Kecepatan Pemotongan Tinggi |
Kecepatan Pemotongan Rendah |
|
|
| Baja |
CVD |
PVD |
PVD |
PVD / CVD Tipis |
| Baja Karat |
CVD Tipis |
PVD |
PVD |
PVD / CVD Tipis |
| Aluminium |
Tanpa Lapisan |
Tanpa Lapisan |
Tanpa Lapisan |
Tanpa Lapisan |
| Inconel |
PVD Tipis |
PVD Tipis |
PVD Tipis |
PVD |
| Titanium |
PVD Tipis / Tanpa Lapisan |
PVD Tipis / Tanpa Lapisan |
PVD Tipis / Tanpa Lapisan |
PVD / Tanpa Lapisan |
Apa Itu Perawatan Pasca?
Meskipun hanya mulai menarik perhatian sekitar satu dekade yang lalu, menambahkan perawatan pasca setelah pelapisan telah menjadi standar industri. Perawatan ini biasanya adalah sandblasting atau teknik pengolesan lainnya yang meratakan lapisan teratas, mengurangi gesekan dan, akibatnya, panas yang dihasilkan. Perbedaan harga biasanya kecil, dan dalam sebagian besar kasus, disarankan untuk memilih grade dengan perawatan pasca.
Tabel Pemilihan Grade
Untuk memilih grade karbide yang benar untuk aplikasi tertentu, lihat katalog atau website supplier untuk petunjuk. Meskipun tidak ada standar internasional resmi, sebagian besar supplier menggunakan tabel yang menjelaskan grade dengan rentang kerja yang direkomendasikan berdasarkan “rentang aplikasi” yang dinyatakan dalam kombinasi huruf-angka tiga karakter, seperti P05-P20.
Huruf pertama mewakili grup material menurut standar ISO. Sebuah huruf dan warna yang sesuai ditetapkan untuk setiap grup material.
| Huruf |
Material |
Warna |
| P |
Baja |
Biru |
| M |
Baja Karat |
Kuning |
| K |
Baja Tuangan |
Merah |
| N |
Non-Ferrous |
Hijau |
| S |
Super-Alloy |
Oranye |
| H |
Baja yang Diperkeras |
Abu-abu |
Dua angka berikut mewakili tingkat kekejalan relatif dari grade pada skala dari 05 hingga 45 dengan kelipatan 5. Aplikasi 05 memerlukan grade yang sangat keras yang cocok untuk kondisi yang menguntungkan dan stabil. Aplikasi 45 memerlukan grade yang sangat taat yang cocok untuk kondisi yang tidak menguntungkan dan tidak stabil.
Lagi, tidak ada standar untuk nilai-nilai ini, jadi mereka harus ditafsirkan sebagai nilai relatif dalam tabel grade spesifik tempat mereka muncul. Misalnya, grade yang ditandai sebagai P10-P20 dalam dua katalog dari supplier yang berbeda dapat memiliki kekejalan yang berbeda.
Tabel pemilihan grade biasanya ditampilkan terpisah untuk empat aplikasi utama yang berbeda:
- Pemutaran
- Pemesinan Miring
- Penggabungan/Pengeboran
- Pemboran
Grade yang ditandai sebagai P10-P20 dalam tabel grade pemutaran dapat memiliki kekejalan yang berbeda dari grade yang ditandai sebagai P10-P20 dalam tabel grade pemesinan miring, bahkan dalam katalog yang sama. Perbedaan ini disebabkan oleh fakta bahwa kondisi yang menguntungkan bervariasi di antara aplikasi yang berbeda. Aplikasi pemutaran paling baik ditangani dengan grade yang sangat keras, tetapi dalam pemesinan miring, kondisi yang menguntungkan memerlukan beberapa ketawalan karena sifatnya yang terganggu.
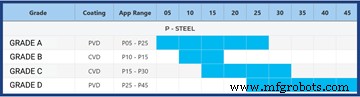
Tabel 3 menggambarkan tabel hipotesis grade dan penggunaannya dalam berbagai tingkat kesulitan aplikasi pemutaran, seperti yang mungkin muncul dalam katalog supplier alat pemotongan. Dalam contoh ini, grade A akan direkomendasikan untuk berbagai kondisi pemutaran, tetapi tidak untuk pemotongan yang sangat terganggu, sedangkan grade D akan direkomendasikan untuk pemutaran yang sangat terganggu dan kondisi yang sangat tidak menguntungkan lainnya. Alat seperti Grades Finder dari MachiningDoctor.com dapat mencari grade sesuai sistem penyebutan ini.
Penyebutan Grade Karbide
Sama seperti tidak ada standar resmi untuk rentang aplikasi grade, tidak ada standar resmi untuk penyebutan grade. Dikatakan, sebagian besar supplier insert karbide besar mengikuti pedoman umum dalam penyebutan grade mereka. Penyebutan “klasik” mengikuti format enam karakter BBSSNN, di mana:
- BB — Kode Merek: Setiap supplier besar memiliki hurufnya sendiri yang terkait dengannya.
- SS — Nomor Seri Grade: Nomor seri grade biasanya diwakili oleh dua digit acak. Sebuah seri biasanya adalah grup grade yang dirancang untuk material baku tertentu dan berbagi jenis lapisan yang sama. Beberapa contoh seri grade dapat berupa:
- BB85 — grade CVD untuk pemutaran baja.
- BB64 — grade PVD untuk alloy berbasis nikel.
- BB23 — grade CVD untuk pemesinan miring baja tuangan.
- NN — Tingkat Kekejalan: Dua digit terakhir, dalam sebagian besar kasus, mencerminkan tingkat kekejalan dari berbagai grade dalam satu seri. Angka biasanya berkisar dari 05 hingga 45 menurut sistem yang sama yang dijelaskan di atas tentang tabel grade. Misalnya:
- BB8505 — Grade yang sangat keras untuk pemutaran baja dalam kondisi stabil.
- BB8540 — Grade yang sangat taat untuk pemutaran baja dalam pemotongan yang sangat terganggu.
Penjelasan di atas benar dalam banyak kasus. Namun karena ini bukan standar ISO/ANSI, beberapa supplier melakukan penyesuaian sendiri pada sistem, dan bijaksana untuk waspada terhadap perubahan ini.
Grade Pemutaran
Grade memainkan peran vital dalam aplikasi pemutaran, lebih dari dalam aplikasi lainnya. Karena itu, saat memeriksa katalog supplier mana pun, bagian pemutaran akan menampilkan pilihan grade yang terbesar.
Mengapa grade sangat penting dalam pemutaran?
Rentang grade pemutaran yang luas ini berasal dari rentang aplikasi pemutaran yang luas. Semua dari pemesinan terus-menerus, di mana tepi pemotongan terus terlibat dengan workpiece dan tidak menderita dampak tetapi menghasilkan banyak panas, hingga pemotongan yang terganggu, yang memiliki dampak berat, termasuk dalam kategori ini.
Rentang grade pemutaran yang luas juga berkaitan dengan berbagai diameter dalam manufaktur, dari 1/8 inci (3 mm) untuk mesin tipe Swiss hingga 100 inci untuk tujuan industri berat. Karena kecepatan pemotongan juga bergantung pada diameter, ada kebutuhan akan berbagai grade yang dioptimalkan untuk kecepatan pemotongan rendah atau tinggi.
Pemesinan Miring
Dalam pemesinan miring, rentang grade yang ditawarkan lebih kecil. Karena sifat yang pada dasarnya terganggu dari aplikasi, alat pemesinan miring memerlukan grade yang taat dengan resistensi dampak tinggi. Untuk alasan yang sama, lapisan pelapis harus tipis — jika tidak, ia tidak akan menahan dampak.
Sebagian besar supplier akan menggunakan substrat yang taat dan berbagai macam lapisan untuk pemesinan miring berbagai grup material.
Grade Penggabungan dan Pengeboran
Dalam aplikasi penggabungan atau pengeboran, pemilihan grade terbatas karena faktor kecepatan pemotongan. Itu adalah, diameter menjadi lebih kecil saat pemotongan mendekati pusat. Kecepatan pemotongan dengan demikian berkurang secara bertahap. Dalam penggabungan ke pusat, kecepatan pada akhirnya mencapai nol di akhir pemotongan, dan operasi menjadi pemotongan sisih daripada pemotongan.
Oleh karena itu, grade untuk penggabungan harus kompatibel dengan berbagai kecepatan pemotongan, dan substrat harus cukup taat untuk menangani pemotongan sisih di akhir operasi.
Pengeboran dangkal adalah pengecualian dari jenis lainnya. Karena memiliki kesamaan dengan pemutaran, supplier dengan pilihan besar insert pengeboran biasanya akan menawarkan berbagai macam grade untuk grup material dan kondisi tertentu.
Grade Pemboran
Dalam pemboran, pusat bor selalu memiliki kecepatan pemotongan nol, sedangkan periferi memiliki kecepatan pemotongan yang bergantung pada diameter bor dan kecepatan spindle. Grade yang dioptimalkan untuk kecepatan pemotongan tinggi akan gagal, dan oleh karena itu tidak boleh digunakan. Sebagian besar supplier akan menawarkan hanya beberapa grade.



