Konsep Kunci CNC #1: Menguasai Dasar-Dasar Kontrol Numerik Komputer
 Foto Kredit: Getty Images
Ini adalah artikel pertama dalam serial 10 bagian tentang Konsep Kunci Kontrol Numerik Komputer. Untuk pengenalan pendekatan serial ini baca artikel ini.
Apa manfaat kontrol numerik komputer?
Manfaat pertama yang ditawarkan oleh semua bentuk mesin perkakas CNC adalah otomatisasi yang ditingkatkan. Intervensi operator terkait dengan produksi workpiece dapat dikurangi atau dihilangkan. Banyak mesin CNC dapat berjalan tanpa pengawasan selama siklus pemesinan seluruhnya, membebaskan operator untuk melakukan tugas lain. Ini memberikan beberapa manfaat samping bagi pengguna CNC termasuk kelelahan operator yang berkurang, kesalahan yang lebih sedikit yang disebabkan oleh kesalahan manusia, dan waktu pemesinan yang konsisten dan dapat diprediksi untuk setiap workpiece. Karena mesin akan berjalan di bawah kontrol program, tingkat keterampilan yang diperlukan dari operator CNC (terkait dengan praktik pemesinan dasar) juga berkurang dibandingkan dengan perakit yang menghasilkan workpiece dengan mesin perkakas konvensional.
Manfaat utama kedua dari teknologi CNC adalah workpiece yang konsisten dan akurat. Mesin CNC saat ini memiliki spesifikasi akurasi dan repeatabilitas yang hampir tidak dapat dipercaya. Ini berarti bahwa setelah program diverifikasi, dua, sepuluh, atau seribu workpiece identik dapat dengan mudah dihasilkan dengan presisi dan konsistensi.
Manfaat ketiga yang ditawarkan oleh sebagian besar bentuk mesin perkakas CNC adalah fleksibilitas. Karena mesin ini dijalankan dari program, menjalankan workpiece yang berbeda hampir setidak sulitnya memuat program yang berbeda. Setelah program telah diverifikasi dan dieksekusi untuk satu siklus produksi, itu dapat dengan mudah dipanggil kembali pada saat workpiece akan dijalankan lagi. Ini mengarah pada manfaat lain, pergantian yang cepat.
Karena mesin ini sangat mudah diatur dan dijalankan, dan karena program dapat dengan mudah dimuat, mereka memungkinkan waktu pengaturan yang sangat singkat. Ini sangat penting dengan persyaratan produksi just-in-time saat ini.
Kontrol Gerakan — Jantung CNC
Fungsi paling dasar dari setiap mesin CNC adalah kontrol gerakan otomatis, tepat, dan konsisten. Semua peralatan CNC memiliki dua atau lebih arah gerakan, yang disebut sumbu. Sumbu-sumbu ini dapat diposisikan secara tepat dan otomatis sepanjang panjang perjalan mereka. Dua tipe sumbu yang paling umum adalah linear (didorong sepanjang jalur lurus) dan rotatif (didorong sepanjang jalur lingkaran).
Alih-alih menyebabkan gerakan dengan memutar korb dan roda tangan secara manual seperti yang diperlukan pada mesin perkakas konvensional, mesin CNC memungkinkan gerakan diacuatkan oleh servomotor di bawah kontrol CNC, dan dipandu oleh program bagian. Secara umum, tipe gerakan (cepat, linear, dan lingkaran), sumbu yang akan bergerak, jumlah gerakan, dan laju gerakan (laju umpan) dapat diprogram dengan hampir semua mesin perkakas CNC.
Perintah CNC yang dieksekusi dalam kontrol (biasanya melalui program) memberi tahu motor drive untuk memutar sejumlah putaran yang tepat. Rotasi motor drive berbalik memutar ball screw. Dan ball screw menggerakkan sumbu linear. Perangkat umpan balik di ujung sebaliknya dari ball screw memungkinkan kontrol untuk memastikan bahwa jumlah putaran yang diperintah telah dilakukan.
Meskipun analogi yang cukup kasar, gerakan linear dasar yang sama dapat ditemukan pada klem meja biasa. Saat Anda memutar korb klem, Anda memutar pita utama yang berbalik menggerakkan rahang yang dapat digerakkan pada klem. Perbandingan, sumbu linear pada mesin perkakas CNC sangat tepat. Jumlah putaran motor drive sumbu secara tepat mengontrol jumlah gerakan linear sepanjang sumbu.
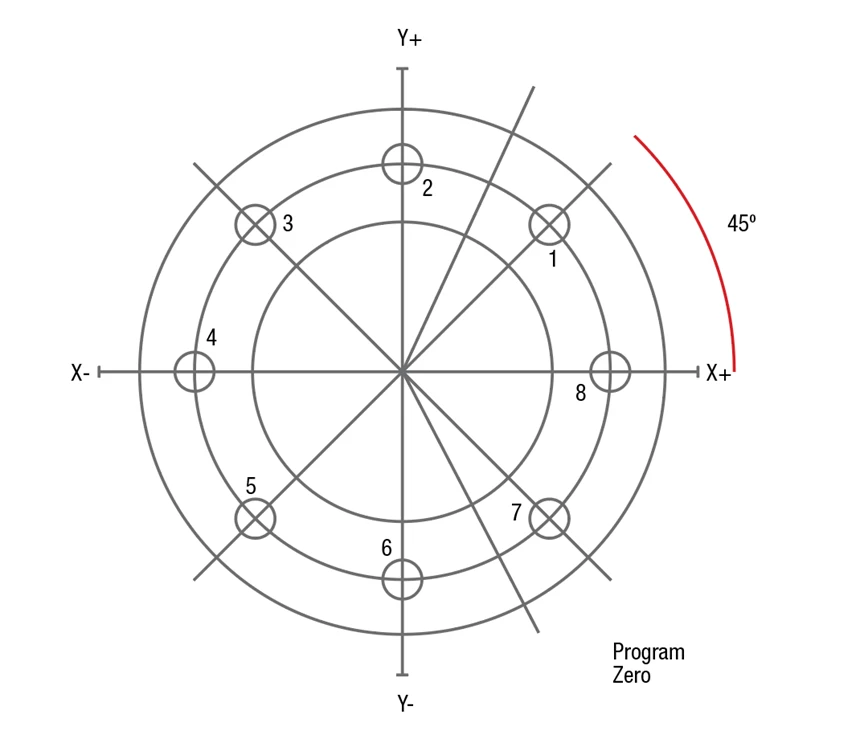
Gambar 1: Dalam contoh ini, nol program ditempatkan di tengah cincin. Perhatikan bahwa koordinat di sebelah kiri atau di bawah nol program ditentukan sebagai posisi negatif.
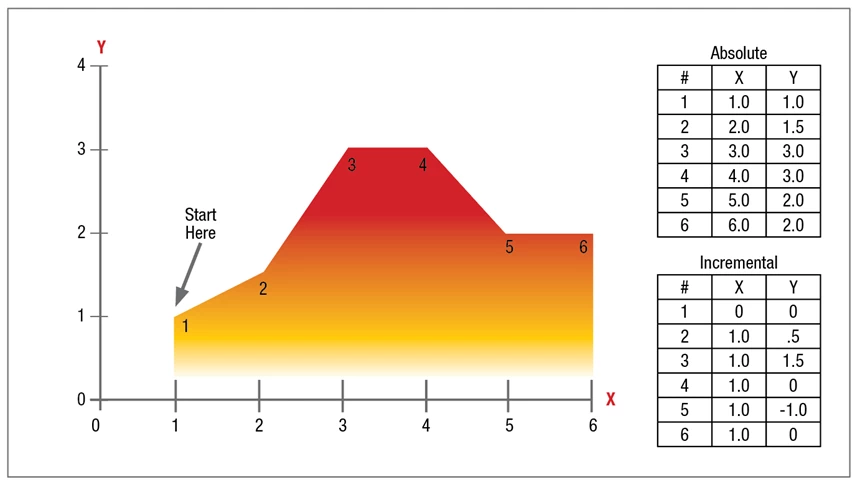
Gambar 2: Sangat mudah untuk mengetahui lokasi tepat alat dalam setiap perintah yang diberikan dalam mode absolut. Dalam mode inkremental, bisa sangat sulit untuk menentukan posisi alat saat ini untuk perintah gerakan tertentu.
Sebelum Berikutnya
Bagaimana Gerakan Sumbu Diperintah — Memahami Sistem Koordinat
Tidak akan mungkin bagi pengguna CNC untuk menyebabkan gerakan sumbu dengan mencoba memberi tahu setiap motor drive sumbu berapa kali memutar untuk memerintahkan jumlah gerakan linear tertentu. (Ini akan seperti harus mencari tahu berapa kali putaran gagang pada klem meja akan menyebabkan rahang yang dapat digerakkan bergerak tepat satu inci!) Sebaliknya, semua kontrol CNC memungkinkan gerakan sumbu diperintah dalam cara yang jauh lebih sederhana dan logis dengan memanfaatkan beberapa bentuk sistem koordinat. Dua sistem yang paling populer digunakan dengan mesin CNC adalah sistem koordinat persegi panjang — atau "kartesian" — dan sistem koordinat polar. Tidak tertandingi, yang paling umum adalah sistem koordinat persegi panjang.
Salah satu aplikasi yang sangat umum untuk sistem koordinat persegi panjang adalah grafik.
Mari kita ambil apa yang kita ketahui sekarang tentang grafik dan hubungkan dengan gerakan sumbu CNC. Alih-alih memplot titik teoritis untuk mewakili ide konseptual, programmer CNC akan memplot titik akhir fisik untuk gerakan sumbu. Sumbu dibagi menjadi increment. Tetapi alih-alih dibagi menjadi increment dari ide konseptual seperti waktu dan produktivitas, setiap sumbu linear dari sistem koordinat persegi panjang mesin CNC dibagi menjadi increment pengukuran. Dalam mode inci, increment terkecil mungkin 0,0001 inci. Dalam mode metrik, increment terkecil mungkin 0,001 milimeter. (Sebagai catatan, untuk sumbu rotatif increment adalah 0,001 derajat.)
Setiap sumbu dalam sistem koordinat mesin CNC harus memulai dari suatu tempat. Untuk tujuan CNC, titik asal ini biasanya disebut titik nol program (juga disebut nol kerja, nol bagian, atau asal program). Biasanya, titik nol program dipilih sebagai titik di mana semua dimensi dimulai.
Dengan teknik ini, jika programmer ingin alat dikirim ke posisi satu inci di kanan titik nol program, X1.0 diperintah. Jika programmer ingin alat bergerak ke posisi satu inci di atas titik nol program, Y1.0 diperintah. Kontrol akan secara otomatis menentukan berapa kali memutar setiap motor drive sumbu dan ball screw untuk membuat sumbu mencapai titik tujuan yang diperintah. Ini memungkinkan programmer memerintahkan gerakan sumbu dengan cara yang sangat logis.
Dengan contoh yang diberikan sejauh ini, semua titik terjadi di atas dan di kanan titik nol program. Area ini di atas dan di kanan titik nol program disebut kuadran (dalam hal ini, kuadran nomor satu). Tidak jarang pada mesin CNC bahwa titik akhir yang diperlukan dalam program jatuh di kuadran lain. Saat ini terjadi, setidaknya satu koordinat harus ditentukan sebagai minus. Gambar 1 menunjukkan aplikasi umum saat titik akhir jatuh di keempat kuadran dan koordinat negatif harus ditentukan.
Gerakan Absolut versus Inkremental
Semua diskusi sejauh ini mengasumsikan bahwa mode pemrograman absolut digunakan. Dalam mode absolut, titik akhir untuk semua gerakan akan ditentukan dari titik nol program. Untuk pemula, ini biasanya adalah metode terbaik dan termudah untuk menentukan titik akhir untuk perintah gerakan. Namun, ada cara lain untuk menentukan titik akhir untuk gerakan sumbu.
Dalam mode inkremental, titik akhir untuk gerakan ditentukan dari posisi alat saat ini, bukan dari titik nol program. Dengan cara memerintahkan gerakan ini, programmer harus selalu bertanya, "Seberapa jauh saya harus memindahkan alat?" Sementara ada kalanya mode inkremental dapat sangat membantu, secara umum, ini adalah metode yang lebih rumit dan sulit.
Hati-hati saat membuat perintah gerakan. Pemula cenderung berpikir secara inkremental. Jika bekerja dalam mode absolut (seperti yang harus dilakukan pemula), programmer harus selalu bertanya "Ke posisi mana alat harus dipindahkan?" Posisi ini relatif terhadap titik nol program, bukan dari posisi alat saat ini. Gambar 2 menunjukkan dua serangkaian gerakan yang identik, satu dalam mode inkremental dan yang lain dalam mode absolut.
Selain membuatnya sangat mudah untuk menentukan posisi saat ini untuk setiap perintah, manfaat lain dari bekerja dalam mode absolut terkait dengan kesalahan yang dibuat selama perintah gerakan. Dalam mode absolut, jika kesalahan gerakan dibuat dalam satu perintah program, hanya satu gerakan yang akan salah. Di sisi lain, jika kesalahan dibuat selama gerakan inkremental, semua gerakan dari titik kesalahan juga akan salah.
Menetapkan Nol Program
Ingatlah bahwa kontrol CNC harus diberitahu lokasi titik nol program dengan satu cara atau cara lain. Bagaimana ini dilakukan bervariasi secara dramatis dari satu mesin CNC dan kontrol ke yang lain. Metode lama adalah menetapkan nol program dalam program. Dengan metode ini, programmer memberi tahu kontrol seberapa jauh dari titik nol program ke posisi awal mesin. Ini biasanya dilakukan dengan perintah G92 (atau G50) setidaknya di awal program dan mungkin di awal setiap alat.
Cara yang umumnya lebih baik untuk menetapkan nol program adalah melalui beberapa bentuk offset. Produsen kontrol machining center biasanya menyebut offset yang digunakan untuk menetapkan nol program sebagai offset fixture. Produsen turning center biasanya menyebut offset yang digunakan untuk menetapkan nol program untuk setiap alat sebagai offset geometri. Lebih lanjut tentang bagaimana nol program dapat ditetapkan akan disajikan selama konsep kunci nomor empat.
Foto Kredit: Getty Images
Titik Lain tentang Gerakan Sumbu
Sejauh ini, perhatian utama kami telah menunjukkan kepada Anda cara menentukan titik akhir setiap perintah gerakan. Seperti yang telah Anda lihat, melakukan ini memerlukan pemahaman tentang sistem koordinat persegi panjang. Namun, ada pertanyaan lain tentang bagaimana gerakan akan terjadi. Misalnya, tipe gerakan (cepat, garis lurus, lingkaran, dll.) dan laju gerakan (laju umpan) juga akan menjadi perhatian bagi programmer. Kami akan membahas pertimbangan lain ini selama konsep kunci nomor tiga.
Program CNC
Hampir semua kontrol CNC saat ini menggunakan format alamat kata untuk pemrograman. (Pengecualian tunggal ini adalah beberapa kontrol konversasional.) Dengan format alamat kata, kami berarti program CNC terdiri dari perintah seperti kalimat. Setiap perintah terdiri dari kata CNC, masing-masing memiliki alamat huruf dan nilai numerik. Alamat huruf (X, Y, Z, dll.) memberi tahu kontrol jenis kata dan nilai numerik memberi tahu kontrol nilai kata. Digunakan seperti kata dan kalimat dalam bahasa Inggris, kata dalam perintah CNC memberi tahu mesin CNC apa yang ingin kita lakukan saat ini.
Setiap kata memiliki alamat huruf dan nilai numerik. Alamat huruf memberi tahu kontrol jenis kata. Produsen kontrol CNC bervariasi dalam cara mereka menentukan nama kata (alamat huruf) dan artinya. Programmer CNC pemula harus merujuk ke manual pemrograman produsen kontrol untuk menentukan nama dan arti kata. Berikut adalah daftar singkat beberapa tipe kata dan spesifikasi alamat huruf umum.
Seperti yang Anda lihat, banyak alamat huruf dipilih dengan cara yang logis (T untuk alat, S untuk spindel, F untuk laju umpan, dll.). Beberapa perlu dihafalkan.
Ada dua alamat huruf (G dan M) yang memungkinkan fungsi khusus ditetapkan. Fungsi persiapan (G) biasanya digunakan untuk menetapkan mode. Kami telah memperkenalkan mode absolut, yang ditentukan oleh G90 dan mode inkremental, ditentukan oleh G91. Ini hanyalah dua dari fungsi persiapan yang digunakan. Anda harus merujuk ke manual produsen kontrol Anda untuk menemukan daftar fungsi untuk mesin Anda.
Seperti fungsi persiapan, fungsi bervariasi (kata M) memungkinkan berbagai fungsi khusus. Fungsi bervariasi biasanya digunakan sebagai saklar dapat diprogram (seperti spindel on/off, pendingin on/off, dan seterusnya). Mereka juga digunakan untuk memungkinkan pemrograman banyak fungsi dapat diprogram lain dari mesin perkakas CNC.
Bagi pemula, semua ini mungkin terlihat seperti pemrograman CNC memerlukan banyak penghaflan. Tetapi tenanglah, hanya sekitar 30-40 kata berbeda yang digunakan dengan pemrograman CNC. Jika Anda bisa memikirkan pembelajaran pemrograman CNC manual seperti belajar bahasa asing yang hanya memiliki 40 kata, seharusnya tidak terlalu sulit.
Pemrograman titik desimal
Beberapa alamat huruf (kata CNC) memungkinkan spesifikasi bilangan real (bilangan yang memerlukan bagian dari bilangan bulat). Contoh meliputi penunjuk sumbu X (X), penunjuk sumbu Y (Y), dan penunjuk jari-jari (R). Hampir semua model kontrol CNC saat ini memungkinkan titik desimal digunakan dalam spesifikasi setiap alamat huruf. Misalnya, X3.0625 dapat digunakan untuk menentukan posisi sepanjang sumbu X.
Di sisi lain, beberapa alamat huruf digunakan untuk menentukan bilangan bulat. Contoh meliputi penunjuk kecepatan spindel (S), penunjuk stasiun alat (T), nomor urutan (N), fungsi persiapan (G), dan fungsi bervariasi (M). Untuk tipe kata ini, sebagian besar kontrol tidak mengizinkan titik desimal digunakan. Programmer pemula harus merujuk ke manual pemrograman produsen kontrol CNC untuk mengetahui kata mana yang mengizinkan penggunaan titik desimal.
Fungsi dapat diprogram lainnya
Selain mesin CNC yang paling sederhana, semua memiliki fungsi dapat diprogram selain hanya gerakan sumbu. Dengan peralatan CNC yang utuh saat ini, hampir semuanya tentang mesin dapat diprogram. Mesin frais CNC, misalnya, memungkinkan kecepatan dan arah spindel, pendingin, pergantian alat, dan banyak fungsi lainnya dari mesin untuk diprogram. Dengan cara yang serupa, pusat pemutaran CNC memungkinkan kecepatan dan arah spindel, pendingin, indeks menara, dan ekor untuk diprogram. Dan semua bentuk peralatan CNC akan memiliki sekelompok fungsi dapat diprogram sendiri. Selain itu, beberapa aksesori seperti sistem probe, sistem pengukuran panjang alat, pergantian palet, dan sistem kontrol adaptif juga mungkin tersedia dan akan memerlukan pertimbangan pemrograman.
Daftar fungsi dapat diprogram akan bervariasi secara dramatis dari satu mesin ke yang lain, dan pengguna harus mempelajari fungsi-fungsi dapat diprogram ini untuk setiap mesin CNC yang akan digunakan. Dalam konsep kunci nomor dua, kami akan melihat lebih dekat apa yang biasanya dapat diprogram pada berbagai bentuk mesin perkakas CNC.
Pelajari lebih lanjut tentang konsep kunci kontrol numerik komputer:
Konsep Kunci CNC #2 — Kenal Mesin Anda
Konsep Kunci CNC #3 — Memahami Tipe Gerakan CNC
Konsep Kunci CNC #4 — Bentuk Kompensasi
Konsep Kunci CNC #5 — Pentingnya Format Program
Konsep Kunci CNC #6 — Metode Pemrograman CNC
Konsep Kunci CNC #7 — Kenal Mesin dari Sudut Pandang Operator
Konsep Kunci CNC #8 — Mode Operasi Mesin
Konsep Kunci CNC #9 — Urutan Kunci Operasi
Konsep Kunci CNC #10 — Memverifikasi Program CNC dengan Aman



