Menguasai Kontrol CNC MQL: Optimalkan Pelumasan Kuantitas Minimum dengan Pemrograman Presisi
Video ini secara singkat menjelaskan bagaimana pelumasan kuantitas minimum bekerja
pada lathe CNC, dan cara mengaturnya. Video credit: Unist Inc.
Memiliki sebanyak mungkin kontrol atas proses pemesinan adalah apa yang sebagian besar machinist usahakan. Jumlah dan aplikasi coolant yang diirangi selama proses pembuatan chip pada lathe tidak boleh menjadi pengecualian. Untuk kontrol langsung atas output pelumasan kuantitas minimum (MQL), Unist Inc. menawarkan sistem MQL yang berkomunikasi langsung dengan computer numerical control (CNC) mesin untuk memungkinkan operator menentukan parameter pelumasan dengan memasukkan kode dalam program bagian. Quantum digitally controlled lubricator milik perusahaan dirancang untuk mengoptimalkan aliran MQL untuk setiap operasi pemesinan pada satu mesin alat karena aliran terlihat dan dapat diedit. Oleh karena itu, operator dapat menyesuaikan setiap operasi untuk hasil terbaik.
Tetapi mengapa MQL? Meskipun masih lebih banyak digunakan di Eropa, mengapa semakin banyak bengkel di AS mulai mengadopsi teknologi ini sebagai alternatif terhadap pengiriman coolant flood konvensional? Satu alasannya adalah lebih banyak tidak selalu lebih baik. MQL memberikan jumlah pelumas yang sangat kecil ke tepi cutter dalam bentuk minyak mist atau aerosol, berbeda dengan teknik tradisional melumasi workpiece dan alat dengan volume cairan coolant yang besar. Tidak seperti pemotongan dengan flood coolant, hanya sedikit aerosol yang tersisa pada chip, workpiece dan mesin selama operasi pemotongan.
Meskipun flood coolant masih merupakan metode pendingin dan pelumasan proses pemesinan yang paling banyak digunakan di seluruh dunia, manfaat lain dari teknologi MQL jelas dan signifikan, kata perusahaan. Bengkel yang telah mengimplementasikan MQL dapat mengalami manfaat lingkungan, perusahaan dan ekonomi berikut.
- Lingkungan: Minyak MQL berkualitas nontoksik dan terurai secara biologis. Bakteri tidak tumbuh di minyak, jadi tidak diperlukan biocida. Di luar itu, proses ini menggunakan kurang dari 1/10.000 jumlah fluid dibandingkan flood coolant, dan tidak ada yang perlu diolah atau didaur ulang. Daur ulang dan pompa tidak diperlukan, yang mengurangi konsumsi energi. Dibandingkan dengan flood coolant, jejak lingkungan MQL hampir tidak terlihat.
- Perusahaan: Lantai bengkel tetap bersih (dan aman), dan peralatan tidak dilapisi coolant saat MQL diimplementasikan. Menggunakan pelumas berkualitas tinggi dan jumlah yang tepat, proses pemotongan meninggalkan finishing permukaan berkualitas. Dan, karena pengurangan thermal shock, umur alat meningkat. Karyawan lantai bengkel biasanya menyadari manfaat tambahan berupa masalah iritasi kulit yang lebih sedikit yang terkait dengan interaksi dengan fluid pemlogaman logam, dan mereka tidak perlu menghirup coolant dan aditifnya.
- Ekonomi: Meskipun harga per ons minyak MQL dapat jauh lebih tinggi daripada flood coolant umum, harga keseluruhan fluid per bagian biasanya lebih rendah karena digunakan lebih sedikit. Saat digabungkan dengan penghematan dari area lain (seperti peningkatan umur alat, penghapusan peralatan yang memelihara fluid, dan penghematan energi), MQL dapat memiliki dampak positif pada bottom line bengkel.
Kontrol dan Pemantauan MQL Penuh
Keuntungan MQL diperkuat dengan penambahan kemampuan untuk berinterface langsung dengan CNC mesin, programmable logic controller (PLC) atau antarmuka bawaan, terutama ketika bagian yang diproses memerlukan beberapa
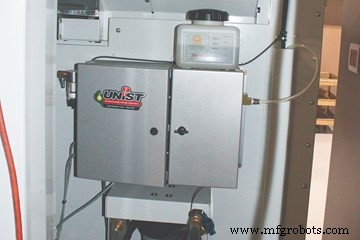
Quantum memberikan pengguna kebebasan untuk memprogram pengiriman MQL sesuai kebutuhan setiap operasi. Photo credits: Unist Inc.
operasi. Setiap operasi pemesinan biasanya paling cocok dengan aliran MQL yang berbeda, tidak terbatas pada tarif yang diprogram sebelumnya atau satu tarif yang disesuaikan secara manual. Sistem MQL Quantum memberikan pengguna kebebasan untuk memprogram MQL sesuai kebutuhan setiap operasi.
Untuk memberikan pengiriman pelumas yang seragam dan presisi, sistem MQL untuk lathe menjaga garis udara dan minyak terpisah, sejauh mungkin, hingga mereka bercampur di turret mesin. Sistem pengiriman saluran ganda ini dirancang sebagai hose dalam hose; hose dalam mengirimi minyak dan hose luar mengirimi udara. Menjaga garis-garis ini terpisah mempertahankan atomisasi fluid yang konsisten. Ini mencegah pengumpulan fluid pada dinding luar hose, yang potensialmente menyebabkan spitting atau dripping pelumas, yang tidak menghasilkan spray yang halus.
Selain itu, menerapkan perubahan pada proporsi minyak dan udara dalam sistem pengiriman kurang problematis saat menggunakan sistem saluran ganda. Perubahan terjadi instan saat menggunakan metode ini, dan tidak ada campuran di dalam hose yang perlu diusir sebelum membuat perubahan.
“Apakah itu roughing, finishing, threading atau operasi lain, Anda memiliki kontrol penuh atas menyalakan dan mematikan tarif udara dan minyak,” kata Tim Bangma, manajer produk di Unist Inc., tentang Quantum.
Setelah menentukan jumlah pelumas dan tarif aliran yang benar untuk setiap proses pemesinan, machinist memasukkan perintah ke dalam
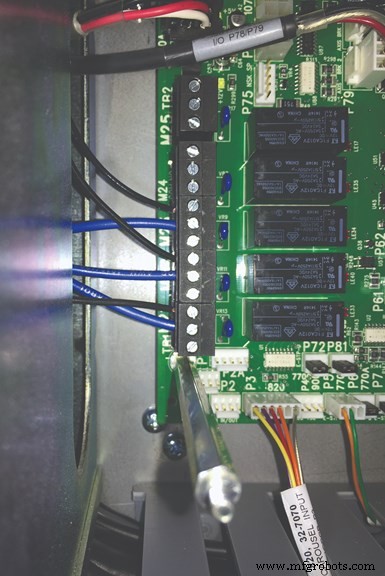
Quantum terhubung ke mesin alat dengan antarmuka diskrit atau serial.
program bagian.
Quantum menawarkan kontrol hingga enam output pelumas dan dapat menggunakan sebanyak satu bagian ons pelumas per jam. Plus, sistem dapat menyediakan aerosol pelumas, fluid lurus atau udara saja ke setiap operasi.
Selain memberikan akurasi yang presisi untuk aplikasi MQL, sistem ini juga menyediakan kemampuan pemantauan untuk level rendah fluid dan udara serta aliran fluid. Sistem pemantauan bawaan di Quantum menjeda mesin yang dipantau jika mengalami salah satu masalah ini dan memantulkan alarm untuk memperingatkan operator tentang masalahnya.
“Pompa positive displacement sistem Quantum dapat dilengkapi dengan sensor aliran yang mengonfirmasi bahwa fluid terirangi saat pompa berjalan,” Bangma menjelaskan.
Pemasangan Lubricator
Quantum terhubung ke mesin alat dengan antarmuka diskrit atau serial. Meskipun pemasangan Quantum pada lathe CNC adalah proses yang sederhana, menurut Unist, beberapa bengkel lebih nyaman dengan
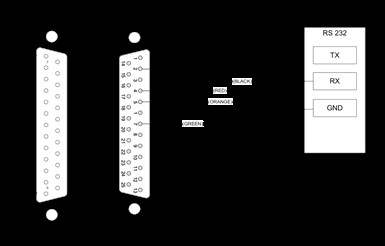
Skema koneksi serial ini menggambarkan cara Quantum terhubung ke machining center Haas VF2. Namun, ini memberikan panduan dasar untuk sistem apa pun.
wakil Unist yang mengunjungi lokasi mereka untuk memasang aplikator. Namun, ada sejumlah bengkel yang merasa nyaman menyelesaikan proses itu sendiri.
Terlepas dari siapa yang menyelesaikan pemasangan, proses terutama terdiri dari lima bagian ketika dilakukan dengan benar:
- Memasang lubricator di atau dekat mesin. Menemukan area yang nyaman untuk mengisi ulang reservoir adalah ideal.
- Menghapus pelindung mesin dan menemukan garis flood coolant yang ada yang mengisi through-turret tool. Tubing MQL harus diarahkan melalui mesin dan terhubung ke turret di titik tempat flood coolant masuk ke turret.
- Menghubungkan udara terkompresi ke inlet lubricator.
- Menghubungkan daya dan sinyal kontrol ke aplikator dari cabinet kontrol mesin menggunakan dokumen instruksi mesin. Terminal yang sesuai dapat ditemukan.
- Memasang nozzle pada setiap stasiun alat turret dengan berbagai alat yang dapat dipasang pada lathe CNC.
Setelah sistem sepenuhnya dipasang, penempatan nozzle yang tepat juga kritis untuk memastikan aplikasi MQL yang berhasil. “Anda dapat memiliki sistem pengiriman dan pompa yang paling akurat, tetapi jika nozzle tidak diarahkan dengan benar, itu bisa menjadi masalah besar,” Bangma katanya.
Selain itu, karena beberapa mist mungkin dihasilkan dari proses MQL, mungkin perlu memasang collector mist pada mesin.
Sebentang Kata Tentang Pelumas
Menggunakan pelumas berkualitas tinggi untuk MQL sangat penting untuk menempel pada permukaan alat dan memberikan halangan tipis, rendah gesekan antara alat pemotong dan workpiece. Unist mengatakan Coolube-nya, misalnya, tidak hanya mengandung properti polar yang menciptakan ikatan yang kuat dan konsisten antara pelamas dan permukaan logam, tetapi juga berbahan dasar bio, menjadikannya ramah lingkungan dan aman untuk kulit operator.
“Coolube sangat terurai, bebas dari banyak kotoran dan aditif,” Bangma menjelaskan. “Itu akan bertahan di rak untuk waktu yang sangat lama.”
Unist Inc. | 800-253-5462 | unist.com



