Thunderdome Powill: Penangkap Kerja 5‑Axis Efisien untuk 27 Bagian Kontur
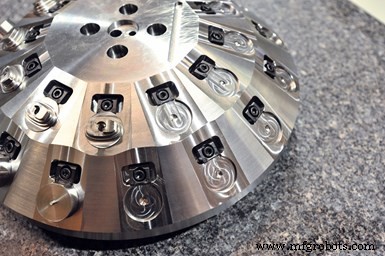
Kenali "Thunderdome." Waktu siklus total untuk menyelesaikan pemesinan 27 bagian kontur yang diklem di fixture khusus ini pada mesin lima-sumbu adalah enam jam. (Kredit Foto: Powill Manufacturing and Engineering)
Kadang-kadang Anda perlu sedikit bersenang-senang di dunia pemesinan bagian presisi yang terkadang terlalu serius.
Contohnya: "Thunderdome."
Thunderdome adalah nama yang diberikan kepada fixture khusus berbentuk dom yang dibuat oleh Powill Manufacturing and Engineering, salah satu dari sejumlah fixture yang telah mereka buat sejak membeli mesin lima-sumbu pertama mereka pada 2011 untuk memanfaatkan meja rotary integral B- dan C-axis mesin tersebut.
Awalnya, bengkel di Phoenix, Arizona, menggunakan riser untuk mengangkat bagian yang diklem di gerenda konvensional dan chuck tiga-rai dari permukaan meja C-axis mesin yang berdiameter hampir 20 inci untuk memberikan akses yang lebih baik bagi spindel dan alat pada bagian-bagian yang diorientasikan pada sudut ganjil. Kemudian bengkel mulai menggunakan perangkat workholding komersial yang dirancang khusus untuk mesin lima-sumbu, yang klem pada profil dovetail kecil yang dipesan di bagian bawah polos workpiece. Fixture dovetail ini memberikan genggaman yang cukup untuk pemotongan berat serta ruang yang cukup di sekitar bagian. Bengkel masih menggunakannya hingga sekarang.
Dalam beberapa kasus, namun, bahkan perangkat tersebut bukan workholding yang paling efektif untuk mesin lima-sumbu.
Powill menyadari nilai fixture khusus yang dirancang dan diproduksi internal untuk pekerjaan tertentu, terutama yang melibatkan toleransi posisi sejati fitur ketat dan/atau ukuran batch besar. Untuk yang terakhir, bengkel mencoba menciptakan fixture yang dapat menahan banyak bagian untuk memaksimalkan waktu aktif spindel serta waktu pemesinan tanpa pengawasan. Fixture khusus lainnya memegang bagian yang sangat kontur atau tidak dapat dipegang secara efektif menggunakan perangkat workholding konvensional. Kepemimpinan bengkel merasa aplikasi ini mempersyaratkan waktu dan biaya yang diperlukan untuk mengembangkan perangkat workholding one-off tersebut.
Powill telah membuat berbagai fixture khusus untuk mesin lima-sumbu miliknya. Artikel ini menyoroti dua di antaranya. Yang pertama adalah Thunderdome, yang memegang 27 bagian dan didedikasikan untuk satu pekerjaan kompleks, volume tinggi. Yang kedua adalah fixture empat-tiang yang memegang empat bagian sekaligus. Antarmuka klem dovetail umum memaksimalkan return on investment pada fixture ini dengan membuatnya berguna untuk pekerjaan atau keluarga bagian yang berbeda.
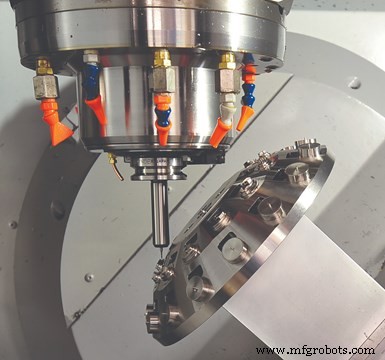
Bentuk dom dari fixture ini memungkinkan bengkel untuk mengamankan semua 27 bagian padanya sekaligus, serta memberikan ruang bagi alat pemotongan dan spindel mesin.
Pengalaman dengan Lima Axis
Powill — yang terutama melayani industri penerbangan komersial dan militer — memiliki mesin CNC, termasuk vertical machining centers (VMCs); horizontal machining centers (HMCs); vertical turning lathe (VTL) meja 40 inci; multitasking lathes; dan mesin grinding, honing serta gundrilling. Persentase tinggi bisnisnya adalah pekerjaan tipe job shop, meskipun mereka memiliki beberapa kontrak berulang.
Kevin Wolfe adalah general manager perusahaan. Wolfe mengatakan alasan utama bengkel menambahkan NMV5000 lima-sumbu dari DMG MORI adalah untuk mengurangi setup dengan memungkinkan spindel mengakses lima sisi bagian dalam satu klem. Ini biasanya dikenal sebagai pemesinan 3+2. Bengkel juga tertarik pada kemampuan kontur lima-sumbu penuh, meskipun hanya sebagian bagian yang berjalan di mesin tersebut yang memerlukan teknik itu.
Dia mengatakan fitur lain yang menarik bengkel adalah kekakuan desain meja-in-meja B- dan C-axis NMV5000. Mesin memberikan rotasi B-axis +160 hingga -180 derajat dan rotasi C-axis 360 derajat, serta kapasitas beban meja maksimum 661 pound. Mesin ini juga memiliki desain yang lebih terbuka dibandingkan meja trunnion yang mendukung meja C-axis di dua lokasi, dan bagian dapat dibalik ke bawah untuk mengakses fitur dekat basisnya. Dalam kasus ini, chip jatuh tanpa bahaya daripada dipotong ulang, yang dapat mengurangi umur alat dan merusak permukaan. Kemampuan memosisikan bagian pada sudut ganjil memungkinkan penggunaan alat yang lebih pendek dan lebih kaku yang dapat mengambil potongan yang lebih agresif, juga.
Mesin datang dengan satu lisensi perangkat lunak CAD/CAM Esprit Cam. Meskipun mempelajari perangkat lunak baru ini memerlukan waktu, simulasi program bagian telah terbukti berharga. Perangkat lunak telah dimuat sebelumnya dengan model CAD mesin NMV5000 dan semua komponen bergerak utamanya. Untuk mensimulasikan operasi pemesinan untuk pekerjaan, programmer CAD/CAM hanya menambahkan model CAD perangkat fixture dan workpiece ke model mesin. Mensimulasikan operasi mengidentifikasi titik interferensi yang可能 antara spindel, pemotong, fixture atau bagian, sehingga masalah tersebut dapat diperbaiki sebelum menjalankan pekerjaan pada mesin.
Fitur pemrograman lima-sumbu yang membantu lainnya adalah Composite Milling lima-sumbu, yang memberikan beberapa pola pemesinan dan orientasi sumbu alat untuk mengontrol semua sumbu secara bersamaan untuk bagian kompleks. Jalur alat ProfitMilling khususnya berguna untuk roughing Z-axis lantai silinder, Wolfe menambahkan. Strategi ini dirancang untuk meningkatkan umur alat dan waktu siklus dengan mengoptimalkan sudut keterlibatan alat dan beban chip.
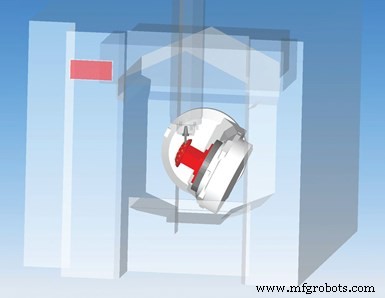
Perangkat lunak CAD/CAM yang datang dengan mesin lima-sumbu bengkel dimuat dengan model CAD mesin yang spesifik. Programmer kemudian dapat dengan mudah menambahkan model CAD fixture dan bagian untuk melakukan simulasi program bagian untuk memastikan tidak akan ada tabrakan atau interferensi dengan bagian yang diorientasikan pada sudut ganjil.
Terus ke Thunderdome
Pekerjaan dengan ukuran batch 1.000 bagian kontur kompleks yang terbuat dari Inconel 625 mendorong bengkel untuk menciptakan fixture yang dapat menampung 27 workpiece. Faktanya, fixture ini dipesan pada NMV5000.
Bengkel awalnya mencoba memasukkan sebanyak mungkin bagian pada fixture persegi panjang. Tantangan dengan konsep fixture prismatik tipe ini adalah memberikan ruang yang cukup di sekitar setiap bagian untuk semua operasi kontur lima-sumbu. (Setelah selesai, tidak ada sisi lurus pada bagian ini.) Sayangnya, desain fixture awal ini hanya dapat menahan maksimal 10 bagian.
Wolfe berpikir bahwa bentuk fixture seperti dom mungkin dapat menampung lebih banyak bagian. Mengatur mereka di sekitar profil bola mungkin memberikan akses yang cukup, sambil memungkinkan lebih banyak untuk diklem sekaligus. Fixture yang dihasilkan dibuat dari bahan baja cadangan yang dimiliki bengkel dan dipasang di atas riser persegi panjang. Seseorang bercanda bahwa itu terlihat seperti arena Thunderdome dari film "Mad Max Beyond Thunderdome," dan julukan itu menempel.
Salah satu tantangan adalah menentukan cara terbaik untuk memegang polos dalam fixture ini. Most importantly, masuk akal untuk memulai dengan stok bundar yang lebih dekat ke bentuk akhir bagian. Untuk melakukannya, flats dipesan di setiap polos untuk memungkinkan klem actuated cam dari Mitee Bite untuk memegangnya. Dua rongga dipesan untuk setiap bagian, satu untuk perangkat klem dan satu untuk stok bundar.
Ada tantangan lain dalam menciptakan fixture seperti ini untuk menahan banyak bagian. Misalnya, bagian harus dijarak jauh cukup dan diposisikan sedemikian rupa untuk memberikan ruang yang cukup di sekitar setiap bagian. Selain itu, keseimbangan harus dicapai antara jumlah bagian yang akan ditahan fixture dan kekakuan fixture secara keseluruhan. Menghilangkan terlalu banyak bahan untuk menampung sejumlah besar bagian dapat membatasi baik kekakuan maupun seberapa agresif (seberapa cepat) bagian dapat dipesan.
Thunderdome dirancang untuk menahan bagian dalam dua baris. Menggeser baris rongga ini memungkinkan pemasangan beberapa rongga lebih pada baris bawah (15 bagian, dibandingkan 12 pada baris atas). Waktu siklus total untuk memesin semua 27 bagian yang diklem adalah enam jam. Setelah itu, bagian dipasang pada geranda klem khusus pada VMC yang memesin wajah bawah dan membuat sumbatan di sisi belakang lubang melalui.
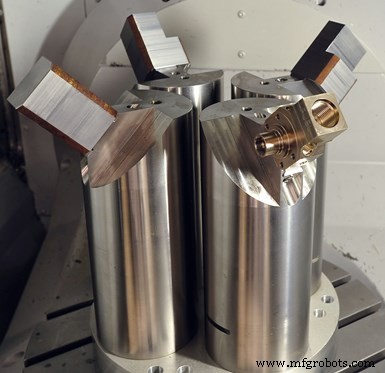
Fixture ini memiliki empat tiang dengan puncaknya membentuk sudut 45 derajat. Ini memberikan jarak dan ruang yang cukup di sekitar bagian ketika mereka dipasang pada klem dovetail yang menopang tiang.
Alternatifnya, fixture empat-tiang yang dibuat bengkel memiliki basis aluminium dengan empat tiang baja, masing-masing dengan antarmuka dovetail yang membuat fixture berguna untuk berbagai pekerjaan yang berbeda. Keberagaman ini membantu mempersyaratkan waktu dan biaya untuk membuat fixture pada awalnya.
Namun, tujuan pertama fixture adalah untuk membantu memulai secepat mungkin pada satu pekerjaan tertentu: blok bahan bakar yang dipesan dari billet baja 1215 dengan jumlah pesanan batch di atas 300 bagian. Ukuran batch besar ini adalah alasan utama mengapa bengkel mempertimbangkan fixture khusus yang dapat memasang banyak bagian sekaligus.
Fixture perlu cukup kaku untuk menangani pemesinan rough-milling, tetapi masih memberikan ruang yang diperlukan untuk operasi pengukiran dan pembuatan lubang sudut majemuk di bagian bawah bagian. Puncak setiap tiang
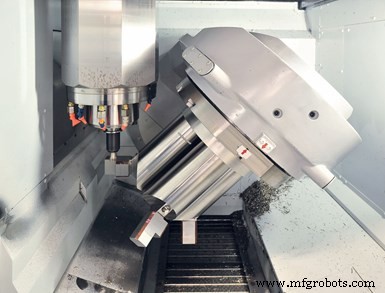
Fixture khusus ini yang dibuat bengkel untuk mesin lima-sumbu miliknya memberikan ruang bagi alat dan spindel untuk mengakses bagian.
dipesan pada sudut 45 derajat untuk memperpanjang workpiece keluar dan jauh satu sama lain serta memberikan ruang alat yang diperlukan untuk mengakses semua lima wajah setiap bagian. Kemampuan simulasi dan fitur hindaran tabrakan dalam perangkat lunak CAD/CAM sangat berguna untuk memastikan ruang yang cukup.
Polos workpiece pertama dipersiapkan pada VMC, yang memesan profil dovetail pada wajah yang memerlukan paling sedikit pekerjaan pemesinan (atau tidak sama sekali). Setelah polos diamankan pada fixture, waktu siklus untuk memesin empat blok bahan bakar (tanpa menghapus profil dovetail dan melakukan pemesinan tambahan pada wajah keenam) adalah 2,5 jam. Untuk fitur tertentu, meja B-axis mesin dimiringkan 135 derajat untuk mencapai fitur dekat bawah bagian. Profil dovetail kemudian difrais pada HMC, yang juga memesin empat lubang yang memotong port yang dibuat pada mesin lima-sumbu. Menyelesaikan bagian ini pada salah satu HMC bengkel akan memerlukan tiga operasi terpisah dan setidaknya satu fixture khusus. Powill kemudian telah menggunakan fixture ini untuk berbagai bagian lain.
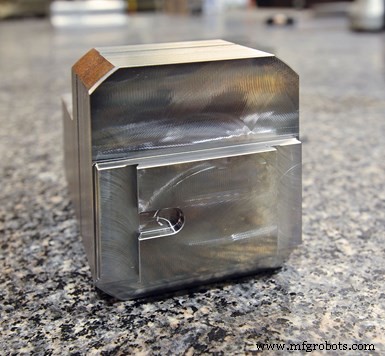
Sebelum memasang blok bahan bakar bahan bakar ini ke fixture empat-tiang pada mesin lima-sumbu, fitur dovetail dan slot pin terkait dipesan pada VMC. Bengkel mengatakan konfigurasi ini menghilangkan pergerakan bagian, bahkan selama operasi roughing berat. Slot pin juga melokasi polos ke posisi yang tepat dalam fixture dovetail untuk keulangan. Fitur-fitur ini difrais setelah pekerjaan pada mesin lima-sumbu selesai (ditunjukkan di sini setengah difrais).
Kembali ke Masa Lalu
Selain membuat fixture khusus untuk pekerjaan baru, Powill telah menggunakan keahlian workholding mereka untuk mentransfer pekerjaan yang sebelumnya dipesan pada peralatan tiga-axis ke mesin lima-sumbu. Bengkel juga telah menulis program untuk menjalankan bagian lain pada fixture empat-tiang yang fleksibel. Menggabungkan beberapa setup untuk memproduksi bagian dalam satu klem pada mesin lima-sumbu tidak hanya mengurangi waktu produksi tetapi juga meningkatkan akurasi bagian. Faktanya, Powill juga menggunakan mesin lima-sumbu mereka untuk membuat fixture yang lebih akurat untuk peralatan tiga-axis mereka karena mereka dapat memesan fitur lokasi fixture kritis dalam satu setup secara lebih presisi.



