Revolusi Pemutaran Benang: Peralatan Canggih dan Lapisan Permukaan
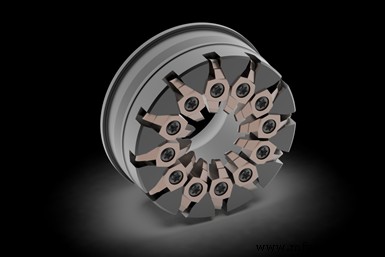 New insert coating technology that features a defect-free, sub-micro surface quality lends itself well to the kinds of cutting load encountered by the inserts during thread whirling. Photo Credits: GenSwiss
Sebagai pembaca majalah Production Machining, ada kemungkinan besar Anda telah berinvestasi dalam teknologi lathe Swiss CNC atau Anda memiliki minat yang sangat kuat untuk melakukannya di masa depan. Mungkin ini adalah tingkat presisi yang dapat dicapai oleh mesin ini, atau mungkin ada pekerjaan produksi volume tinggi yang berjalan lama yang Anda pertimbangkan dan membutuhkan jenis kemampuan yang disediakan oleh peralatan ini.
Salah satu hal yang pasti: operasi threading adalah sesuatu yang hampir semua bengkel mesin Swiss akan temui, dan setiap tukang mesin Swiss harus sadar akan perkembangan terbaru di bidang ini. Bagaimanapun, nama lain untuk lathe Swiss CNC, meskipun sedikit "old school," adalah "screw machine." Sementara itu bukan asal sebutan, membuat benang adalah sesuatu yang sebenarnya mereka ungguli.
Khususnya, thread whirling adalah proses threading yang umum dilakukan pada Swiss-types di mana kemajuan baru-baru ini telah dibuat. Teknologi insert baru dan desain peralatan telah membuat alternatif ini terhadap single-point threading konvensional bahkan lebih produktif.
Tetapi, sebelum melihat kemajuan dalam teknologi peralatan thread whirling, mari kita mundur sebentar dan memberikan sedikit pedoman untuk "guide bushing greenhorns" di luar sana dengan meninjau aspek elemen desain tanda tangan lathe Swiss berkaitan dengan pemesinan benang. Saat threading menggunakan metode single-point tradisional pada mesin Swiss (atau lathe apa pun), beberapa pass dengan alat diperlukan untuk mencapai kedalaman penuh dari bentuk benang. Ini cenderung tidak terlalu menjadi kekhawatiran dengan skru diameter besar yang menggunakan bentuk benang 60 derajat karena laju removal rate rendah dan defleksi workpiece minimal. Oleh karena itu, tekanan alat yang diperlukan untuk memotong jenis benang ini juga relatif rendah.
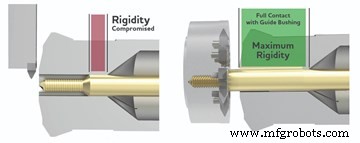
Dukungan yang diberikan oleh bus pengaroh Swiss-type dapat tidak efektif saat melakukan single-point threading. Ini bukan kasus dengan thread whirling.
Namun, karena pengaturan sliding headstock dan bus pengaroh dari lathe Swiss-type dan fitur atau persyaratan workpiece yang diproses, ini dapat menciptakan kesempatan untuk workpiece "jatuh" dari bus pengaroh saat dilewati kembali dan maju melalui alat threading, menghasilkan defleksi dan kehilangan kekakuan. Fenomena ini menjadi semakin prevalen ketika diameter major benang lebih kecil dari diameter stock. Dukungan yang diberikan oleh bus pengaroh tidak efektif. Lalu pertimbangkan beberapa removal rate yang diperlukan untuk membuat benang "buttress"-style yang lebih agresif seperti yang umum ditemukan pada implant orthopedic dan trauma repair surgical yang dirancang untuk menempel pada tulang. Single-point threading menjadi cara yang kurang efektif untuk menyelesaikan pekerjaan dengan cara yang hemat biaya. Beberapa benang dalam ini dapat memerlukan hingga 40-50 pass untuk menyelesaikan, tergantung pada fitur benang.
Di sinilah thread whirling dapat diterapkan untuk meningkatkan kemampuan produksi jenis benang ini. Tapi bagaimana thread whirling bekerja? Empat komponen diperlukan: lathe Swiss/sliding headstock CNC; dedicated live-tool whirling attachment yang dirancang secara khusus untuk proses ini; cutter ring/body; dan multiple carbide cutting tool inserts dengan presisi thread form yang di-ground ke dalamnya. Komponen peralatan ini bekerja bersama untuk "whirl" barstock dari diameter stock ke bentuk benang standar atau custom yang selesai dalam satu pass.
Bagaimana itu tercapai? Aksi pemotongan adalah proses milling mirip dengan inner-diameter thread milling tetapi pada outer diameter workpiece. Ini memberikan kontrol yang ketat atas finishing quality dan speed dengan memastikan material tetap kaku dalam bus pengaroh tetapi juga melalui modulasi chip load per tooth dan C-axis rotational speed. Dibandingkan dengan single-point threading, higher metal removal rates dan better finishes dapat dicapai dengan menggunakan sebanyak mungkin cutters dalam cutter body. Saat dipasangkan dengan high-pressure coolant capability yang umum ditemukan pada sebagian besar mesin saat ini, zona pemotongan dapat dijaga tetap bersih dan bebas dari swarf. Sebagai hasilnya, very high speeds dapat dicapai menghasilkan finished threads yang bebas burr dalam satu pass.
Advanced Thread Manufacturing is a “Plus”
Sekarang, mari kita lihat kemajuan dalam proses ini. Di dunia teknologi manufaktur yang berkembang, carbide coatings adalah pemain utama dalam membantu mencapai higher throughput. Utilis AG dari Swiss baru-baru ini memperkenalkan peralatan UHM10 TX+ miliknya, yang menggabungkan carbide substrate dan coating yang dirancang untuk tidak hanya aplikasi titanium dan stainless steel medis tetapi juga high-temperature alloys. Teknologi coating baru ini menawarkan defect-free, sub-micro surface quality yang sangat cocok dengan jenis cutting load yang dihadapi carbide saat thread whirling. Edge quality adalah aspek penting untuk mempertahankan thread form accuracy dan penawaran TX+ memperkuat edge condition tanpa merubah bentuk geometri. Ini penting saat lead angle adjustment, tool center position dan insert accuracy sangat kritis untuk menghasilkan benang sempurna pada workpiece, terutama pada thread major diameters kurang dari 3 mm di mana thread crest sharpness mungkin menjadi persyaratan utama.
Add Some Reach
Di small diameter specialty thread forms, rigidity of the setup dan jarak dari bus pengaroh dapat menjadi masalah. Tradisionalnya hal ini diatasi dengan mendapatkan extended nose guide bushing untuk memegang stock dan workpiece lebih dekat ke insert thread whirling "flight circle" untuk mencegah harmonik yang merusak finishing dan insert dari berkembang. Seperti yang dapat disaksikan oleh siapa pun yang telah menjalankan extended nose guide bushing, ini terkadang menjadi merepotkan karena semua alat pemutaran tradisional Anda sekarang perlu digeser keluar dari tool plate untuk mengkompensasi geser bus pengaroh. Banyak pekerjaan setup tambahan yang diperlukan untuk mengaktifkan operasi whirling agar bekerja dengan workpiece diameter kecil ini. Alternatif adalah membawa insert flight circle lebih dekat ke workpiece. Untuk pilihan yang luas dari whirling attachments yang tersedia secara komersial (baik dari OEM pembuat alat mesin atau di aftermarket dari perusahaan seperti GenSwiss), sekarang ada cutter rings dengan positive shifts built-in di insert flight circle positioning.
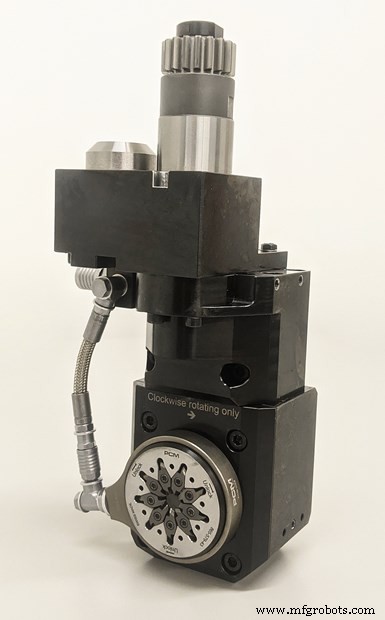
Meskipun live tooling drives dapat memberikan speed dari 5.000 hingga 10.000 rpm, thread whirling cenderung hanya memerlukan 2.000 hingga 3.000 rpm.
Misalnya, misalkan lathe live whirling tool positioning memiliki jarak 15-mm dari bus pengaroh standar ke centerline dari carbide insert. Pekerjaan memerlukan whirling 2.5-mm major diameter, double-lead buttress-style thread form di 6AL-4V titanium. Bengkel sudah memiliki small-diameter barstock untuk memproduksi bagian threaded ini. Sementara thread ini cocok untuk whirling, diameter berarti perhatian khusus harus diberikan dalam mengontrol getaran yang dapat terjadi dari memotong dua leads secara bersamaan dari diameter stock. Di sinilah shifted ring yang mendahulukan insert flight circle lebih dekat ke bus pengaroh standar untuk menutupi beberapa jarak itu bersinar. Sebuah Y-axis shift correction sederhana dapat dilakukan untuk memusatkan kembali insert form pada cutting position dari barstock. Seringkali mungkin untuk mencapai sukses menggunakan shifted ring tanpa extended nose guide bushing.
Speed It Up and Cool It Down
Banyak lathe Swiss modern sekarang menawarkan live tooling drives yang mampu mencapai speed yang jauh lebih tinggi langsung dari kotak, sebagian besar karena kemajuan dalam smart motor technology, tetapi juga didorong oleh kebutuhan akan rotational speed lebih banyak untuk digunakan dengan microtooling. Banyak model menawarkan speed live tooling dari 5.000 hingga 10.000 rpm pada live tooling drive. Pertimbangan yang harus dilakukan saat mengimplementasikan whirling pada pekerjaan adalah apakah ada micro end milling atau drilling work yang mungkin perlu dilakukan selain thread whirling. Whirling jobs cenderung hanya memerlukan 2.000 hingga 3.000 rpm di live tool untuk sebagian besar aplikasi, sedangkan micromachining tambahan mungkin memerlukan motor untuk berjalan pada speed penuh yang tersedia, memberatkan whirling spindle dengan speed yang sebaliknya mungkin tidak perlu dioperasikan.
Jika Anda membaca ini dan tidak memahami signifikansi di sini, waspada bahwa sebagian besar model lathe Swiss menggerakkan semua live tooling di posisi tool dari satu motor tunggal. Sehingga, saat menjalankan drill atau end mill, whirling spindle juga akan berputar pada speed yang lebih tinggi saat tidak dalam potong, memberatkan whirling spindle dengan mileage tambahan di odometer meskipun tidak menghasilkan chip selama operasi rpm yang lebih tinggi. Cara yang sangat baik untuk mengoptimalkan setup untuk mendapatkan tidak hanya produktivitas terbaik dari mesin tetapi juga untuk mendapatkan ketahanan lebih lama dari whirling spindle dan live tool lainnya adalah memasangkan dengan high-speed spindle unit, yang dapat membantu mengurangi overall motor speed yang menjalankan live tooling sambil mempertahankan optimum surface speed untuk microtool operation. Gear-driven speed multiplier spindles tersedia dengan mudah untuk banyak merek dan model lathe Swiss.
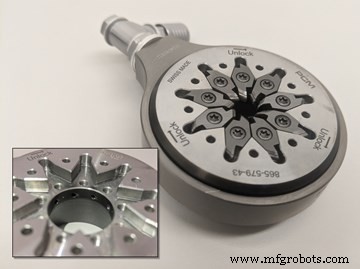
Coolant-through whirling attachments dan cutter rings dapat memastikan pengiriman pendingin yang andal langsung ke zona pemotongan untuk membantu mengeluarkan chip dan mempertahankan lubricity dan tool life. (Inset image showing the cutting ring with inserts removed reveals the ports on the ring's inner diameter.)
Pertimbangan setup lain yang tidak boleh diabaikan adalah kemampuan untuk memberikan pendingin yang memadai dan pengeluaran chip dari zona pemotongan. Sebelumnya, ini sering dicapai dengan menjalankan high-pressure coolant line ke zona pemotongan dan dengan hati-hati mengarahkan jet stream menggunakan bendable tubing. Ini efektif untuk membersihkan granular chip yang dibuat oleh aksi whirling, tetapi dapat merepotkan untuk disesuaikan dan diarahkan dengan sempurna, menambahkan waktu setup yang mahal pada pekerjaan. Masuk coolant-through, jet-equipped whirling attachments dan cutter rings, yang dikembangkan oleh PCM Willen SA dari Swiss untuk lini whirling attachments-nya.
Setup baru dan efisien ini dapat memastikan pengiriman pendingin yang andal dan mengarahkan cutting fluid langsung ke zona pemotongan, membantu mengeluarkan chip dan mempertahankan lubricity dan tool life. Coolant/high-pressure oil didorong melalui cutter ring itu sendiri dan ke dalam coolant channels internal cutter ring. High-pressure oil jets diarahkan sedikit miring dan dikalibrasi untuk bekerja dengan insert gage length, menghilangkan pertanyaan apakah lubricity dan optimal cooling tercapai. Manfaat tambahan dari desain coolant ring baru adalah juga dapat dipasang dari belakang whirling attachment melalui small spring detent locking screws, yang dapat menghemat waktu lebih banyak saat ada kebutuhan untuk mengindex carbide insert ke edge segar. High-pressure, quick-release lines membuat swap atau index insert lebih mudah dari sebelumnya.
Stay Out in Front
Jangan salah paham, aggressive screw threads akan terus menjadi stapel di industri orthopedic medis dan tidak ada cara yang lebih baik untuk memproduksinya dengan andal dengan speed, tingkat finishing dan quality control daripada melalui thread whirling. Penghematan biaya juga dapat direalisasikan dengan upgrade ke whirling untuk thread yang lebih dasar seperti UNC/UNF threads pada bagian panjang, terutama saat bekerja dengan bahan yang menghasilkan chip ductile yang berantai atau aplikasi yang memerlukan segmenting thread untuk mencegah bagian keluar dari bus pengaroh. Dengan memastikan proses Anda menggunakan teknologi peralatan terdepan yang tersedia, operasi Anda akan dapat tetap kompetitif dan di depan kurva untuk bertahun-tahun ke depan.



