Produk Otomatis Meningkatkan Efisiensi Produksi dengan Mesin CNC
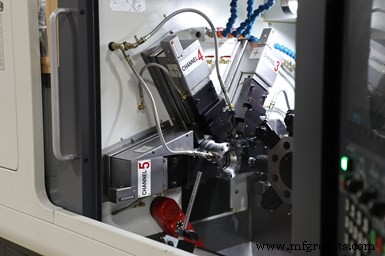
Automatic Products di Sumner, Washington, dimulai sebagai job shop dengan cam automatics pada awal tahun 1990-an. Sekarang memiliki lebih dari 50 mesin CNC. Bengkal mulai mengganti cam automatics dengan mesin Lico LNTS pada 2017. Pemilik Joel Gregory mengatakan itu adalah keputusan yang sulit karena dia telah mempelajari perdagangan pada cam automatics, tetapi masalah tenaga kerja memaksa perannya. Peralatan CNC baru mengungguli cam automatics sebesar 37%. Selain itu, untuk banyak pekerjaan, bengkal menjalankan mesinnya lights out dan telah menghilangkan form tools (dan form tool grinding) serta kebutuhan untuk second-op machines — semuanya dengan lebih sedikit karyawan. Kredit foto: Absolute Machine Tools
Pada pertengahan hingga akhir tahun 1800, kebutuhan industri akan produksi pemesinan yang lebih tinggi mengarah pada otomatisasi turret lathes manual dengan cam actuation. Menggunakan shaft dengan drum berputar atau cam flat, turret lathes menjadi mampu memproduksi bagian dengan interaksi manusia minimal. Berbagai iterasi mesin ini kemudian memperehatkan dunia pemutaran produksi selama lebih dari 100 tahun. Selama waktu itu, ada peningkatan pada single- dan multi-spindle screw machines yang meningkat produktivitas, kemampuan dan keamanan, sementara mekanika dasar tetap sama — cam berputar mendorong mechanical linkage, bersama dengan tenaga kerja yang sangat terampil dan alat khusus yang diperlukan untuk mengatur dan mengoperasikan mesin.
Munculnya teknologi CNC pada tahun 1960 membawa industri large CNC turning centers yang, meskipun akurat dan serbaguna, relatif lambat. Ini berkembang selama tahun 1970 dan akhirnya menjadi CNC lathes saat ini. Mesin ini sekarang mampu menghasilkan bagian kompleks secara lengkap menggunakan subspindles, tetapi mungkin belum sepenuhnya memenuhi kebutuhan bengkal pemutaran produksi yang menjalankan batch bagian menengah hingga tinggi volume.
Industri Swiss-type, sliding headstock lathe adalah pertama untuk menerapkan teknologi CNC ke pemutaran produksi pada tahun 1970-an (CNC single-spindle machines diperkenalkan sekitar waktu yang sama). Swiss-types awalnya populer di Eropa, tetapi butuh waktu sebelum mereka secara luas diadopsi di Amerika Amerika. Umumnya, mereka bernilai kompetitif, memiliki kemampuan yang besar dan menawarkan live tooling yang melimpah dalam zona kerja kecil.
Penggunaan tooling juga adalah kualitas unik dari cam-operated screw machines dari 100 tahun terakhir. Artinya, kemampuan untuk memiliki beberapa alat dalam potong secara bersamaan. sementara beberapa peralatan di luar multi-spindle machines hanya dapat memiliki dua alat yang terlibat selama pemotongan, CNC single-spindle machines baru (seperti yang ditawarkan oleh Lico dan tersedia di Amerika Serikat dari Absolute Machine Tools) dapat memiliki tiga alat yang terlibat secara bersamaan, sehingga meningkatkan produktivitas dan mengurangi waktu siklus.
Trending Toward CNC
Alasan utama bengkal beralih dari cam-actuated machines termasuk usia dan kondisi peralatan, dan ketersediaan tenaga kerja terampil yang terbatas. Selain itu, pelanggan meminta toleransi yang lebih ketat dan finishing yang lebih baik, bagian menjadi lebih kompleks, dan ukuran lot menjadi lebih kecil. Dari sisi mesin, peralatan CNC menawarkan tenaga kerja per bagian yang lebih rendah dan utilizasi spindle yang lebih tinggi. Dan, dari sisi regulasi, mesin CNC jauh lebih mungkin mematuhi standar OSHA dibandingkan cam automatics yang lebih lama.
Kekurangan parah tenaga kerja terampil untuk cam-actuated automatics telah berlaku selama bertahun-tahun, tetapi sekarang menjadi akut. Studi yang dilakukan 10 tahun yang lalu menemukan bahwa rata-rata usia orang setup untuk mesin tersebut adalah 55. Sekarang, banyak orang ini mendekati pensiun. Dan, selama waktu ini, sedikit perusahaan yang melatih personil baru, seringkali karena kesulitan menemukan seseorang yang ingin mengejar bidang pekerjaan ini. Membutuhkan waktu tahun untuk mengembangkan orang setup yang terlatih untuk cam automatics.
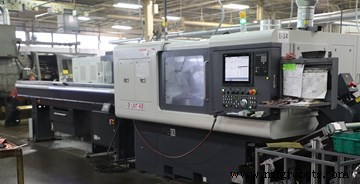
Global Precision Parts memiliki mesin Lico LNTS dan LNDD di tiga lokasinya. Process Engineer Mike Naticchia telah memimpin keberhasilan mereka di pekerjaan pendek, menengah dan panjang yang sebelumnya dijalankan pada cam automatics dan bahkan platform CNC lainnya. President Perusahaan Randy Mueller mengatakan mesin CNC telah membantu mengurangi konten tenaga kerja per bagian, sambil meningkatkan throughput sebesar 200 hingga 300%.
Pada saat yang sama, banyak cam automatics telah jatuh ke dalam kondisi yang kurang baik. Suku cadang semakin langka dan mahal. Selain itu, orang yang memiliki pengetahuan untuk melakukan perbaikan dapat lebih langka daripada suku cadang itu sendiri. Biaya untuk merevitalisasi single-spindle bisa berkisar dari $10.000 hingga $40.000, sementara multi-spindles bisa berkisar dari $40.000 hingga $250.000, tergantung pada kebutuhan perbaikan.
Bengkal pemutaran produksi, yang melihat persyaratan toleransi yang lebih ketat, lebih banyak fitur yang memerlukan operasi sekunder saat dijalankan pada mesin cam tradisional, dan kebutuhan untuk finishing yang lebih baik terkadang dapat mengatasi situasi ini dengan menggunakan shave tools atau burnishing tools. Tetapi beberapa dari itu terbatas pada bagian lurus pada cam automatics. Mesin CNC dapat mempertahankan toleransi yang jauh lebih ketat, dan dapat memutah atau membor bagian hingga finishing 32 micro-inch Ra atau lebih baik dengan pemilihan alat yang tepat. Toleransi yang akan memerlukan penyesuaian terus-menerus pada cam automatics dapat dipertahankan dengan gangguan manusia minimal pada CNC screw machines. Selain itu, sebagian besar CNC screw machines memiliki live axial dan radial tools, dan, saat digabungkan dengan C axis, dapat melakukan milling, cross drilling dan tapping, dan axial drilling dan milling. Beberapa CNC screw machines memiliki B dan Y axes yang tersedia, dan dapat menghasilkan bahkan bagian yang sangat kompleks secara lengkap.
Alasan umum lain untuk beralih ke CNC adalah waktu setup. Single-spindle cam machines dapat memakan waktu 2 hingga 6 jam untuk setup; multi-spindle cam machines dapat memakan waktu 6 hingga 16 jam. Ini berarti tidak hanya mesin tidak menghasilkan uang bagi bengkal selama waktu itu tetapi salah satu karyawan termahal bengkal berdiri di depan mesin selama waktu itu seluruhnya. Sebaliknya, setelah pekerjaan memenuhi syarat pada CNC single-spindle machine, setup sering kali dapat dilakukan dalam kurang dari satu jam atau bahkan lebih cepat untuk pekerjaan berulang.
Satu keuntungan lagi yang lebih membantu mengurangi biaya per bagian pada peralatan CNC adalah kemampuan untuk menjalankan mesin dengan sedikit dirawat atau lights out. Magazine bar feeders juga memungkinkan peralatan CNC untuk mencapai utilizasi spindle yang lebih tinggi dan memerlukan tenaga kerja yang sangat dikurangi untuk mempertahankan mesin terisi bahan. Beberapa bengkal mengisi majalah bar feeder dan menjalankan mesin hingga habis. Beberapa menjalankan lot saat ini di luar shift, kemudian memulai pekerjaan baru di shift pertama. yang lain dapat mengurangi kebutuhan tenaga kerja untuk shift kedua atau ketiga karena mesin berjalan tanpa banyak perhatian. Ini memungkinkan mereka untuk melakukan setup pada shift pertama atau kedua dan menjalankan pekerjaan 24 jam sehari.
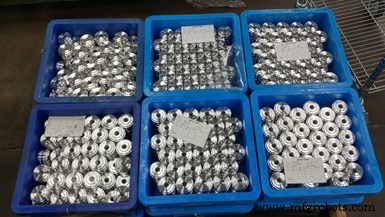
Northland Screw Products, St. Francis, Minnesota, telah memindahkan banyak pekerjaan dari cam-actuated multi-spindles ke platform LNTS. Senior Machinist Alex Martinson telah memimpin upaya ini, menjalankan bagian dalam ukuran lot yang ekonomis dengan antarmuka manusia minimal.
Pertimbangan lain adalah kebersihan dan keselamatan. CNC automatics sepenuhnya tertutup, umumnya dengan safety interlocks pada pintu pelindung. Ini mengurangi kesempatan tergelincir dan jatuh dengan menjaga minyak dan coolant di dalam mesin dan di luar lantai. Mereka sering kali mudah dihubungkan ke sistem pengusap kabut, sehingga meningkatkan kualitas udara untuk pekerja. Interlock yang efektif antara pintu dan PLC pada CNC memastikan bahwa karyawan bebas dan jauh dari area pemotongan sementara mesin berjalan, yang mengurangi kesempatan cedera dari operasi peralatan.
Legacy cam automatics memiliki pintu geser berat (atau tidak ada pintu), tidak ada safety interlocks, dan seringkali banyak celah dalam pelindung di mana fluida dan bahkan chip dapat keluar dari mesin dan menciptakan kondisi lantai bengkal yang licin dan berbahaya. Jumlah besar titik jepit yang mungkin pada cam automatics yang lebih lama juga sulit untuk dilindungi, dan pembuatan pelindung logam penuh untuk melindungi pekerja, mengurangi tingkat suara saat beroperasi dan mengandung fluida memiliki kelemahan bahwa itu membuat setup mesin lebih sulit dan lebih lama untuk diselesaikan.
Shop Experiences
Beberapa bengkal telah melakukan transisi dari cam-actuated machines ke Lico CNC single-spindle equipment untuk alasan di atas. Misalnya, Vanamatic di Delphos, Ohio mulai menjalankan mesin Lico pada 2008. Mereka telah menambahkan beberapa selama bertahun-tahun, dan sekarang menjalankan sembilan mesin model LNTS. Mereka telah meningkatkan tingkat produksi dan meningkatkan kualitas bagian dengan memindahkan beberapa keluarga bagian penerbangan angkasa dari mesin delapan spindle dan second-op machines ke pemesinan lengkap pada model LNTS. Menurut Jared Wiltsie, engineer Vanamatic, bengkal memotong banyak bahan stainless yang sulit dan sementara satu operator perlu terus-meter merawat mesin 8-spindle, satu operator sekarang dapat merawat tiga atau lebih mesin LNTS yang menghasilkan bagian lengkap.
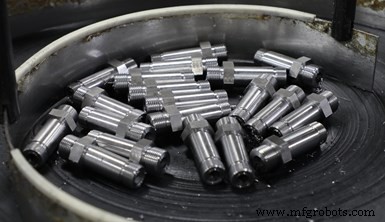
Air-Way Manufacturing di Olivet, Michigan, adalah produsen dan distributor fitting hidrolik untuk penggunaan OEM. Perusahaan saat ini menggunakan empat mesin Lico LNDD di dua pabrik yang berbeda. Menurut Manufacturing Technology Manager Troy Newman, perusahaan menggunakan mesin ini untuk melepaskan bagian run pendek hingga menengah dari cam-actuated multi-spindles, menyesuaikan mesin CNC untuk menjalankan beberapa pekerjaan di luar shift.
Secara serupa, Quality Switch di Newton Falls, Ohio, membeli bagian hasil pemesinan screw dari vendor luar sambil memproduksi beberapa bagian diameter lebih besar pada CNC lathe multifungsi. Jeremy Sewell, vice president, mengatakan perusahaan telah menghemat uang menjalankan bagian yang lebih kecil secara dalam rumah pada mesin LNDD mereka. Selain itu, perusahaan memesinan bagian tersebut untuk produknya sendiri, jadi sekarang juga lebih terkontrol dalam hal jadwal manufaktur.
Foto-foto dalam cerita ini menyoroti contoh-contoh lain. Beberapa bengkal berada di depan kurva adopsi, sementara yang lain telah beralih dari mesin cam karena kebutuhan. Sumber daya tenaga kerja yang terpicit, toleransi dan finishing yang lebih ketat, waktu setup yang lebih pendek, dan lingkungan kerja yang lebih aman adalah penguat yang kuat untuk beralih ke pemutaran produksi CNC. Bengkal juga telah menemukan bahwa CNC screw machines modern adalah kontributor besar untuk keberhasilan finansial mereka.



