Manufaktur Turn-Mill: Pemesinan Lima Sisi dalam Satu Setup
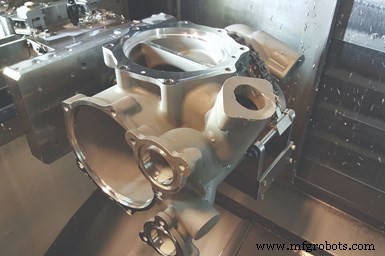
LeanWerks mengembangkan proses yang menggabungkan teknologi alat potong, workholding, dan part-probing untuk memungkinkan turn-millnya memesinan lima sisi bagian investment casting ini dalam satu setup. Kredit foto: LeanWerks
Beberapa tahun yang lalu, kondisi bisnis lapangan minyak yang menurun mendorong LeanWerks di Ogden, Utah untuk mengejar pekerjaan di industri lain (termasuk penerbangan angkasa dan otomasi berkecepatan tinggi) untuk membentuk basis pelanggan yang lebih seimbang dan alur kerja yang lebih stabil. Bengkal kontrak, yang sekarang terdaftar pada standar penerbangan angkasa AS9100C, juga mulai menyesuaikan sebagian kapasitas pemesinan yang ada untuk lebih sesuai dengan pekerjaan pemesinan yang akan mereka temui di industri baru tersebut.
Reid Leland, president dan pendiri perusahaan, mencontoh satu contoh: casing penahan filter bahan bakar jet engine dari aluminium investment casting. Saat LeanWerks diperkenalkan dengan pekerjaan ini, pelanggan pabrik foundry penerbangan angkasanya hampir satu tahun tertinggal pada jadwal pengiriman karena proses pemesinan dalam rumahnya, sehingga tingkat produksi, lambat. Akibatnya, pelanggannya — OEM jet engine di mana casing ini dipasang — kehilangan kesabaran, dan backlog yang disebabkan oleh keterlambatan pada pekerjaan ini mengecewakan pelanggan lain. Oleh karena itu, dalam upaya untuk mengurangi beban pada sumber daya pemesinan internalnya, foundry menghubungi LeanWerks untuk mempertimbangkan untuk mengambil pemesinan castings tersebut.
Meski banyak engineer menentukan investment casting untuk desain bagian mereka karena menawarkan detail bentuk dengan presisi dimensi yang baik relatif terhadap proses cetak lainnya, komponen-komponen ini masih memerlukan pemesinan untuk mencapai fit dan fungsi yang akurat dalam rangkaian high-performance. Namun, variabilitas bagian as-cast ini dan persyaratan workholding yang sulit menyebabkan beberapa bengkal menghindari pekerjaan pemesinan jenis ini.
Misalnya, casing filter bahan bakar memerlukan beberapa operasi pemesinan, termasuk deep-hole milling, boring, facing, drilling, tapping, inner-diameter grooving, dan 3D contouring. Awalnya, LeanWerks berpikir mungkin menyelesaikan pekerjaan menggunakan beberapa setup pada three-axis mill dan satu setup pada turning center. Akhirnya mereka memutuskan bahwa ini bukan strategi terbaik, karena toleransi posisi yang ketat bagian dengan skema datum yang rumit tidak akan dapat dicapai karena multiple setup.
Sebaliknya, LeanWerks mempertimbangkan bagaimana mereka dapat memanfaatkan kemampuan milling dari turn-mill Mazak Integrex i200S mereka untuk meminimalkan jumlah kali bagian disentuh selama pemesinan. Bengkal terutama menggunakan mesin ini untuk menghasilkan insert tapered plug valve untuk operasi pompa tekanan tinggi di industri minyak dan gas, seperti yang diperlukan untuk hydraulic fracturing dan coiled-tubing applications. Integrex cocok untuk bagian insert valve karena dapat memutah tapered outer diameter bagian dan milling internal cross-axis flow bores. Mesin juga dapat milling O-ring bore terkait, yang memerlukan operasi contouring lima axis karena permukaan conical bore.
Namun, memesinan bagian casing filter bahan bakar pada turn-mill, pekerjaan yang tidak memerlukan turning, menampilkan berbagai tantangan. Misalnya, aluminium cast aircraft-grade A356.0 memiliki konten silica yang tinggi dan dapat keras pada alat potong. Selain itu, geometri bagian memiliki beberapa fitur di berbagai sudut pada semua wajah (termasuk fitting kritis di dalam dasar casting yang dalam 13 inci) dan area thin-walled menyebabkan masalah getaran selama pemesinan. Selain itu, bagian dengan struktur datum yang kompleks memerlukan toleransi yang ketat, termasuk true-position tolerance 0,25 mm pada beberapa fitur yang terpisah jauh, dan size tolerances ±0,01 mm dan true position tolerances 0,05 mm untuk fitur lain yang kurang terpisah.
Akibatnya, LeanWerks pada dasarnya mengambil tiga langkah untuk memungkinkan turn-millnya untuk secara efektif memesinan lima wajah investment casting dalam satu setup. Langkah pertama adalah merancang fixture untuk memegang casting untuk memungkinkan pemesinan dilakukan pada lima sisi bagian. Komponen kunci dari desain fixture ini adalah cradle yang melibatkan badan utama casting sambil menawarkan akses ke fitur di antara dan di samping kaki cradle. Untuk mengamankan casting ke cradle, mekanisme rantai dan roda roda dipasang di antara kaki cradle untuk memberikan gaya clamping yang terdistribusi merata.
Karena turn-mill tidak menawarkan perjalanan sumbu Y yang cukup untuk mencapai semua fitur, slide dovetail Setco diintegrasikan ke dalam fixture untuk memungkinkan cradle dan bagian untuk digeser dan di-clamp ulang di posisi yang dapat diakses tanpa mem-refixture bagian sepenuhnya. Untuk memastikan kekakuan, cradle dipasang dan dipaku pada steel baseplate dengan dowel pins dan welds. Baseplate tersebut dipasang pada dovetail slide saddle, dan base slide dipasang pada master jaws pada three-jaw chuck yang ada mesin.
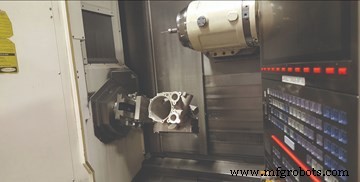
Karena ukuran workpiece ini, perjalanan sumbu Y turn-mill tidak memungkinkan spindlenya mencapai semua area bagian yang akan diproses. Untuk mengatasi ini, fixture yang dikembangkan LeanWerks menggunakan dovetail slide untuk memungkinkan bagian yang telah difixtur untuk digeser dan di-clamp ulang di posisi yang dapat diakses. Rutinitas probing selanjutnya menentukan posisi aktual bagian yang telah diposisikan ulang.
Selanjutnya, bengkal mengintegrasikan sistem probing touch-trigger. Touch probing diperlukan karena bentuk setiap bagian as-cast bervariasi sedikit, dan fixture geser yang digunakan untuk mengatasi masalah perjalanan sumbu Y mengubah lokasi bagian. Probing memungkinkan posisi baru bagian setelah perpindahan untuk didefinisikan secara presisi, dan tool paths selanjutnya dapat disesuaikan dengan lokasi aktual bagian.
Faktanya, bengkal menyadari bahwa mereka membutuhkan probe standar panjang serta probe extended-reach untuk mengakses fitur yang terletak dalam dalam bagian. Karena turn-mill hanya memiliki satu channel probing, LeanWerks meretrofit mesin dengan Renishaw RMI-Q radio receiver dan memasang PLC card di kontrol panel mesin utama untuk menangani sinyal probe kedua. Probe pendek menggunakan stylus 25 mm, sementara probe panjang menggunakan stylus 50 mm yang dipasang pada extension 200 mm. Keduanya menggunakan probe body Renishaw RMP-60.
Rutinitas probing diprogram menggunakan perang lunak Renishaw Inspection Plus, dan kode yang dihasilkan ditambahkan ke program mesin di lokasi yang sesuai. Rutinitas probing awal mengukur titik-titik pada bottom port di dalam housing dan opening di depan housing untuk menentukan sumbu pusat bagian. Fitur lain yang di-probe termasuk salah satu port kecil di dekat muka untuk menentukan orientasi rotasi bagian dan dinding di dalam side flange utama untuk menentukan lokasi sumbu Z bagian. Mazak WPEC software module memungkinkan deviasi yang terdeteksi melalui perhitungan true-position yang dihasilkan dari rutinitas probing awal untuk bergerak dengan bagian melalui spindle indexing movements. Setelah rutinitas probing awal, probing tambahan dilakukan untuk memastikan lokasi fitur terkait dan permukaan setelah pemesinan.
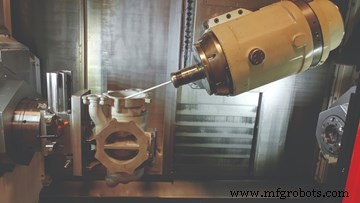
Untuk memprobe fitur dalam dalam housing, LeanWerks menggunakan stylus 50 mm yang dipasang pada extension 200 mm.
Akhirnya, operasi pemesinan yang memerlukan jangkauan dalam yang diperlukan untuk bagian ini dan material aluminium yang abrasif mendorong bengkal untuk menggunakan teknologi alat potong canggih. Untuk pekerjaan ini, bengkal menggunakan sistem toolholding Rego-Fix powRgrip. Alternatif untuk shrink-fit, powRgrip adalah sistem mechanical press-fit yang terdiri dari toolholder, collet presisi, dan unit clamping hidraulik benchtop yang kompakt yang digunakan untuk memasukkan collet dan alat ke dalam holder. Menurut Rego-Fix, sistem mampu menghasilkan gaya clamping tinggi sambil mempertahankan total indicator reading kurang dari 0,0001 inci. Kekakuan sistem ini meningkatkan umur alat dan akurasi pemotongan.
Alat potong yang digunakan untuk pekerjaan ini harus memiliki high rake angle positif dan dijalankan pada kecepatan yang sangat tinggi dengan kedalaman pemotongan ringan. Garr Alumistar end mills digunakan serta face mill kecil dengan inserts uncoated, highly polished, high-positive.
LeanWerks juga mempreset alat untuk pekerjaan ini menggunakan Speroni STP Magis 400 presetter yang tersedia dari Big Kaiser. Presetter tidak hanya memungkinkan pengaturan eksternal alat tetapi, yang lebih penting, membantu dalam qualificatio dan troubleshooting karena memfasilitasi inspeksi tepe pemotongan, validasi bentuk form tools, dan pengukuran runout.
Turning Point
Proses yang dikembangkan LeanWerks untuk memesinan pekerjaan investment casting ini pada turn-millnya meningkatkan tingkat produksi dari 10 jam per bagian menjadi kurang dari dua jam per bagian. Akibatnya, bengkal terus mempertimbangkan cara lain untuk memaksimalkan kapasitas yang ada dengan cara serupa saat mengejar pekerjaan di berbagai industri baru.



