Sistem Pengukuran Laser Canggih untuk Mesin Penggerindaan Presisi
Tidak jarang melihat laser digunakan di bengkel mesin. Contohnya meliputi interferometer laser untuk pengukuran dan kalibrasi sistem gerak mesin perkakas; dan sistem pengaturan alat laser untuk mengukur alat pada mesin serta mendeteksi alat yang patah.
Baru-baru ini, teknologi laser telah diintegrasikan untuk mengukur workpiece presisi pada beberapa model mesin penggerinda eksternal dan universal Studer (merek United Grinding). Selama 10 tahun terakhir, perusahaan mengembangkan teknologi ini yang digunakan untuk pengukuran eksperimental roda gerinda. Menyadari potensinya untuk mesin penggerinda, pada tahun 2020 Studer dan produsen laser menambahkan lensa yang ditingkatkan serta peralatan yang diperlukan lainnya yang cocok untuk penggerindaan dan akhirnya meluncurkan apa yang disebutnya LaserControl — teknologi pengukuran proses laser yang terintegrasi dalam mesin.
LaserControl menawarkan banyak manfaat seperti pengukuran workpiece yang presisi yang mengurangi biaya produksi, meningkatkan kemampuan untuk mengukur berbagai ukuran bagian, meningkatkan kualitas bagian, dan menggunakan perangkat lunak yang mencatat semua pengukuran. Selain itu, sistem seperti ini umumnya mudah digunakan dan menghasilkan data lebih cepat dari pada kontrapart analognya. Selain itu, pengukuran laser adalah metode pengukuran nonkontak, sehingga tidak merusak bahan yang diukur. Ketika tidak ada kontak, tidak ada aus atau kerusakan, termasuk pada alat pengukuran itu sendiri seperti probe atau stylus yang digunakan pada sistem analog.
Berbentuk huruf “U” yang diletakkan di samping dengan pemancar laser dan penerima berhadapan satu sama lain di ujung terbuka (lihat foto di bawah), pengukur laser dipasang pada roda head turet mesin penggerinda, sehingga dapat bergerak di sumbu X dan Z. Ia berpindah ke posisi dengan memindahkan sumbu X mesin dan berindeks jauh ketika mesin sedang menggerinda. Kepala laser bergerak melewati bagian untuk memosisikan pengukuran sampai sinar laser terputus oleh tepi bagian, mengambil pengukuran sisi pertama dan mencatat informasi awal. Kepala laser terus bergerak maju melewati bagian sampai sinar laser berada di luar bagian dan tidak lagi terputus. Ini kemudian memberikan informasi tentang ukuran bagian. (Skala kaca linear resolusi tinggi mesin mengukur jarak dari gangguan sinar pengukuran hingga sinar pengukuran tidak terganggu.) Pengukuran dicatat dalam tabel pada layar operator.
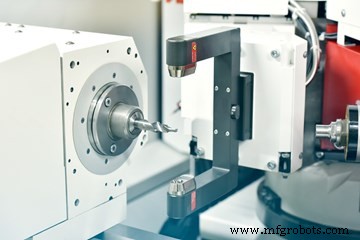
Berbentuk huruf “U” yang diletakkan di samping dengan pemancar laser dan penerima berhadapan satu sama lain di ujung terbuka, pengukur laser dipasang pada roda head turet mesin penggerinda, sehingga dapat bergerak di sumbu X dan Z. Foto Kredit: United Grinding/Studer
Proses pengukuran dapat memakan waktu antara 10 hingga 60 detik, tergantung pada ukuran bagian dan jenis pengukuran yang dilakukan. Sistem memiliki repeatabilitas ±1,5 mikron.
Meskipun luas, program perangkat lunak Studer yang ramah pengguna untuk sistem ini memungkinkan operator mesin penggerinda pemrograman pengukuran yang mudah yang tidak memerlukan keterampilan banyak. Perangkat lunak secara otomatis mencatat nilai yang diukur setelah setiap siklus pengukuran, dan data dapat diekspor ke spreadsheet untuk evaluasi lebih lanjut. Data dapat dicetak jika diinginkan.
Berikut adalah beberapa poin penting tentang Studer LaserControl yang membantu untuk dipahami sebelum memutuskan apakah teknologi ini menguntungkan untuk aplikasi Anda.
Tidak seperti sistem pengukuran dalam proses tipikal. Banyak sistem pengukuran dalam proses akan mengukur saat mesin sedang memotong/menggerinda. Namun, sistem tertutup LaserControl tidak mengukur saat proses penggerindaan berlangsung, melainkan mengukur setelah penggerindaan atau di antara proses penggerindaan, mengganggu penggerindaan saat banyak pengukuran dilakukan pada satu workpiece. Dengan menghentikan penggerindaan secara sementara, fluida penggerinda dan emulsi yang tidak cocok untuk laser dihindari. Untuk membersihkan pendingin, irisan, dan sisa pemesinan lainnya dari workpiece sebelum pengukuran, LaserControl menerapkan sistem pembuangnya dengan nozzle udara terintegrasi segera sebelum pengukuran.
Dirancang untuk mengukur berbagai ukuran diameter dan bagian kompleks. Karena sistem dipasang pada turet roda gerinda, ia dapat bergerak di sekitar workpiece. Oleh karena itu, sistem dirancang untuk mengukur diameter eksternal yang kecil
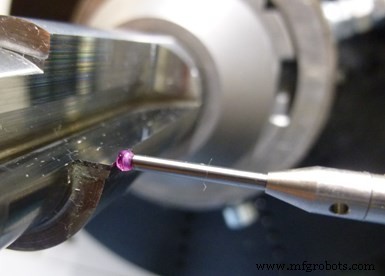
Probing adalah opsi pengukuran pada mesin penggerinda, tetapi proses ini berisiko merusak probe dan tepi potong alat yang digerinda.
sebesar 1 milimeter hingga sebesar 100 milimeter, serta bagian kompleks. Pengukuran tipikal mencakup tidak hanya diameter workpiece yang besar dan tidak terganggu serta kontur panjang, tetapi juga diameter yang terganggu seperti poros dengan spline atau ranuran, tepi potong alat, dan flute alat.
Pengaturan tidak konvensional. Tidak seperti sistem pengukuran lainnya, sistem pengukuran laser ini tidak memerlukan pengaturan mekanis. Operator mesin memberitahu program sistem titik mana yang akan diukur pada workpiece melalui kontrol mesin. Jadi, operator dapat memrogram mesin untuk mengukur titik mana pun pada workpiece yang diperlukan untuk pengumpulan data. Pengaturan sederhana ini menghemat waktu dibandingkan dengan pengaturan fisik konvensional yang sering memerlukan pengaturan yang lebih melelahkan dari pengukur pada diameter atau panjang yang akan diukur.
Sangat berguna untuk mengukur alat potong pada OD. Meskipun LaserControl menawarkan banyak manfaat untuk banyak aplikasi penggerindaan, sistem ini tidak dirancang untuk setiap workpiece. Misalnya, ia tidak dapat mengukur ID dan tidak ideal untuk produksi volume tinggi karena meskipun proses pengukuran dalam mesin ini memperlambat waktu siklus. Namun, sistem ini sangat cocok untuk pengukuran OD pada alat potong material sangat keras dengan kompleksitas presisi tinggi. Bagian penerbangan juga umumnya mendapatkan manfaat dari jenis sistem pengukuran ini.
United Grinding/Studer | grinding.com



