Paramount Machine Meningkatkan Swiss Turning dengan Y2 Canggih dan B-Axis Terprogram
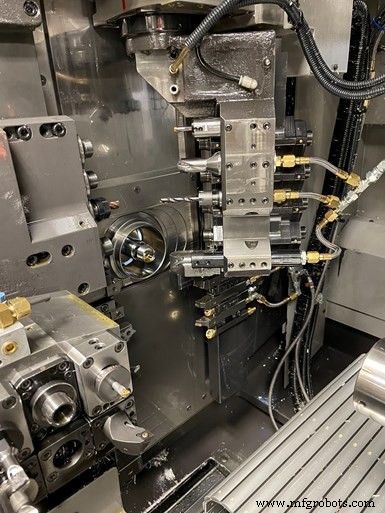
Selama pencariannya terhadap lathe Swiss-type dengan sumbu Y2, Paramount Machine menyadari potensi keuntungan mesin dengan baik sumbu Y2 maupun sumbu B terprogram yang dapat membuat kontur dan fitur di berbagai sudut.
Paramount Machine dari Salt Lake City melayani pelanggan yang beragam, memproduksi bagian dan rangkaian untuk penerbangan, pertahanan, medis, pertambangan, dan banyak industri lainnya. Dipimpin oleh pemilik, Steve Van Orden, perusahaan manufaktur 65 orang ini juga memiliki berbagai macam peralatan pemesinan di fasilitasnya yang dikontrol suhu, termasuk VMC, HMC, lathe CNC, turn-mill, mesin EDM kawat, dan, sebelum 2017 setidaknya, satu lathe Swiss-type.
Namun hari ini, bengkel ini memiliki enam Swiss-type.
Putra Steve, Eric, pemimpin mesin screw dan penasihat teknis turning perusahaan, mengatakan bahwa meskipun Swiss-type sumbu enam pertama dari Paramount Machine menawarkan live tooling untuk memesinan bagian secara lengkap potensial, ia tidak memiliki sumbu Y2, yang membatasi jenis operasi yang dapat dilakukan pada subspindle-nya.
Hal ini mendorong bengkel untuk mencari Swiss-type lain yang menawarkan sumbu Y2. Namun, selama pencarian ini, ia menyadari potensi keuntungan mesin dengan baik sumbu Y2 maupun sumbu B terprogram yang dapat membuat kontur dan fitur di berbagai sudut, selain menawarkan kapasitas alat yang lebih besar. Fitur-fitur seperti itu tampaknya sangat memungkinkan untuk pemesinan yang lebih efisien dari keluarga komponen X-ray yang traditionally dijalankan bengkel di berbagai mesin.
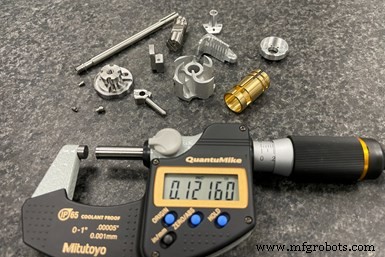
Bengkel ini memproduksi berbagai bagian pada enam Swiss-type-nya. Sekarang ia bertujuan untuk menjalankan setiap bagian dengan diameter 1,5 inci atau lebih kecil di seluruh mesin multifungsi tersebut.
“Proses asli kami untuk satu bagian dalam keluarga tersebut menampilkan dua operasi pada lathe chucking, satu operasi milling, satu operasi EDM kawat, dan satu operasi milling lainnya,” kata Eric Van Orden. “Kami merasa Swiss-type dengan sumbu B akan mampu memproduksi bagian ini sehingga bagian itu cukup pergi dari Swiss-type ke EDM kawat sebelum dikirim ke pelanggan.”
Selain itu, ada pekerjaan lain yang dijalankan Paramount Machine yang memerlukan milling berjalan miring, bor, dan tap yang menurut perusahaan akan mendapatkan manfaat dengan memiliki Swiss-type dengan sumbu B.
Setelah mempertimbangkan beberapa solusi, bengkel membeli Tsugami SS327-5AX 32-mm dari REM Sales. Ini adalah lima tahun yang lalu. Van Orden mengatakan selain sumbu Y2 dan B, mesin ini dipilih karena beberapa alasan lainnya. Satu, menurutnya, mungkin cukup kuno. Menurutnya, mesin ini lebih berat dari pada Swiss-type lainnya, yang berkontribusi pada kekakuan-nya, dan memiliki motor daya tinggi untuk kedua spindle utama dan subspindle. Bengkel juga menghargai nasihat dan bantuan tepat waktu yang diberikan oleh asosien REM Sales seperti John Traver dan Steve Tragarz, serta dukungan pemeliharaan yang cepat.
Menurut hal terakhir, Van Orden menyebutkan satu kasus di mana bengkel telah merusak penutup jalur pada sisi subspindle mesin saat tengah dalam pekerjaan mendesak. “Kami menelepon Tsugami/Rem Sales tepat saat tutup untuk melihat segera mereka dapat mengirimkan pengganti sehingga kami dapat dengan aman terus menjalankan mesin. Tidak hanya ada pengganti dalam stok tetapi anggota tim mengantarkan bagian itu ke UPS di jalan pulang sehingga akan tiba kepada kami besok pagi. Kami menerima bagian pagi hari berikutnya dan mesin kembali beroperasi cukup cepat.”
Van Orden juga merasa Paramount Machine telah mendapatkan manfaat dengan memprogram mesin sumbu B ini menggunakan perangkat lunak Esprit CAM yang telah digunakan untuk mesin lain di bengkel dan menggunakan postprocessor penyedia perangkat lunak yang dikembangkan khusus untuk Tsugami SS327-5AX.
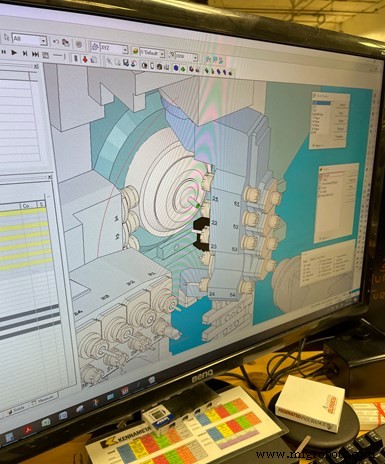
Eric Van Orden menunjuk pada nilai simulasi dalam perangkat lunak Esprit CAM serta kemampuannya untuk dengan mudah membuat banyak bidang kerja untuk menghilangkan keuntungan penyiapan alat dengan offset sudut yang berbeda.
“Tujuan kami adalah menciptakan solusi lengkap yang tidak berakhir pada pembuatan tool path dalam sistem CAM, melainkan berakhir pada G-code yang dioptimalkan mesin yang akan berjalan bebas kesalahan pada mesin Anda,” kata Nick Zentil, direktur penjualan Amerika Utara untuk Esprit Cam. “Saat Anda memasuki mesin perkakas kompleks seperti SS327-5AX, Anda membutuhkan postprocessor yang memungkinkan Anda mengakses kemampuan penuh mesin. Kami bekerja sangat erat dengan tim aplikasi Tsugami/Rem Sales untuk mengembangkan posts untuk mesin Tsugami yang melakukan tepat apa yang harus mereka lakukan. Artinya, menciptakan kode bebas edit.”
“Saya memiliki kepercayaan penuh bahwa selama saya mengatur alat dengan benar dalam Esprit CAM, saya dapat mengambil kode itu, mempostingnya, memasukkannya ke dalam mesin dan menjalankannya tanpa masalah apa pun,” kata Van Orden.
Dia juga menunjuk pada kemampuan untuk dengan mudah membuat banyak bidang kerja dalam Esprit CAM. Ini memungkinkan programmer untuk memilih fitur dari model padat dan membuat bidang kerja dari model itu. Perangkat lunak secara otomatis menentukan arah tempat kerja yang tepat berdasarkan alat untuk memesinan fitur. Ini menghilangkan keuntungan penyiapan alat dengan offset sudut yang berbeda.
Namun, berapa banyak waktu produksi yang dikurangi dengan menggabungkan operasi untuk komponen X-ray pada Swiss-type? “Kami dapat mengganti tiga siklus mesin terpisah dengan satu proses Swiss, dan waktu siklus bagian secara keseluruhan dikurangi 92%,” kata Van Orden. “Tidak hanya ini merupakan penghematan waktu yang dramatis bagi kami tetapi juga menghilangkan bagian dalam proses yang sebelumnya ditempatkan di seluruh bengkel.”
Tentu saja, ini adalah kemenangan besar untuk keluarga bagian tertentu ini. Namun, pada akhirnya, manfaat dari Swiss-type kedua ini mengarah pada perubahan yang lebih menyeluruh dalam hal jenis pekerjaan yang akan dijalankan di seluruh Swiss-type-nya yang kini banyak serta penyelam yang lebih dalam dalam hal cara memaksimalkan potensi platform pemesinan multifungsi ini.
Meningkatkan Fleksibilitas Swiss-type
Baru-baru ini, Paramount Machine telah melihat permintaan yang meningkat untuk bagian kecil terutama untuk aplikasi penerkatan. Meskipun mungkin untuk menjalankan bagian tersebut pada lathe chucking yang lebih besar, bengkel merasa lebih masuk akal untuk terus memberi pekerjaan yang lebih besar pada mesin tersebut. Itu adalah satu alasan untuk membeli Tsugami SS207-5AX 20-mm Swiss-type dengan sumbu B segera setelah Tsugami sumbu B pertama. Selain itu, Paramount Machine telah menambahkan SS327-5AX lainnya serta dua mesin Tsugami B0386-III 38-mm selama beberapa tahun terakhir.
Penambahan ini telah mengubah strategi bengkel. “Selama bertahun-tahun, kami menjadi sangat efektif dengan platform Swiss-type sehingga kini, hampir setiap pekerjaan kurang dari 1,5 inci diameter berjalan pada mesin tersebut alih-alih konvensional chuckers,” kata Van Orden. “Dan, meskipun siklus produksi tipikal berkisar dari 500 hingga 1.000 potongan, kami tidak takut untuk menyiapkan mesin tersebut untuk menjalankan hanya lima potongan.” Selain itu, kemampuan live-tool pada Swiss-type sering menghilangkan pekerjaan op-2 pada mill yang mungkin diperlukan untuk bagian yang dimulai pada chuckers.
Semua Tsugami adalah model “convertible”, dan salah satu bagian strategi bengkel dengan Swiss-type-nya adalah menjaga mereka dalam mode chucking sebagian besar waktu dan menjadwalkan sesuai, kecuali jika pekerjaan memerlukan guide bushing. Van Orden mengatakan mesin ini berjalan dalam mode chucking 80% dari waktu. Ini membantu dengan mengurangi waktu pergantian untuk pekerjaan baru. Namun demikian, dia mencatat bahwa waktu untuk berubah dari mode chucking dan guide bushing hanya 30 hingga 45 menit.
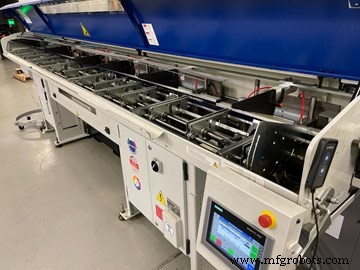
Paramount Machine telah menemukan bahwa barfeeder gaya step-magazine sangat membantu dengan batang diameter kecil untuk mencegah double-loading.
Upaya lain yang dilakukan Paramount Machine untuk memaksimalkan manfaat Swiss-type meliputi:
Mengorek bagian pada mesin. Nilai mesin multitugas seperti Swiss-type adalah potensi untuk memesinan bagian secara lengkap. Namun, jika bagian masih memerlukan deburring, bagian itu tidak lengkap. Oleh karena itu, Paramount Machine menggunakan siklus deburring pada Swiss-type-nya yang menurut Van Orden telah mengurangi sekitar 60% deburring manual yang sebaliknya akan diperlukan. Untuk mesin dengan sumbu B, ia dapat menggunakan chamfer mill dan tool path kontur untuk mencapai seluruh bagian untuk mengoreknya menggunakan hanya alat itu. Ini seringkali tidak akan mungkin pada mesin tanpa sumbu B yang memiliki keterbatasan tegak lurus dan sejajar.
Melakukan pemotongan osilasi. Teknologi pemotongan osilasi Tsugami mengosilasi sumbu servo (baik X atau Z) untuk membantu memecah irisan pada bahan yang sulit dipotong dan mengurangi panas pada pemotongan karena alat masuk dan keluar dari pemotongan. Van Orden mengatakan bengkel telah menggunakan fungsi ini untuk bagian aluminium yang memiliki masalah irisan yang terkenal, serta untuk roughing bagian stainless 17-4. Selain itu, biasanya digunakan selama operasi parting-off untuk membantu memecah irisan dan menghilangkan “stringers” panjang yang cenderung membungkus bagian.
Dengan teknik ini, pemotongan dilakukan dengan menyinkronkan osilasi sumbu yang ditentukan dengan rotasi spindle utama. Penggangguan dalam pemotongan memecah materi menjadi irisan kecil. Fungsi ini didorong oleh perangkat lunak, jadi tidak diperlukan peralatan tambahan karena mesin dirancang untuk mendukung pemotongan osilasi. Pemotongan osilasi dilakukan dengan menentukan G code awal (G8.5P2), dan fungsi tetap berlaku hingga dibatalkan oleh G code berikutnya (G8.5P0). Data osilasi secara otomatis dihitung berdasarkan kecepatan spindle utama dan laju pengiriman sumbu yang ditentukan.
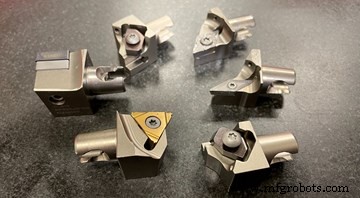
Untuk turning diameter luar, shank/klem alat tetap terpasang di papan gang dan kepala individual dengan insert quick-change seperti yang ditunjukkan di sini dapat dengan mudah ditukar.
Menggunakan alat quick-change. Paramount Machine menggunakan alat quick-change untuk mempercepat dan menyederhanakan penyiapan pada Swiss-type-nya. Salah satu contohnya adalah sistem KM micro dari Kennametal untuk turning diameter luar. Untuk ini, shank/klem alat tetap terpasang di papan gang, dan kepala individual dengan insert dapat dengan mudah ditukar. Demikian pula, bengkel menggunakan unit bor modular dari Iscar untuk aplikasi yang lebih besar di mana body bor tetap terpasang di mesin dan kepala bor di-skrup masuk dan keluar.
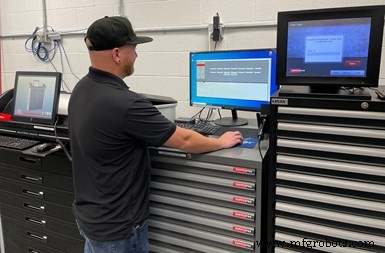
Eric Van Orden mendemonstrasikan perangkat lunak yang dikembangkan Paramount Machine di dalam rumah untuk melacak ketersediaan dan konsumsi alat dari tiga sistem vending yang digunakan bengkel.
Terbuka untuk cutter baru. Van Orden mengatakan bengkel tetap terbuka untuk menguji alat baru yang menurutnya mungkin bermanfaat. Dia mencatat bahwa perwakilan alat berkunjung ke bengkel setiap dua minggu, jika tidak setiap minggu. Bengkel juga tidak terikat pada satu vendor alat tertentu. Sementara mungkin ada keuntungan harga dalam melakukan itu, mungkin tidak ada keuntungan kinerja dengan pendekatan ini, menurutnya. Faktanya, Paramount Machine menggunakan sistem vending dari tiga perusahaan yang berbeda yang terhubung melalui perangkat lunak yang dibuat di dalam rumah yang melacak ketersediaan dan konsumsi alat.
Pertimbangan Lights-out
Paramount Machine berusaha untuk produksi lights-out dan ada berbagai elemen proses yang telah dipertimbangkan yang memberikan kepercayaan untuk memungkinkan mesin berjalan tanpa pengawasan untuk waktu yang lama pada Swiss-type-nya.
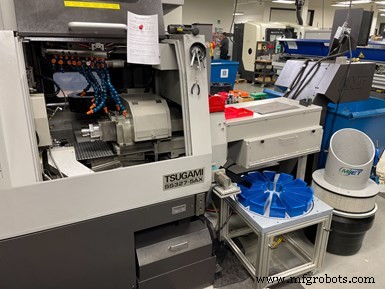
Karousel otomatis mengumpulkan bagian dalam bak di atas meja putar yang berindeks pada interval waktu tertentu. Jika bagian di bak pertama dan terakhir dalam spesifikasi, dapat diasumsikan bahwa bagian di bak di antaranya juga demikian.
Sebagai contoh, bengkel memiliki beberapa merek bar feeder yang berbeda. Swiss-type 20-mm menggunakan Iemca Elite 220 gaya step-magazine di mana panduan tangga naik dan mengangkat batang yang kemudian akan jatuh ke saluran panduan. Van Orden menjelaskan bahwa gaya step-magazine sangat membantu dengan batang kecil seperti material diameter 1/8 inci yang umum dijalankan pada mesin itu. Dia mengatakan bengkel telah mengalami bar feeder yang memasukkan batang ke dalam saluran panduan melalui gravitasi kadang-kadang memberi makan ganda batang dengan ukuran ini, jika penyesuaian tidak disetel dengan sempurna. Dalam beberapa kasus, hal ini mendorong bengkel untuk memuat batang baru secara manual satu per satu. Itu tidak lagi menjadi masalah dengan Elite 220.
Di sisi lain Swiss-type, Paramount Machine menggunakan iSwiss Smart Tables untuk tidak hanya menangkap dan mengumpulkan bagian tetapi juga mengurutkan mereka ke dalam bak berbentuk irisan pie yang terpasang pada meja berputar. (Karousel bagian otomatis Smart Table diproduksi oleh Pressure Tech, sebuah perusahaan New England Tool Corp., dan didistribusikan oleh iSwiss.) Unit ini dapat diprogram dengan M code untuk berindeks ke bak baru yang kosong setelah jumlah bagian tertentu atau jumlah waktu yang ditentukan. Paramount Machine mengambil pendekatan terakhir. Dengan mengelompokkan bagian dengan cara ini di beberapa bak, bengkel dapat mengukur bagian di bak pertama dan terakhir, dan jika mereka dalam spesifikasi, dapat diasumsikan bahwa bagian di bak tengah juga demikian.
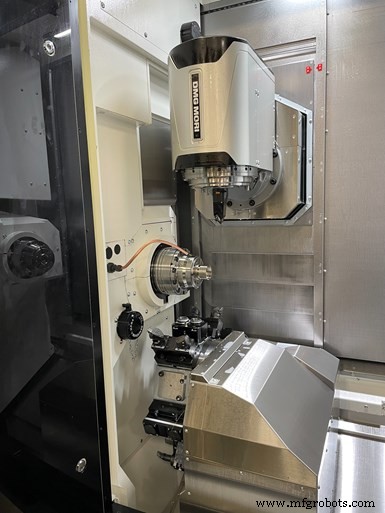
Bengkel sedang menerapkan pelajaran yang telah dipelajari dari penggunaan Swiss-type sumbu B-nya pada mesin DMG MORI NTX 1000 baru, seperti menggunakan sumbu B mesin tersebut untuk melakukan operasi seperti turning kontur berkelanjutan.
Pemantauan umur alat selama pemesinan lights-out juga penting. Van Orden menunjuk pada pekerjaan volume tinggi yang dijalankan 700 potongan selama malam. Awalnya, ia menggunakan macros untuk mengubah alat saat mendekati akhir umur selama siklus itu. Namun, itu berarti untuk salah satu fitur kritis bagian, proses harus disetel di atas toleransi fitur dan kemudian akan menurun ke bawah toleransi pada akhir siklus. Jadi, bengkel menjalankan 100 potongan dan mengukur untuk melihat di mana toleransi tersebut berakhir karena aus alat. Setelah menentukan itu, ia menambahkan macros untuk menyesuaikan offset alat ketika diperlukan selama siklus (setelah X jumlah bagian) sehingga fitur itu selalu tetap dekat dengan nilai nominalnya. Bengkel juga telah menemukan bahwa pembelian alat berkualitas lebih tinggi yang lebih tahan lama membantu dalam meminimalkan jumlah pergantian alat atau penyesuaian offset dalam lingkungan lights-out.
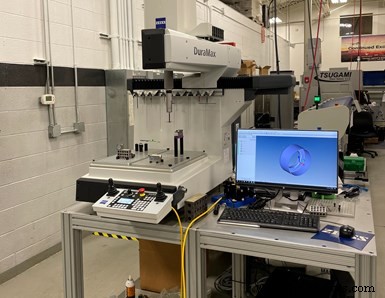
Penerapan CMM bengkel di berbagai area fasilitas telah meningkatkan kemampuan inspeksi dalam proses.
Bergerak Maju
Paramount Machine baru-baru ini menambahkan beberapa CMM shopfloor Zeiss DuraMax di berbagai area bengkel, yang telah meningkatkan kemampuan inspeksi dalam proses serta meningkatkan kualitas secara keseluruhan sambil terus berusaha untuk mencapai. Bengkel juga mempertimbangkan perangkat lunak untuk melacak utilizasi mesin. Ia telah melakukan sebagian dari itu menggunakan platform analisis sejarah dan pemantauan Messenger yang tersedia pada mesin DMG MORI. Ini, menurut Van Orden, akan membantu bengkel menyempurnakan upaya pemesinan lights-out-nya. Namun, meskipun sangat mudah untuk mengumpulkan data, dia mencatat bahwa kadang-kadang tidak seberapa mudah untuk menafsirkan dan menganalisis informasi dalam upaya untuk membantu membuat keputusan yang lebih terinformasi di lantai bengkel.



