Meningkatkan Tribologi Permukaan Lubang dengan Burnishing Mekano-Kimia
Proses “mekano-kimia” ini mampu meningkatkan sifat tribologi bahan logam ferrous seperti baja dan besi cor melalui burnishing/plateauing sambil menyembapkan permukaan secara nano dengan tungsten. Foto: Sunnen
Biasanya, penggerindaan lubang (honing) merupakan salah satu operasi pemesinan akhir untuk bagian dengan lubang presisi yang harus menampung komponen internal yang bersesuaian. Menurut produsen peralatan dan abrasif penggerindaan Sunnen, proses ini dapat memperbaiki berbagai kondisi lubang yang tidak menguntungkan, termasuk ukuran diameter, bellmouth, gelombang, taper, bentuk pelangi, bentuk tongkol, getaran borer, tanda bor, dan lubang tidak bulat. Proses ini dapat mencapai toleransi diameter lubang ±0,0002 inci sambil meninggalkan pola crosshatch khas untuk penahanan pelumas.
Langkah selanjutnya, Sunnen baru-baru ini bekerjasama dengan Applied Nano Surfaces (ANS) dari Swedia untuk menawarkan teknologi ANS Triboconditioning pada peralatan penggerindaan CNC standar Sunnen. Triboconditioning, yaitu proses yang dilakukan setelah penggerindaan dan sangat mirip dengan operasi penggerindaan, dapat meningkatkan finishing permukaan lubang dan pengatilan pembakaran sambil mengurangi gesekan dan aus antara komponen yang bersesuaian.
Proses ini dilakukan melalui apa yang disebut perusahaan sebagai proses “mekano-kimia” yang dirancang untuk meningkatkan sifat tribologi bahan ferrous (seperti baja dan besi cor) melalui burnishing/plateauing sambil menyembapkan permukaan secara nano dengan tungsten.
Bayangkan operasi penggerindaan tipikal: alat berputar (mandrel) yang dilengkapi batu gerinda bergerak masuk dan keluar lubang sambil dilumasi dengan minyak. Selama proses, alat mengembang abrasif untuk menyentuh permukaan lubang, sehingga dapat mengeluarkan sejumlah kecil materi untuk membawa lubang ke ukuran dan finishing yang tepat.
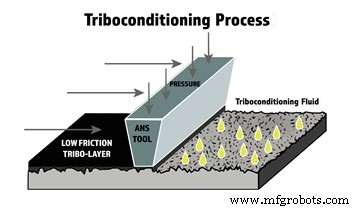
Tekanan “ledges” karbida pada permukaan lubang digabungkan dengan panas yang dihasilkan menyebabkan tungsten dalam fluida Triboconditioning tersembapkan pada permukaan materi dasar di tingkat sub-mikron. Foto: Sunnen
Dengan Triboconditioning, batu gerinda diganti dengan ledges karbida yang digiling dan dipolir, dan minyak diganti dengan fluida proses yang mengandung tungsten. Tekanan ledges pada permukaan lubang digabungkan dengan panas yang dihasilkan menyebabkan tungsten dalam fluida tersembapkan — diinfus secara kimiawi dan terikat — pada permukaan materi dasar di tingkat sub-mikron. Karena tungsten tersembapkan ke dalam materi dasar, ia tidak aderup kulup atau longsor seperti yang dapat terjadi pada lapisan tahan aus yang diterapkan lainnya. (Artinya, Triboconditioning bukan proses pelapisan.) Selain itu, proses ini lebih tahan terhadap degradasi dari pelarut, bahan bakar, dan pelumas. Kelebihan lainnya, proses ini menghasilkan efek “as-run” pada permukaan platou yang dihasilkan penggerindaan sambil tetap meninggalkan crosshatch penggerindaan di bawahnya.
Salah satu aplikasi yang sangat cocok untuk Triboconditioning adalah silinder dan pelapis mesin otomotif tempat pengurangan gesekan antara komponen tersebut dan cakram piston berarti kurang kehilangan energi dan emisi yang lebih rendah. Selain itu, efek burnishing berfungsi sebagai proses “break-in” untuk silinder dan pelapis yang sebaliknya akan terjadi setelah mesin dirangkaikan dan dinyalakan untuk pertama kalinya. Juga, bagian yang telah diperlakukan lebih kompatibel dengan pelumas viskositas rendah, yang menghasilkan ekonomi bahan bakar mesin yang lebih baik tanpa risiko kegagalan terkait aus.
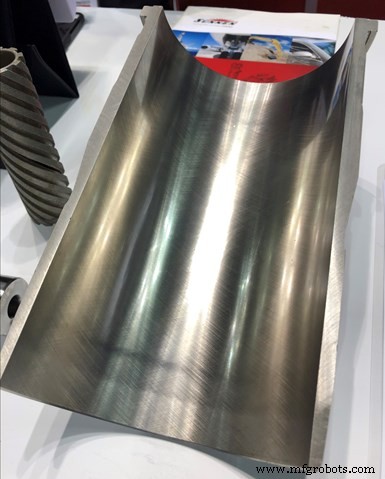
Untuk komponen seperti pelapis silinder, proses ini menghasilkan permukaan “as run” pada permukaan platou yang dihasilkan penggerindaan sambil meninggalkan crosshatch penggerindaan di bawahnya.
Komponen otomotif lain yang dapat diterapkan Triboconditioning pada mesin penggerinda meliputi bantalan, pandu katup, dan tulang penghubung. Proses ini juga cocok untuk roda gigi dan rangkaian hidrolis seperti katup kartus.
Sunnen menawarkan perawatan Triboconditioning untuk digunakan pada mesin penggerinda baru, tetapi teknologi ini juga dapat dipasang kembali pada mesin yang ada yang memenuhi persyaratan sistem pengiriman dan kontrol presisi yang diperlukan untuk menghasilkan gaya yang diperlukan untuk proses tersebut.
Namun, di luar kemampuan untuk memperlakukan permukaan lubang diameter dalam, ANS telah mengembangkan proses Triboconditioning untuk permukaan diameter luar dengan geometri kompleks, termasuk camshaft, crankshaft, dan gigi roda gigi menggunakan platform peralatan mesin konvensional lainnya.



