Mengoptimalkan Las Tembaga dengan Robot Industri untuk Performa Unggul
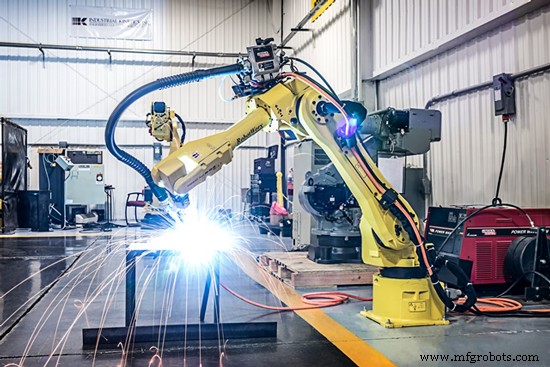
Tembaga dan legam tembaga menawarkan kombinasi unik properti material yang membuatnya ideal untuk banyak lingkungan manufaktur. Mereka banyak digunakan karena konduktivitas listrik dan termal yang luar biasa, resistensi korosi yang luar biasa, kemudahan pembuatan, kekuatan yang baik dan resistensi kelelahan. Karakteristik berguna lainnya termasuk resistensi percikan, resistensi aus logam-logam, properti permeabilitas rendah, dan warna yang khas.
Proses Las Tembaga
Tembaga sering disambungkan dengan las. Proses las arc adalah perhatian utama. Las arc dapat dilakukan menggunakan las arc metal pelindung (SMAW), las arc tungsten gas (GTAW), las arc metal gas (GMAW), las arc plasma (PAW), dan las arc terendam (SAW).
Proses las yang menggunakan gas pelindung umumnya dipilih, meskipun SMAW dapat digunakan untuk banyak aplikasi non-kritis. Argon, helium, atau campuran keduanya digunakan sebagai gas pelindung untuk GTAW, PAW, dan GMAW. Secara umum, argon digunakan saat melas secara manual bahan yang tebalnya kurang dari 3 mm, memiliki konduktivitas termal rendah, atau keduanya. Helium atau campuran 75% helium dan 25% argon disarankan untuk pemesinan lembar tipis dan untuk las manual pada bagian lebih tebal legam yang memiliki konduktivitas termal tinggi. Jumlah kecil nitrogen dapat ditambahkan ke gas pelindung argon untuk meningkatkan input panas efektif. Las arc metal pelindung dapat digunakan untuk melas berbagai ketebalan legam tembaga. Elektroda dilapisi untuk las arc terendam (SAW) legam tembaga tersedia dalam ukuran standar yang berkisar dari 2,4 hingga 4,8 mm.
Las Arc Tungsten Gas
Las arc tungsten gas sangat cocok untuk tembaga dan legam tembaga karena arcnya yang intens, yang menghasilkan suhu sangat tinggi di sambungan dan zona terpengaruh panas (HAZ) yang sempit.
Dalam las tembaga dan legam tembaga yang lebih konduktif termal, intensitas arc penting dalam menyelesaikan fusasi dengan pemanasan minimum dari logam dasar di sekitarnya yang sangat konduktif. HAZ yang sempit sangat diinginkan dalam las legam tembaga yang telah dipekeras presipitasi.
Banyak elektroda tungsten standar atau legam tungsten dapat digunakan dalam GTAW tembaga dan legam tembaga. Faktor pemilihan yang biasanya dipertimbangkan untuk elektroda tungsten secara umum berlaku untuk tembaga dan legam tembaga. Kecuali untuk kelas legam tembaga tertentu, tungsten torium (biasanya EWTh-2) dipilih karena performanya yang lebih baik, umur yang lebih panjang, dan resistensi yang lebih besar terhadap kontaminasi.
Las Arc Metal Gas
Las arc metal gas digunakan untuk menyambungkan tembaga dan legam tembaga untuk ketebalan kurang dari 3 mm, sementara GMAW dipilih untuk ketebalan bagian di atas 3 mm dan untuk menyambungkan perunggu aluminium, perunggu silikon, dan legam tembaga-nikel.
Las Arc Plasma
Las tembaga dan legam tembaga menggunakan PAW dapat dibandingkan dengan GTAW legam ini. Argon, helium, atau campuran keduanya digunakan untuk las semua legam. Gas hidrogen tidak boleh pernah digunakan saat melas tembaga.
Las arc plasma memiliki dua keuntungan yang berbeda dari GTAW:
- Tungsten tersembunyi dan sepenuhnya dilindungi, yang sangat mengurangi kontaminasi elektroda, terutama untuk legam dengan konstituen titik didik rendah seperti perunggu, perunggu fosfor, dan perunggu aluminium.
- Pluma arc yang dibangun menghasilkan energi arc yang lebih tinggi sambil meminimalkan pertumbuhan HAZ. Seperti dalam GTAW, pulsasi arus dan ramping arus juga dapat digunakan. Peralatan las arc plasma telah dikecilkan untuk pekerjaan rumit, dikenal sebagai las mikoplasma.
Las arc plasma tembaga dan legam tembaga dapat dilakukan baik autogen maupun dengan logam isian. Pemilihan logam isian sama dengan yang diuraikan untuk GTAW. Otomatisasi dan mekanisasi proses ini dilakukan dengan mudah dan lebih disukai daripada GTAW tempat kontaminasi dapat membatasi efisiensi produksi. Posisi las untuk PAW sama dengan untuk GTAW. Namun, mode keyhole plasma telah dievaluasi untuk bagian lebih tebal dalam posisi vertikal-ke-atas. Secara umum, semua informasi yang disajikan untuk GTAW berlaku untuk PAW.
Las Arc Terendam
Las bahan tebal, seperti pipa yang dibuat dari plate tebal, dapat dicapai dengan operasi arc metal kontinu di bawah fluks granular. Reduksi oksida yang efektif dan reaksi logam-slag untuk membentuk komposisi logam las yang diperlukan adalah kritis dan proses SAW masih dalam pengembangan untuk bahan dasar tembaga. Variasi pada proses ini dapat digunakan untuk las pelapis atau hardfacing. Fluks yang tersedia secara komersial harus digunakan untuk legam tembaga-nikel.
Metalurgi Legam dan Kemampuan Las
Banyak logam umum dilegam dengan tembaga untuk menghasilkan berbagai legam tembaga. Elemen pelengga paling umum adalah aluminium, nikel, silikon, timah, dan seng. Elemen dan logam lain dilegam dalam jumlah kecil untuk meningkatkan karakteristik material tertentu, seperti resistensi korosi atau kemampuan mesin.
Sembilan Grup Legam Tembaga dan Tembaga:
- Tembaga, yang mengandung minimal 99,3% Cu
- Legam tembaga tinggi, yang mengandung hingga 5% elemen pelengga
- Legam tembaga-seng (perunggu), yang mengandung hingga 40% Zn
- Legam tembaga-timah (perunggu fosfor), yang mengandung hingga 10% Sn dan 0,2% P
- Legam tembaga-aluminium (perunggu aluminium), yang mengandung hingga 10% Al
- Legam tembaga-silikon (perunggu silikon), yang mengandung hingga 3% Si
- Legam tembaga-nikel, yang mengandung hingga 30% Ni
- Legam tembaga-seng-nikel (perunggu nikel), yang mengandung hingga 7% Zn dan 18% Ni
- Legam khusus, yang mengandung elemen pelengga untuk meningkatkan properti atau karakteristik tertentu, misalnya kemampuan mesin.
Banyak legam tembaga memiliki nama umum, seperti tembaga bebas oksigen (min 99,95% Cu), tembaga beryllium (0,02 hingga 0,2% Be), logam Muntz (Cu40Zn), perunggu naval (Cu-39,5Zn-0,75Sn), dan perunggu komersial (Cu-10Zn).
Properti
Banyak properti fisik legam tembaga penting untuk proses las, termasuk suhu meleleh, koefisien ekspansi termal, dan konduktivitas listrik dan termal. Beberapa elemen pelengga menurunkan konduktivitas listrik dan termal tembaga dan legam tembaga.
Kemampuan Las
Beberapa elemen pelengga memiliki efek yang mencolok pada kemampuan las tembaga dan legam tembaga. Jumlah kecil elemen pelengga yang beracun dan mudah teruap seringkali ada dalam tembaga dan legam tembaganya. Akibatnya, persyaratan sistem ventilasi yang efektif untuk melindungi las atau operator mesin las menjadi lebih kritis daripada saat melas logam besi.
Seng menurunkan kemampuan las semua perunggu secara proporsional terhadap persentase seng dalam legam. Seng memiliki titik didik rendah, yang menghasilkan pembuatan gas beracun saat melas legam tembaga-seng.
Silikon memiliki efek yang bermanfaat pada kemampuan las legam tembaga-silikon karena tindakan reduksi oksida dan fluksnya.
Timah
Timah meningkatkan kerentanan retakan panas selama las ketika ada dalam jumlah 1 hingga 10%. Timah, dibandingkan dengan seng, jauh lebih mudah teruap dan kurang beracun. Saat las, timah mungkin secara preferensial teroksidasi dibandingkan tembaga. Hasilnya akan terjadi tangkapan oksida, yang dapat mengurangi kekuatan sambungan las.
Oksida yang Menempel
Beryllium, aluminium, dan nikel membentuk oksida yang menempel yang harus dihapus sebelum las. Pembentukan oksida ini selama proses las harus dicegah oleh gas pelindung atau fluks, bersama dengan penggunaan arus las yang sesuai. Oksida nikel mengganggu las arc lebih sedikit daripada beryllium atau aluminium. Akibatnya, perunggu nikel dan legam tembaga-nikel kurang sensitif terhadap jenis arus las yang digunakan selama proses. Legam yang mengandung beryllium juga menghasilkan asap beracun selama las.
Oksigen
Oksigen dapat menyebabkan porositas dan mengurangi kekuatan las yang dibuat dalam legam tembaga tertentu yang tidak mengandung jumlah fosfor atau deoksidasi yang cukup. Oksigen dapat ditemukan sebagai gas bebas atau oksida cuprous. Sebagian besar legam tembaga yang di las mengandung elemen deoksidasi, biasanya fosfor, silikon, aluminium, besi, atau manganese.
Besi dan manganese tidak mempengaruhi secara signifikan kemampuan las legam yang mengandungnya. Biasanya ada dalam beberapa perunggu khusus, perunggu aluminium, dan legam tembaga-nikel dalam jumlah 1,4 hingga 3,5%. Manganese biasanya digunakan dalam legam yang sama ini, tetapi pada konsentrasi yang lebih rendah daripada besi.
Aditif Gratis Mesin
Timbau, selenium, telurium, dan sulfur ditambahkan ke legam tembaga untuk meningkatkan kemampuan mesin. Bismuth mulai digunakan untuk tujuan ini juga ketika legam bebas timbau diinginkan. Agen pelengga kecil ini, sambil meningkatkan kemampuan mesin, secara signifikan mempengaruhi kemampuan las legam tembaga dengan membuat legam rentan terhadap retakan panas. Efek buruk pada kemampuan las terlihat dengan sekitar 0,05% aditif dan lebih parah dengan konsentrasi yang lebih besar. Timbau adalah agen pelengga yang paling berbahaya dengan respecto terhadap kerentanan retakan panas.
Faktor yang Mempengaruhi Kemampuan Las
Selain elemen pelengga yang membentuk legam tembaga tertentu, beberapa faktor lain mempengaruhi kemampuan las. Faktor ini adalah konduktivitas termal legam yang di las, gas pelindung, jenis arus yang digunakan selama las, desain sambungan, posisi las, dan kondisi serta kebersihan permukaan.
Efek Konduktivitas Termal
Perilaku tembaga dan legam tembaga selama las sangat dipengaruhi oleh konduktivitas termal legam. Saat melas tembaga komersial dan bahan legam tembaga yang ringan dengan konduktivitas termal tinggi, jenis arus dan gas pelindung harus dipilih untuk memberikan input panas maksimum ke sambungan. Input panas tinggi ini menaklukkan pelepasan panas yang cepat dari zona las yang terlokalisasi.
Bergantung pada ketebalan bagian, pemanasan awal mungkin diperlukan untuk legam tembaga dengan konduktivitas termal yang lebih rendah. Suhu antar pass harus sama dengan untuk pemanasan awal. Legam tembaga tidak dirawat panas setelah las sekerap baja, tetapi beberapa legam mungkin memerlukan laju pendingin yang dikontrol untuk meminimalkan stres sisih dan keruntuhan panas.
Posisi Las
Karena sifat cair yang tinggi dari tembaga dan legamnya, posisi datar digunakan kapan saja mungkin untuk las. Posisi horizontal digunakan dalam beberapa las sudut pada sambungan pojok dan T-joint.
Legam yang Dapat Diperkuat Presipitasi
Reaksi pengerasan presipitasi yang paling penting diperoleh dengan beryllium, kromium, boron, nikel, silikon, dan zirconium. Hati-hati harus diambil saat melas legam tembaga yang dapat diperkuat presipitasi untuk menghindari oksidasi dan fusasi yang tidak sempurna. Kapan saja mungkin, komponen harus dilas dalam kondisi annealed, dan kemudian sambungan las harus diberikan perawatan panas pengerasan presipitasi.
Retakan Panas
Legam tembaga, seperti tembaga-timah dan tembaga-nikel, rentan terhadap retakan panas pada suhu solidifikasi. Karakteristik ini ditampilkan dalam semua legam tembaga dengan rentang suhu cairan-ke-padat yang luas. Stres penyusutan yang parah menghasilkan pemisahan interdendritik selama solidifikasi logam. Retakan panas dapat diminimalkan dengan mengurangi penahan selama las, memanaskan awal untuk melambatkan laju pendingin dan mengurangi magnitudo stres las, dan mengurangi ukuran lubang akar serta meningkatkan ukuran pass akar.
Porositas
Beberapa elemen (misalnya seng, kadmium, dan fosfor) memiliki titik didik rendah. Vaporisasi elemen-elemen ini selama las dapat menghasilkan porositas. Saat melas legam tembaga yang mengandung elemen ini, porositas dapat diminimalkan dengan kecepatan las yang lebih tinggi dan logam isian yang rendah pada elemen ini.
Kondisi Permukaan
Lemak dan oksida pada permukaan kerja harus dihapus sebelum las. Pengasahan kawat atau pencahayaan cerah dapat digunakan. Miliscale pada permukaan perunggu aluminium dan perunggu silikon dihapus untuk jarak dari area las setidaknya 13 mm, biasanya dengan cara mekanis. Lemak, cat, tanda crayon, kotoran bengkel, dan kontaminan serupa pada legam tembaga-nikel dapat menyebabkan kelemahan dan harus dihapus sebelum las. Miliscale pada legam tembaga-nikel harus dihapus dengan menggiling atau pencucian asam; pengasahan kawat tidak efektif.
Legam Las Tembaga
Bahan elektroda ideal akan memiliki kekuatan tekan baja perkakas dan konduktivitas perak. Sayangnya, tidak ada bahan yang demikian. Jadi beberapa legam tembaga berbeda telah dikembangkan. Semua bahan yang direkomendasikan RWMA memiliki suhu annealing atau pemanasan lembut yang lebih tinggi daripada tembaga murni, bersama dengan kekuatan tekan dan resistensi aus yang ditingkatkan. Karena tembaga telah dilegam untuk mencapai kekuatan dan properti aus yang lebih tinggi, ada beberapa pengorbanan dalam konduktivitas.
Kelas Legam Tembaga:
Class 1: Kelas ini paling sering ditentukan untuk las Aluminium dan bahan yang sangat konduktif lainnya. Ini adalah yang paling konduktif dari Legam RWMA. Ini juga yang paling lembut (dan memiliki kekuatan dan karakteristik aus terendah).
Class 2: Kelas legam tembaga ini adalah yang paling banyak digunakan dan direkomendasikan legam tembaga. Ini direkomendasikan untuk berbagai macam legam baja. Bahan ini direkomendasikan untuk las spot, lembut, projeksi, dan kawat silang. Ini memiliki konduktivitas yang sedikit lebih rendah dari kelas 1, dan memiliki kekuatan serta karakteristik aus yang lebih tinggi.
Class 3: Ini memiliki konduktivitas terendah, tetapi properti kekuatan tertinggi dari tiga kelas utama bahan elektroda tembaga. Ini direkomendasikan untuk sebagian besar aplikasi di mana kekuatan tinggi dan resistensi aus adalah imperatif.



