Hot Drape Forming: Meningkatkan Efisiensi Produksi Komposit
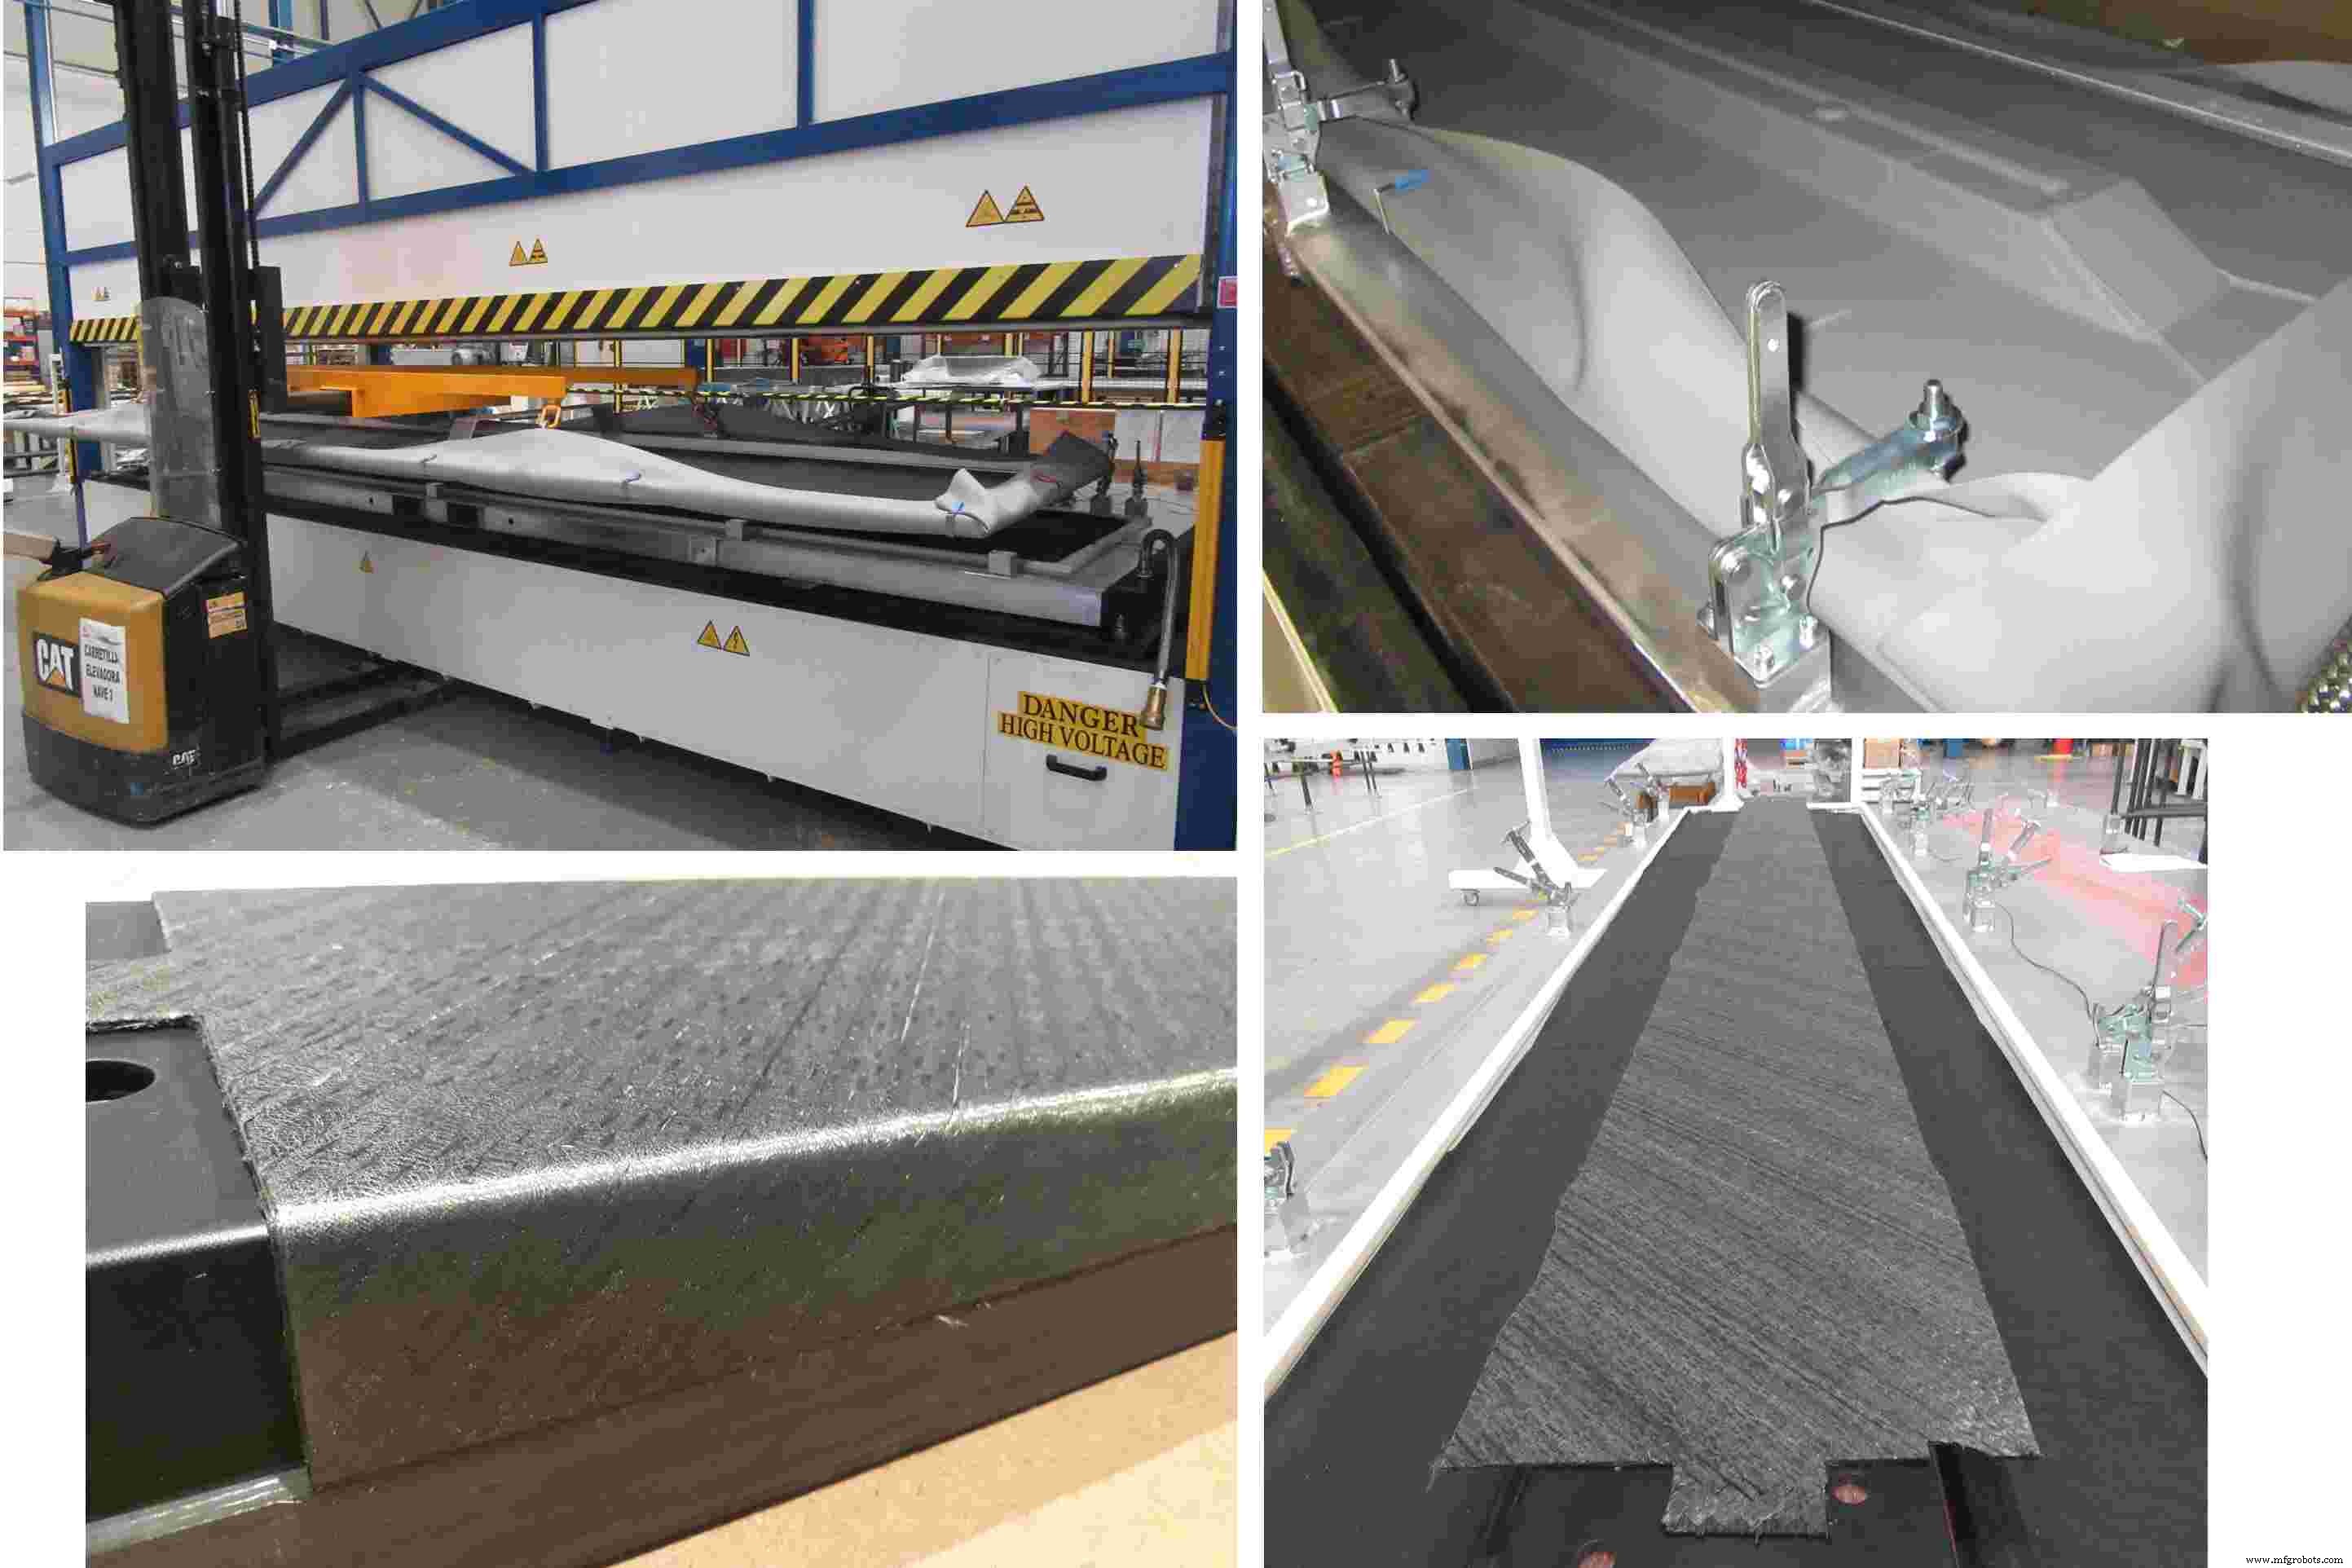
Sidebar online ini untuk artikel Maret 2021, "Advancing the OOA infused wing box" bertujuan untuk menggabungkan apa yang CW tulis tentang hot drape forming selama bertahun-tahun ke dalam satu tempat dan, semoga, memberikan sumber daya yang berguna. Berikut ini cuplikan dari beberapa artikel — dari 2010 hingga 2020 — dengan foto untuk membantu mendemonstrasikan bagaimana hot drape forming membantu mengotomatisasi produksi komposit.
2010, GKN Aerospace, Spars A400M
Dari: "Composite wing spars carry the enormous turboprop engines"
Phil Grainger, direktur teknis dan chief technologist GKN Aerospace, menjelaskan bahwa membangun bagian yang besar secara manual, seperti yang dilakukan pada spars A400M awal, adalah lambat, dengan tingkat penempatan biasanya 0,75kg/jam (1,5 lb/jam). Namun, selama produksi serial, bagian akan ditempelkan datar, menggunakan automated tape layer (ATL) dan kemudian hot drape formed menjadi bentuk C-section. Pada titik ini, tingkat penempatan 25 kg/jam (50 lb/jam) akan tercapai. Grainger menekankan bahwa ini adalah rata-rata tingkat yang dapat tercapai per shift, pada bagian nyata.
Untuk mengotomatisasi proses, GKN Aerospace telah berinvestasi pada ATL besar dengan ranjang 20m/63-ft, yang diproduksi oleh MTorres (Navarra, Spanyol). ATL mampu meletakkan preform kompleks dalam bentuk yang dikembangkan dari prepreg unidirectional, menggunakan uni tape karbon fiber/toughened epoxy 977-2 yang disuplai oleh Cytec Engineered Materials Ltd. (sekarang Solvay, Wrexham, Inggris). Untuk membentuk C-section, preform akan dipindahkan dari tape layer ke hot drape former yang disediakan oleh produsen peralatan Aeroform Ltd. (Poole, Dorset, Inggris). Untuk memfasilitasi penarik vakum, penempatan akan dilekatkan antara dua diaphragm yang terbuat dari film Kapton polyimide, yang disuplai oleh DuPont Electronic Technologies (Circleville, Ohio). Ruang antara film akan di evakuasi dan kemudian pemanasan inframerah akan diterapkan dari atas bagian untuk meningkatkan suhu menjadi 60°C/140°F selama satu jam. Ini memastikan bahwa bahkan bahan di tengah bagian tebal di ujung akar dipanaskan secara merata ke suhu yang sama. Tekanan kemudian akan diberikan dengan lembut untuk membentuk laminat, dibatasi oleh dua diaphragm atas alat ringan yang secara akurat mewakili permukaan dalam spars. Proses pembentukan C ini dilakukan sangat lambat selama 20 menit. (Setelah pembentukan, film Kapton dibuang.)
2014, FACC, Flap A321
Dari: "FACC AG: Aerocomposites powerhouse"
Di Pabrik 3, berbagai macam flap, fairing, dan permukaan kontrol penerbang diproduksi. Di sini juga, efisiensi dari automated tape laying (ATL) dan hot drape forming dimanfaatkan. yang terakhir menerapkan panas dan tekanan pada preform ATL datar menggunakan inti dan forming pad fleksibel untuk menghasilkan bentuk tiga dimensi (lihat Fig. 7). Salah satu contoh adalah produksi flap A321 yang sedang berlangsung, yang menggunakan workcell otomatis canggih yang dikustomkan oleh Fill (Gurten, Austria).
2018, Fill, Preforming Otomatis
Dari: "Automated Preforming, Part 7: Fill Gesellschaft"
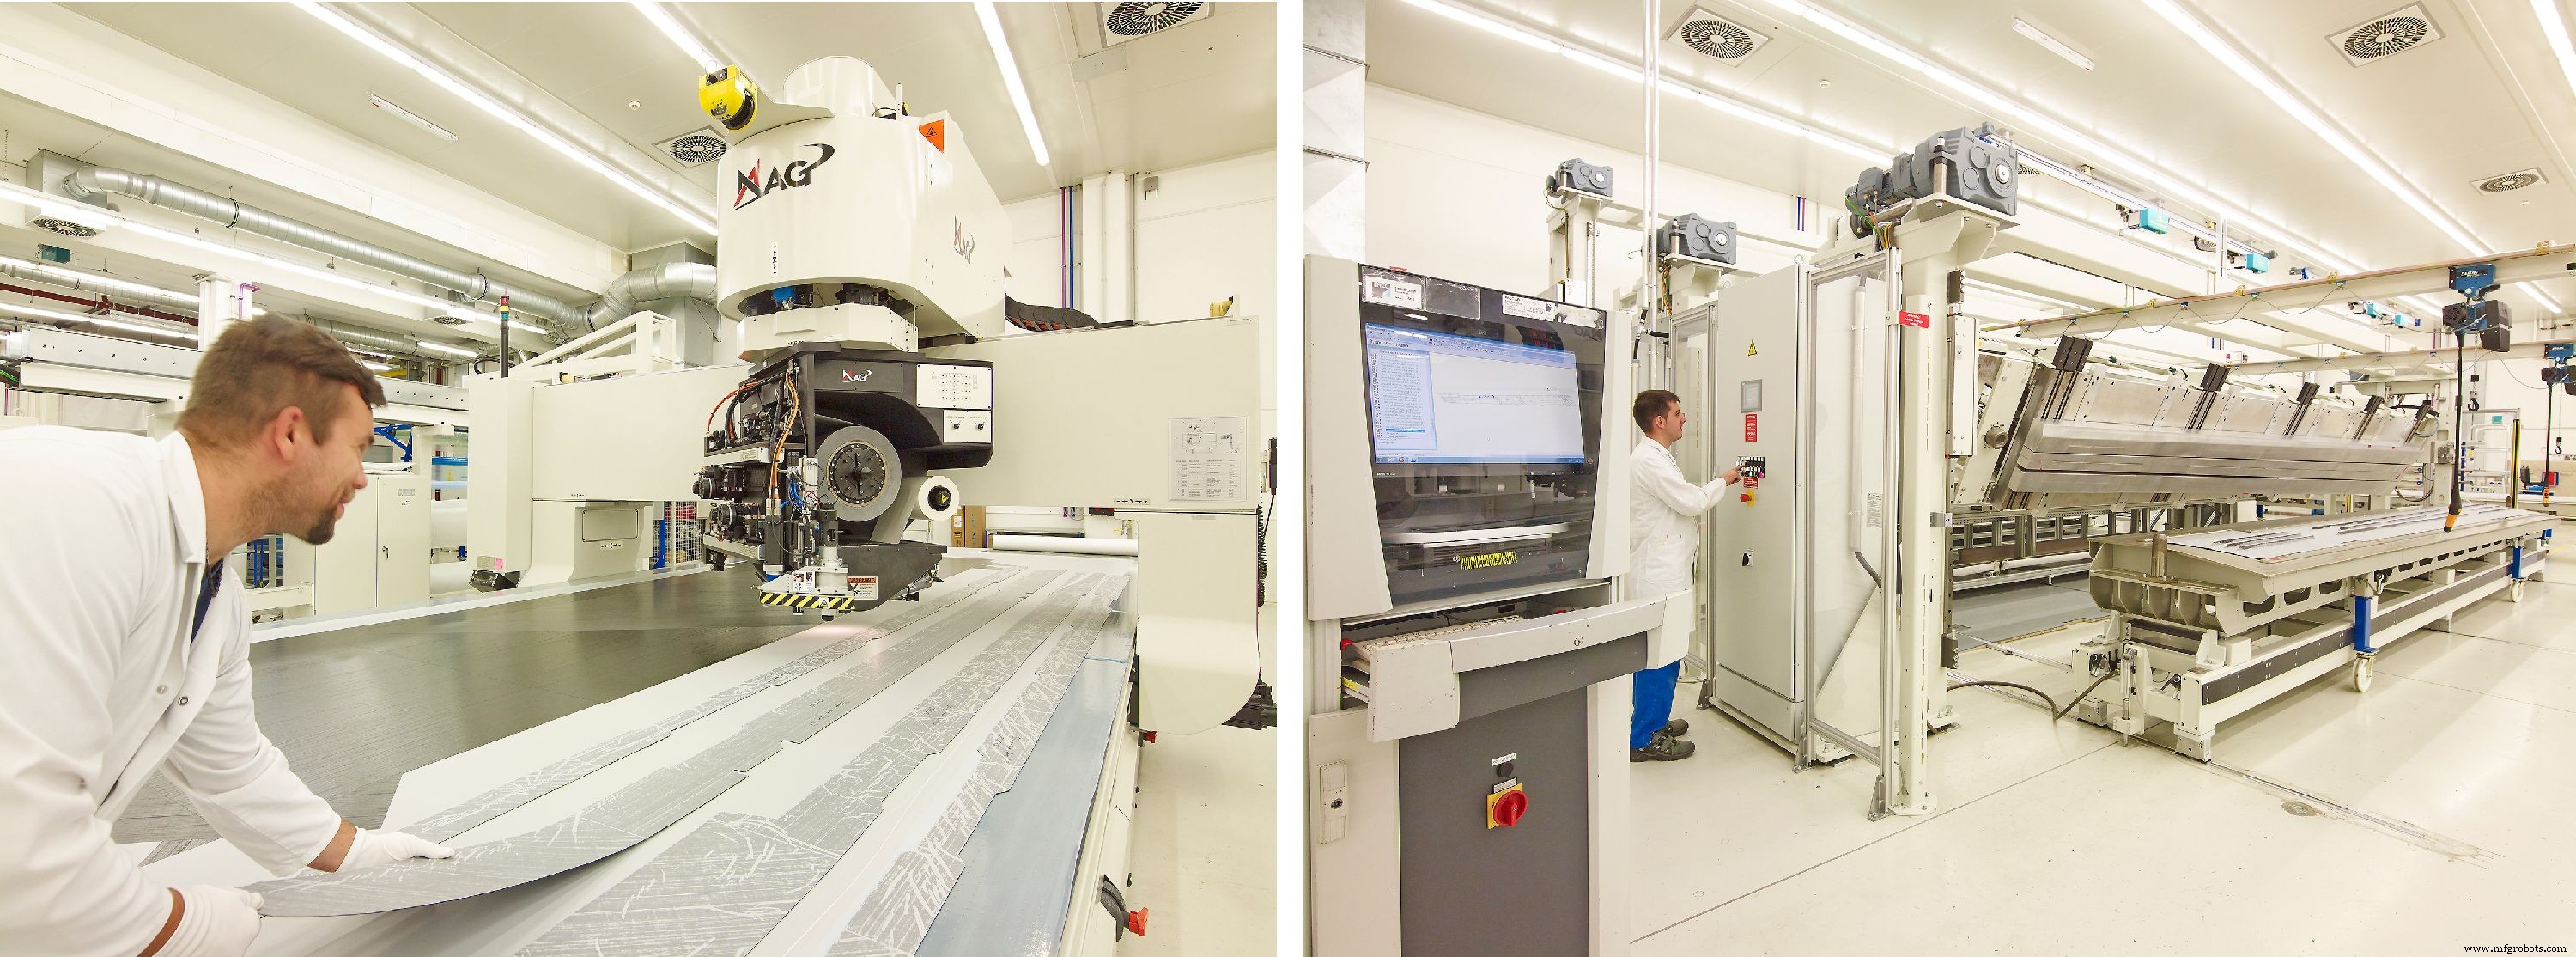
Dalam artikel turunan terbaru Sara Black dan saya tulis tentang komposit berkinerja tinggi di Israel, kami mencatat bahwa sebagian besar perusahaan menggunakan hot drape forming. Faktanya, di Elbit Cyclone, pemandu turunan kami Jonathan Hulaty menyatakan, "Saya tidak tahu bagaimana Anda melakukan produksi bagian prepreg tingkat tinggi ini tanpa hot drape forming," merujuk pada balang dan tiang untuk rangkai Boeing 787. Hot drape formers (HDF) juga dianggap tidak dapat dilepaskan oleh FBM dan Israel Aerospace Industries.
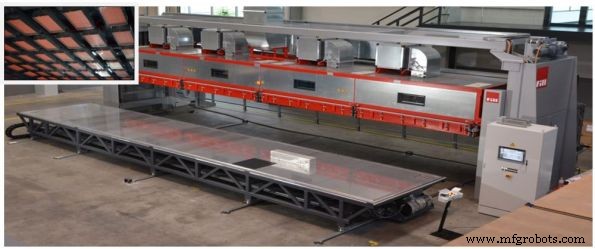
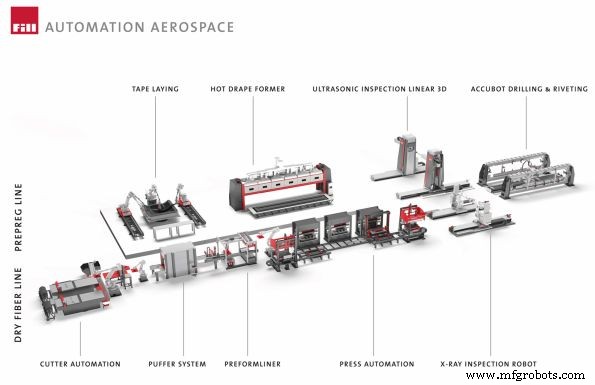
Fill telah menyediakan sistem HDF selama bertahun-tahun, termasuk beberapa unit dalam produksi di FACC. Mereka pada dasarnya sistem forming vakum, dilengkapi dengan elemen pemanas inframerah atau jenis lain dan membran getah silicone yang dapat digunakan kembali untuk memanaskan dan mengompres—debulk—penempatan prepreg pada alat mereka sebelum pengeringan. HDF menjadi bagian kunci dalam garis produksi aerocomposites lengkap yang ditunjukkan di bawah ini.
2018, FBM, Bagian 787
Dari: "Merger of entrepreneurial, metal-centric firms claims composites' first"
CW dipandu pertama kali ke ruang bersih, di mana pekerja menempelkan berbagai bagian. Hari ini, di sejumlah stasiun, masing-masing dilengkapi dengan layar komputer bantuan penempatan yang terkomputerisasi, fokus adalah bagian untuk Boeing 787. Layar sentuh yang mudah dipahami secara jelas menunjukkan sudut penempatan untuk setiap lapis, dan bagaimana mereka harus ditempatkan pada setiap alat. Mesin "guillotine" dari Century Design (San Diego, CA, AS), dengan meja putar berdiameter 2m dan bilah potes di tengah, memungkinkan pemotongan cepat lapis sudut dari prepreg karbon/epoxy. Alat untuk lingkungan pintu 787 adalah balang baja yang dibentuk, biasanya lebih panjang dari lebar, dari beberapa sentimeter hingga ~2m panjang, digunakan untuk menghasilkan ratusan rangka, bracket, dan klip. Meja pemotongan flatbed otomatis dari Assyst-Bullmer Inc. (Wakefield, Inggris) digunakan oleh teknisi penempatan untuk memotong hingga 50 lapis yang ditumpuk dalam satu operasi.
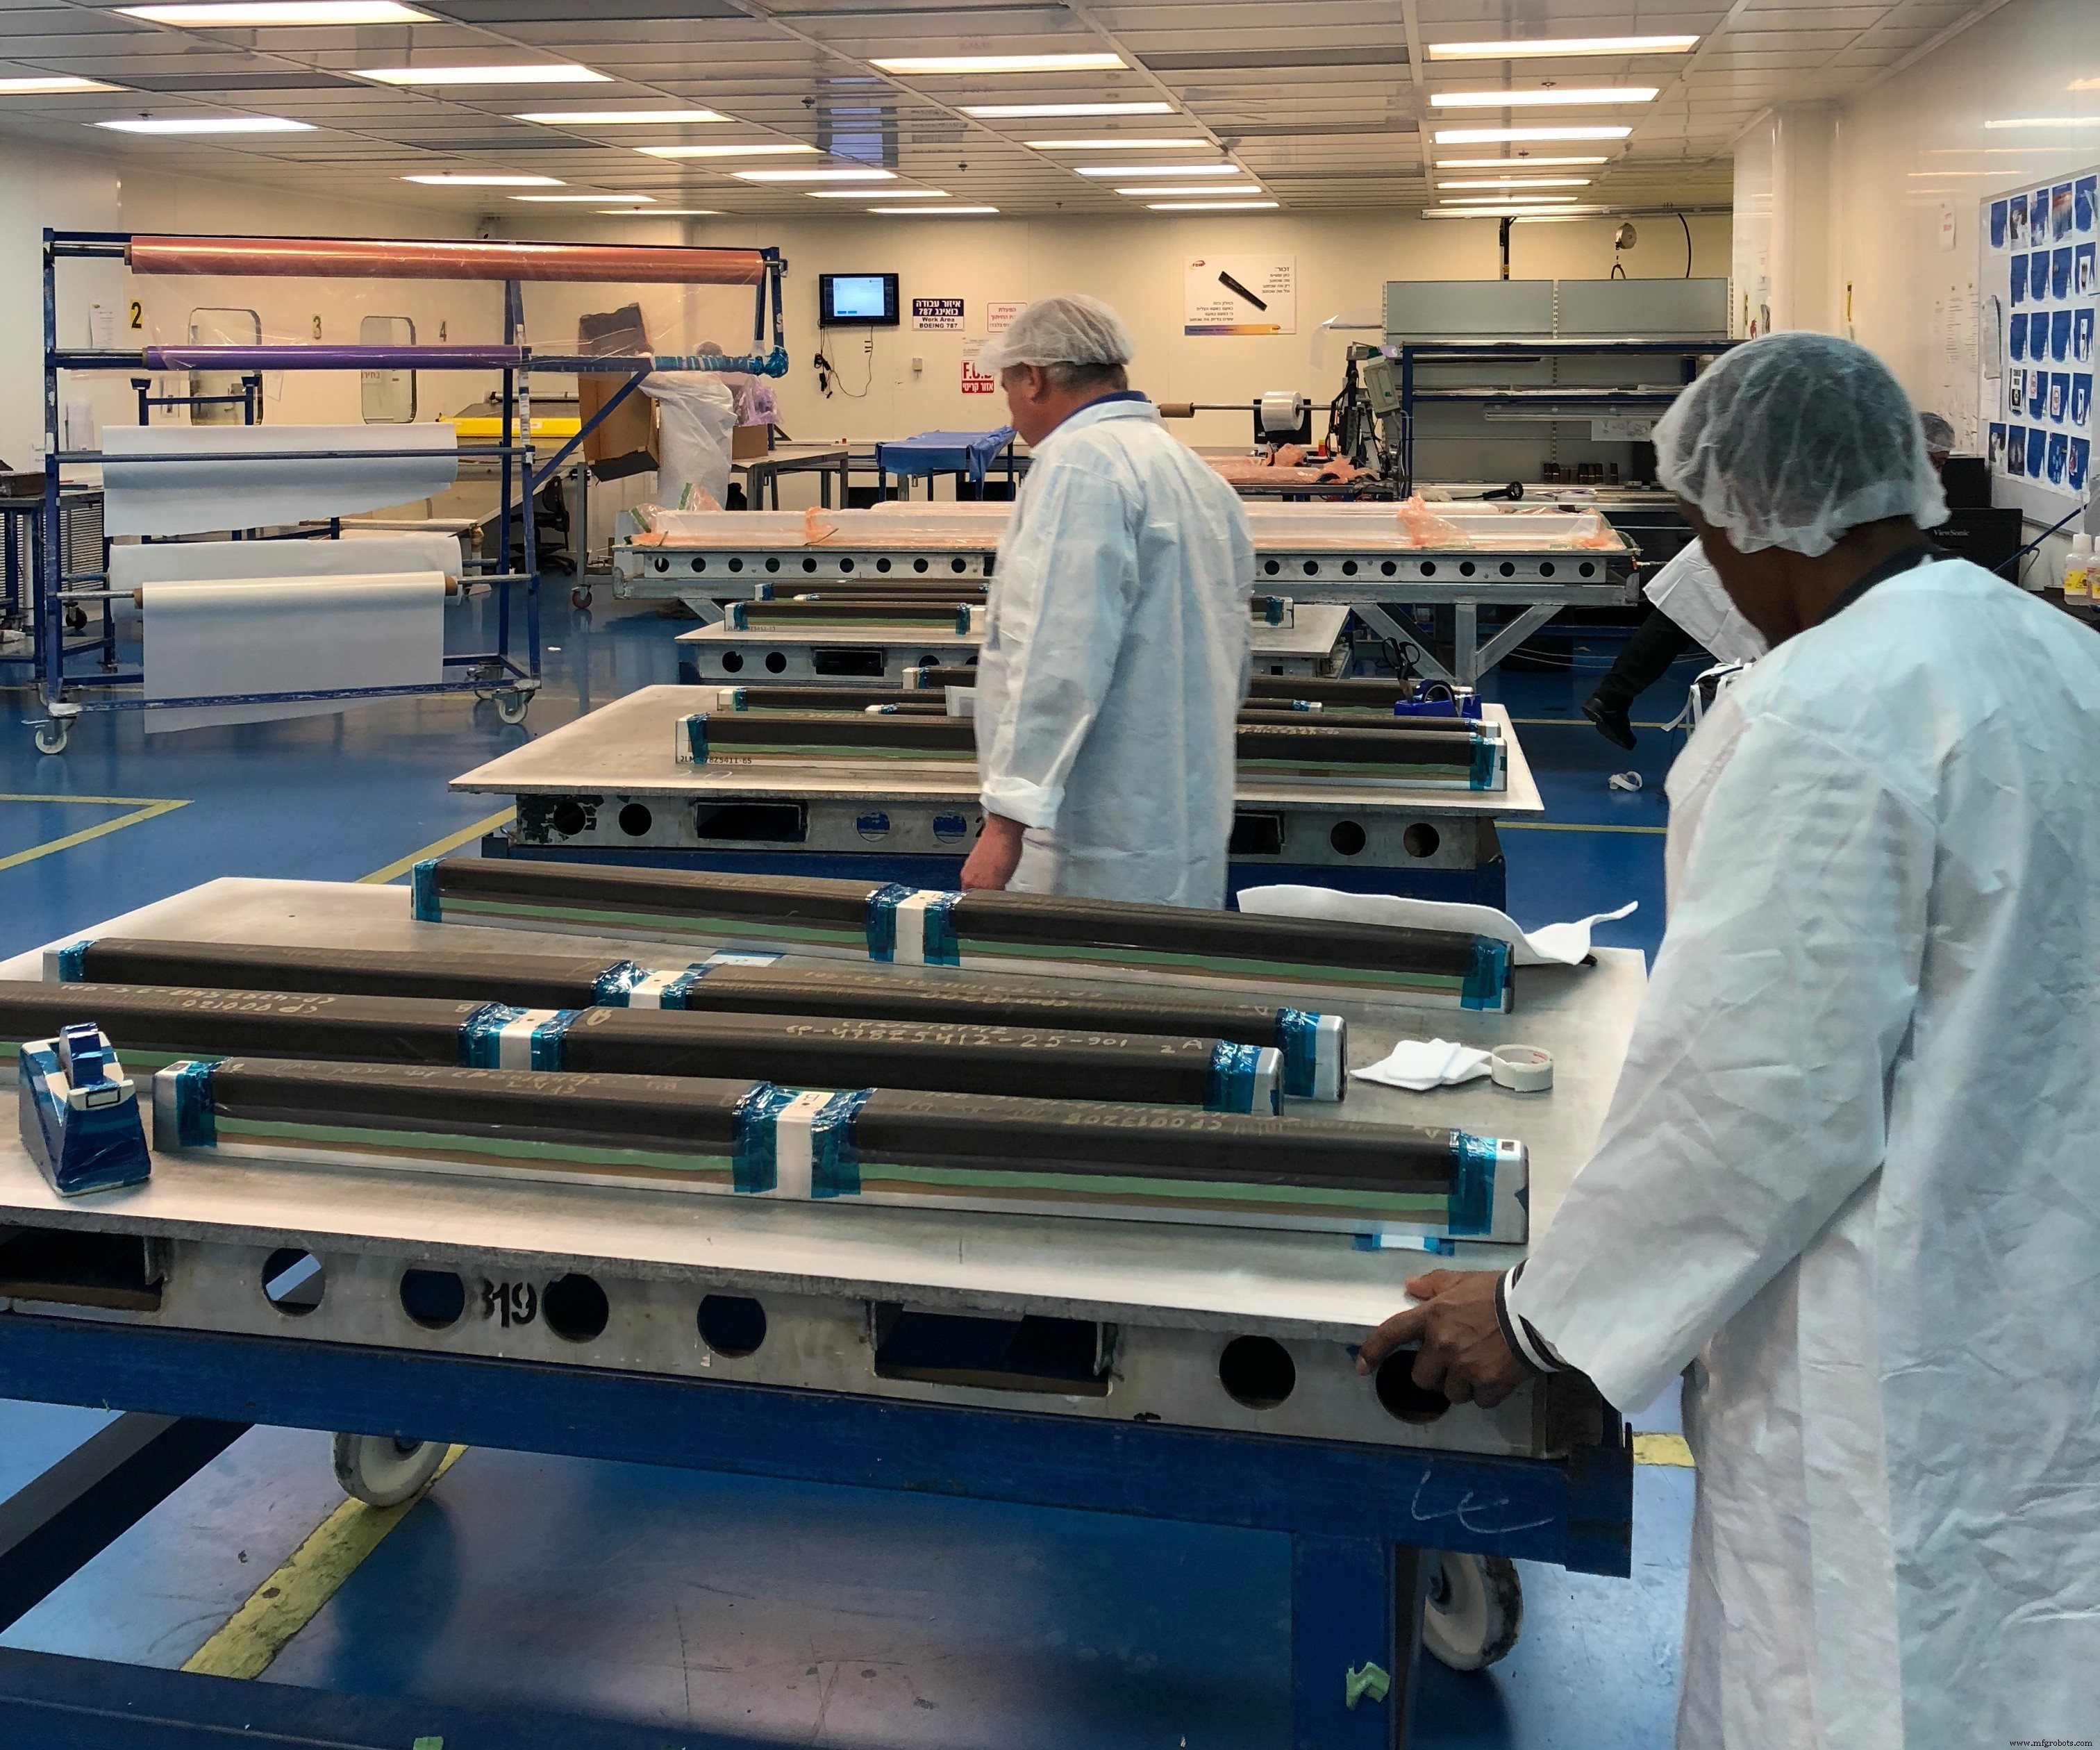
Pemotongan bagian kecil, kitting, dan penempatan di dalam ruang bersih FBM untuk berbagai bagian autoklav yang lebih kecil. Foto Kredit: CW, Sara Black.
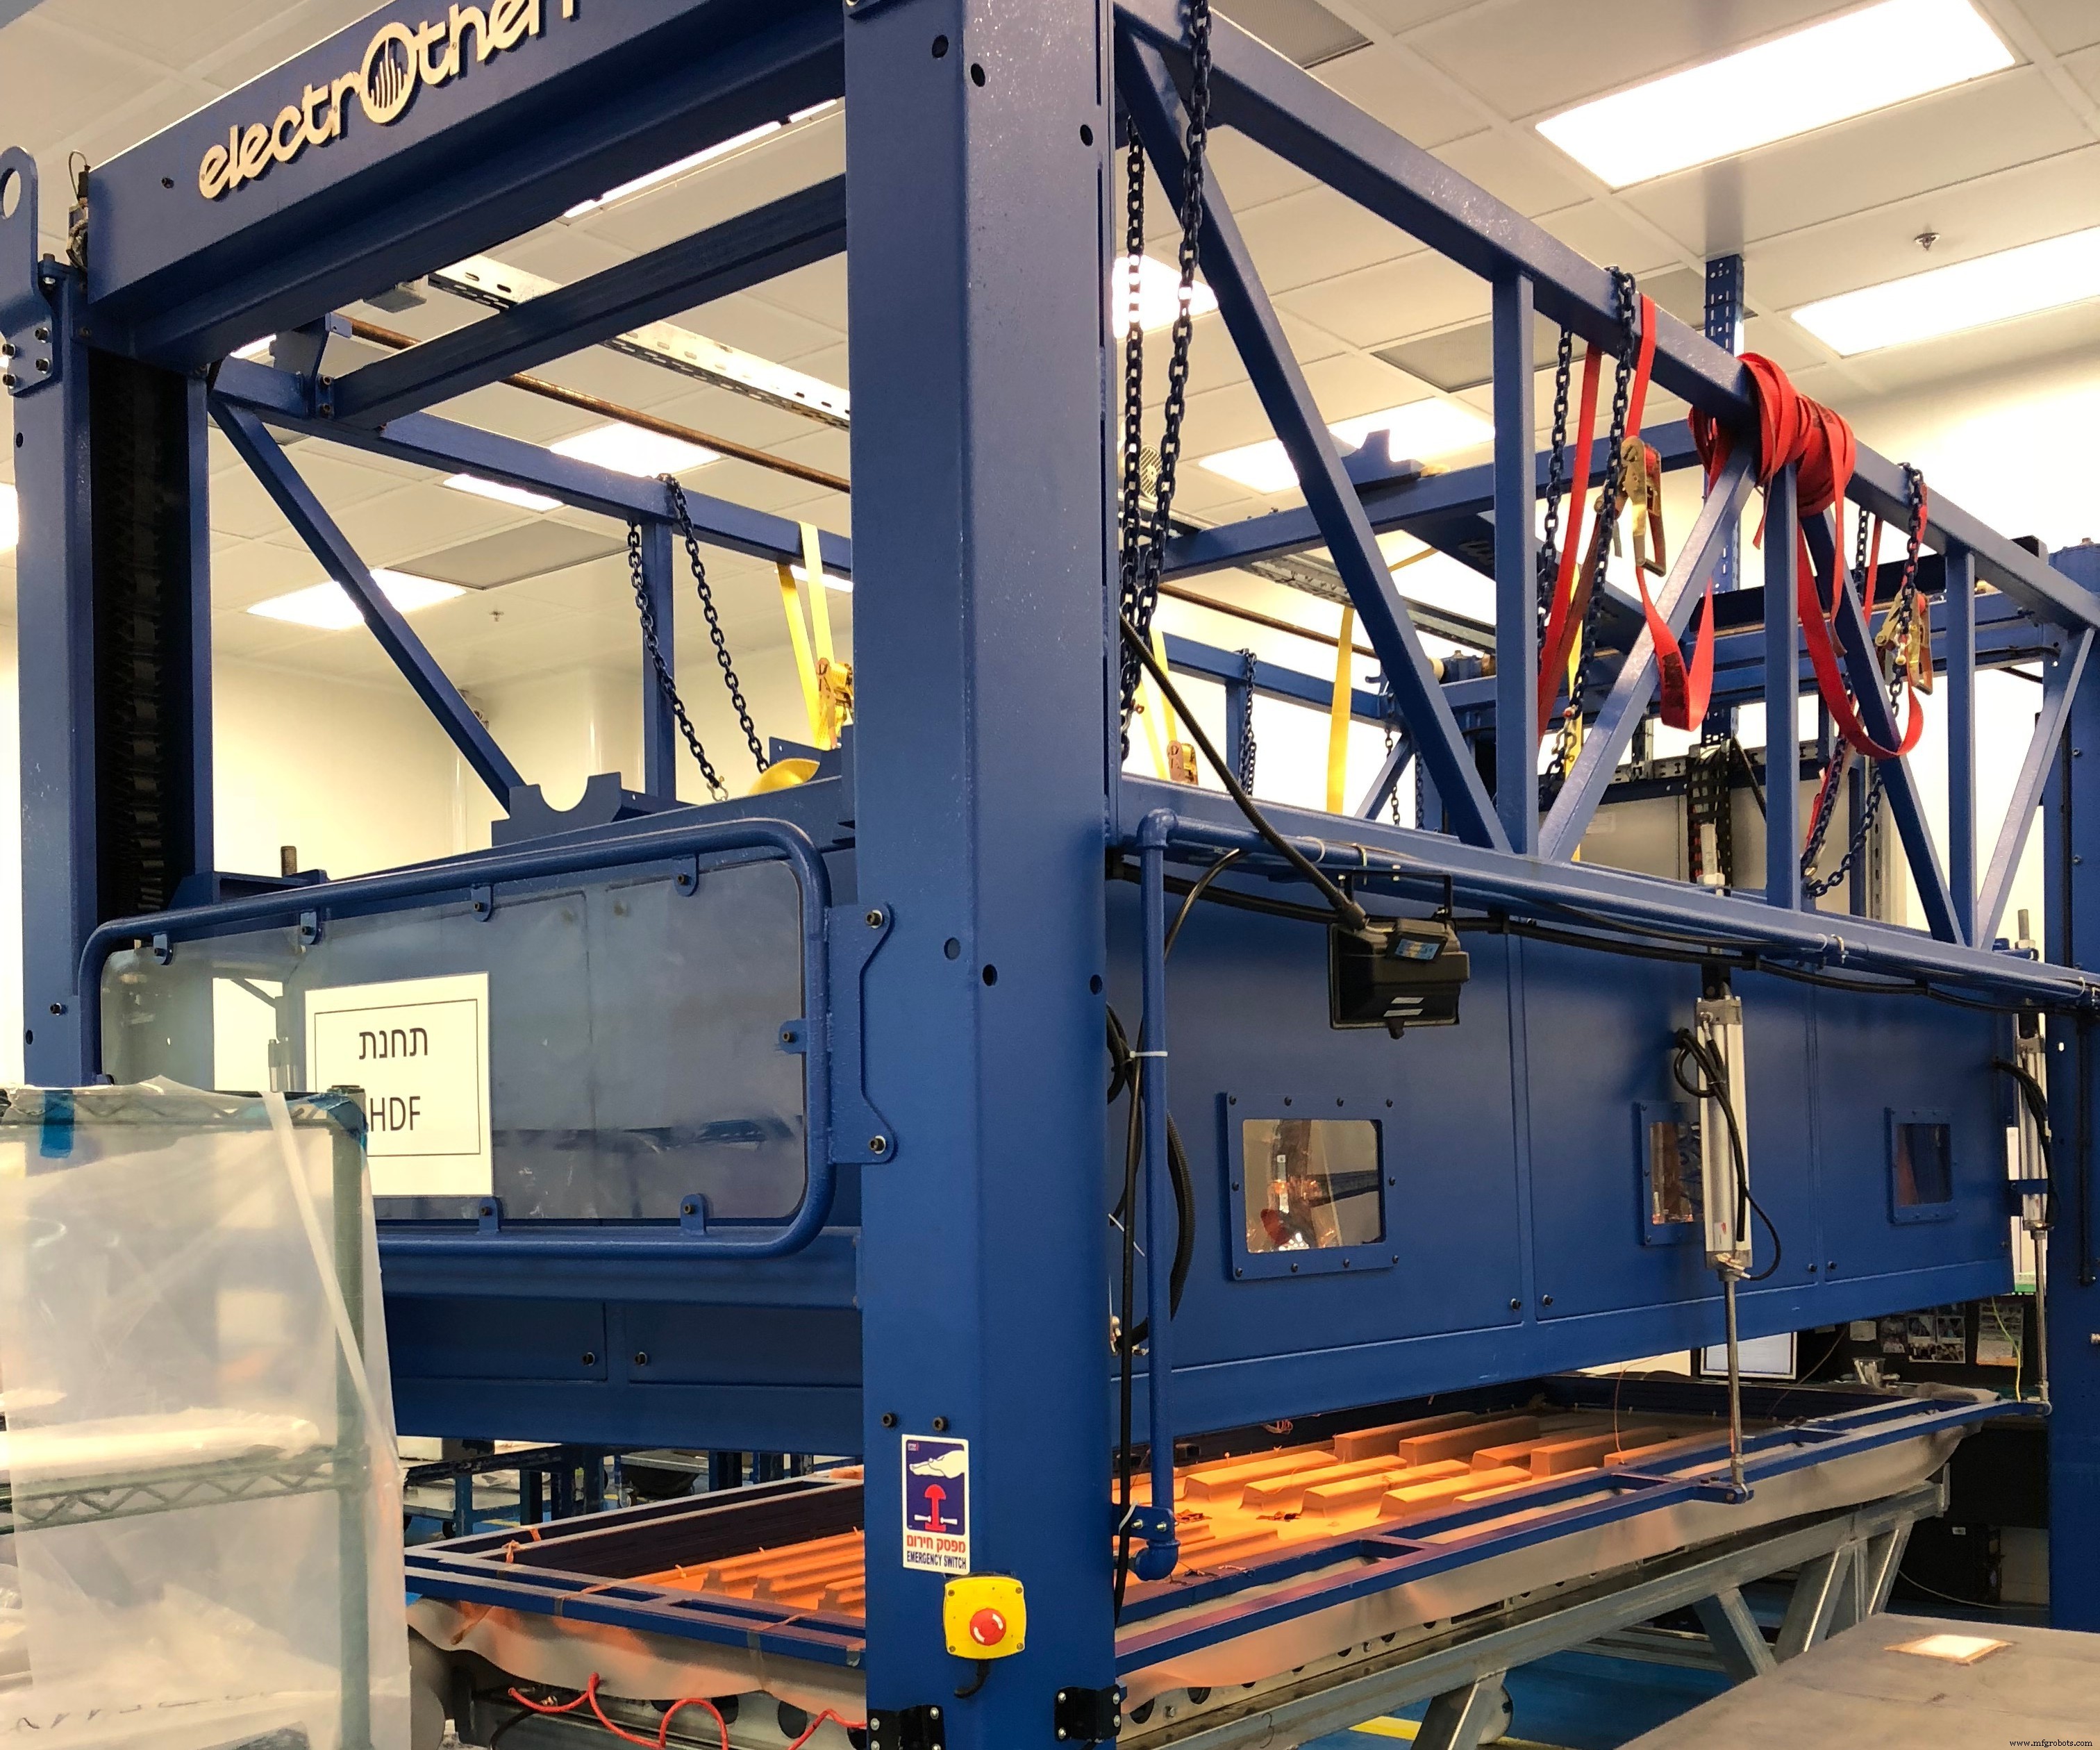
Mesin hot drape forming FBM, disuplai oleh perusahaan Israel Electrotherm Industry, menghapus langkah debulking perantara, membentuk hingga 50 lapis unidirectional dalam satu kali pukulan, dan dianggap mempercepat proses penempatan FBM sebelum pengeringan. Foto Kredit: CW, Sara Black.
Ruang bersih didominasi oleh hot drape former (HDF). Dibuat oleh ElectroTherm Industry (Migdal HaEmek, Israel), mesin statis (perusahaan juga membuat versi yang dapat dipindahkan pada keranjang) adalah sistem forming vakum yang dibuat khusus, dilengkapi dengan elemen pemanas inframerah dan membran getah silicone untuk memanaskan dan mengompres penempatan komposit pada alat, sebelum pengeringan. HDF dapat membentuk hingga 50 lapis yang ditumpuk, kata Poliker, tanpa langkah debulking perantara: "Kami mencari untuk menghilangkan kompleksitas proses, jadi kami membentuk penempatan dalam satu kali pukulan." Setelah prepeg dipanaskan dan dikonsolidasikan di dalam HDF, caul ditempatkan di seluruh penempatan, sebelum dibagging. Dibuat dengan komposit serat karbon, caul memiliki finishing permukaan yang kasar. Poliker tidak akan mengungkapkan detail bahan miliknya, tetapi mengatakan bahwa ia dapat menahan suhu pengeringan autoklav 177°C: "Itu mensimulasikan alat die yang cocok." Dia menambahkan bahwa alat balang diperbaiki di dalam rumah, sesuai kebutuhan. Bagging dan bahan konsumtif disuplai oleh Airtech International (Huntington Beach, CA, AS).
2018, Elbit Cyclone, Bagian 787
Dari: "Serving the composites world in Israel and the US"
Di kanan, pekerja di ruang bersih untuk bagian Boeing 787 menempelkan prepeg untuk berbagai bagian, dari klip kecil dan tiang hingga balang J-, I-, dan C-beam yang kompleks, serta pintu landing gear depan multi-piece. Prepeg dipotong menggunakan pemotong kain otomatis Assyst Bullmer (Wakefield, Inggris) dan mesin guillotine untuk memotong tumpukan tebal di sudut manapun. Freezer prepeg berada di samping ruang bersih. Hulaty mencatat bahwa terkadang tumpukan prepeg dipotong, dikit, dan dikembalikan ke freezer. Sistem proyeksi laser Aligned Vision (Chelmsford, MA, AS) yang terletak di seluruh ruang bersih membantu penempatan tangan.
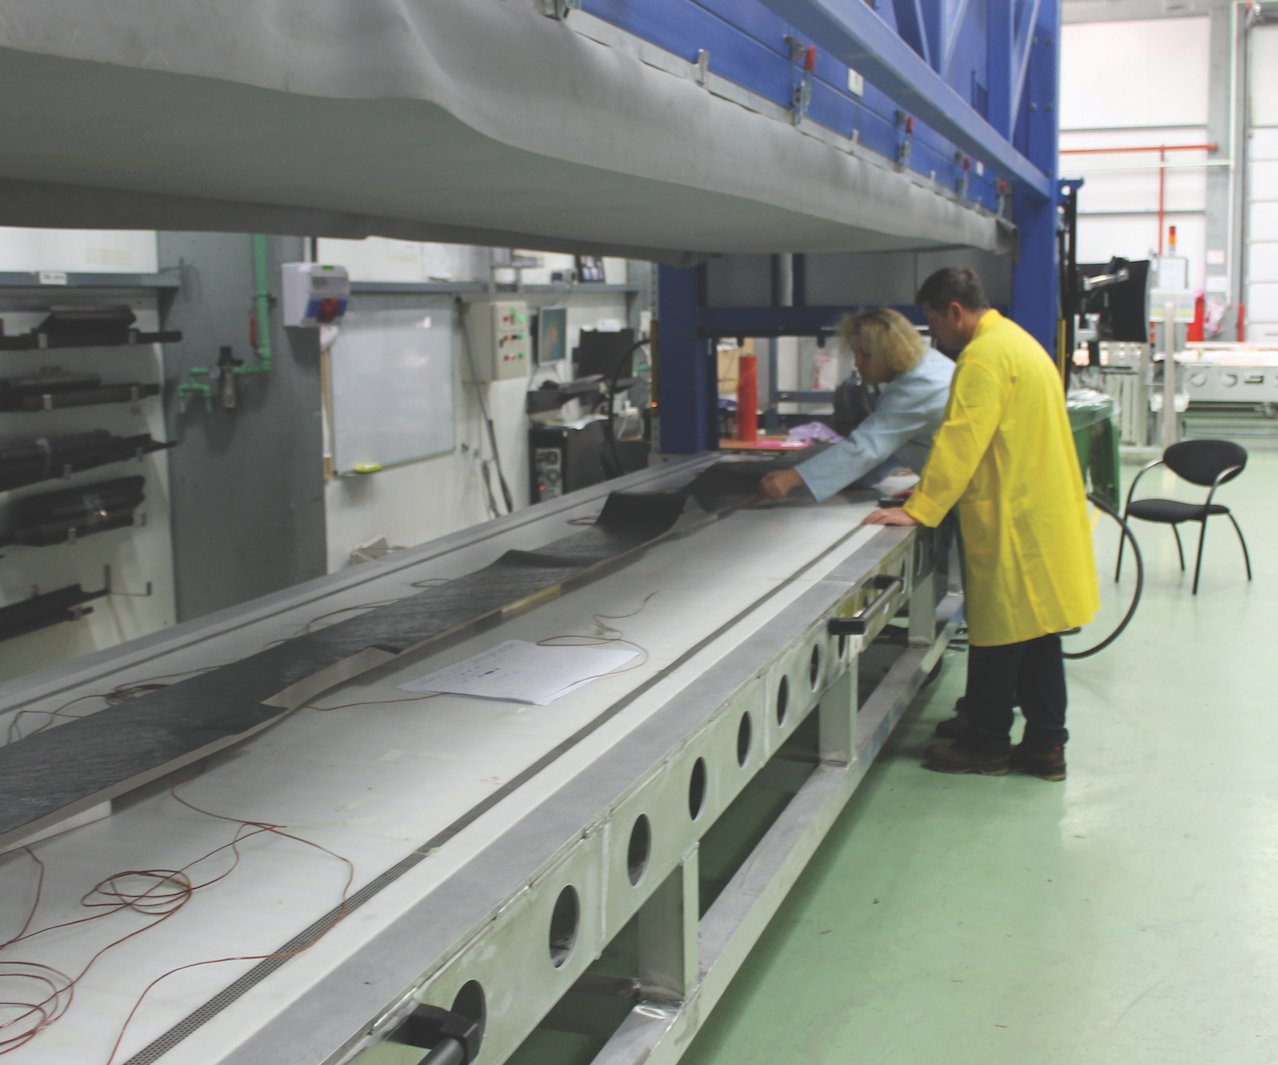
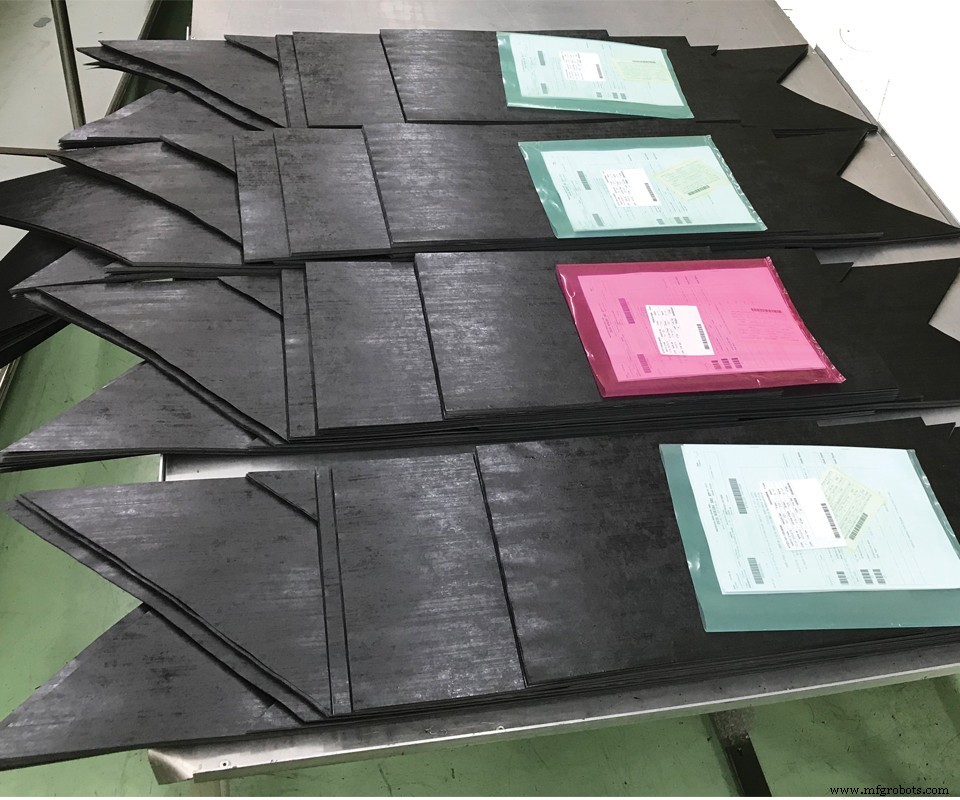
Bagian balang lantai plastik terkuat serat karbon (CFRP) sedang ditempelkan pada balang logam pria. Hulaty uraikan proses yang efisien, "Kami menempelkan tumpukan prepeg terlebih dahulu dan kemudian menerapkannya pada balang. Ini menghemat banyak waktu dibandingkan menerapkan secara pecahan pada alat. Penempatan kemudian ditutupi, dengan caul CFRP desain kami sendiri, yang membantu memastikan 100% repeatabilitas bagian."
Mesin hot drape forming dinding di dinding belakang ruang bersih, memungkinkan debulking banyak bagian per siklus. "Saya tidak tahu bagaimana Anda melakukan produksi bagian prepreg tingkat tinggi ini tanpa hot drape forming," kata Hulaty merujuk pada bagian seperti balang dan tiang. Dan namun, dia mengakui bahwa langkah ini bukan bottleneck, dan juga bukan autoklav. "Pengolahan mesin di akhir, setelah pengeringan, adalah bottleneck," katanya, menjelaskan bahwa untuk bagian balang lantai panjang, lebih cepat untuk menempelkan tumpukan sederhana dan mengolahnya setelah pengeringan. "Autoklav bukan masalah karena kita dapat menumpuk banyak bagian untuk dikeringkan pada satu waktu," katanya. "Jadi, kita sebenarnya mendapatkan tingkat produksi yang baik per siklus pengeringan."
2018, IAI, Aerostruktur
Dari: "Israel's aerodefense cornerstone poised for greater global outreach"
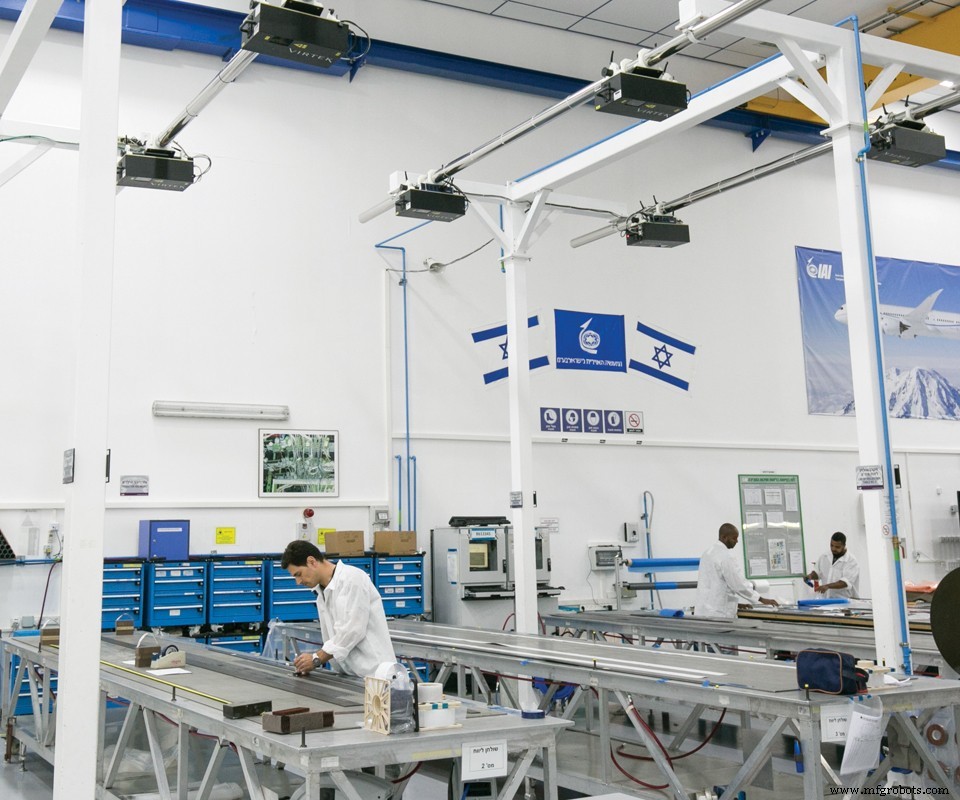
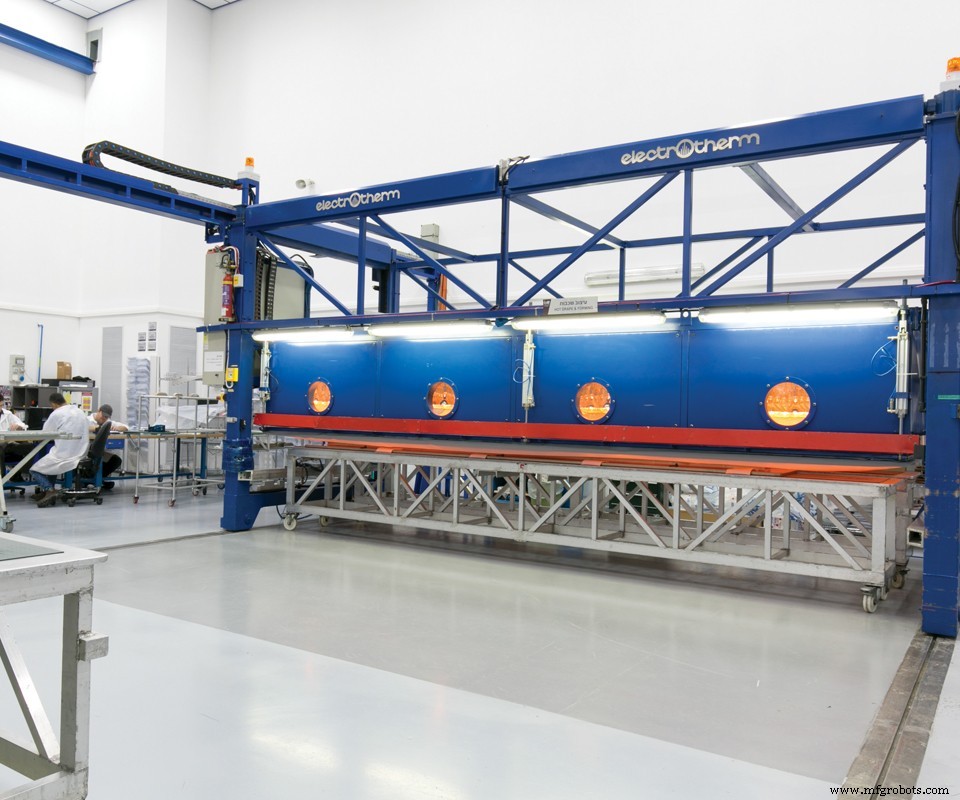
IAI menggunakan mesin hot drape forming untuk debulking penempatan prepeg tebal secara massal, menghilangkan kebutuhan akan langkah debulking perantara konvensional. Foto Kredit: Israel Aerospace Industries
Operasi komposit IAI mencakup pembuatan bagian dan rangkaian untuk jet bisnis dan pesawat komersial, kendaraan udara tanpa awak (UAV) dan pesawat militer. Bagian yang diproduksi meliputi stabilizer vertikal dan horizontal, pengendali, struktur sayap, nacelle mesin, balang lantai, lingkungan pintu, bulkhead struktural, rib dan stiffener, permukaan kontrol, fairing, dan radome. Terhitung di antara kemampuan manufakturnya adalah penempatan tangan prepeg dan automated tape layup (ATL), hot drape forming, autoclave dan pengeringan luar autoklav (OOA) termasuk proses cetak cair, seperti resin infusion dan resin transfer molding (RTM), ditambah bonding dan rangkaian yang kompleks. Perusahaan juga merancang dan membangun alatnya sendiri, memegang semua sertifikasi kualitas penerbangan dan komposit kunci, dan memberikan jaminan kualitas melalui pengujian dan inspeksi non-destruktif yang komprehensif.
- Kapasitas produksi IAI signifikan, dengan 10 autoklav, tujuh di antaranya termasuk Aero-assemblies Div. dan berkisar ukuran dari 4,5m panjang dan 2m diameter, hingga yang terbesar pada 14m panjang dan 4,7m diameter.
- Penempatan prepeg di-debulk sebelum pengeringan menggunakan mesin hot drape forming (6,9 by 2,7 by 3,1m) dari Electrotherm Industry (Migdal HaEmek, Israel).
2020, Strata, Inboard Flap A350-900
Dari: "Strata delivers 100 shipsets of inboard flaps for A350-900"
Dirancang untuk meningkatkan total kemampuan lift sayap pesawat, IBF [inboard flap] dipasang di tepi belakang sayap untuk meningkatkan permukaan sayap selama take-off dan landing dan meningkatkan stabilitas selama penerbangan. Strata berencana untuk mengotomatisasi sepenuhnya proses manufaktur IBF, menggunakan hot drape forming (HDF) dan mesin automated tape layup (ATL) yang dikontrol komputer, yang telah mendapatkan first part qualification (FPQ) dan FAI design dan quality verifikasi awal tahun ini.
Sebagai bagian dari proses, perusahaan mengatakan mesin HDF membuat preform komponen serat karbon untuk bagian pesawat, memungkinkan produksi yang lebih cepat dari bagian komposit berkualitas tinggi, dan sistem pemanasan radiasi inframerahnya dengan cepat dan merata melembutkan serat karbon untuk memberikan bagian yang akurat dikatakan bebas kerutan tekanan. Lebih jauh, dua mesin ATL Strata menempatkan bahan prepreg unidirectional pada ranjang datar sebelum dipindahkan ke cetakan untuk pengolahan lebih lanjut. Menurut Strata, work envelope sebesar 2,5 meter by 10 meter memungkinkan pengolahan otomatis penempatan komposit besar, menghilangkan kebutuhan akan mesin pemotongan ultrasonik terpisah, dan mengurangi waktu pemrosesan.
2020, Techni-Modul, Rib dan Stringer Sayap
Dari: "Compression RTM for production of future aerostructures"
"Untuk kami, OPTICOMS juga tentang otomasi," kata Chevallet. Techni-Modul Engineering menyediakan tidak hanya sistem injeksi C-RTM untuk proyek OPTICOMS, tetapi juga robot pick-and-place dan mesin hot drape forming (HDF), semuanya terintegrasi dalam sel produksi otomatis penuh. ... "Kami telah mengotomatisasi penumpukan lapis manual klasik menggunakan robotic pick and place," kata Chevallet. "Robot mengambil lapis dari pemotong otomatis dan mentransfernya ke alat preform dipanaskan yang duduk pada meja kompak [Langkah 1 dan 6]. Peel ply (film biru di Langkah 6), breather (bahan putih di Langkah 6) dan membran vakum reusable yang dapat dibuka (biru muda di kiri di Langkah 2 dan 6) diterapkan, diikuti oleh vakum dan panas untuk preshape dan menghilangkan udara dari tumpukan tekstil (hot drape forming, HDF) sementara melelehkan veil termoplastik tipis untuk membuat preform yang dikompakkan.
OPTICOMS wing rib and stringer
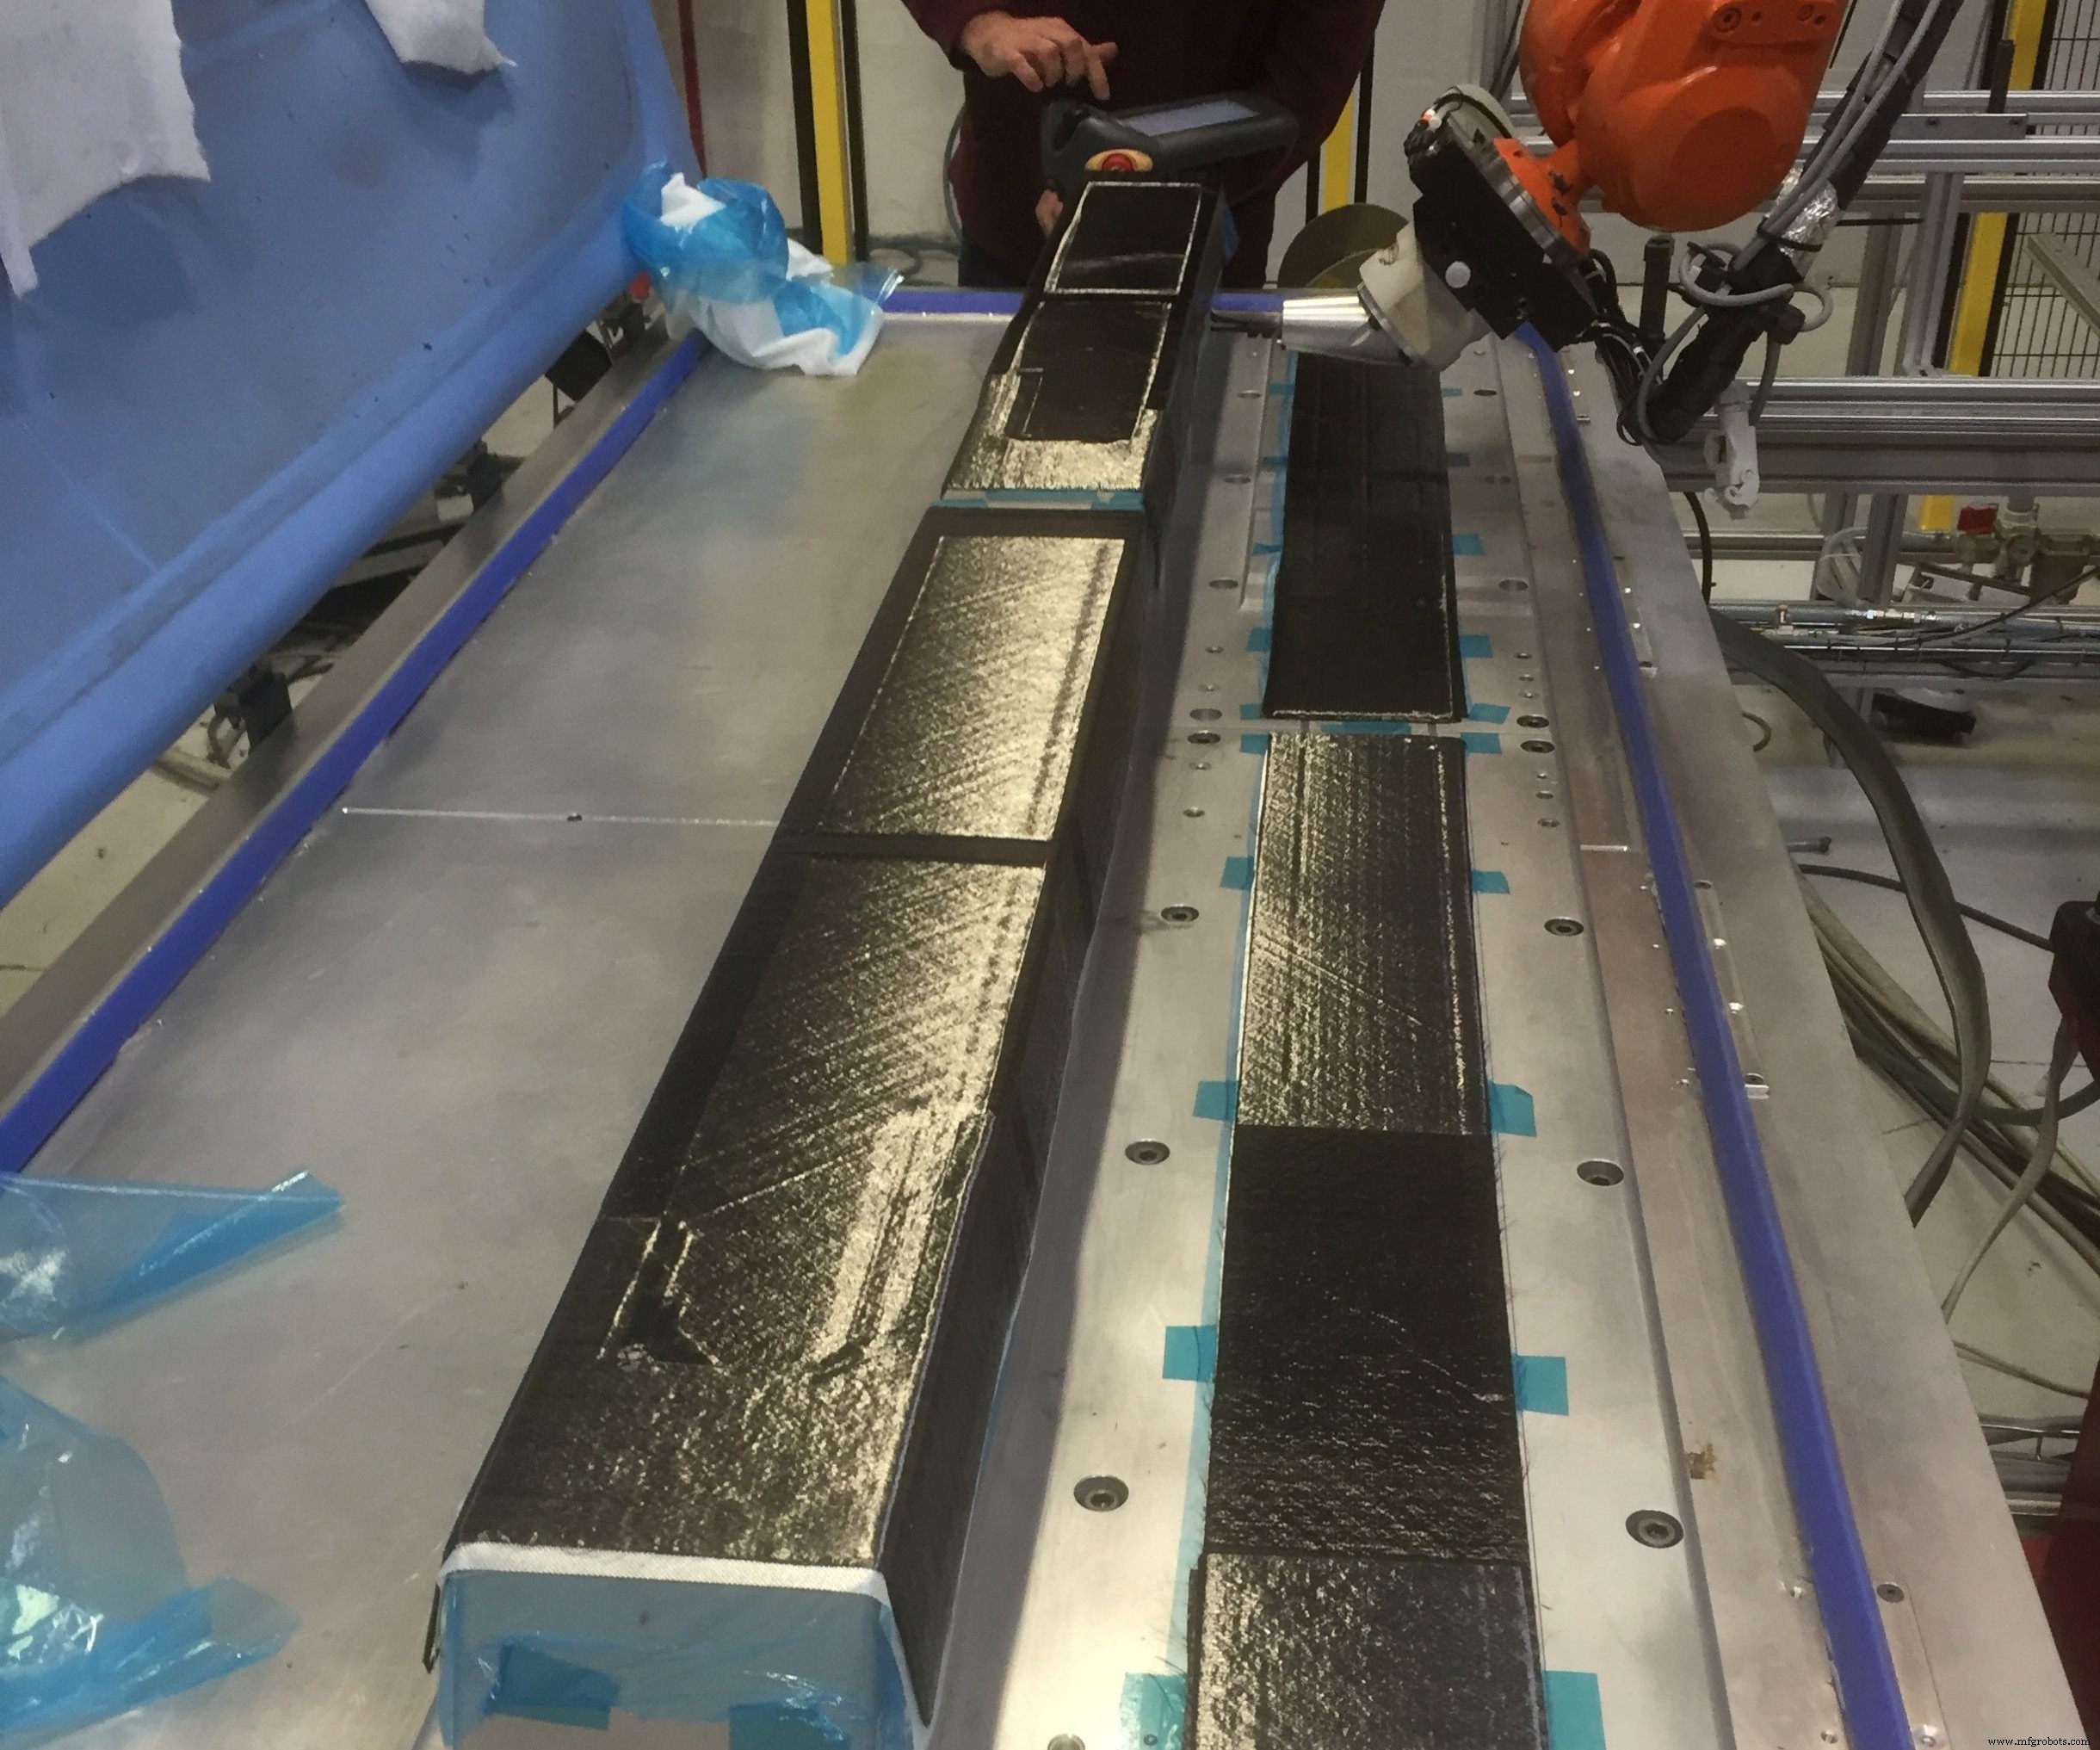
Langkah 2. Alat preform duduk pada meja kompak dengan membran vakum reusable yang dapat dibuka (biru, di kiri) yang digunakan untuk menyelesaikan heated debulk setiap 5-8 lapis selama penempatan. Foto Kredit semua gambar: Tecni-Modul Engineering.
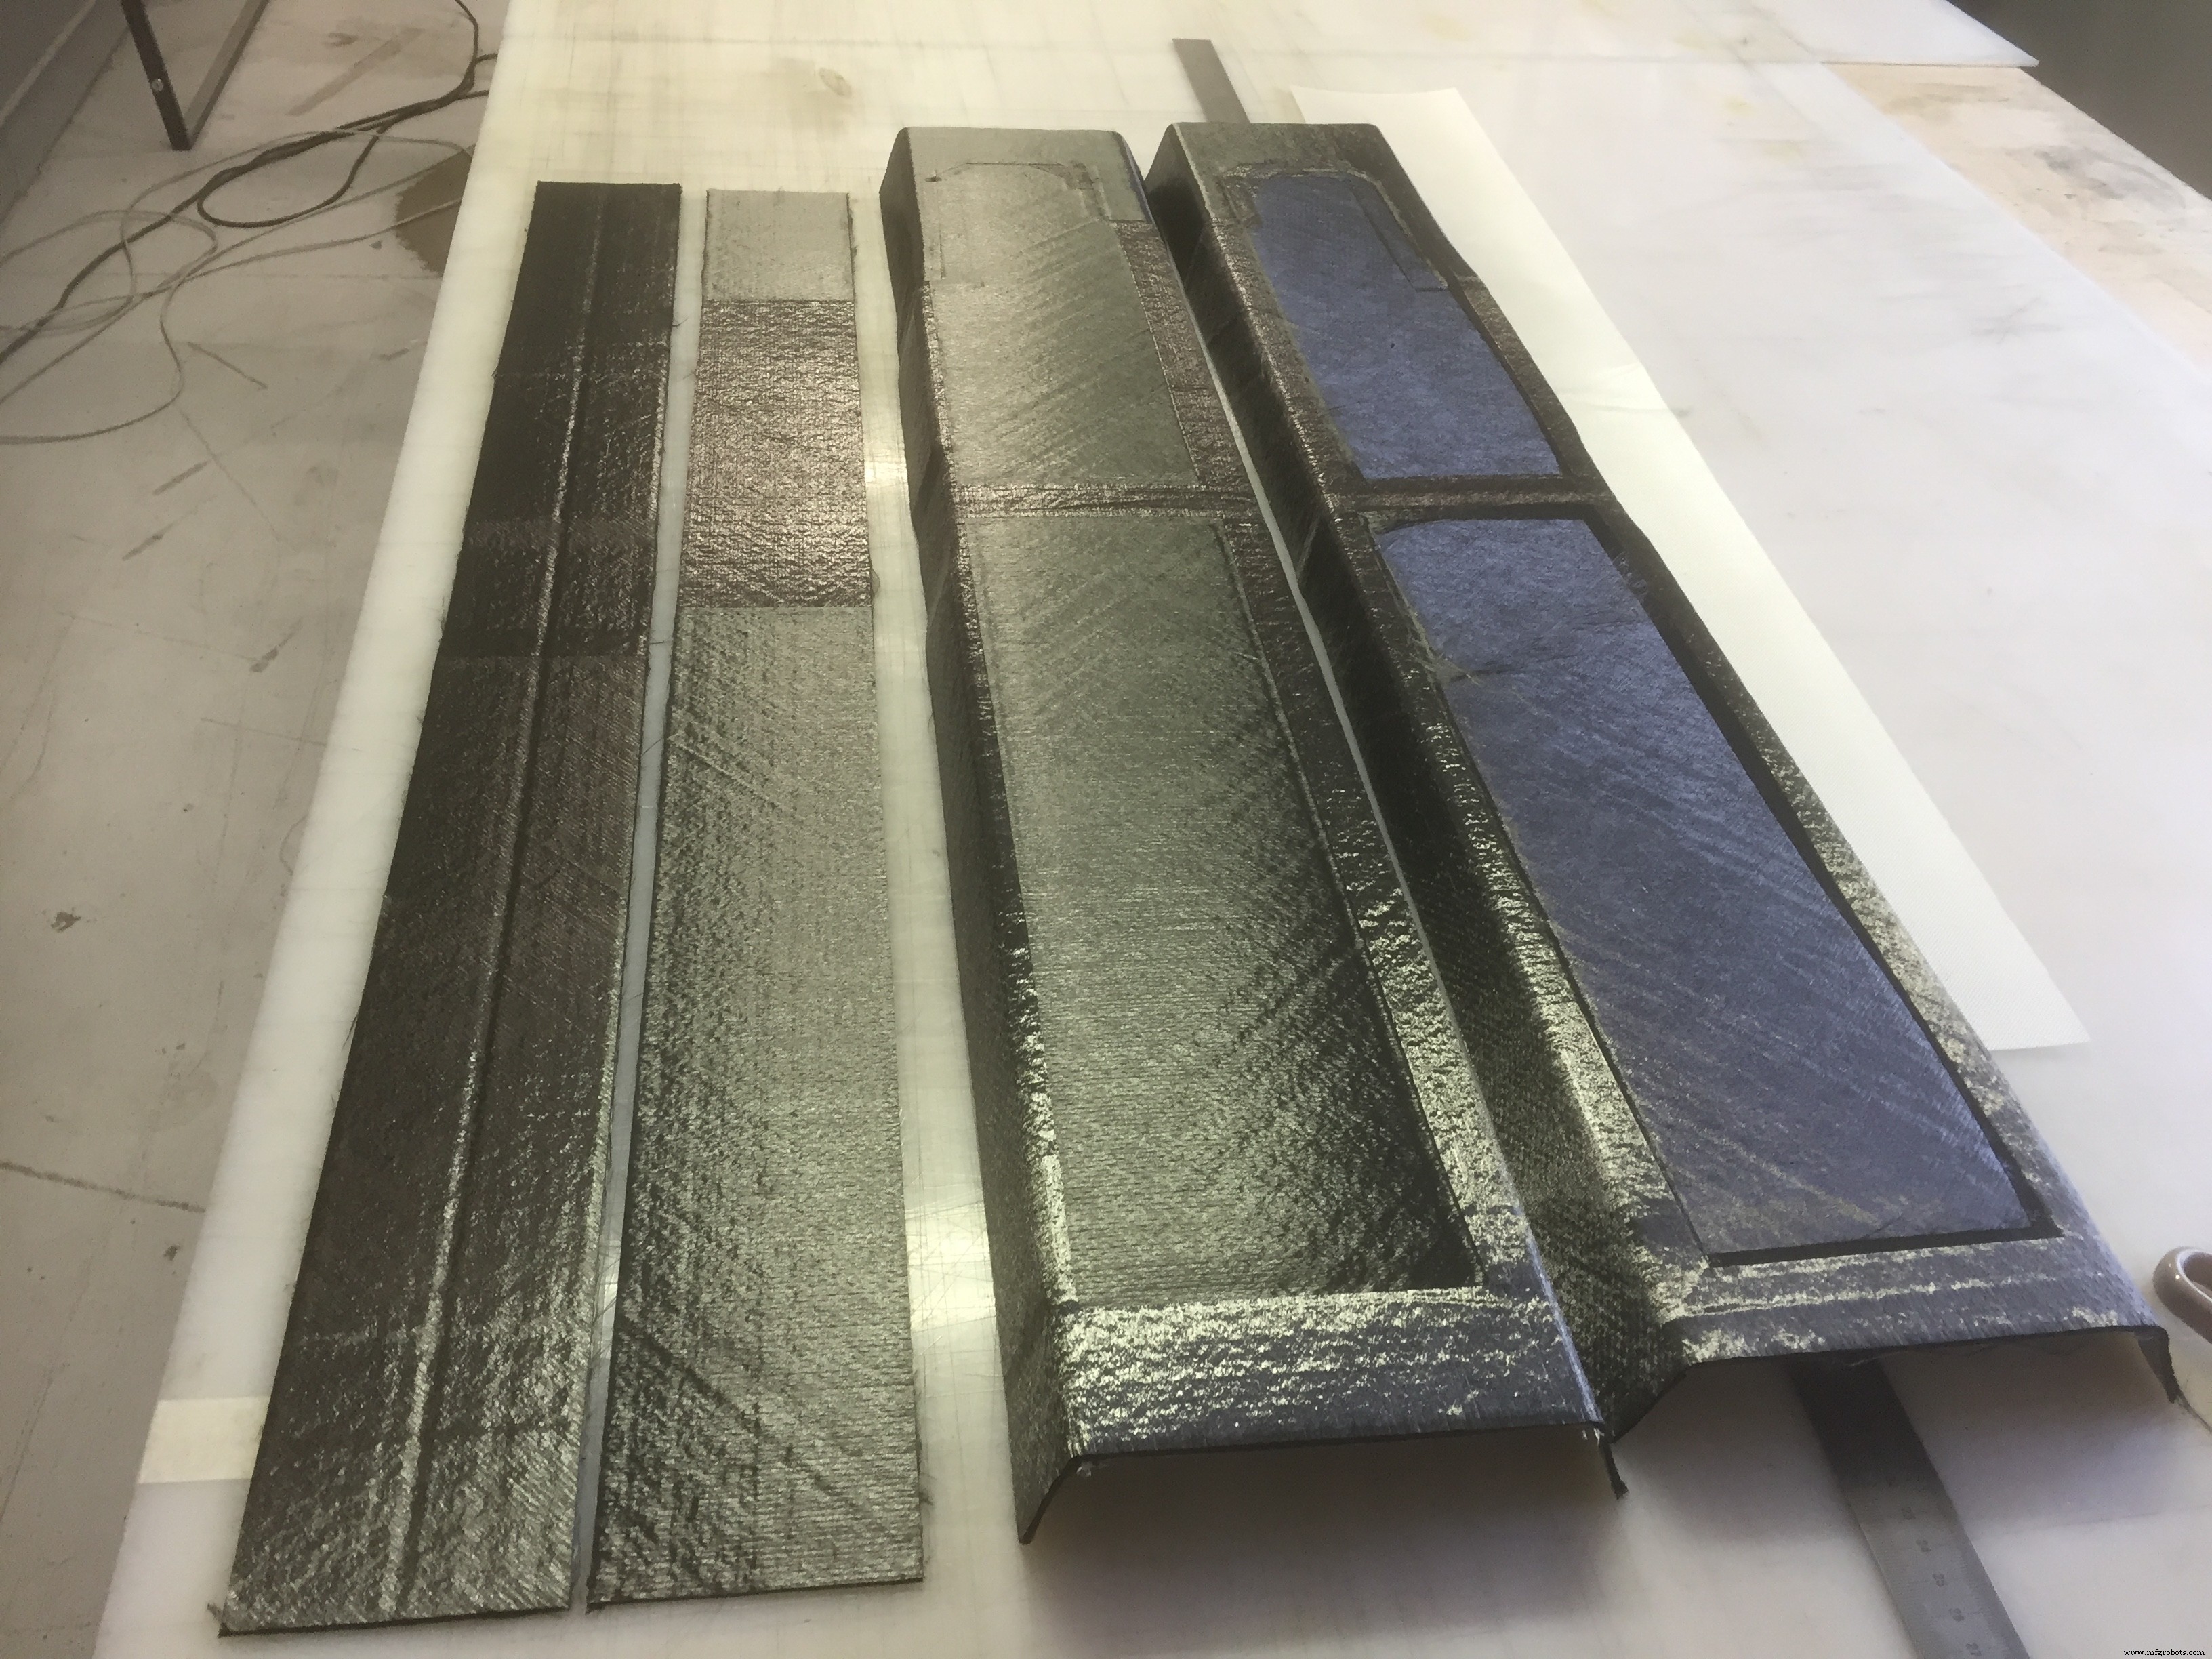
Langkah 3. Setiap siklus preform stringer menghasilkan satu preform C-beam (dua menyusun web I-beam) dan satu preform flange datar. Dua set yang diperlukan untuk setiap stringer I-beam ditampilkan di sini.
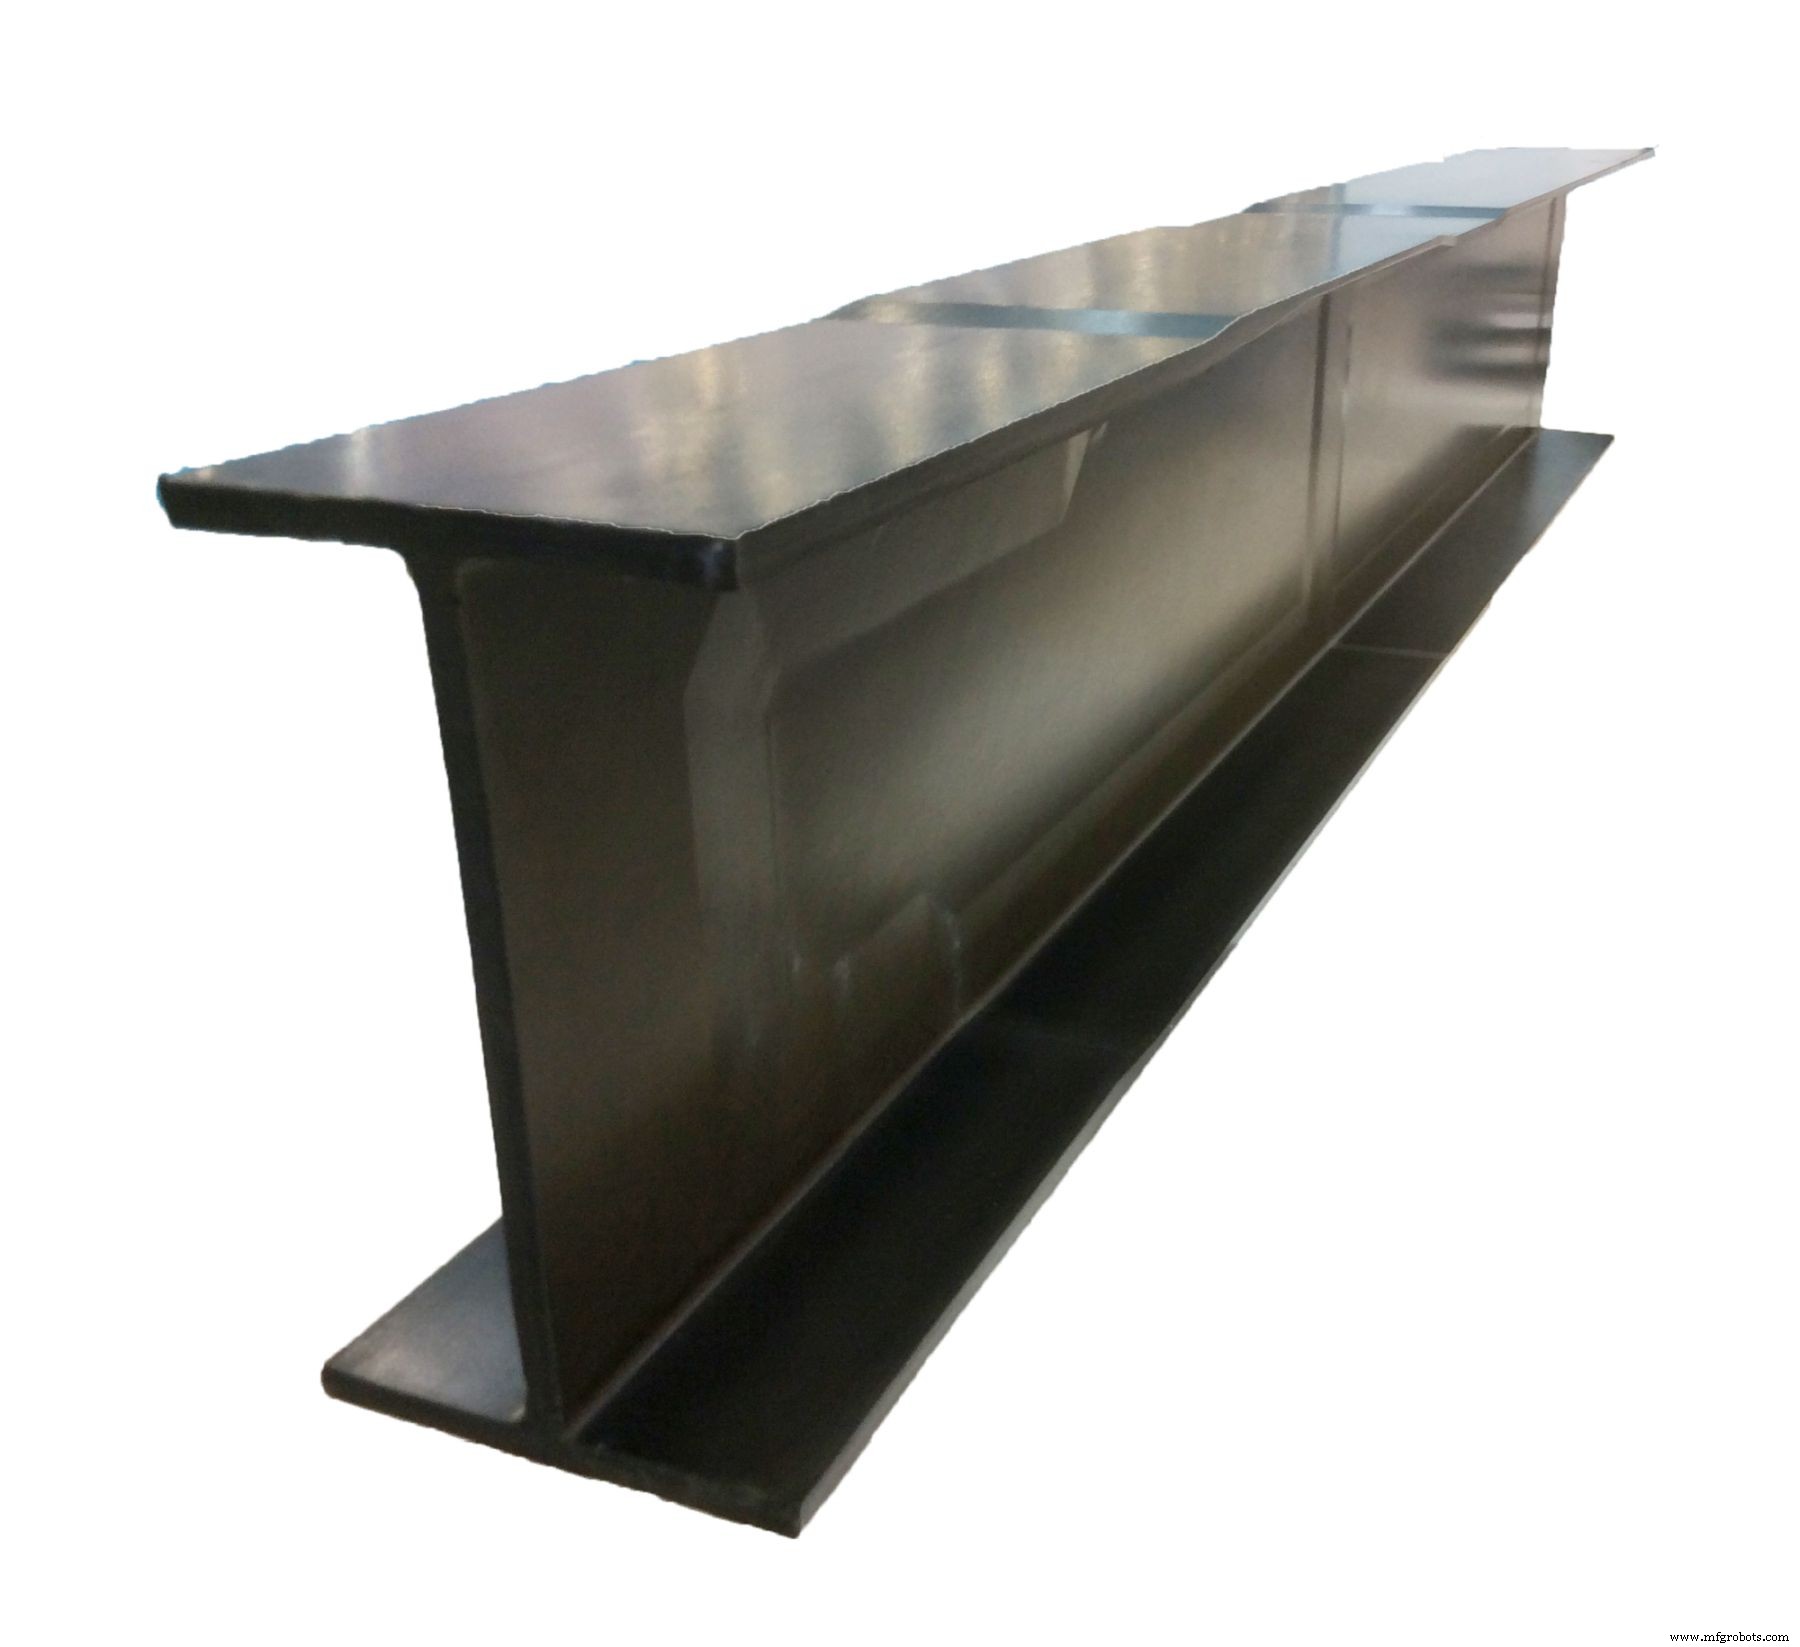
Langkah 5. Stringer I-beam yang dibuat menggunakan HDF preforms dan RTM untuk proyek Clean Sky 2 OPTICOMS.
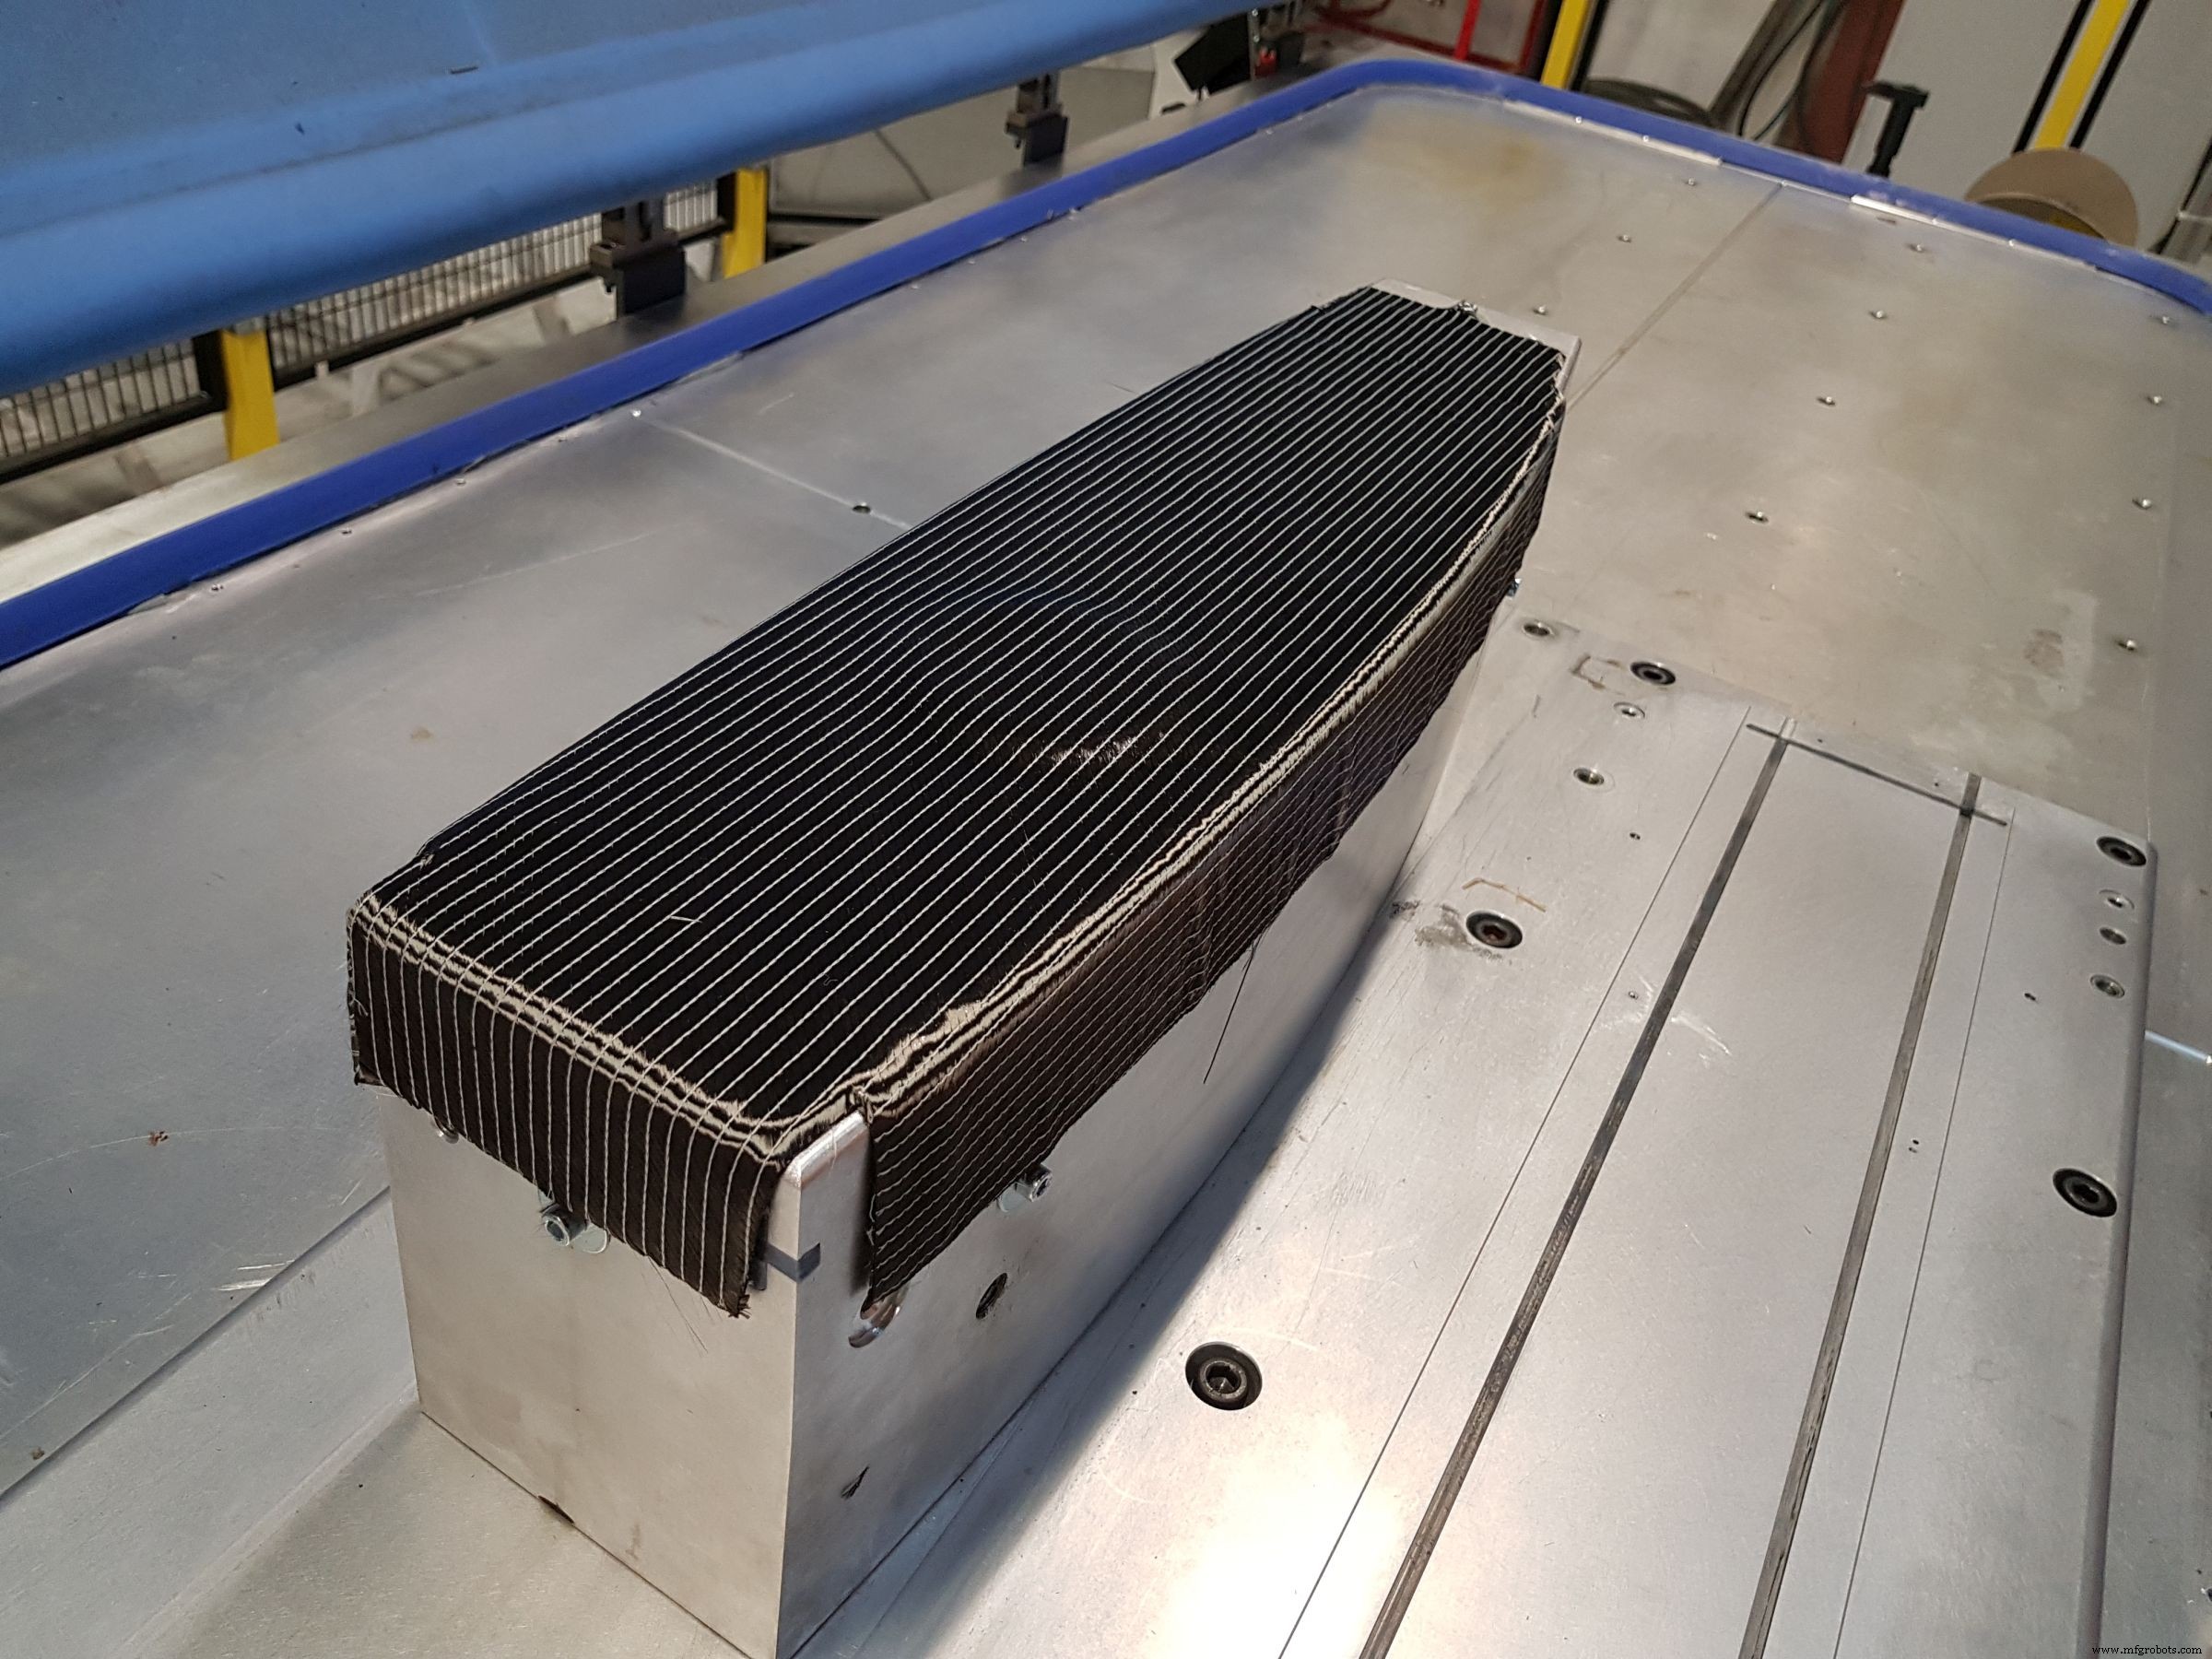
Langkah 6. Robot menempatkan lapis yang dipotong pada alat preform dipanashed. Setiap 5-8 lapis, heated debulk diselesaikan untuk mengompakkan preform.
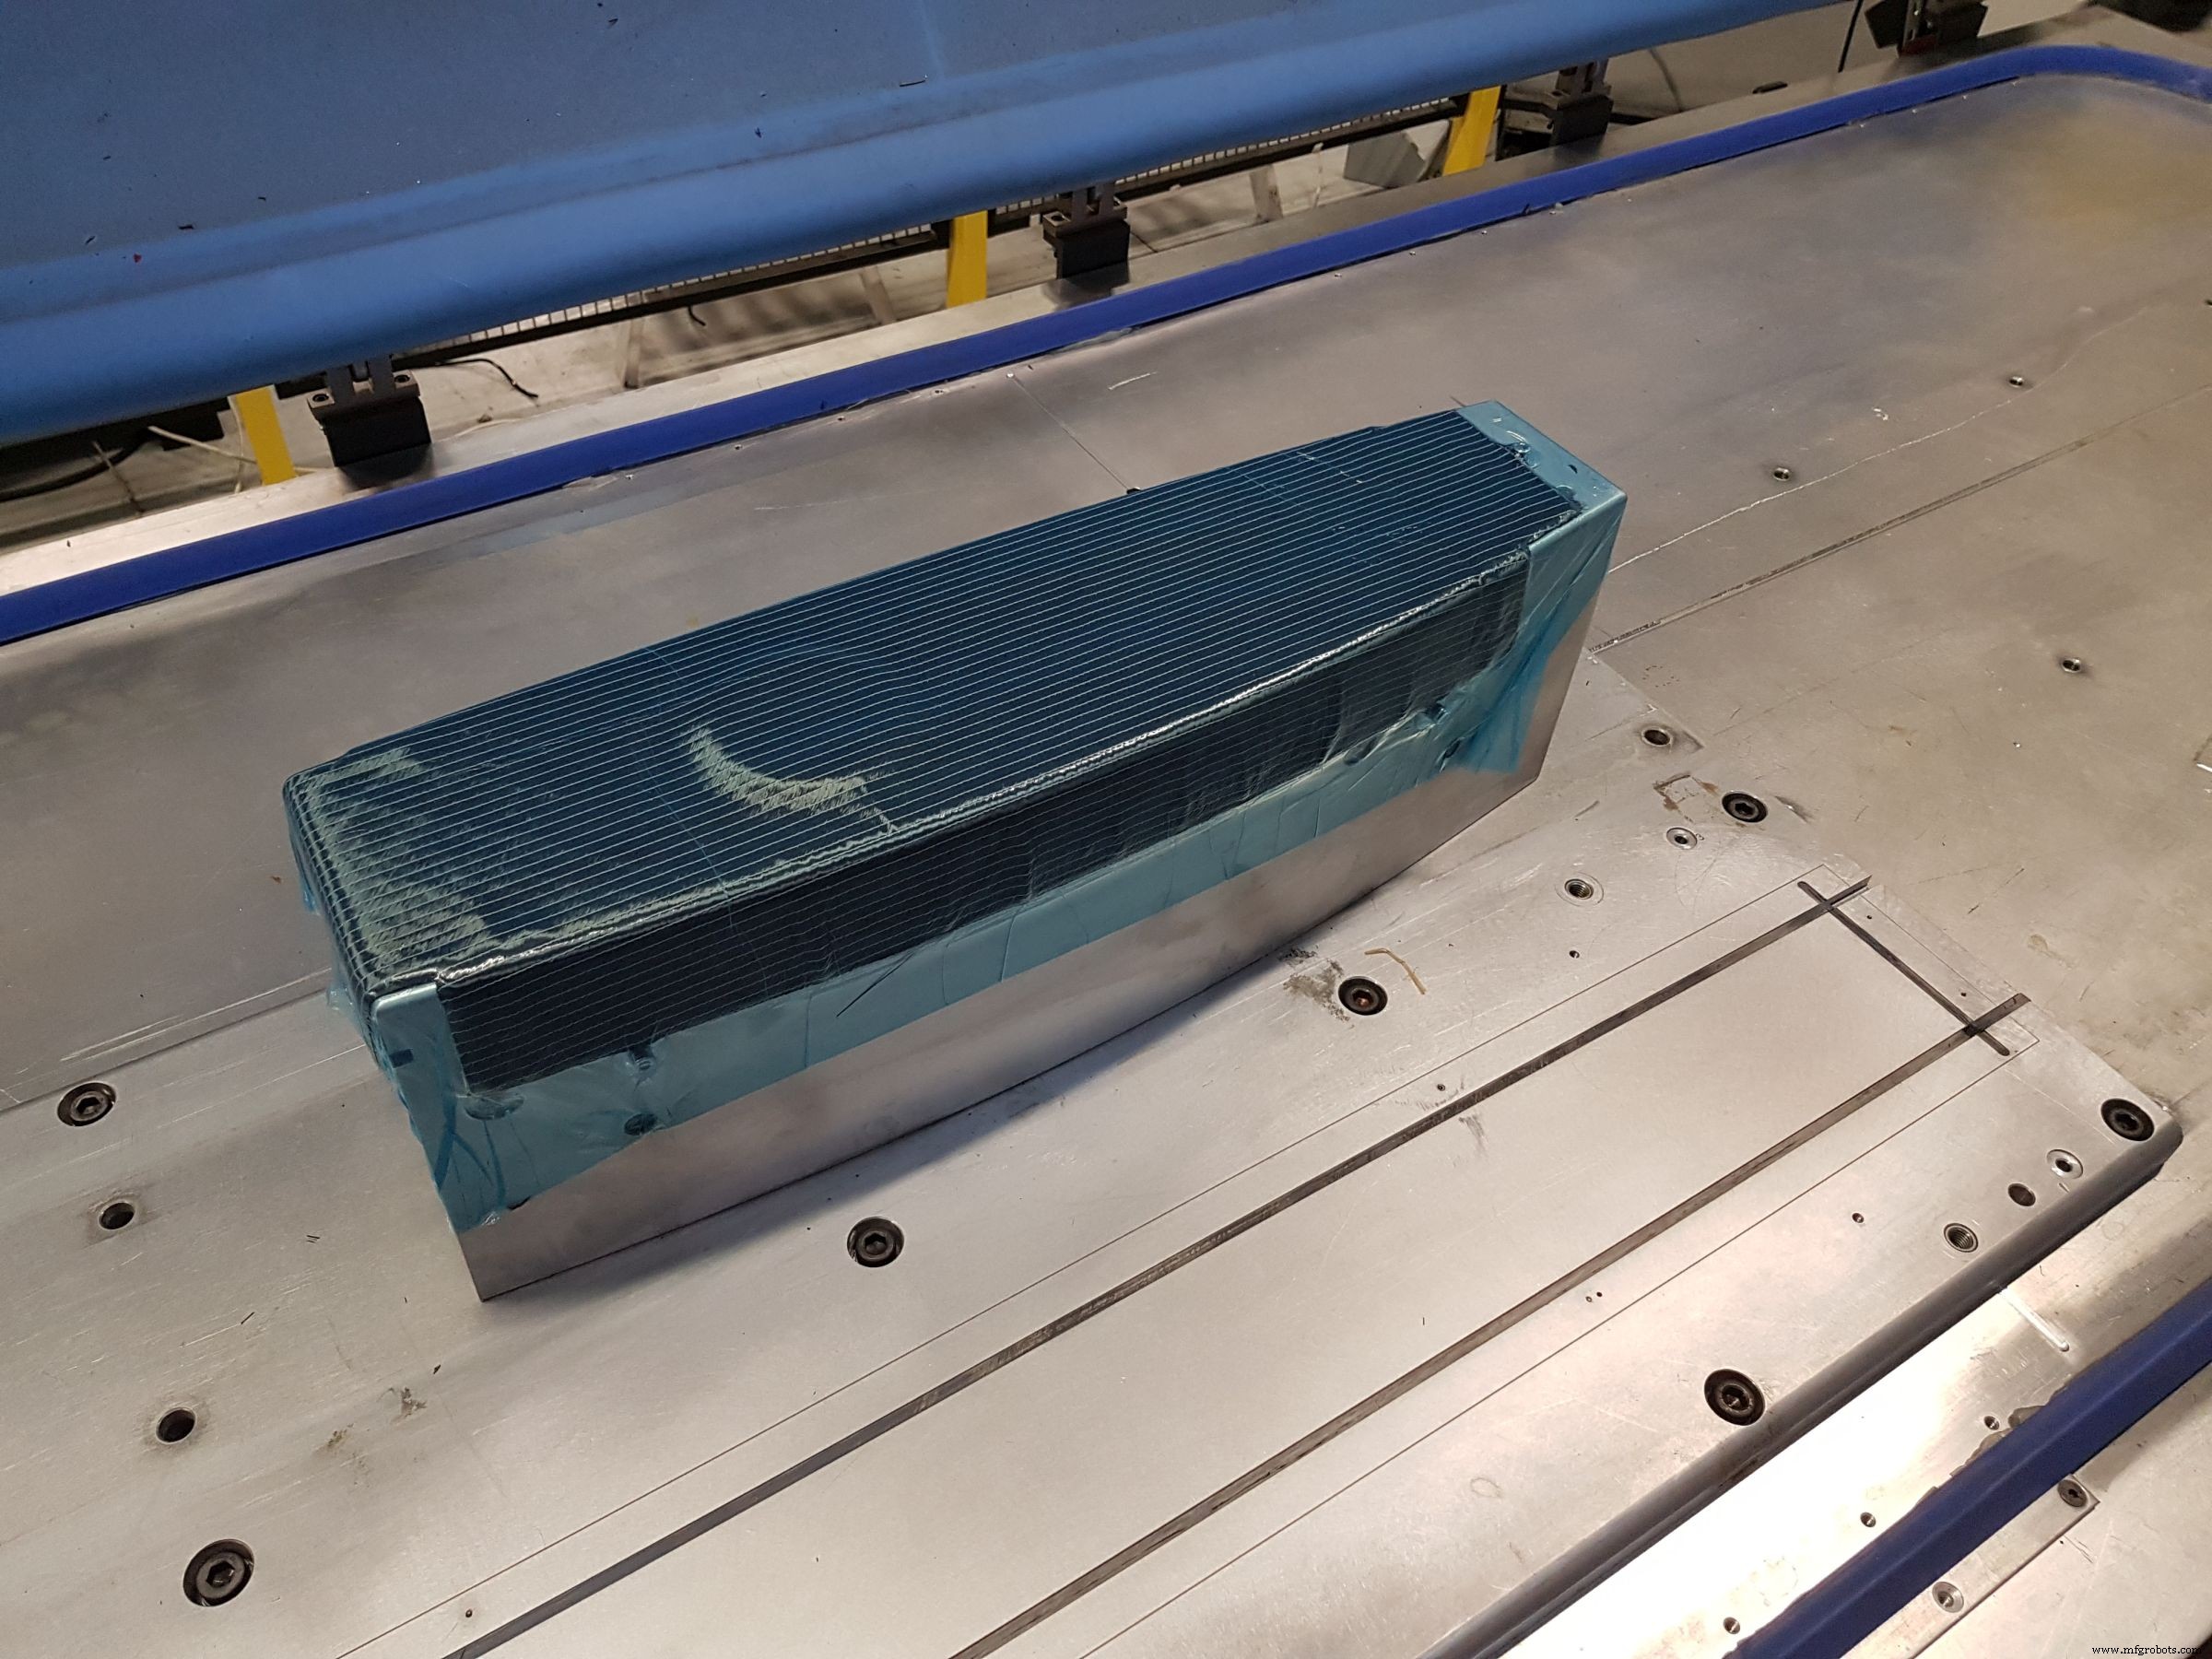
Sebelum debulking, blue release film diterapkan.
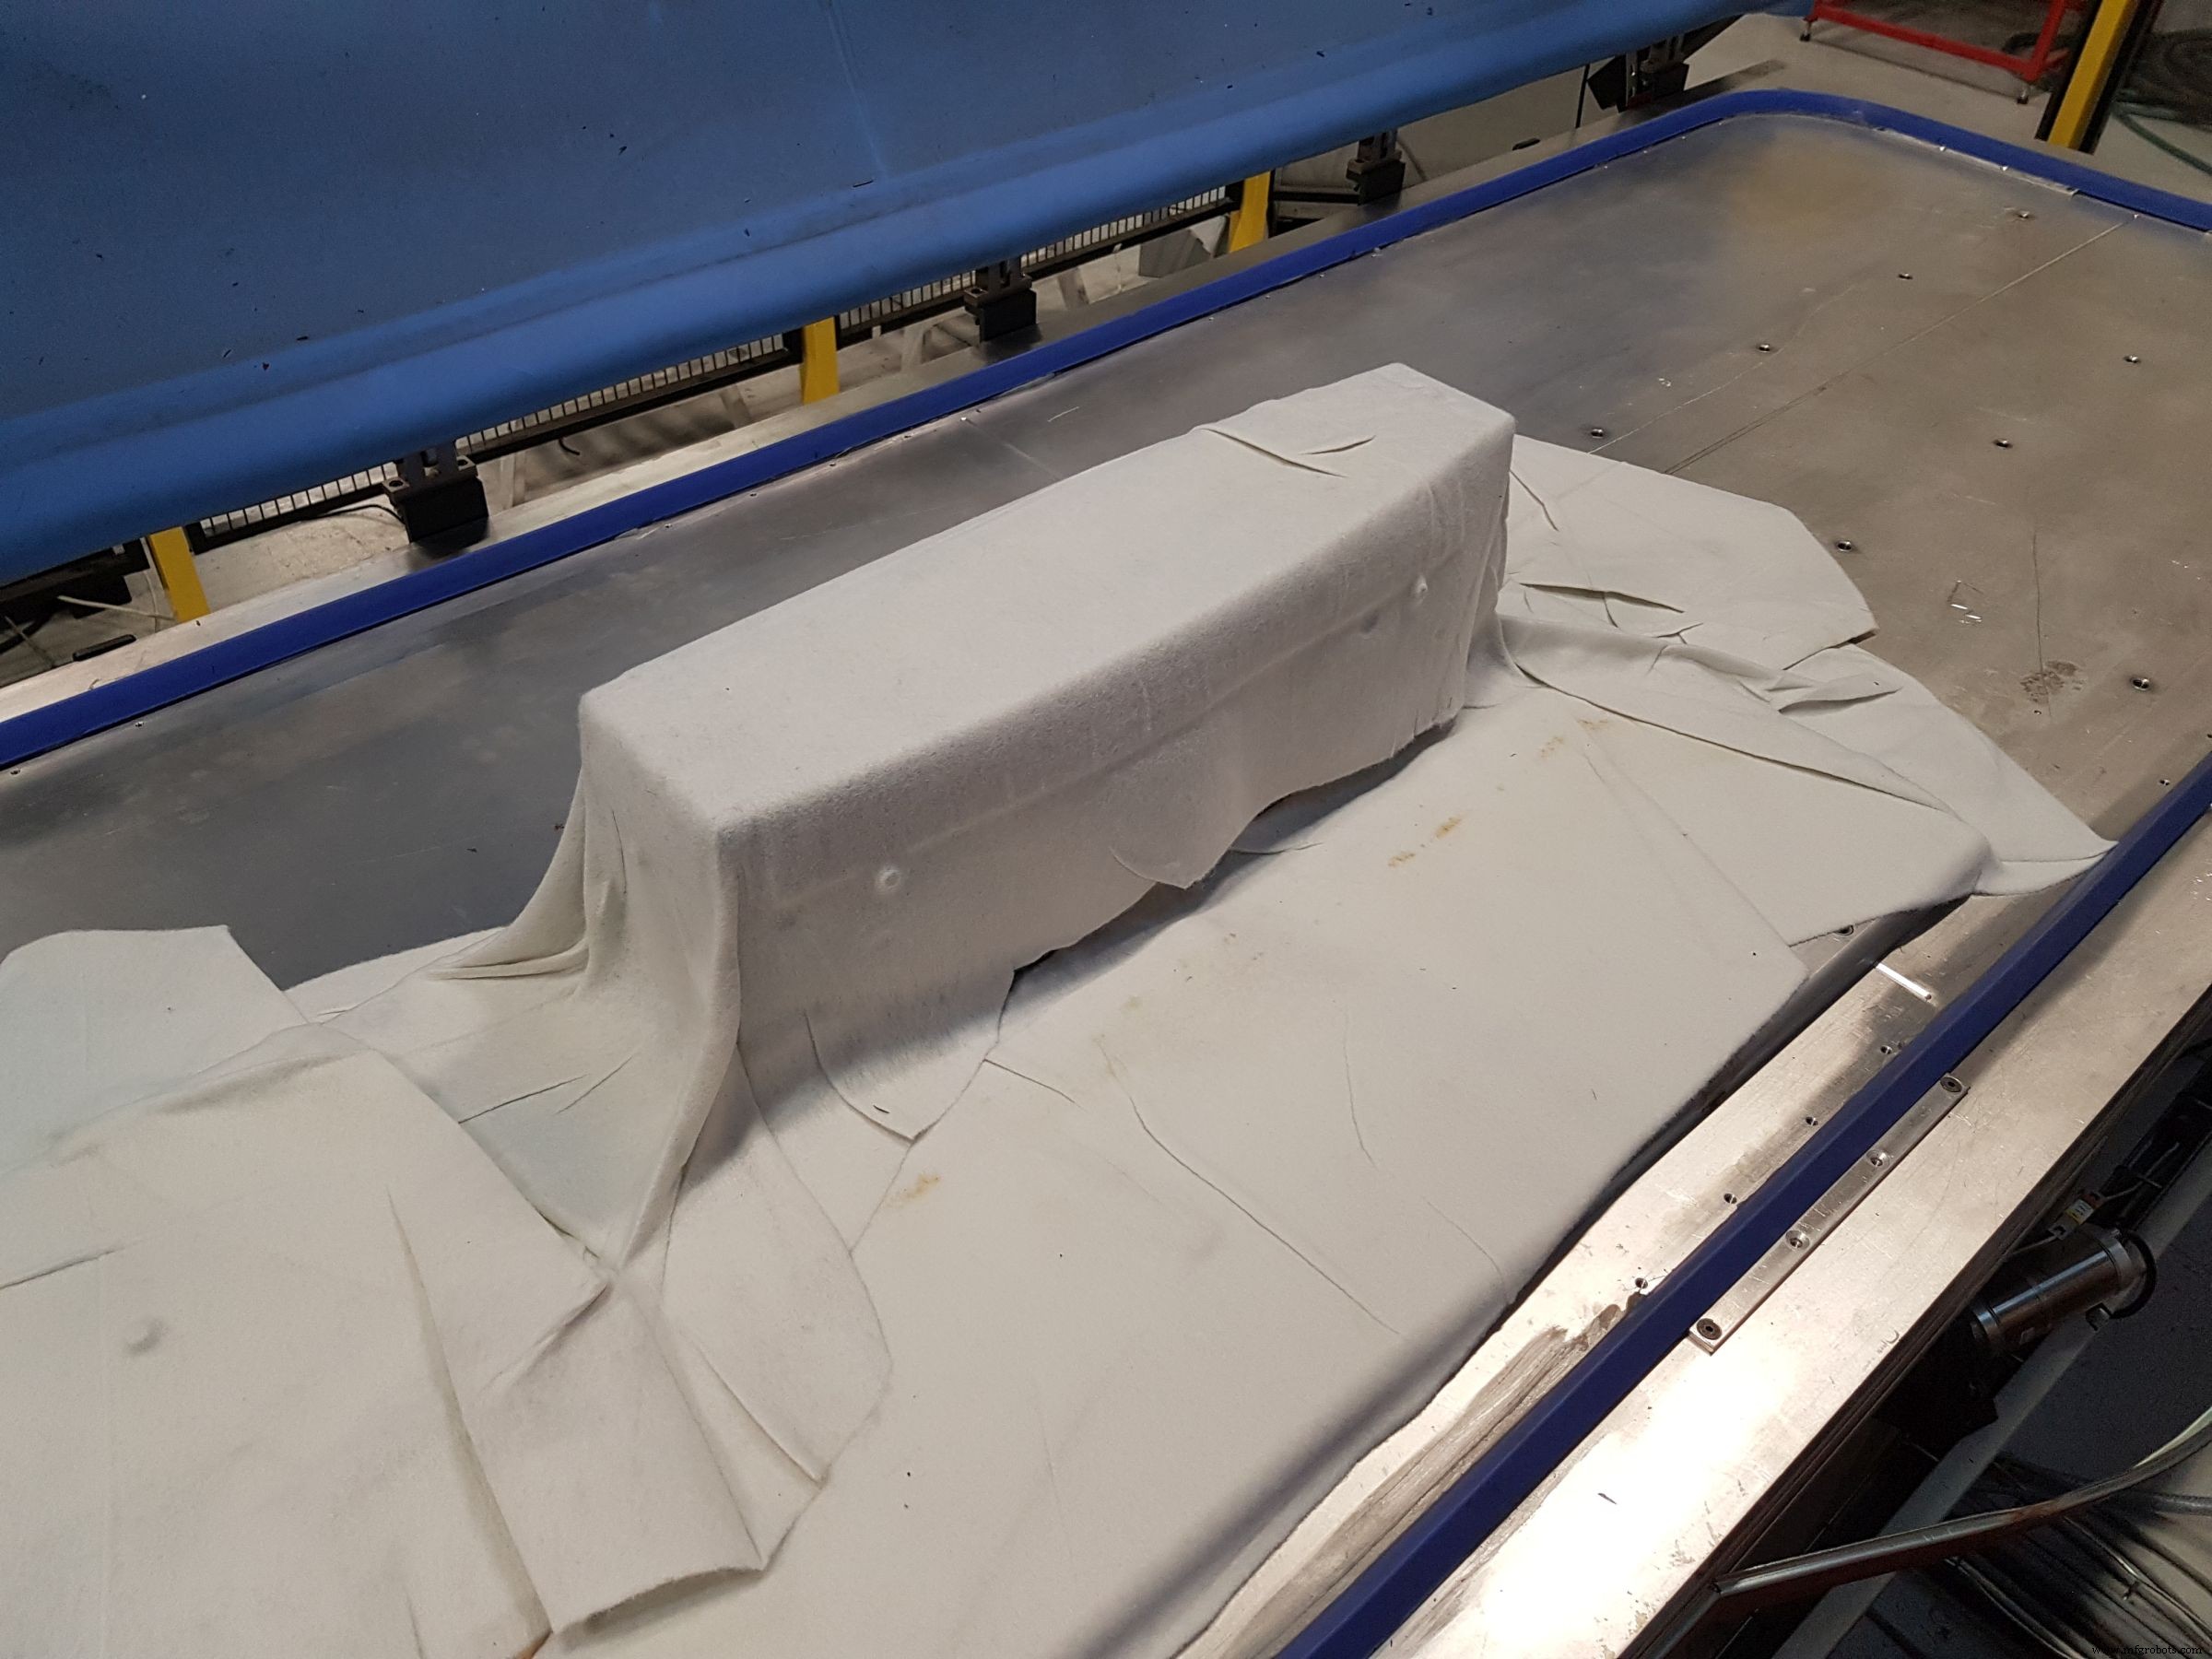
Breather digunakan untuk mengekstrak udara di seluruh preform.
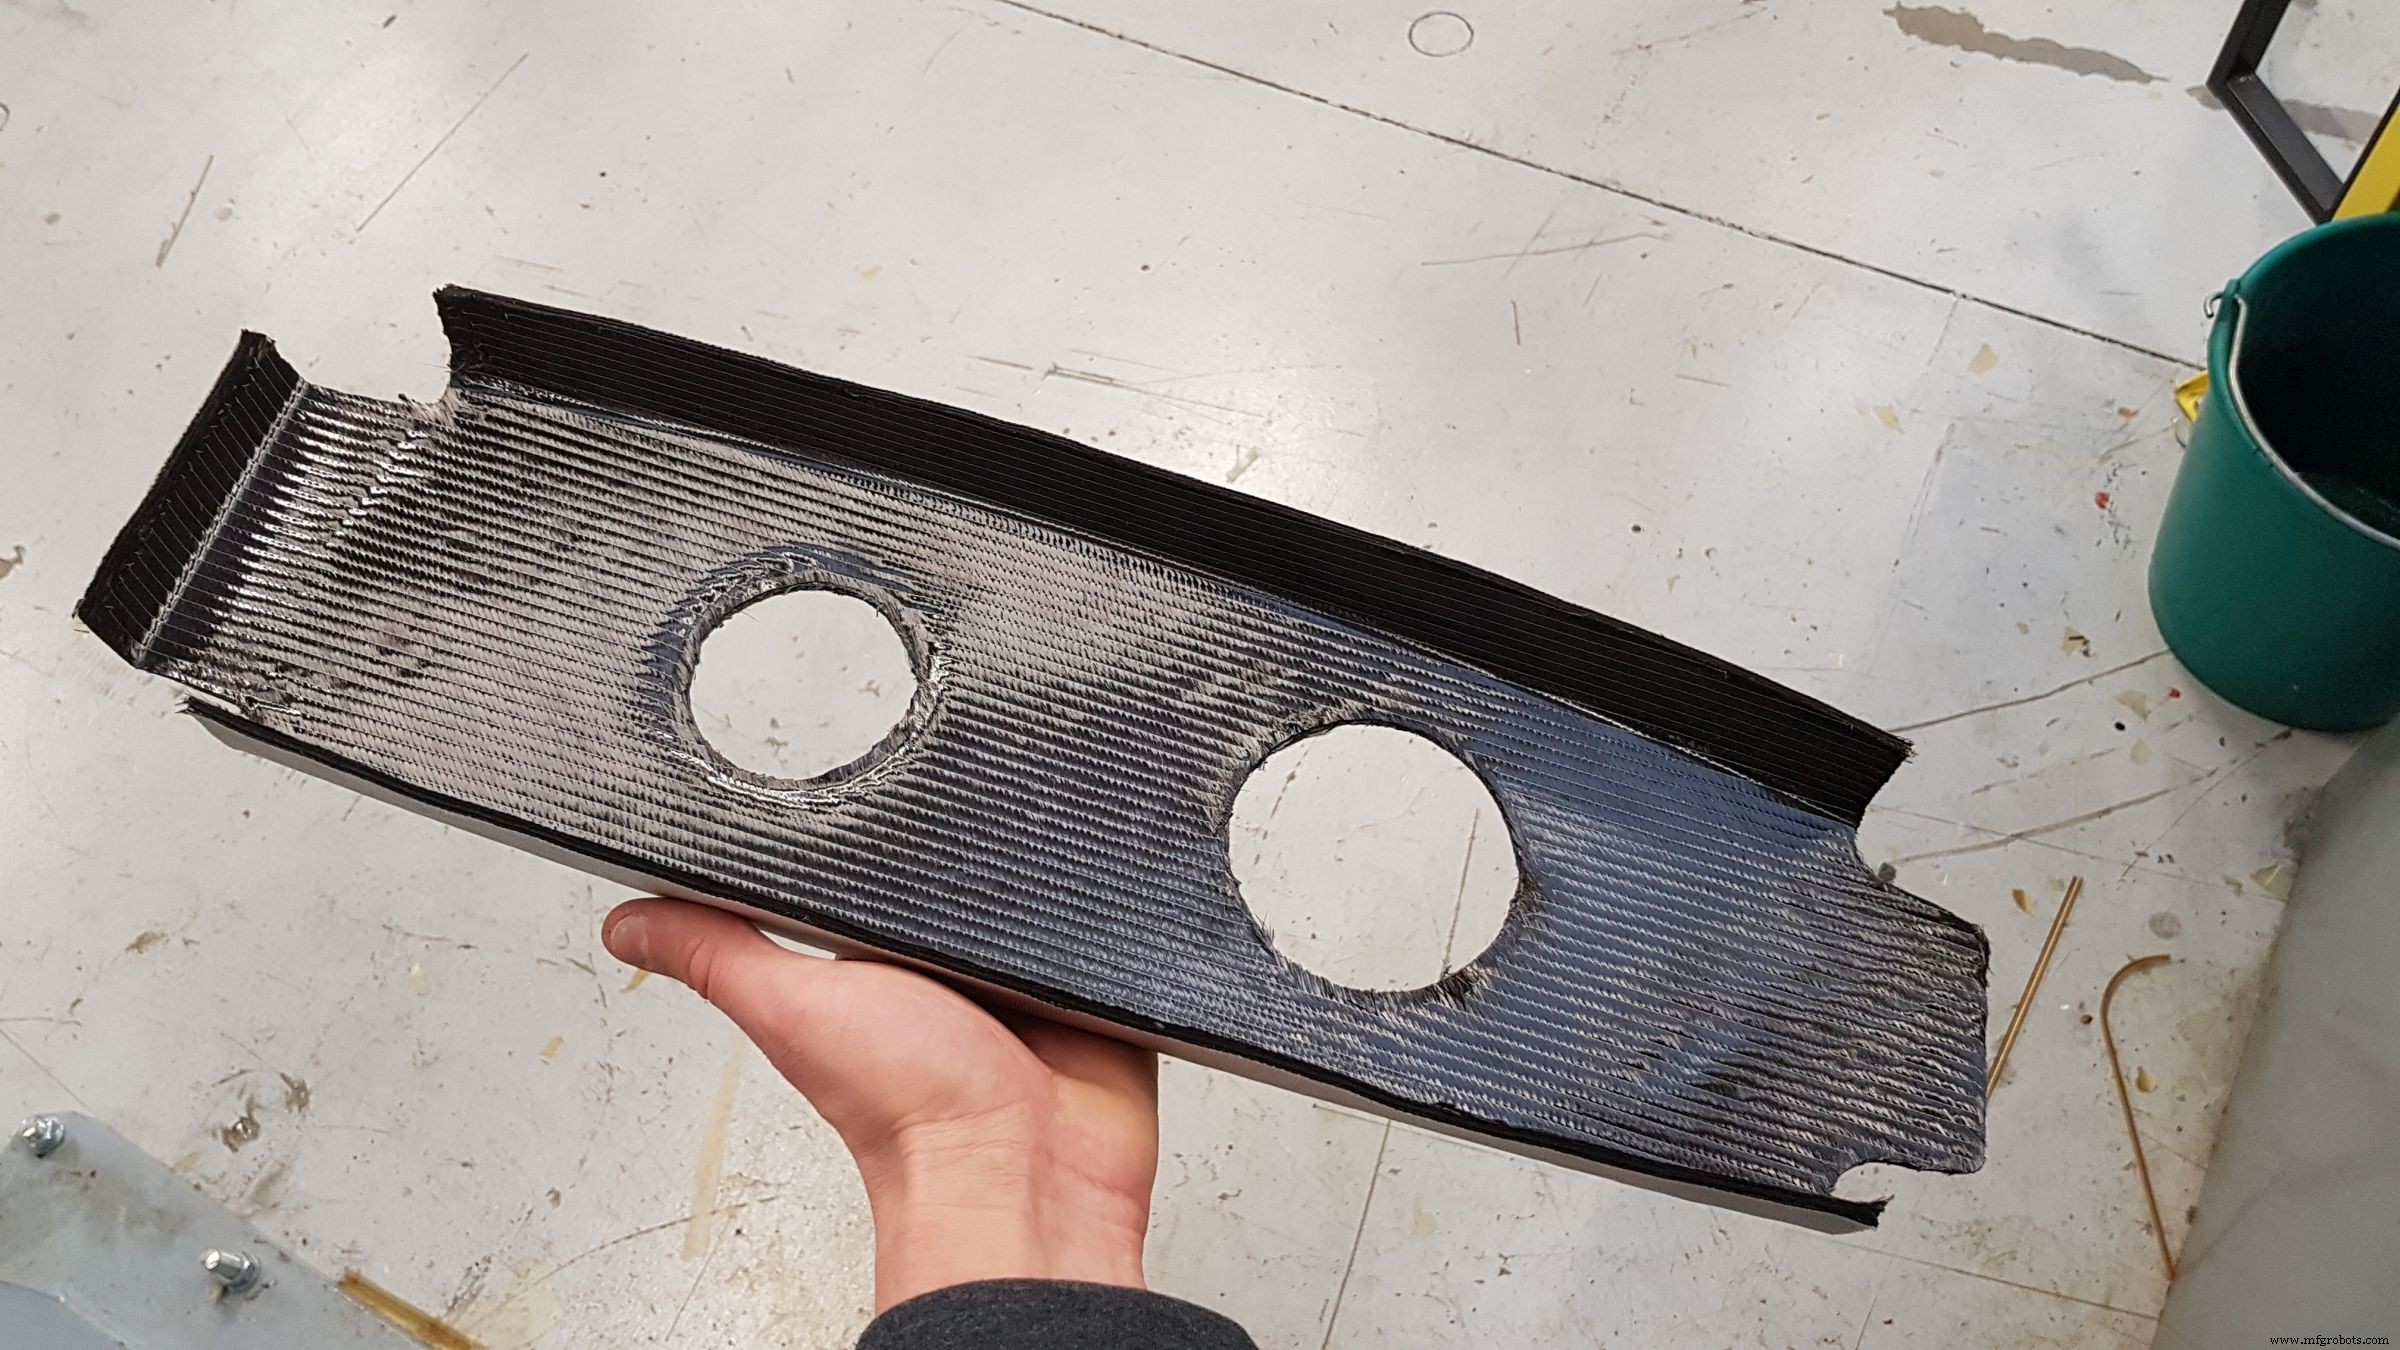
Setelah debulk akhir, preform didinginkan pada alat dan cutout dipotong.
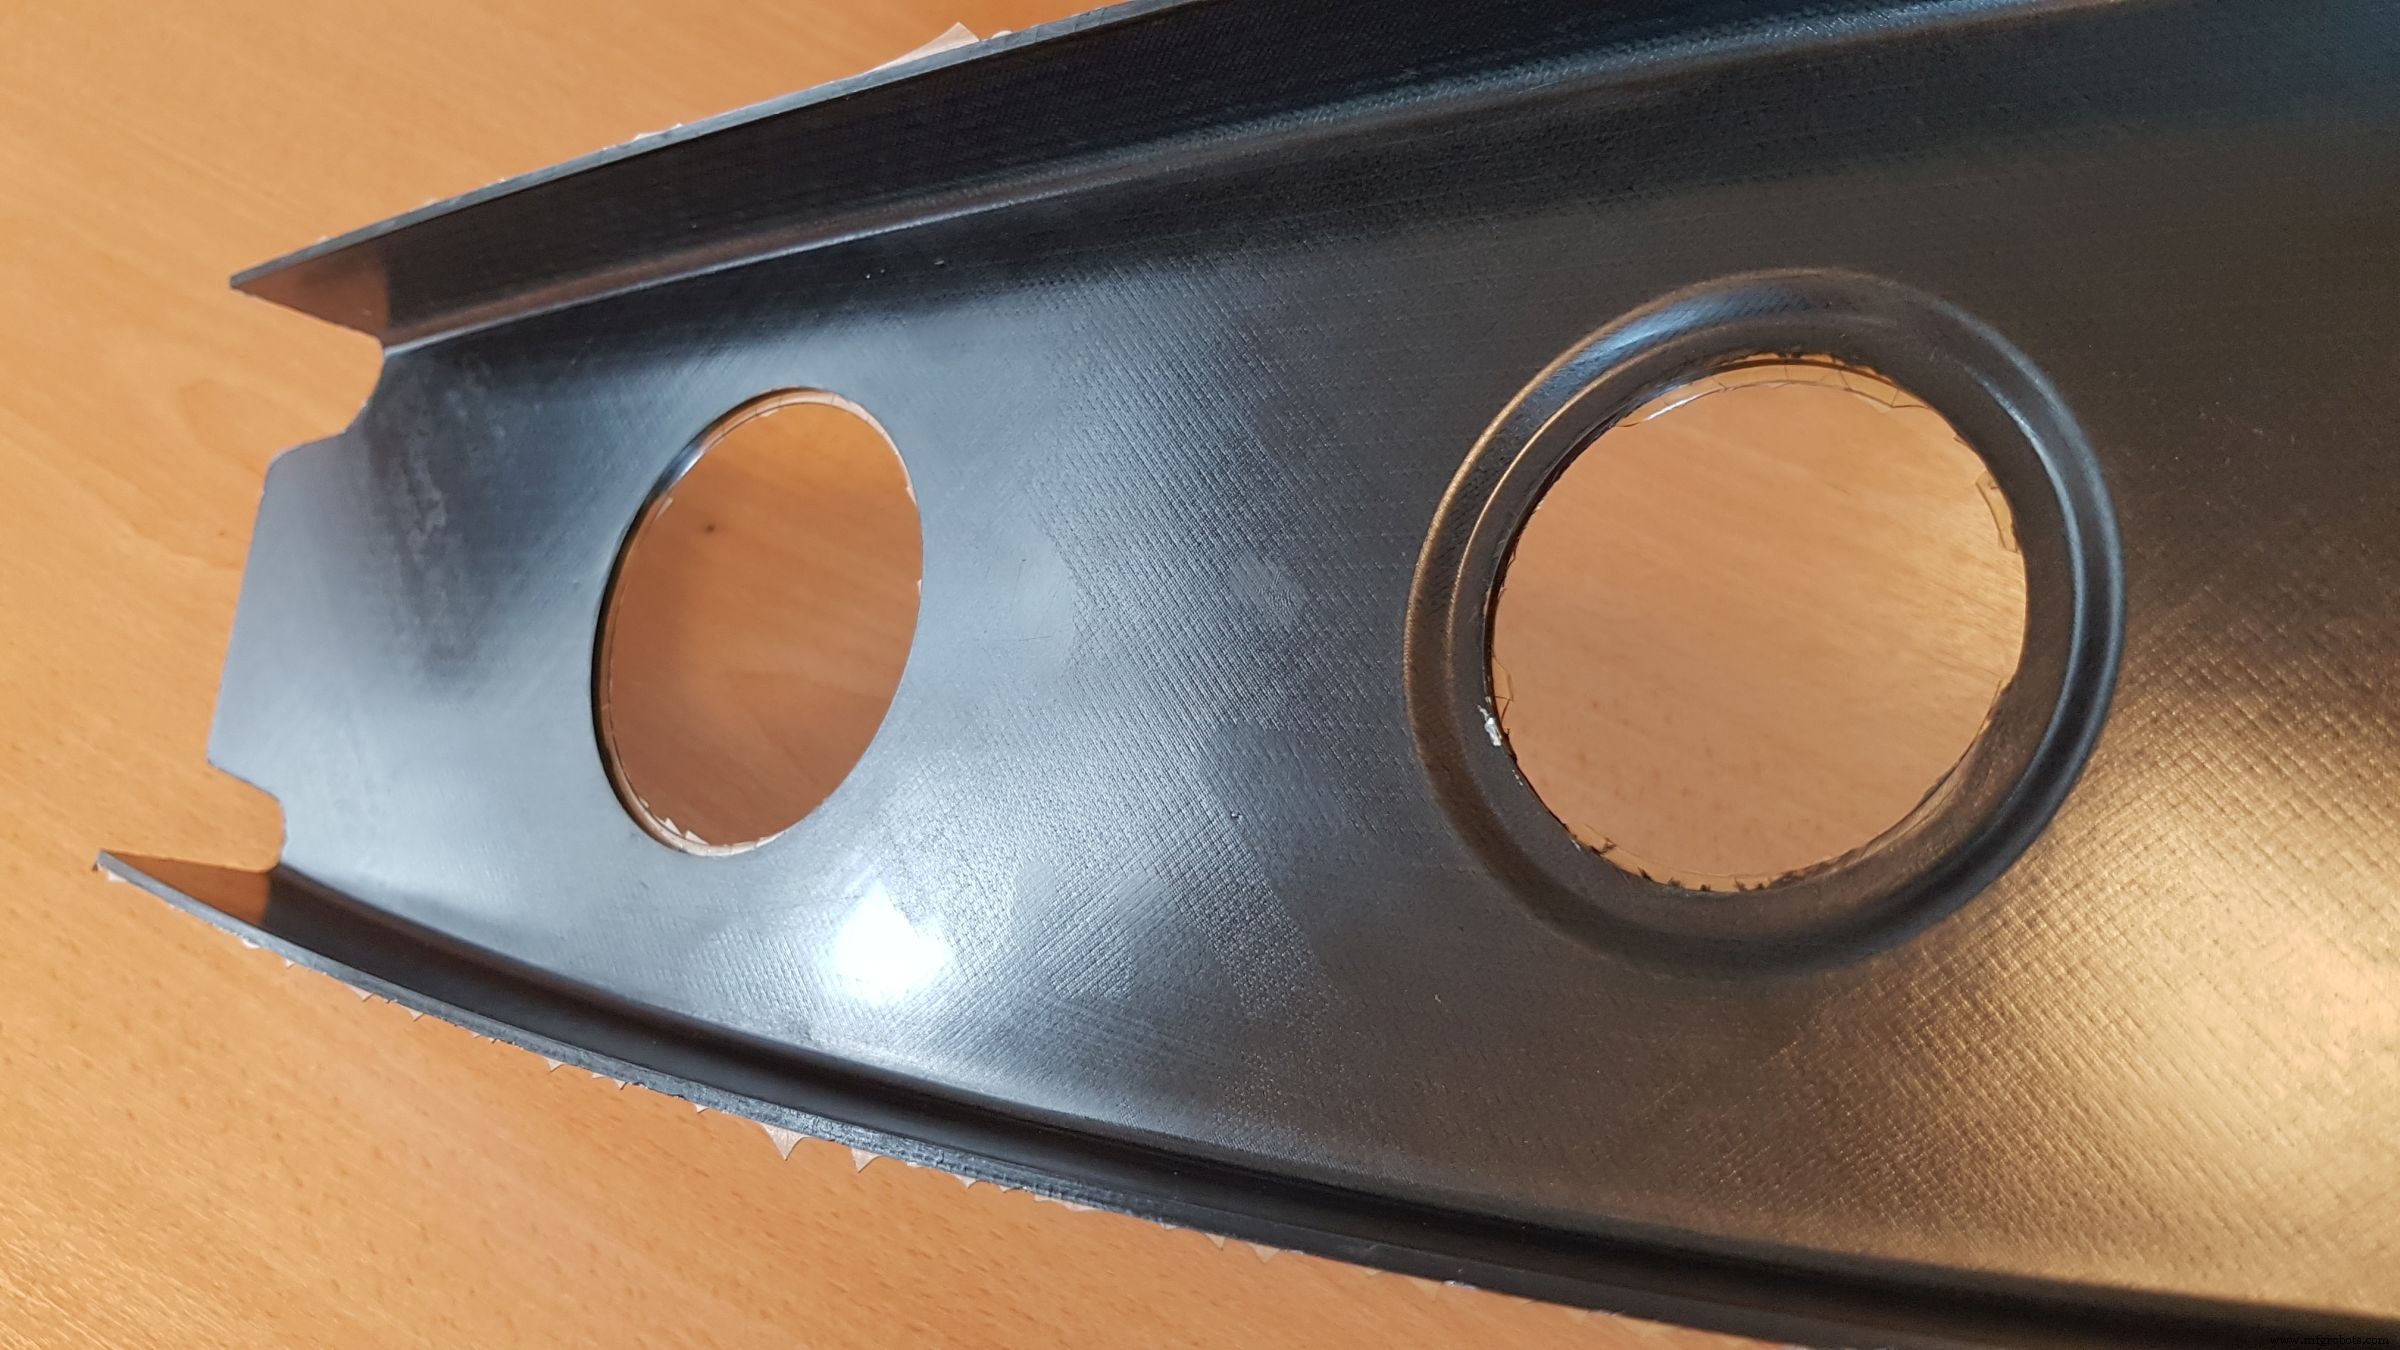
Langkah 10. Preform rib dicetak menggunakan RTM dan resin epoxy.
Previous Next
"Berapa banyak lapis yang dapat Anda kompakkan pada satu waktu tergantung pada bahan dan bentuk bagian," jelas Chevallet. "Untuk bagian dengan kurvatur rendah, seperti wingskin, Anda mungkin dapat mengompakkan setiap 50 lapis. OPTICOMS rib, namun, memiliki sudut 90 derajat, dan stringer I-beam uji memiliki bentuk T, jadi Anda harus hati-hati untuk tidak membentuk kerutan pada lapis selama preforming. Dia menambahkan bahwa bentuk yang kompleks mungkin memerlukan kompak setiap 5-8 lapis, tetapi tetap dapat menjadi bagian dari proses industri volume tinggi: Stack lapis, 2-minute HDF compaction, buka kembali dan tumpuk lagi, diikuti oleh siklus kompak berulang dengan pendinginan akhir preform pada alat sebelum transfer ke cetakan RTM.



