Bagaimana Tabung Tungsten Diproduksi
Bagaimana Tabung Tungsten Diproduksi
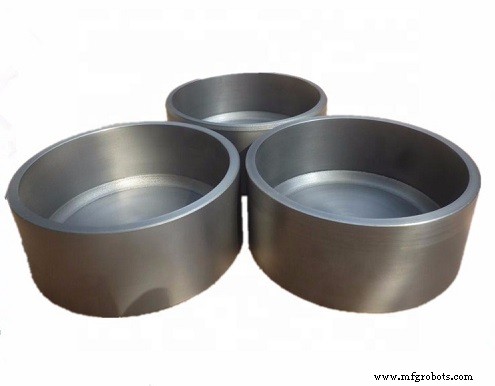
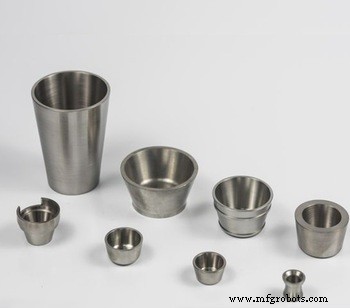
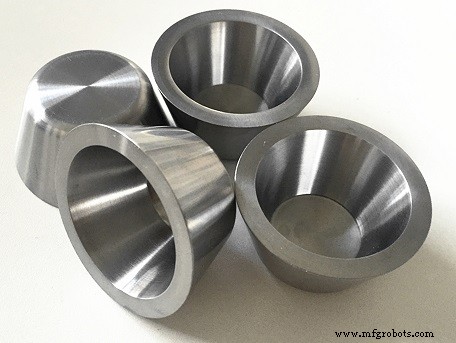
Tabung tungsten adalah alat penting dalam metalurgi suhu tinggi, mampu menahan titik leleh ekstrim logam sebesar 3.410 °C. Mereka diproduksi melalui beberapa teknik—spinning, stamping, forging, dan sintering—yang dipilih berdasarkan kesesuaian dengan persyaratan desain dan volume produksi tertentu.
1. Metode Spinning
Proses spinning dimulai dengan billet tungsten yang dihasilkan melalui metalurgi bubuk. Billet dihot-roll menjadi plat tipis dengan ketebalan yang diperlukan, kemudian dipotong menjadi lembaran bundar. Lembaran ini ditempatkan pada mesin spinning panas di mana matriks berputar membentuknya menjadi bentuk tabung. Selama setiap pass, ketebalan dinding berkurang sekitar 0,5 mm sementara plat tetap konsentrik dengan cetakan. Setelah beberapa iterasi, bentuk tabung tercapai.
Untuk mencegah retakan dan meningkatkan plastisitas, workpiece dipanaskan dengan api hidrogen-udara hingga ~1.000 °C. Setelah materi berdeformasi 50–70% dari ketebalan akhir, anil 1 jam pada 1.000–1.100 °C dalam atmosfer hidrogen melegakan stres internal sebelum pass berikutnya.
2. Metode Stamping
Stamping memberikan finishing permukaan yang tinggi, akurasi dimensi, dan efisiensi bahan. Proses terdiri dari tiga tahap:
- Blanking: Memotong, mengebor, atau memotong plat tungsten mentah ke ukuran yang diinginkan.
- Bending: Menerapkan tekanan untuk memverform plastis materi ke lengkungan yang diinginkan.
- Deep Drawing: Membentuk bagian hollow dengan memaksa materi ke dalam cetakan di bawah pemukul, menghasilkan dinding tabung.
Stamping sangat cocok untuk produksi ringan, volume rendah di mana biaya dan kecepatan adalah prioritas.
3. Metode Forging
Tabung yang dipanjan mencapai densitas tertinggi—biasanya >19,0 g/cm³—mendekati densitas teoretis, dan kekuatan tarik superior serta resistensi deformasi. Proses meliputi:
- Menghitung ukuran dan massa batang tungsten yang diperlukan; densitas relatif awal adalah 90–95%.
- Memanaskan batang hingga 1.400–1.600 °C dalam furnace hidrogen, diikuti oleh beberapa pass penanjan hingga total deformasi 50–60% tercapai dan bentuk tabung terbentuk.
- Menganil billet yang dipanjan dan memesinnya ke dimensi akhir.
4. Metode Sintering
Sintering melalui tekanan isostatik adalah rute paling umum untuk produksi skala besar. Alur kerjanya adalah:
- Siapkan cetakan yang cocok dengan ukuran blank yang diinginkan dan isi dengan bubuk tungsten yang memenuhi standar nasional. Densitas padat dipertahankan dengan menerapkan tekanan isostatik 180–250 MPa.
- Tempatkan billet dalam furnace induksi suhu tinggi. Laju pemanasan adalah 80–150 °C/jam, mencapai 2.200–2.400 °C selama 4–8 jam untuk mencapai densifikasi penuh.
- Pendingin, lalu memasin blank yang disinter ke toleransi akhir.
- Lakukan inspeksi menyeluruh pada penampilan, dimensi, dan densitas.
Untuk logam refraktori berkualitas tinggi dan spesifikasi rinci, kunjungi Advanced Refractory Metals (ARM).



