Desain Pencetakan Logam: Membuat Komponen Tahan Lama dan Hemat Biaya
Rekayasa cetakan logam untuk kualitas dan nilai
Desain pencetakan logam yang baik berarti membuat cetakan paling sederhana yang akan menghasilkan bentuk yang diinginkan. Proses ini memerlukan pengetahuan ahli tentang logam dan metode pencetakan untuk menemukan nilai terbaik dalam cetakan berkualitas.
Pengguna akhir sering perlu tahu bagaimana objek logam cetakan akan berperilaku saat dipukul, dalam kondisi panas yang berbeda—dan yang terpenting, di bawah beban. Apakah ia akan meredam, retak, atau berubah bentuk seiring waktu? Persyaratan mekanis ini menentukan jenis logam yang paling baik untuk produk. Desain logam mungkin juga memerlukan tingkat finishing tertentu untuk alasan estetika atau mekanis. Insinyur atau desainer memilih logam dan metode pencetakan untuk menjawab kebutuhan ini, dan menciptakan desain menggunakan pengalaman mereka tentang bagaimana bahan dan metode mempengaruhi satu sama lain di pabrik cor. Mengetahui perilaku logam dalam keadaan cair, pendingin, dan padat sangat penting saat menciptakan desain yang akan meminimalkan masalah di lantai produksi.
Variabel dalam desain pencetakan logam
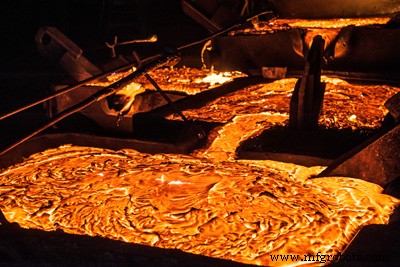
Cetakability logam
Ada empat karakteristik logam utama yang mempengaruhi hasil desain cetakan:
- Fluidity adalah kemudahan berbagai logam mengalir dalam keadaan cair. Semakin fluida logam saat cair, semakin baik ia dapat menangkap detail kecil dalam cetakan.
- Shrinkage adalah tingkat penyerutan logam cair saat mendingin dari keadaan cair. Liquid shrinkage menggambarkan tingkat penyerutan saat logam pertama kali mulai mendingin, solidification shrinkage menggambarkan titik waktu saat logam mulai membeku dari cair ke padat, dan solid shrinkage saat logam telah beku. Tingkat ini dapat memprediksi tekanan dan cacat yang mungkin terjadi selama pendinginan. Jika bagian desain membeku jauh lebih cepat dari yang lain, ini dapat menantang integritas cetakan.
- Slag or Dross formation menggambarkan kehadiran inklusi non-logam dalam cetakan, dan di mana mereka dapat diterima (permukaan) atau merugikan (di bawah permukaan).
- Pouring temperature adalah suhu di mana suatu alloy dapat dituangkan; semakin panas logam, semakin banyak tantangan produksi yang muncul.
Transfer panas
Dua tingkat transfer panas yang berbeda mempengaruhi seberapa cepat logam membeku dalam cetakan. Salah satu adalah dispersi panas logam melalui dirinya sendiri, dan yang lain adalah tingkat transfer panas dari tempat cetakan menyentuh cetakan. Tingkat ini membantu menentukan selisih suhu keseluruhan melalui cetakan, serta penyejukkan yang berbeda yang dapat terjadi saat bagian cetakan berubah keadaan terlebih dahulu.
Pola pembekuan
Biasanya, cetakan mendingin lebih cepat di tempat menyentuh cetakan, kristal dari tepi ke dalam. Mengetahui tingkat kristalisasi, transfer panas, dan penyerutan dari suatu logam tertentu memungkinkan insinyur atau metalurgis untuk memprediksi pola kristalisasi melalui cetakan. Saat ingin meminimalkan masalah dengan penyerutan, cetakan dirancang dengan pola pembekuan ini di pikiran. Bagian cetakan mungkin didinginkan dengan chills untuk menciptakan penyerutan yang lebih cepat dalam bagian. Bagian cetakan lainnya mungkin terhubung dengan reservoar, disebut risers, yang secara lambat memberi makan logam cair ke dalam cetakan yang mendingin untuk mencegah terbentuknya rongga saat logam yang membeku menyusut.
Perubahan bentuk dan ukuran bagian
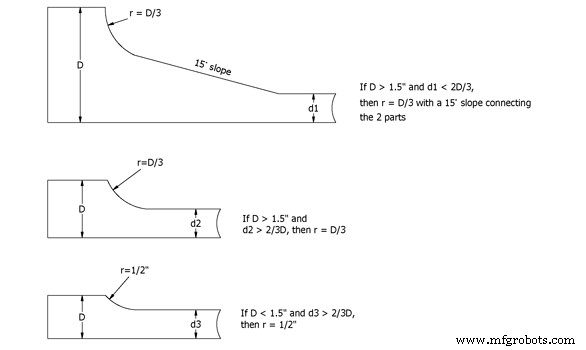
Hot spot dalam cetakan yang mendingin dapat terbentuk di tempat ada ketebalan material yang lebih besar. Secara mungkin, membantu untuk merancang cetakan dengan ketebalan seragam, namun ketika ini tidak mungkin desain dapat meminimalkan tekanan dengan secara bertahap mengubah kemiringan dinding dan untuk memastikan bahwa di semua tempat ketebalan logam minimum dipertahankan.
Juncungan di antara bagian
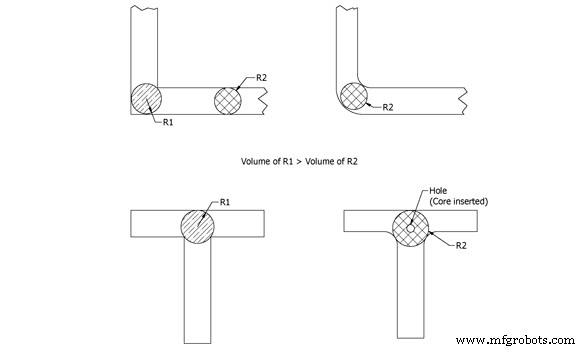
Sudut tajam di juncungan di antara bagian adalah area yang diperhatikan oleh insinyur saat mempertimbangkan ketebalan cetakan. Kecuali desainer hati-hati, dua atau lebih bagian dari cetakan yang datang bersama dapat menciptakan volume logam yang lebih besar di titik bagian bertemu. Jika desainer meluruskan sudut-sudut ini dengan membulatkannya dari sudut tajam, volume ini dapat dibuat lebih konsisten dengan volume logam di kedua sisi.
Stabilitas cetakan
Cetakan harus dapat menangani perilaku logam saat mendingin. Ekspansi, penyerutan, dan off-gassing (gas yang muncul dari cetakan selama penuangan yang terperangkap dalam cetakan yang membeku) semuanya adalah kemungkinan, tergantung pada logam yang digunakan. Bahan yang digunakan dalam cetakan harus dapat menahan logam dalam semua keadaan, tanpa retak atau runtuh.
Kemampuan finishing permukaan
Berbagai metode cetakan menghasilkan finishing yang berbeda. Jika produk membutuhkan finishing halus, proses cetakan cenderung lebih mahal. Dalam beberapa kasus, finishing presisi hanya diperlukan untuk sebagian produk, dan sebagian cetakan dapat dipesan setelah dicetak: dalam kasus ini, logam perlu mudah dipesan. Finishing yang sangat halus cenderung berasal dari proses cetakan yang lebih intensif dan oleh karena itu lebih mahal, namun untuk objek besar ini lebih murah daripada memesan seluruh permukaan.
Pertimbangan desain cetakan lainnya
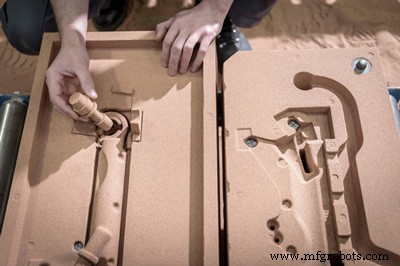
Untuk menghasilkan cetakan yang baik dengan harga baik, desainer harus meminimalkan atau menghilangkan core mahal, draft dalam, dan pemisahan yang tidak teratur.
Drafts
Drafts merujuk pada runcing pada dinding vertikal dari cetakan. Ini diperlukan sehingga pola, yang merupakan gambar "positif" dari objek yang dirancang, dapat dieluarkan tanpa mengganggu dinding cetakan.
Cores
Cores digunakan untuk menciptakan lubang atau rongga sengaja di dalam cetakan. Mereka dirancang untuk terbakar selama cetakan atau diambil keluar setelahnya. Mereka sering mahal untuk diproduksi, dan dalam beberapa desain dapat dihindari dengan mengubah "garis pemisahan" dari cetakan atau orientasi cetakan.
Parting Lines
Parting lines dibuat di tempat dua setengah cetakan bertemu. Risers dan gates sering ditempatkan di sepanjang garis pemisahan, dan karena ini dapat ada pekerjaan logam tambahan yang diperlukan setelah cetakan dieluarkan, untuk menghilangkan bahan tambahan. Mungkin juga ada kebocoran logam ke dalam garis pemisahan, biasanya tipis dan datar: ini disebut flash, dan penghapusan flash adalah langkah umum setelah pencetakan.
Keunggulan dalam desain pencetakan
Saat merancang pencetakan logam, memahami hubungan antara bahan dan metode adalah kunci untuk membuat produk dengan kualitas dan nilai. Ketergantungan antara logam dan cetakan kompleks. Mengetahui properti mekanis yang diperlukan untuk produk akhir akan mempengaruhi logam apa yang diperlukan; perilaku logam dalam keadaan cair, pendingin, dan padat akan menentukan beberapa kebutuhan cetakan. Misalnya, logam dengan fluidity lebih sedikit mungkin lebih baik dalam cetakan dengan detail yang lebih kecil: logam yang sangat rapuh saat mendingin mungkin kurang cocok untuk desain dengan tepi tajam yang rapuh retak. Suhu leleh yang diperlukan juga akan menentukan tantangan proses di lantai pabrik cor—misalnya, titik leleh tinggi baja memerlukan tingkat pemantauan dan presisi yang lebih tinggi selama proses pencetakan. Pengalaman dan komunikasi antara desainer, insinyur, dan pekerja logam dapat membantu menciptakan produk unggulan dengan harga terendah.
Previous Post: Introduction Metal Casting Process Next Post: Prototyping



