Panduan Ahli Menentukan dan Memesan Pencetakan Logam Custom
9 pertimbangan penting untuk memastikan keberhasilan proyek pencetakan logam custom Anda
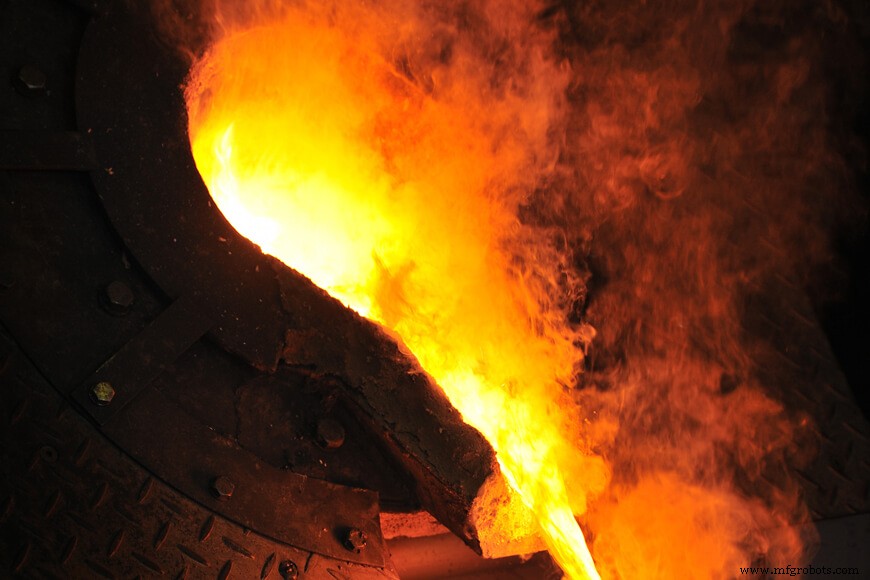
Pencetakan logam adalah proses yang menghasilkan bentuk (cetakan) dengan mengisi rongga dalam cetakan dengan logam cair. Produk logam cetakan menawarkan keawetan dan ketahanan luar biasa, membuatnya berguna untuk aplikasi mesin berat di industri terkait pertanian, otomotif, kereta api, peralatan rumah tangga, arsitektur bangunan, pembuatan kapal, ekstraksi minyak dan gas, pengolahan air, kehutanan dan pertambangan—untuk menyebut beberapa.
Mengkualifikasi supplier pabrik cor dan memesan cetakan logam dapat menjadi proses yang memakan waktu, tetapi tidak harus demikian. Kesalahan yang mahal dapat dihindari dengan memahami proses penawaran dan pencetakan. Komunikasi yang jelas dan menyeluruh dengan supplier pabrik cor akan menghasilkan produk akhir yang dirancang dengan baik dan hemat biaya.
Meminta penawaran
Tujuan meminta penawaran untuk cetakan adalah untuk menetapkan keseimbangan optimal antara biaya cetakan yang dibeli, kualitas, dan waktu pengiriman. Meskipun mungkin menggiurkan untuk secara otomatis memilih harga penawaran terendah, melakukannya dapat mengakibatkan pengiriman tertunda atau cetakan dengan kualitas lebih rendah—kedua-duanya dapat lebih mahal di jangka panjang.
Pelanggan yang cerdas harus menimbang semua ketentuan penawaran yang diterima, termasuk persyaratan tooling, toleransi, dan allowance finishing, serta pengecualian apa pun yang diambil terhadap gambar, spesifikasi, dan persyaratan pemrosesan. Faktor lain, seperti pengurangan pekerjaan mesin, persyaratan pengiriman yang ditingkatkan, dan pengalaman serta keandalan supplier pabrik cor, sangat penting untuk menentukan biaya aktual versus nilai cetakan.
Ada setidaknya sembilan pertimbangan penting yang harus diatasi saat meminta harga pencetakan logam dari supplier pabrik cor:
- Desain cetakan awal
- Kuantitas
- Spesifikasi
- Kepadatan
- Pengujian dan inspeksi
- Berat
- Pola
- Pemesinan
- Jadwal produksi dan pengiriman
1. Desain cetakan awal
Bagian logam cetakan harus dirancang untuk memanfaatkan sepenuhnya proses pencetakan. Untuk produksi yang efisien dan hemat biaya, desain cetakan harus memilih metode produksi paling sederhana yang akan menghasilkan properti fisik yang diinginkan, permintaan bentuk net, dan penampilan kosmetik.
Gambar yang memerinci dimensi tepat bagian yang diperlukan harus disertakan dengan setiap permintaan penawaran.
Ada beberapa komponen kunci desain di mana pemahaman tentang proses pabrik cor dan/atau komunikasi dengan supplier pabrik cor akan membantu menentukan desain paling hemat biaya dari sudut pandang pabrik cor.
Ketebalan bagian minimum
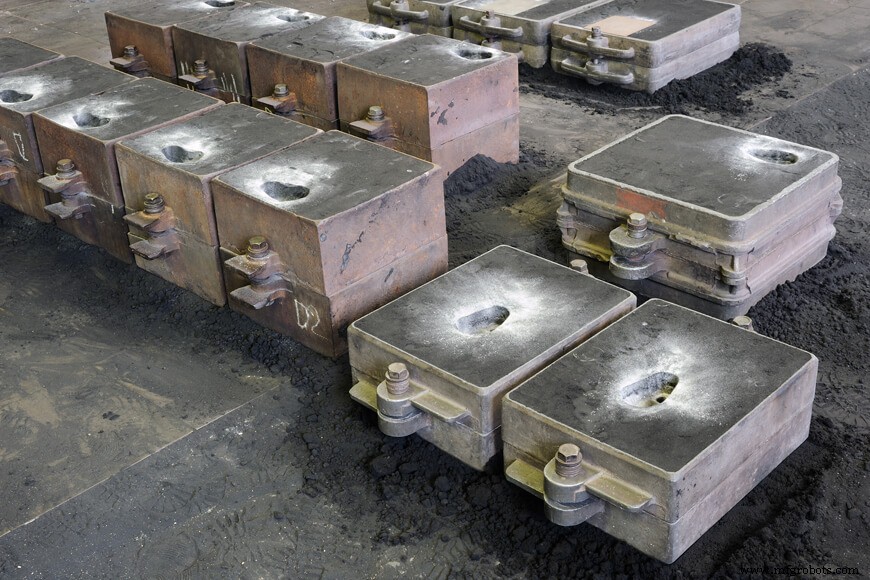
Setiap cetakan memiliki ketebalan minimum yang ditentukan oleh kekuatan dan kekakuan. Desain yang lebih tipis dari spesifikasi mungkin membuat proyek tidak dapat dicetak. Untuk berhasil, desain cetakan harus mengizinkan logam cair untuk mengisi cetakan dalam bagian yang lebih tipis.
Logam cair mendingin dengan tingkat yang sangat cepat. Ia mungkin mendingin terlalu cepat untuk memasuki bagian yang tipis yang jauh dari gate cetakan. Sebagai aturan, desain tidak boleh memiliki area yang lebih tipis dari 0.25 in (6 mm) saat proses konvensional digunakan. Investment casting memungkinkan tingkat kebebasan yang lebih besar dan ketebalan dinding dapat turun hingga 0.030 in (0.76 mm).
Draft dan core
Istilah "draft" merujuk pada runcing pada wajah vertikal dari pola. Draft diperlukan untuk mengekstrak pola dari cetakan tanpa mengganggu dinding cetakan. Mengabaikan batasan sudut ini akan menyebabkan cetakan retak saat dieluarkan dari cetakan.
Beberapa faktor akan mempengaruhi seberapa banyak draft yang diperlukan untuk setiap cetakan: proses produksi, ukuran cetakan, dan apakah pencetakan dilakukan secara manual atau mesin akan semua mengubah tingkat draft yang diperlukan. Draft lebih sedikit diperlukan untuk cetakan yang dicetak mesin. Cetakan yang diproduksi dengan cetakan pasir basah, namun, akan memerlukan lebih banyak draft dari biasanya. Aturan umum adalah mengizinkan 3/16 in draft per ft (sekitar 1.5 derajat).
Core adalah ruang kosong yang dibuat dalam cetakan oleh potongan pasir cetakan. Core diperlukan saat ruang atau rongga tidak dapat dibuat dengan pola alone. Penggunaan core mungkin menghilangkan kebutuhan draft, namun penggunaannya harus dibatasi karena mereka menambahkan biaya cetakan.
Tiga faktor mempengaruhi diameter minimum core yang dapat ditempatkan dalam cetakan:
- Ketebalan atau kedalaman area tempat core akan ditempatkan,
- Berapa panjang core, dan
- Metode pencetakan yang akan digunakan oleh supplier pabrik cor.
Parting line
Parting dalam satu bidang memfasilitasi produksi pola serta produksi cetakan. Pola dengan garis pemisahan lurus (dengan garis pemisahan dalam satu bidang) dapat diproduksi lebih mudah dan dengan biaya lebih rendah daripada yang memiliki garis pemisahan yang tidak teratur. Bentuk cetakan yang simetris dengan mudah menunjukkan garis pemisahan. Desain cetakan seperti ini menyederhanakan pencetakan dan pembuatan core, dan harus digunakan di mana saja yang memungkinkan. Mereka harus selalu dibuat sebagai "split patterns" (cope dan drag terpisah) yang memerlukan minimum pekerjaan manual dalam cetakan, meningkatkan finishing cetakan, dan mengurangi biaya.
Cores
Core adalah potongan terpisah (seringkali terbuat dari pasir cetakan) yang ditempatkan di dalam cetakan untuk menciptakan pembukaan dan rongga yang tidak dapat dibuat oleh pola alone. Untuk mengurangi biaya akhir cetakan, setiap upaya harus dilakukan oleh desain untuk menghilangkan atau mengurangi jumlah core yang diperlukan.
Diameter minimum core yang dapat digunakan dengan sukses dalam cetakan baja bergantung pada tiga faktor:
Ketebalan bagian logam yang melingkari core,
Panjang core, dan
Tindakan dan prosedur pencegahan khusus yang digunakan oleh supplier pabrik cor.
Kondisi termal yang buruk yang dialami core semakin parah seiring bertambahnya ketebalan bagian logam yang melingkari core dan berkurangnya diameter core. Jumlah panas yang meningkat dari bagian berat ini harus disipasi melalui core. Seiring meningkatnya parahnya kondisi termal, pembersihan cetakan dan pengelaran core menjadi jauh lebih sulit dan mahal.
Ketebalan bagian logam yang melingkari core, dan panjang core, keduanya mempengaruhi tegangan lentur yang diinduksi pada core oleh gaya apung, dan oleh karena itu, kemampuan supplier pabrik cor untuk mendapatkan toleransi yang diperlukan. Jika ukuran core cukup besar, batang seringkali dapat digunakan untuk memperkuat core. Secara alami, seiring bertambahnya ketebalan logam dan panjang core, jumlah penguat yang diperlukan untuk menahan tegangan lentur juga bertambah. Oleh karena itu, diameter minimum core juga harus bertambah untuk menampung penguat tambahan.
Biaya menghapus core dari rongga cetakan dapat menjadi melarang saat area yang akan dibersihkan tidak dapat diakses. Desain cetakan harus menyediakan pembukaan yang cukup besar untuk memungkinkan pengelaran core.
Area yang kurang dapat diakses dalam cetakan membuatnya lebih sulit untuk mengeluarkan core dan mempengaruhi kelayakan ekonomi proyek. Cetakan harus selalu dirancang dengan pembukaan yang cukup besar untuk mengizinkan pengelaran core.
Cetakan biasanya dikirim dengan permukaan as-cast yang belum dipesan kecuali dinyatakan lain. Untuk memanfaatkan proses pencetakan, supplier pabrik cor harus tahu permukaan mana yang akan dipesan pada akhirnya (lihat "8. Pemesinan" di bawah untuk lebih detail) dan di mana titik datum berada. Toleransi dimensi yang dapat diterima harus ditunjukkan saat gambar disediakan. Toleransi biasanya disepakati antara supplier pabrik cor dan pelanggan.
Kerja sama erat antara insinyur desain pelanggan dan supplier pabrik cor sangat penting untuk mengoptimalkan desain cetakan. Semua desain cetakan harus diperiksa oleh profesional pabrik cor sebelum produksi untuk menentukan kelayakan proyek pencetakan.
2. Kuantitas
Jumlah cetakan yang akan diproduksi, atau panjang siklus, harus dinyatakan dengan jelas. Kuantitas pesanan akan memiliki dampak signifikan pada harga, dengan siklus yang lebih panjang sesuai dengan biaya lebih rendah per cetakan.
Kuantitas bagian yang diperlukan bukanlah pertimbangan kecil; tidak hanya konsumsi proyek bagian akan menentukan jenis tooling yang diperlukan, tetapi juga akan mendefinisikan kemampuan pabrik cor tertentu untuk memenuhi kebutuhan volume produksi.
Banyak pabrik cor mengkhususkan diri dalam produksi pekerjaan “jobbing” jangka pendek dan siklus pendek, sementara yang lain berfokus pada produksi volume tinggi. Menentukan kebutuhan Anda sejak awal akan membantu memastikan Anda berkomunikasi dengan fasilitas produksi yang benar.
3. Spesifikasi
Spesifikasi standar industri memberikan pelanggan cetakan dengan alat yang diperlukan untuk menetapkan kriteria untuk hampir setiap aplikasi cetakan. Spesifikasi ini tidak mencegah persyaratan khusus yang mungkin diperlukan oleh staf teknis pelanggan. Variasi dari spesifikasi standar dapat menghasilkan kesalahpahaman, biaya lebih tinggi, dan diskualifikasi supplier pabrik calon potensial. Jika pengecualian diambil terhadap ketentuan dalam isi utama spesifikasi (tidak seperti pengecualian terhadap persyaratan tambahan dari spesifikasi), cetakan yang dihasilkan tidak dapat dipertahankan untuk kepatuhan terhadap spesifikasi tersebut.
Alloy logam yang akan dicetak harus ditentukan menggunakan standar internasional yang diakui seperti ASTM. Cetakan diproduksi dari dua kategori logam: ferrous (berbasis besi) dan non-ferrous (bukan berbasis besi).
Cetakan baja adalah logam cetakan ferrous yang paling umum, namun logam lain dapat digunakan tergantung pada properti fisik yang diinginkan, termasuk baja karat, besi tauli, dan besi lentur. Aluminium dan tembaga adalah logam non-ferrous yang paling umum digunakan dalam pencetakan.
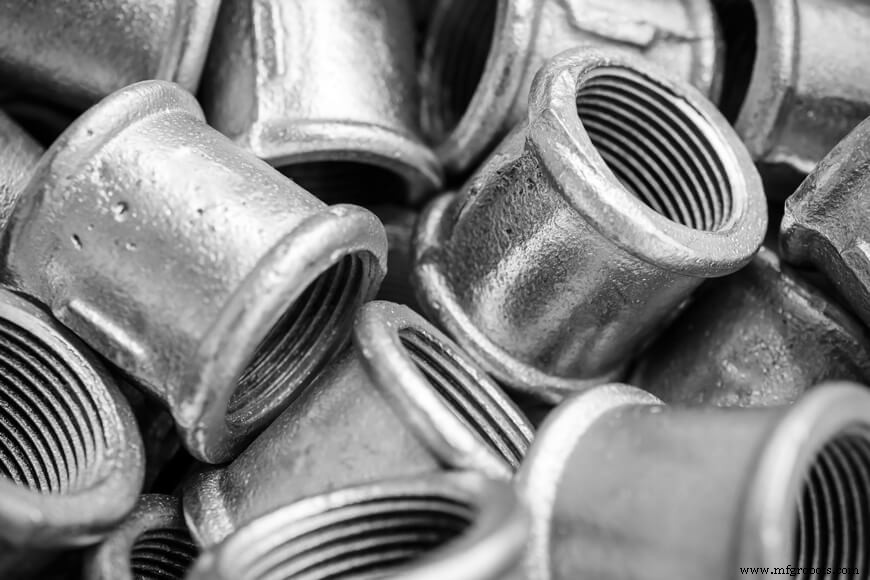
Properti mekanis dapat diverifikasi dengan penggunaan tes bar, baik dicetak terpisah atau dilekatkan pada cetakan. Properti mekanis yang diperoleh mewakili kualitas logam, tetapi tidak mewakili properti cetakan itu sendiri, yang dipengaruhi oleh kondisi pembekuan dan tingkat pendinginan selama treatment panas—yang pada gilirannya dipengaruhi oleh ketebalan, ukuran, dan bentuk cetakan. Kemampuan pemanasan beberapa grade dapat membatasi ukuran maksimum di mana properti mekanis yang diperlukan dapat diperoleh.
Heat treating
Heat treating digunakan untuk menyelaraskan, homogenisasi, dan meningkatkan properti alloy tertentu. Untuk banyak alloy, heat treating adalah proses rutin yang digunakan untuk memastikan properti fisik minimum yang ditentukan tercapai dalam produk cetakan akhir. Perangkat pengontrol suhu dan bahkan alat perekam suhu canggih rutin ditemukan pada tungku treatment panas modern untuk memastikan konsistensi dan kualitas langkah-langkah heat treating.
Dalam beberapa kasus, heat treating khusus (seperti flame hardening, case hardening, dll.) dapat ditentukan sebagai proses tambahan yang akan dilakukan oleh supplier pabrik cor.
4. Soundness
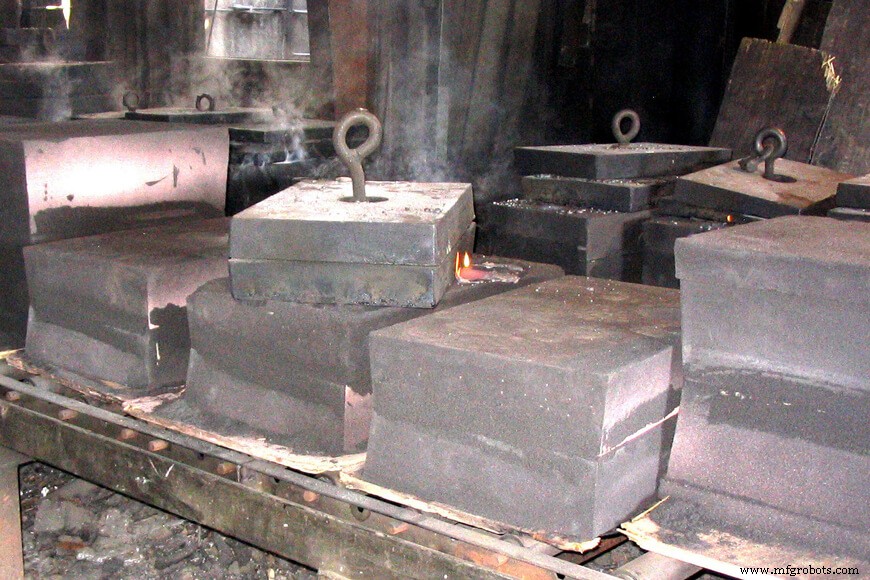
Soundness komponen logam merujuk pada tingkat kebebasan dari impuritas dan/atau ketidakterusan, seperti inklusi pasir, inklusi scoria, makroporositas, dan penyerutan. Tidak mungkin untuk menghasilkan cetakan bebas cacat—hanya cetakan dengan cacat tingkat yang bervariasi. Penerimaan atau penolakan cetakan ditentukan oleh pemeriksaan bagian (sesuai dengan standar internasional yang diakui seperti ASTM) berdasarkan persyaratan rekayasa formal pelanggan; kriteria penerimaan dan penolakan ditentukan oleh persetujuan antara supplier pabrik cor dan klien sebelum produksi. Kriteria ini mempengaruhi baik biaya cetakan maupun proses produksi yang digunakan.
5. Pengujian dan inspeksi
Setelah produksi, semua cetakan harus diuji untuk memastikan mereka memenuhi persyaratan spesifikasi. Cetakan juga diperiksa untuk akurasi dimensi, kondisi finishing permukaan, properti fisik, soundness internal, dan retak. Dalam banyak aplikasi, pengujian wajib; tes tambahan mungkin diperlukan untuk memastikan spesifikasi bahan atau persyaratan umum lainnya terpenuhi.
Kriteria pengujian dan penerimaan harus dikomunikasikan dan disepakati dengan jelas sebelum produksi. Persyaratan pengujian yang lebih ketat akan meningkatkan biaya keseluruhan. Untuk tetap hemat biaya, ketentuan pengujian dan penerimaan harus didasarkan pada persyaratan tepat dari setiap aplikasi.
Ada dua jenis tes yang digunakan untuk memeriksa cetakan: pengujian destruktif dan pengujian non-destruktif.
Pengujian destruktif
Pengujian destruktif memerlukan cetakan tes terpisah yang dicetak selain bagian yang diperlukan. Cetakan tes kemudian tertunduk pada kehancuran untuk menentukan secara visual soundness internal (volume inklusi, penyerutan, atau gas yang ada). Pengujian destruktif hanya memberikan tahu kondisi bagian yang diuji, dan tidak memastikan bagian lain yang tidak diuji akan utuh, namun banyak digunakan dalam praktik. Jika cetakan tes dapat diterima, produksi dapat dilanjutkan dengan asumsi cetakan yang diproduksi dengan cara yang sama akan menunjukkan tingkat soundness yang sama.
Pengujian non-destruktif
Metode pengujian non-destruktif diterapkan pada cetakan itu sendiri untuk memverifikasi soundness internal dan eksternal tanpa merusak produk. Metode termasuk inspeksi visual, inspeksi dimensi, inspeksi penetrasi cairan (LPI), inspeksi partikel magnetis (MPI), pengujian ultrasonik (UT), dan inspeksi radiografis (X-Ray).
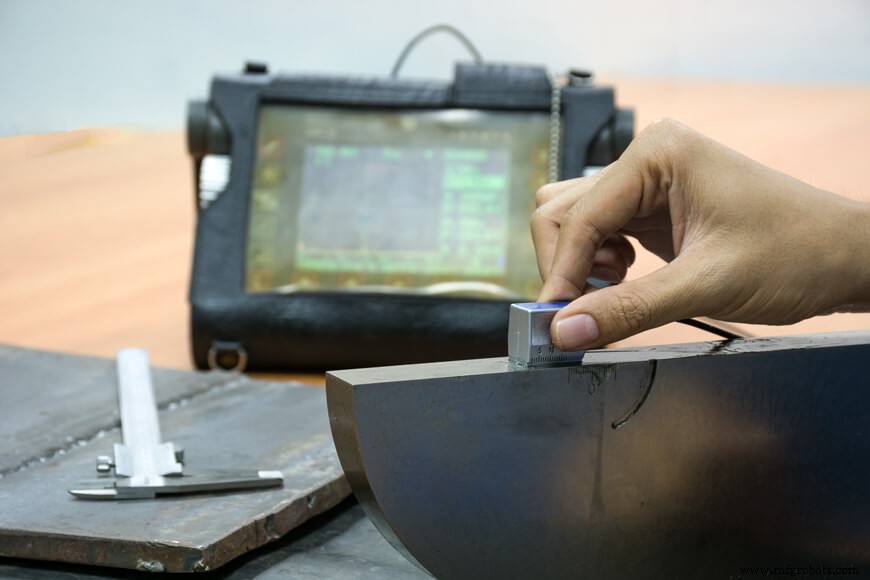
Setelah inspeksi selesai, cetakan yang diperiksa dan diterima kadang-kadang digunakan apa adanya dan dikirim ke klien, namun lebih sering mereka tertunduk pada pemrosesan lebih lanjut. Ini mungkin termasuk heat treatment khusus, cat, minyak pencegah karat, treatment permukaan lainnya (seperti hot-dip galvanizing), dan pemesinan.
6. Berat
Komponen biaya signifikan untuk setiap cetakan adalah bahan. Semakin berat cetakan, semakin tinggi biaya bahan untuk cetakan tersebut. Semakin detail data berat yang dapat disediakan ke pabrik cor tentang bagian yang bersangkutan, semakin akurat dan dapat diandalkan perhitungan harga dapat dibuat.
Pabrik cor tidak hanya khawatir tentang berat net (hasil) cetakan; mereka terutama khawatir tentang berat bruto cetakan. Berat bruto diukur oleh berat logam cair yang diperlukan untuk mengisi cetakan yang terdiri dari cetakan yang dihasilkan, dan semua bahan makan (gates, risers, dll.) yang diperlukan untuk memastikan cetakan utuh dihasilkan dari proses pencetakan. Harga pencetakan pabrik cor akan sangat dipengaruhi oleh yield pencetakan yang mereka capai (efisiensi proses pencetakan dan berat cetakan yang dihasilkan dibagi dengan berat bahan makan yang dituangkan ke dalam cetakan).
7. Pola
Pola diperlukan untuk membuat cetakan, dan pembuatan pola adalah proses dan perdagangan untuk menghasilkan pola. Karena pola adalah bentuk untuk cetakan, cetakan tidak boleh lebih baik dari pola yang dibuatnya. Di mana toleransi ketat atau finishing cetakan halus diinginkan, sangat penting bahwa pola dirancang, dibangun, dan diselesaikan dengan hati-hati.
Desain peralatan pola dan biaya yang dihasilkan dapat menjadi sumber besar kesalahpahaman antara pelanggan dan supplier pabrik cor. Kebutuhan untuk membangun peralatan pola baru yang sesuai dengan mesin produksi pabrik cor meskipun peralatan yang ada/lama tersedia, persyaratan untuk kotak core penuh sebagai pengganti kotak core separuh, kebutuhan untuk pola logam diproduksi sebagai pengganti pola kayu, dan/atau kebutuhan pola yang dipasang daripada penggunaan pola longgar adalah hanya beberapa dari banyak area diskusi yang mempengaruhi biaya peralatan. Selalu, biaya pencetakan terendah dan kualitas cetakan tertinggi berkembang dari peralatan pola yang lebih canggih, yang menghasilkan biaya pola tertinggi.
8. Pemesinan
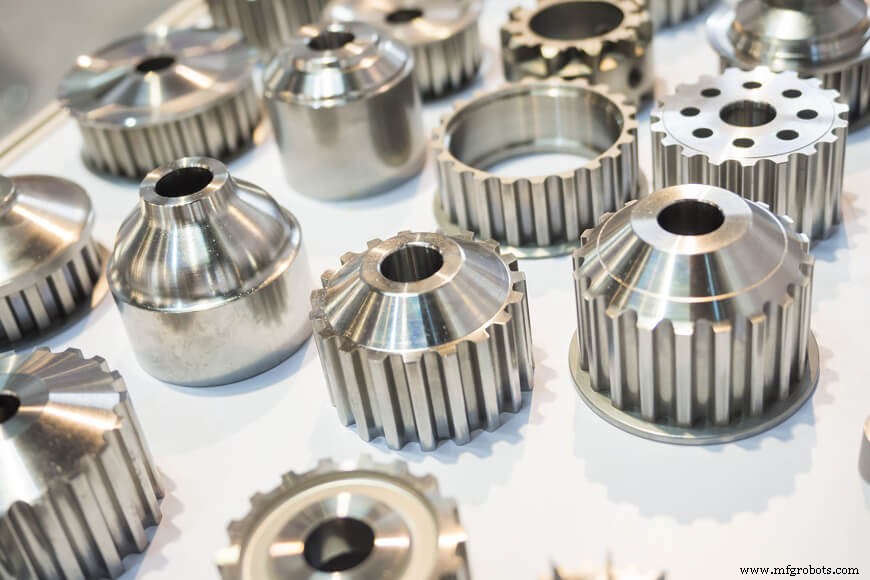
Proses pengeluaran secara mekanis bahan tambahan yang tidak diperlukan disebut pemesinan, dan merupakan proses yang penting ketika tingkat akurasi dimensi yang tinggi diperlukan. Sebagai akibatnya, sejumlah bahan tambahan harus dialokasikan untuk allowance pemesinan saat diperlukan, terutama saat bagian atau produk yang dicetak memiliki toleransi ketat.
Toleransi merujuk pada akurasi dimensi yang dapat dicapai untuk metode produksi tertentu. Ekspansi cetakan, penyerutan pembekuan, dan penyerutan termal semuanya mempengaruhi toleransi bagian yang selesai dalam proses pencetakan pasir basah. Akibatnya, ada batasan untuk toleransi pada bagian as-cast. Pemesinan berikutnya biasanya digunakan saat toleransi yang lebih ketat diperlukan.
Tidak semua supplier pabrik cor menawarkan pemesinan dalam rumah, tetapi mereka bertanggung jawab untuk menghasilkan produk cetakan yang dapat diubah oleh pemesinan untuk memenuhi persyaratan spesifiknya untuk bagian. Untuk mencapai tujuan ini, hubungan erat harus dipelihara antara staf rekayasa dan pembelian pelanggan dan produsen cetakan. Dengan pendekatan kooperatif, poin-poin berikut harus dipertimbangkan:
- Proses pencetakan, beserta keuntungan dan keterbatasannya,
- Allowance stok pemesinan (jumlah bahan yang tersisa untuk finishing setelah pemotongan kasar) untuk memastikan pembersihan pada semua permukaan yang dipesan,
- Desain produk dalam hubungan dengan penerapan perangkat klem dan fixture yang mengamankan bagian selama pemesinan,
- Pemilihan spesifikasi bahan dan treatment panas, dan
- Kuantitas bagian yang akan diproduksi.
Setiap desain cetakan saat pertama kali diproduksi harus diperiksa untuk menentukan apakah semua persyaratan pemesinan dapat dicapai. Salah satu metode untuk mencapai ini adalah dengan membuat tata letak lengkap dari contoh cetakan dan memeriksa apakah ada allowance stok pemesinan yang cukup pada semua permukaan yang memerlukan prosedur pemesinan.
Untuk desain yang lebih sederhana, tata letak lengkap dari cetakan mungkin tidak diperlukan. Namun dalam kasus lain di mana dimensi pemesinan lebih rumit, disarankan cetakan diperiksa secara menyeluruh. Ini dapat dilakukan dengan menentukan titik sasaran dan mencetak garis untuk menunjukkan semua permukaan yang dipesan, memastikan konsistensi selama semua tahap produksi.
9. Jadwal produksi dan pengiriman
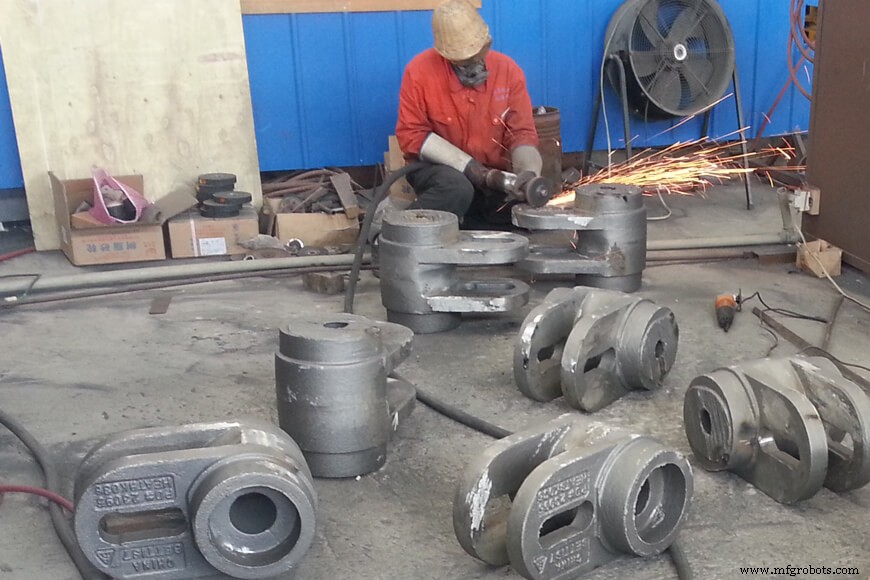
Komunikasi kebutuhan pengiriman dan permintaan sangat penting untuk menemukan bengkel yang tepat untuk memenuhi kebutuhan jangka pendek dan panjang.
Selain semua pertimbangan di atas, sangat penting bagi pelanggan dan supplier untuk menyadari kebutuhan jadwal produksi. Misalnya, jika pelanggan memerlukan pengiriman bagian produksi dalam enam minggu, hal itu akan secara signifikan membatasi jumlah pabrik cor yang bersedia atau mampu untuk menawarkan pada pekerjaan seperti itu—bahkan tidak perlu menyebutkan menjalankan produksi secara terpercaya dalam jendela waktu yang sempit. Sebaliknya, jika klien mencari pabrik calon yang tertarik untuk meninjau kebutuhan detail jangka panjang mereka (misalnya, 600 potongan per tahun bagian “x,” diproduksi dalam lot 150 potongan per pesanan, dengan siklus produksi awal diperlukan tidak lebih awal dari enam bulan dari sekarang), maka mereka akan menemukan banyak lebih banyak pihak yang tertarik dan mampu untuk menanggapi kebutuhan mereka.
Permintaan penawaran harus dilakukan jauh sebelum tanggal pengiriman yang diperlukan. Karena kompleksitas proses pencetakan logam, waktu tunggu proyek dapat mencapai 24 minggu hingga produksi penuh dan pengiriman setelah cetakan dipesan. Waktu ini dapat mencakup pertimbangan komersial (administrasi keuangan), konstruksi pola dan tooling, sampling, inspeksi, perubahan pola, (penuh) setup produksi, produksi, proses pasca-produksi, dan lebih banyak.
Memesan cetakan
Upaya kooperatif sangat penting untuk outsourcing yang berhasil dari proyek pencetakan logam—supplier pabrik cor harus terlibat dari tahap awal desain hingga manufaktur dan pengiriman produk.
Setelah supplier pabrik cor meninjau permintaan penawaran, mereka akan bekerja bersama klien untuk mengevaluasi semua biaya dan menentukan tujuan produk. Perencanaan yang baik membayar bagi pabrik cor dan klien, karena ahli pabrik cor mengevaluasi proyek sebelum produksi dan akan merekomendasikan bahan dan metode terbaik untuk mencapai solusi paling hemat biaya.
Dengan menyediakan pabrik cor dengan informasi yang paling akurat dan detail mungkin tentang kebutuhan cetakan mereka, pelanggan dapat berharap untuk menerima banyak umpan balik, pertanyaan, dan—setelah detail dikonfirmasi—harga dari pihak yang tertarik. Persiapan yang tepat menyederhanakan proses pemesanan, menghemat waktu dan mengurangi probabilitas kesalahan produk.



