Airbus Mengembangkan Spar Belakang OOA VBO dan Rib Termoplastik untuk Wing of Tomorrow
Airbus (Toulouse, Prancis) tengah dalam upaya luas untuk bekerja dengan pembuat aero komposit dalam pengembangan struktur bebas autoclave (OOA) untuk program Wing of Tomorrow (WOT) perusahaan. Struktur ini akan dikirim ke Airbus pada 2021 dan akan dirakit menjadi sayap demonstrator yang akan diuji dan dievaluasi untuk potensi penggunaan dalam pesawat satu gang generasi mendatang. Kapan program tersebut mungkin diumumkan tidak diketahui, dan menjadi subjek banyak spekulasi, tetapi seluruh rantai pasokan aero komposit memosisikan dirinya untuk menjadi bagian dari manufaktur pesawat generasi mendatang, baik untuk Airbus atau Boeing, atau keduanya.
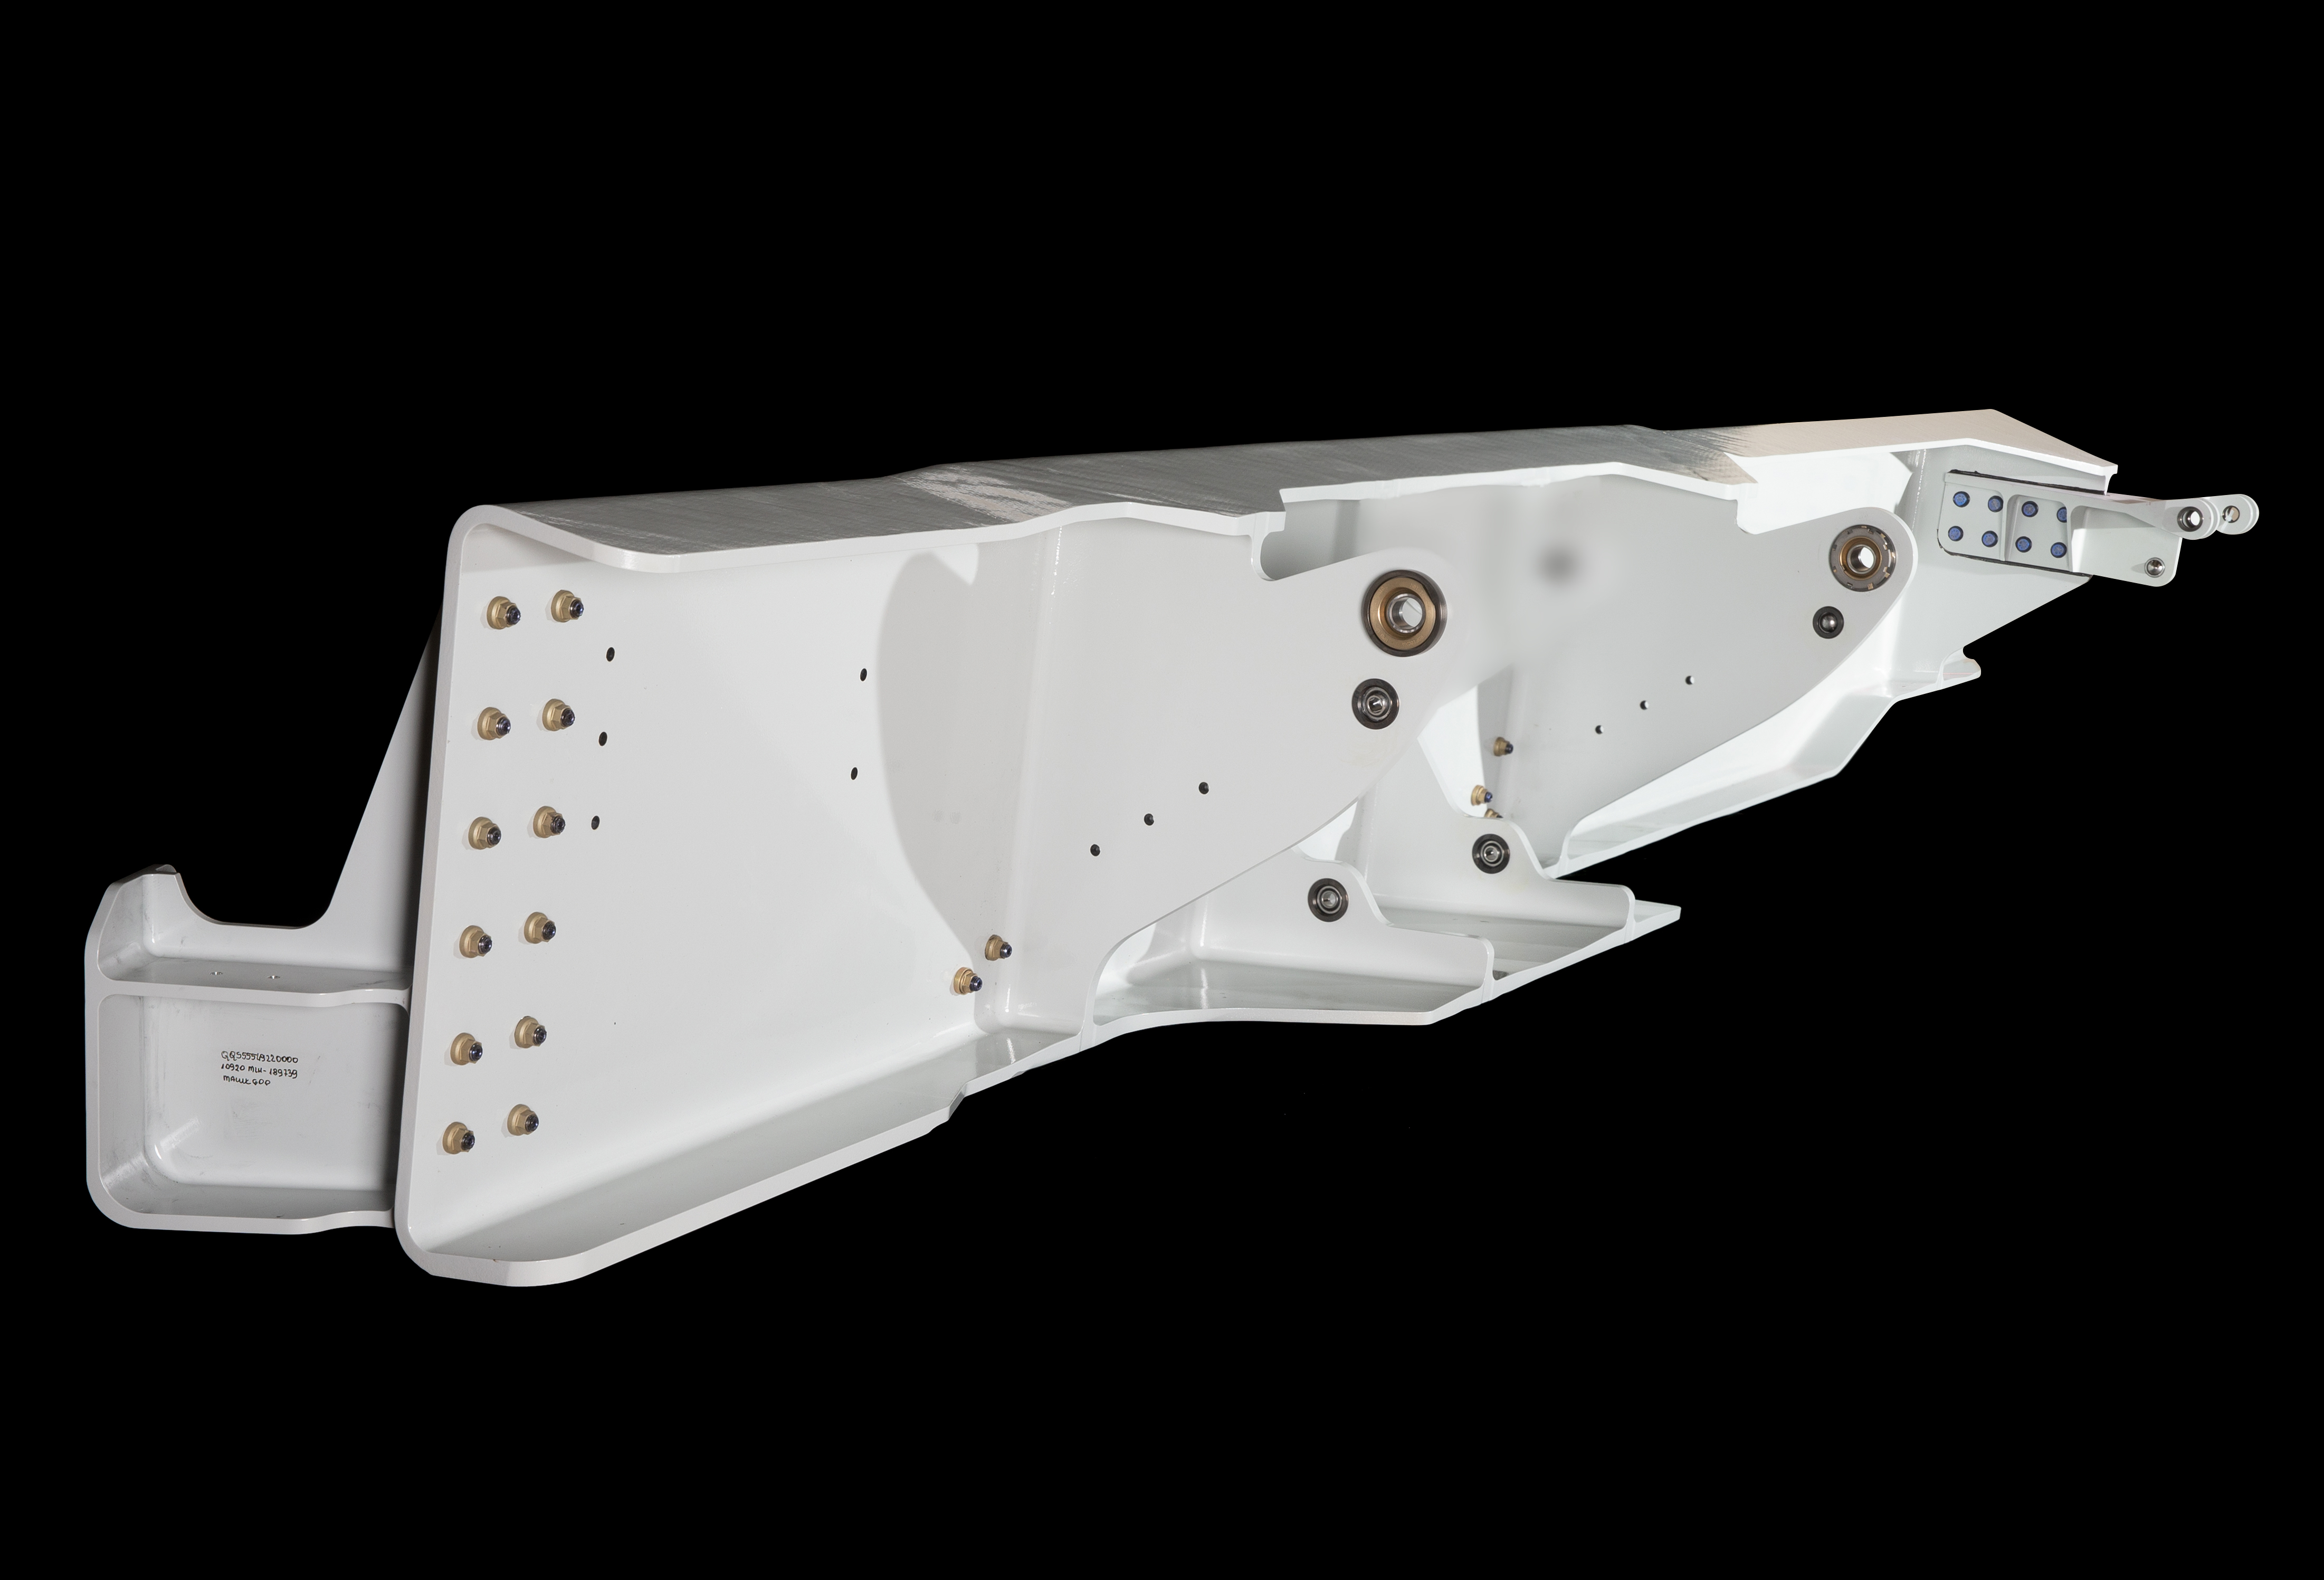
CW telah melaporkan beberapa aktivitas WOT ini dalam cerita tentang kulit sayap bawah yang diproduksi oleh Spirit AeroSystems (Wichita, Kan., AS), dan rib termoplastik yang diproduksi oleh GKN Aerospace (Hoogeveen, Belanda). Bergabung dalam upaya WOT adalah produsen pesawat dan penyedia struktur pesawat Daher (Prancis, Prancis), yang telah mengembangkan, memproduksi dan mengirimkan spar belakang OOA dan lima rib termoplastik untuk program.
"Daher bangga berpartisipasi dalam program WOT ini. Pengembangan ini mengonfirmasi posisi Daher sebagai salah satu pemimpin dunia dalam teknologi termoplastik dan struktur fungsi terintegrasi termo-set, serta mitra yang kuat untuk produsen pesawat dan Tier 1 untuk bagian kompleks," kata Dominique Bailly, VP R&D di Daher.
Spar berkinerja tinggi
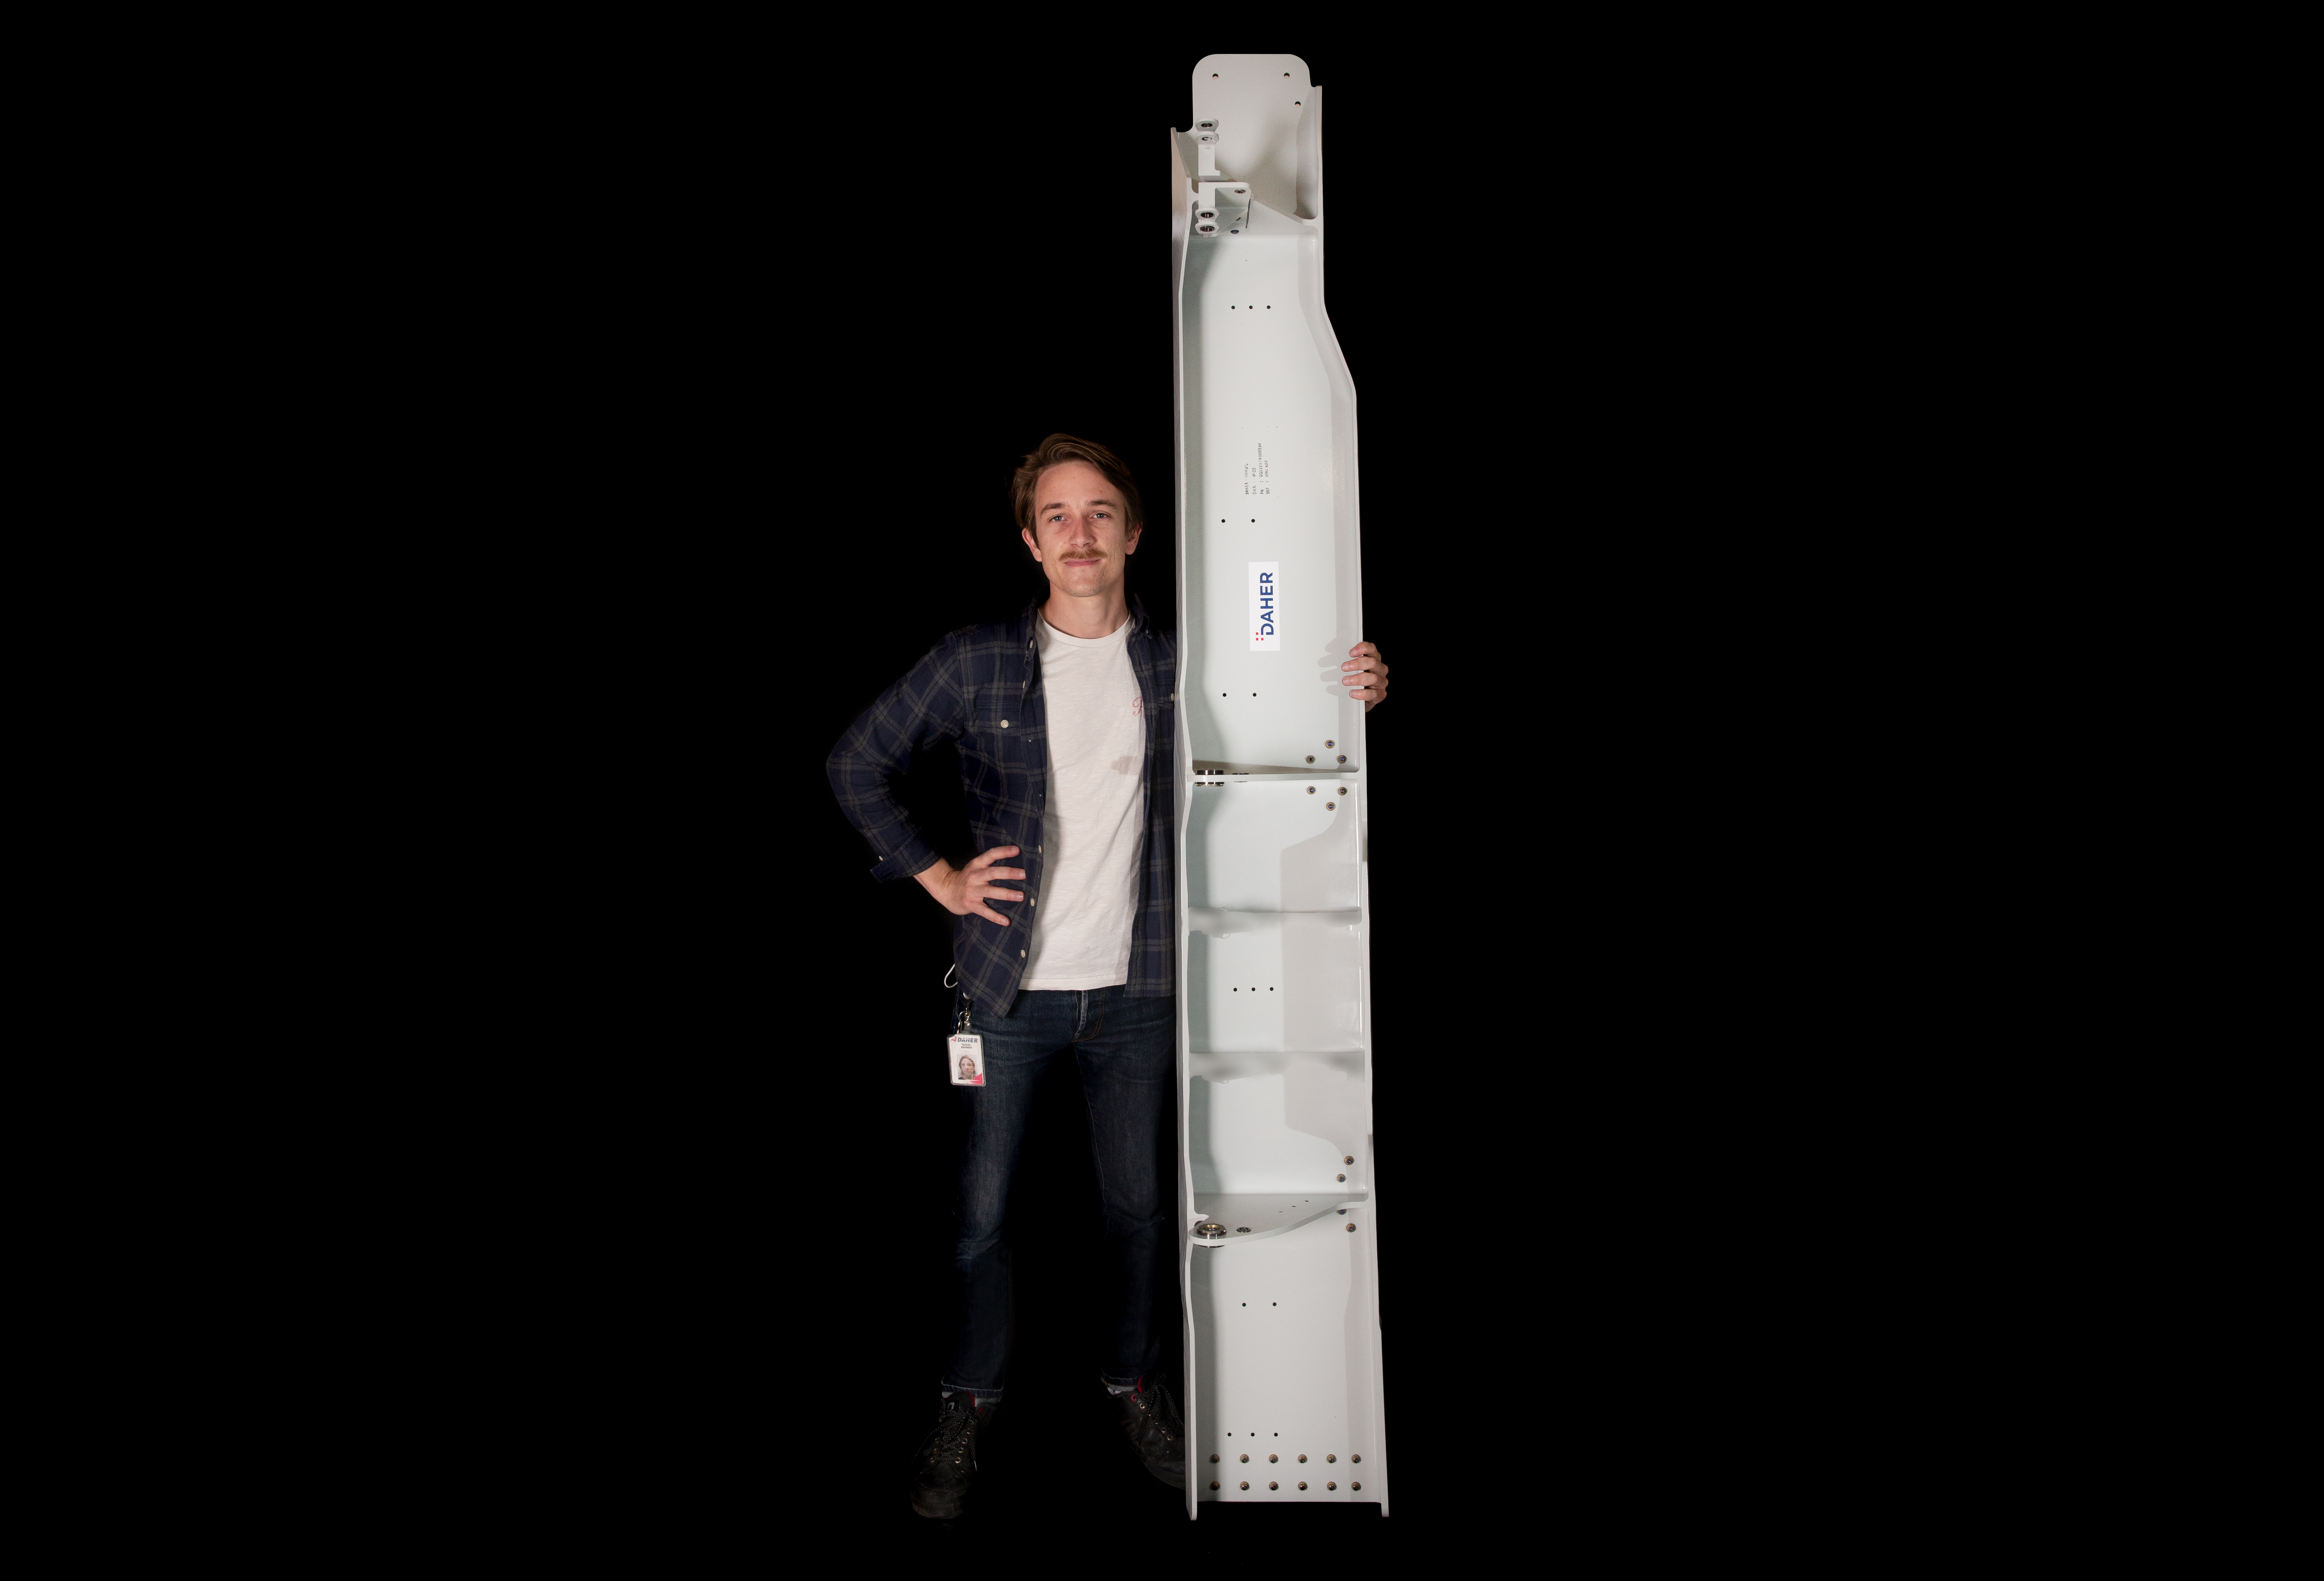
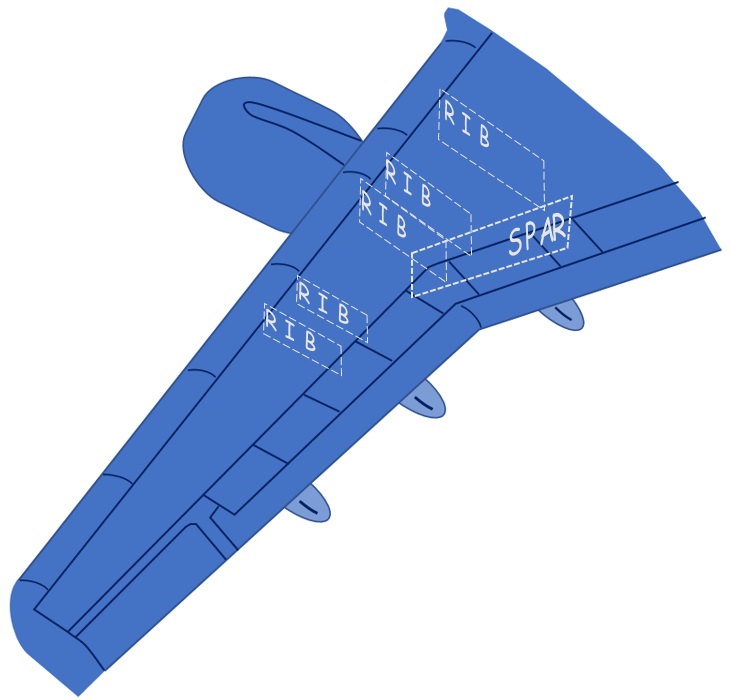
Demonstrator WOT, seperti sayap pesawat komersial lainnya, memiliki beberapa struktur spar. Spar belakang yang dikembangkan Daher untuk WOT berada di luar tangki dan merupakan spar kedua dari dua spar yang langsung berdekatan dengan fuselage, terletak tepat di atas sistem landas. Spar ini berukuran lebih dari dua meter panjang dan 10 milimeter tebal, dan harus memenuhi persyaratan kekuatan dan kekakuan yang signifikan - "beberapa ton yang diterapkan pada fitur dan beberapa puluh ton untuk geser dan tarik dalam arah rentang," kata Bailly - mengingat kedekatannya dengan fuselage dan sistem landas.
Selain itu, kata Alexandre Condé, engineer utama di Daher yang bekerja pada spar, Airbus mencari pengembangan proses manufaktur yang sangat terotomatisasi yang akan memungkinkan perusahaan untuk mengurangi bobot pesawat dan memenuhi tarif produksi pesawat 60-100 set kapal per bulan secara hemat biaya. Daher mengusulkan desain yang mampu mengganti 15 komponen logam dan penangkal yang asli pada desain spar komposit dasar. "Ide adalah untuk mengintegrasikan paling banyak fitur untuk hemat biaya dan menghemat bobot," kata Condé.
Struktur spar yang dihasilkan adalah produk sampingan dari spar termo-set OOA vacuum bag only (VBO) yang dikembangkan oleh Daher pada 2018 untuk jet bisnis Dassault Aviation (Prancis, Prancis). Bailly mengatakan spar Dassault diproduksi dengan prepreg berbasis resin epoksi M56 Hexcel (Stamford, Conn., AS), dikuring OOA VBO. Selanjutnya, setelah Daher terlibat dengan program Airbus WOT, perusahaan memutuskan untuk menyesuaikan desain, proses dan justifikasi dari spar Dassault dan menerapkannya pada struktur Airbus WOT baru, memilih epoksi OOA Hexcel M56 350°F curing, prepreg ke dalam kain serat karbon Hexcel AS4 dan UD serat karbon IM7.
Proses manufaktur yang digunakan untuk memproduksi spar adalah penempatan serap otomatis (AFP) menggunakan sistem Coriolis Composites (Queven, Prancis), yang menerapkan material pada cetakan laki. Kuring dilakukan di bawah kantong vakum dalam oven. Bagian yang dihasilkan, kata Condé, memiliki porositas 0,1%.
Condé mengatakan prepreg dipilih dibanding cetakan resin cair dengan alasan yang sama mengapa prepreg telah menjadi makanan pokok manufaktur penerbangan antariksa selama 30 tahun terakhir: Ini menyediakan volume resin/serat yang konsisten dan terpercaya yang memungkinkan produksi bagian dengan dimensi dan massa yang konsisten dan terpercaya. "Menggunakan resin OOA generasi baru ini hanya dengan vakum, Anda memiliki keandalan yang sempurna dalam kandungan serat dalam ketebalan komposit setelah kuring," kata Condé. "Selain itu, bobot bagian sangat stabil karena Anda tidak mendorong resin keluar dari serat."
Daher mengatakan ia adalah mitra pertama yang mengirimkan, pada akhir 2020, komponen WOT - satu spar ke Airbus di Bristol, Inggris - untuk diintegrasikan ke dalam demonstrator WOT pertama; perusahaan sedang dalam proses pengiriman dua lagi. Di luar fase demonstrasi ini, Daher juga memikirkan industrialisasi pembuatan spar dan bekerja pada analisis desain sistem manufaktur (MSD) yang mengestimasi dan mensimulasikan persyaratan operasi, fasilitas, peralatan dan personel untuk produksi tarif penuh pesawat satu gang generasi mendatang.
Banyak rib, banyak ukuran
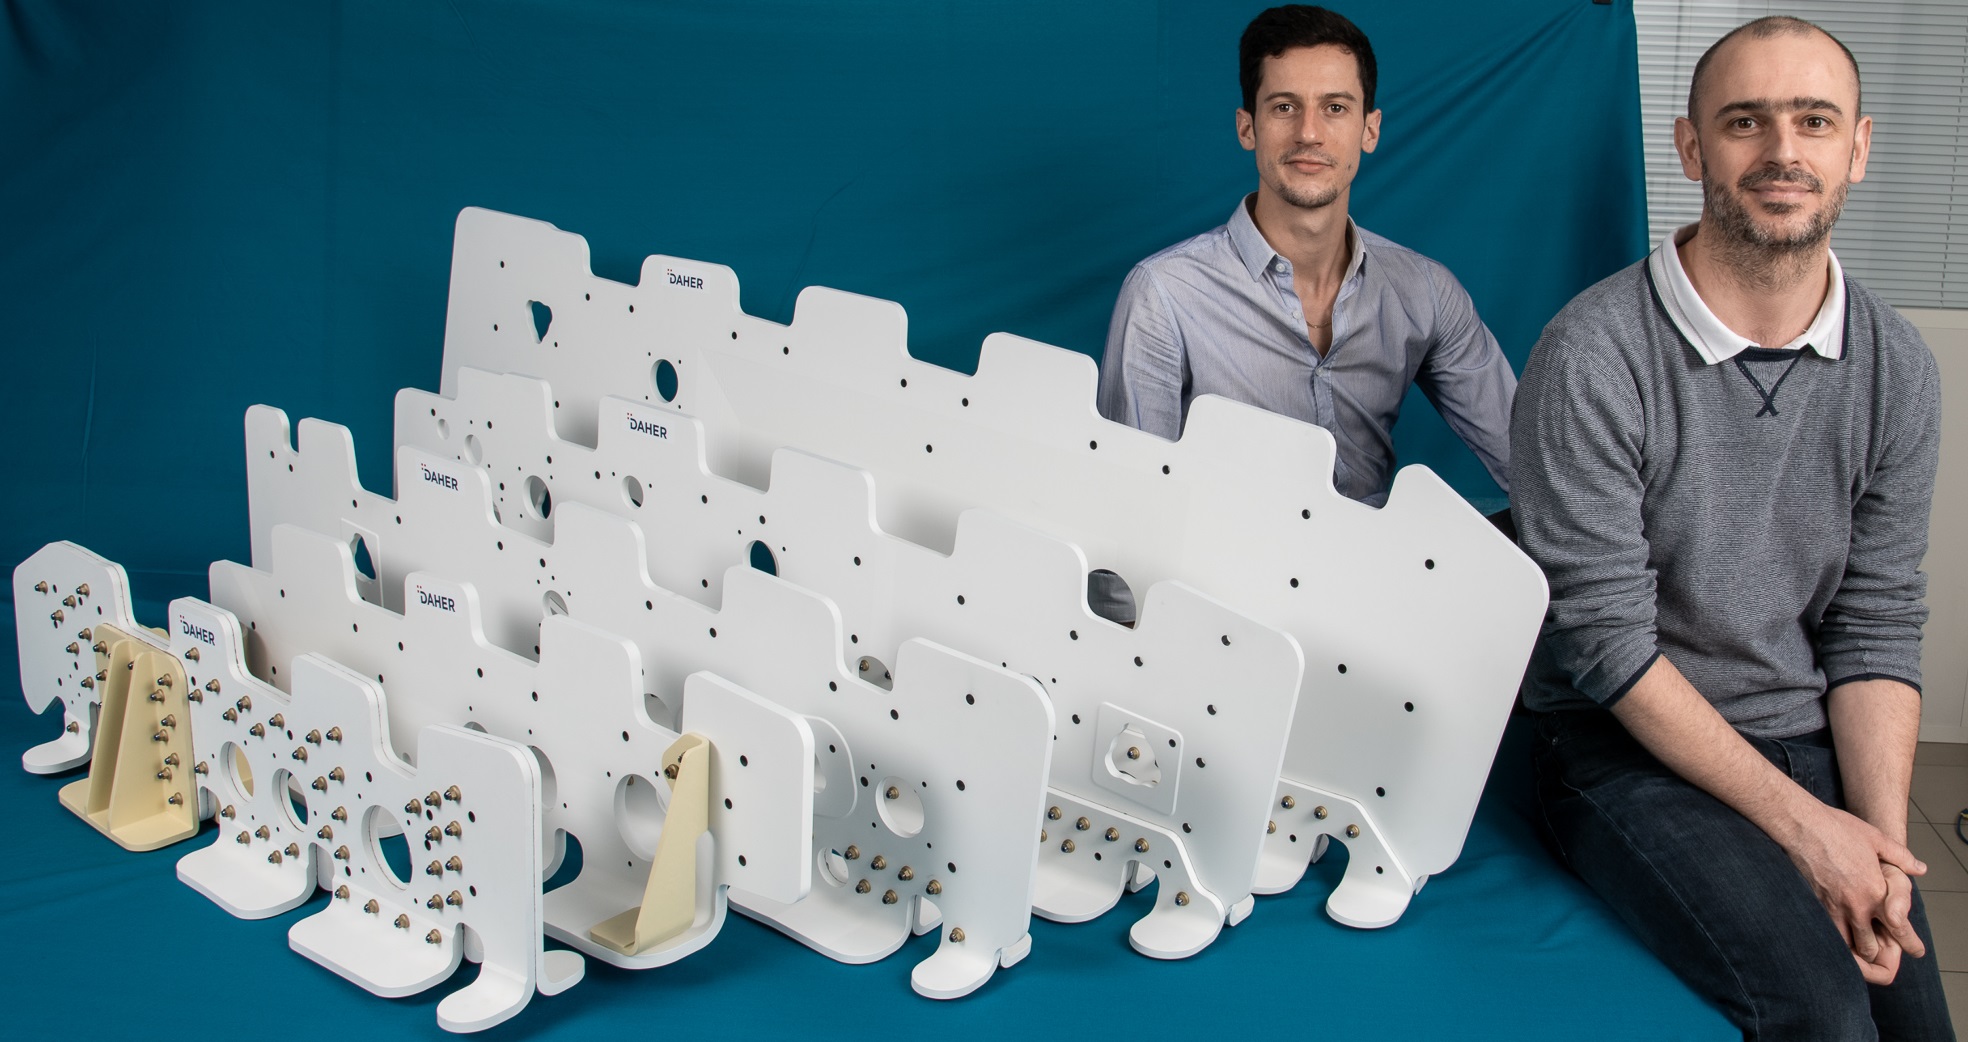
Upaya di Daher untuk mengembangkan rib untuk program WOT telah lebih kompleks dan menuntut. Perusahaan telah merancang lima rib dengan ukuran dan dimensi yang bervariasi di dalam sayap; rib lainnya adalah kombinasi desain aluminium dan komposit, termasuk rib komposit termoplastik yang dirancang oleh GKN Aerospace.
Dalam proyek sebelumnya dengan Dassault Aviation, Daher telah menunjukkan kemampuannya untuk merancang dan memproduksi rib yang relatif kecil dari komposit termoplastik, menjelaskan Bailly. Dengan WOT, perusahaan telah memiliki kesempatan untuk memperluas keterampilan mereka menuju pengembangan rib yang lebih besar (~2 meter panjang), beban yang lebih tinggi.
Selain itu, sesuai tujuan WOT, Daher menargetkan tingkat kesiapan teknologi (TRL) 6 pada akhir 2023. "Pada akhir program WOT, ketika kami telah membuktikan bahwa kami berada di TRL 6 untuk rib besar, di antara kedua program ini [WOT dan Dassault Aviation], kami akan telah menunjukkan bahwa kami mampu mencakup bagian rib lengkap sayap - itulah ide," kata Bailly.
"Kami telah memanfaatkan program ini untuk melihat berbagai cara untuk memproduksi bagian dan membandingkan perilaku mekanis, dan juga untuk melihat dampak pada manufaktur. Secara paralel, kami bekerja pada simulasi untuk memprediksi perilaku komponen seperti spring-back atau efek stempel. Tujuannya adalah untuk mengurangi percobaan selama pengembangan, sehingga biaya non-berulang," kata Condé.
Seperti spar, pengembangan dimulai pada level sampel, elemen dan detail, diikuti oleh pembuatan bagian skala kecil sebelum bagian akhir berukuran penuh dibangun. Pengujian dilakukan pada setiap level, kata Condé, termasuk uji spesifik yang dikembangkan oleh Daher untuk fitur rib.
Untuk semua lima rib, Daher akhirnya memutuskan untuk menggunakan pita serat karbon unidireksional (UD)/polyaryletherketone leleh rendah (PAEK) yang disuplai oleh Toray Advanced Composites (Morgan Hill, Calif., AS) menggunakan resin yang diproduksi oleh Victrex (Cleveleys, Lancashire, Inggris). Untuk memproduksi rib, lembar datar dibuat menggunakan AFP diikuti oleh konsolidasi oven - dalam beberapa kasus, material dikonsolidasikan terlebih dahulu sebelum pembentukan cap. Sebagi diperlukan, flange atau komponen lain dilekatkan secara mekanis pada bagian yang dibentuk cap.
Setiap rib dirancang menurut posisinya di sepanjang sayap, spesifikasi ukuran dan persyaratan beban (satu ton hingga 50 ton), sehingga masing-masing unik dalam beberapa cara. Rib terbesar berukuran 2 meter panjang x 1 meter lebar. Meskipun demikian, masing-masing dimulai dengan jaring datar, yang dibentuk cap menjadi bentuk "L" untuk menciptakan flange di bawah bagian tempat ia terhubung dengan kulit sayap. Untuk stabilitas tambahan, beberapa rib terdiri dari dua komponen berbentuk "L" yang dilekatkan secara mekanis belakang-ke-belakang untuk membentuk bentuk "T" dengan flange berarah dua.
Fitur spesial meliputi braket (diproduksi dari komposit termo-set) untuk koneksi dengan track flap yang dilampirkan pada rib, dan serangkaian lubang atau penurunan ply ke dalam rib tertentu untuk mengurangi bobot bagian.
"Selama kami merancang, kami harus mengelola kompleksitas versus biaya," kata Bailly. "Itu selalu ada dalam pikiran kami, untuk melakukan sesuatu yang sederhana tetapi hemat biaya." Kesederhanaan adalah kunci dari perspektif tarif produksi juga, kata Condé. "Jika terlalu kompleks, itu tidak akan kompetitif dari sudut pandang pelanggan, pada tarif yang sangat tinggi yang mereka inginkan."
Salah satu tantangan yang memperkenalkan kompleksitas ke dalam desain adalah ketebalan relatif setiap rib - hingga 12 milimeter untuk rib terbesar. Kain yang lebih tebal cenderung berkerut atau terbentuk dengan tidak benar saat dibentuk cap, dan bagian yang lebih tebal dapat sulit dimesin menjadi bentuk akhir.
Untuk pemesinan, Daher menggunakan campuran pemotongan air jet dan pemesinan mekanis tergantung pada kebutuhan bagian, baik untuk mengurangi masalah ketebalan bagian maupun untuk mengelola suhu. Selain itu, pada rib tebal 12 milimeter, tim merancang jendela penurunan ply di tengah komponen untuk mengurangi bobot bagian secara keseluruhan. Selain mengatasi masalah potensial ini, Condé mengatakan bahwa jendela penurunan ply juga memungkinkan Daher untuk "mencoba berbagai jenis fitur manufaktur pada bagian, untuk meningkatkan pemahaman kami terhadap perilaku bagian."
Proses pembentukan cap terbukti menjadi tantangan yang lebih besar. "Kami harus membayangkan cara baru untuk stempel untuk mengurangi risiko kerutan," kata Bailly. Daher akhirnya mengembangkan metode proprietary untuk mengatasi masalah ini.
Langkah selanjutnya
Di luar WOT, Daher mengevaluasi metode manufaktur alternatif untuk memproduksi rib termoplastik, sementara merencanakan untuk mengembangkan garis produksi penuh untuk manufaktur berkecepatan tinggi di masa depan.
Misalnya, sementara demonstrator WOT menggunakan penangkal, Bailly mengatakan bahwa melalui akuisisinya pada 2019 dari spesialis komposit termoplastik dan las induksi KVE Composites (The Hague, Belanda), Daher memiliki kemampuan untuk komponen yang dipas di masa depan. "Kami bekerja pada proyek lain, terpisah untuk mencapai tingkat TRL yang lebih tinggi pada pengelasan bagian UD tebal [untuk digunakan pada pesawat satu gang generasi mendatang]," katanya.
Daher juga sedang bekerja pada pengembangan garis produksi penuh untuk memproduksi rib termoplastik di masa depan. "Kami benar-benar meningkatkan konsep dan mengurangi jumlah mesin yang diperlukan untuk semua tugas dan mengurangi biaya proses," kata Bailly, dengan tujuan untuk mencocokkan target produksi pesawat volume tinggi.



