Menguasai Thermoforming: Pemecahan Masalah Ahli untuk Komposit Termoplastik
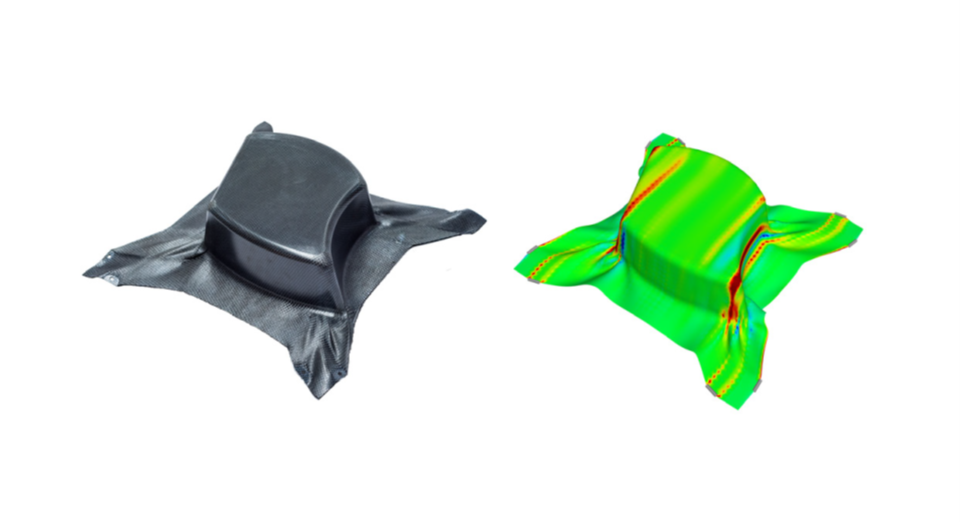
Catatan: Informasi dan gambar untuk artikel ini diperoleh dari kursus "Advanced Forming of Thermoplastic Composites" yang diampu oleh ThermoPlastic composite Research Center (TPRC).
Komposit termoplastik (TPC) pertama kali mendapatkan keuntungan dengan permintaan untuk laju produksi yang lebih cepat di penerbangan dan aplikasi ringan lainnya. Produksi bagian dalam hitungan menit membuat termoforming (juga dikenal sebagai stamping) menjadi proses komposit termoplastik yang paling umum dan yang pertama kali memproduksi bagian terbang massal (lihat "Inside a thermoplastic composites hotbed" dan "Thermoplastic composites clip time …").
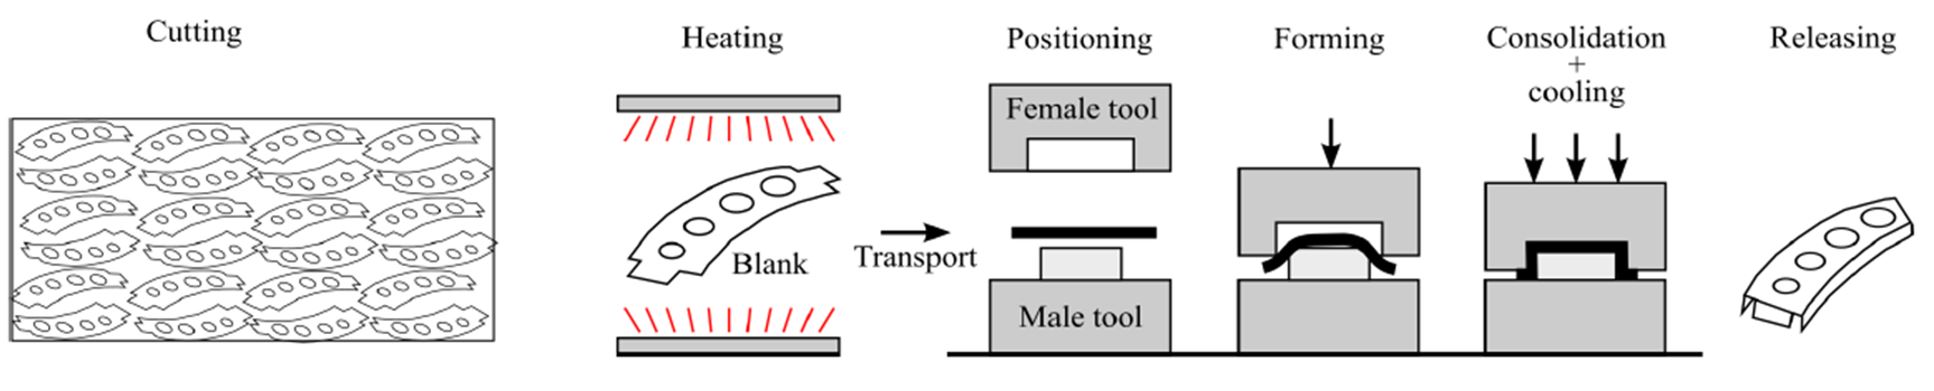
Proses dimulai dengan sebuah polos — laminat komposit termoplastik terkonsolidasinya dengan orientasi lapisan yang diperlukan — dan terdiri dari langkah-langkah berikut (Fig. 1): Persiapan polos (pemotongan dan fixasi), pemanasan polos, transfer ke cetakan, penempatan polos, forming, pendinginan, demolding bagian dan trimming/finishing. Proses termoforming adalah konsep sederhana tetapi melibatkan kompleksitas dan tantangan yang harus diatasi untuk mencapai bagian komposit yang dapat diulang dan berkualitas tinggi.
Menghindari kerutan
Kerutan adalah defek visual dan fungsional. Ini dapat digambarkan sebagai pembentukan material yang melingkar ke luar bidang. Penyebab utama adalah deformasi geser yang tidak cukup, seperti geser antar lapisan dan geser dalam lapisan, selama pemrosesan. Kerutan terjadi terutama pada permukaan yang membengkung dua kali. Pertimbangkan tindakan berikut untuk meminimalkan kerutan.
Pemanasan prasyarat yang cukup dan transfer cepat. Selama forming polos, suhu harus tetap di atas suhu leleh (T_m) matriks TPC untuk memungkinkan deformasi geser. Perhatikan bahwa selama transfer dari tahap pemanasan prasyarat ke cetakan, suhu dapat turun secara signifikan — mungkin hingga 40-50°C dalam tiga detik. Oleh karena itu, pemanasan prasyarat harus cukup tinggi sehingga polimer akan tetap di atas T_m — atau suhu transisi kaca (T_g) untuk polimer amorfa — setelah transfer dan selama forming. Polos dingin tidak akan terbentuk dengan baik dan akan mengembangkan kerutan. Namun, hati-hati jangan terlalu memanaskan polos untuk menghindari degradasi polimer.
Gaya tenun kain dan penataan. Kain harness-satin (HS) memiliki drapabilitas yang lebih baik karena deformasi geser dalam bidang yang lebih mudah, yang membantu mencegah kerutan. Drapabilitas kain terpaku, dari tertinggi hingga terendah, adalah sebagai berikut: 8HS > 5HS > 2 x 2 twill > tenun polos. Kain 5HS sering menjadi titik awal yang baik karena menyeimbangkan drapabilitas dan performa mekanis. Polos yang dibuat menggunakan penguat serarah (UD) cenderung kerutan lebih banyak dari kain HS karena gesekan tinggi antara serat yang menahan geser dalam bidang. Memungkinkan geser dalam bidang adalah kunci keberhasilan forming polos UD, terutama pada permukaan yang membengkung dua kali.
Orientasi lapisan seperti [0, 90, ±45]s yang ditemukan dalam penataan kuasi-isotropik dapat menghambat deformasi geser, yang meningkatkan kerutan. Alternatifnya, penataan cross-ply (misalnya, [0, 90]) akan membantu mencegah kerutan karena geser tidak dibatasi oleh lapisan lain.
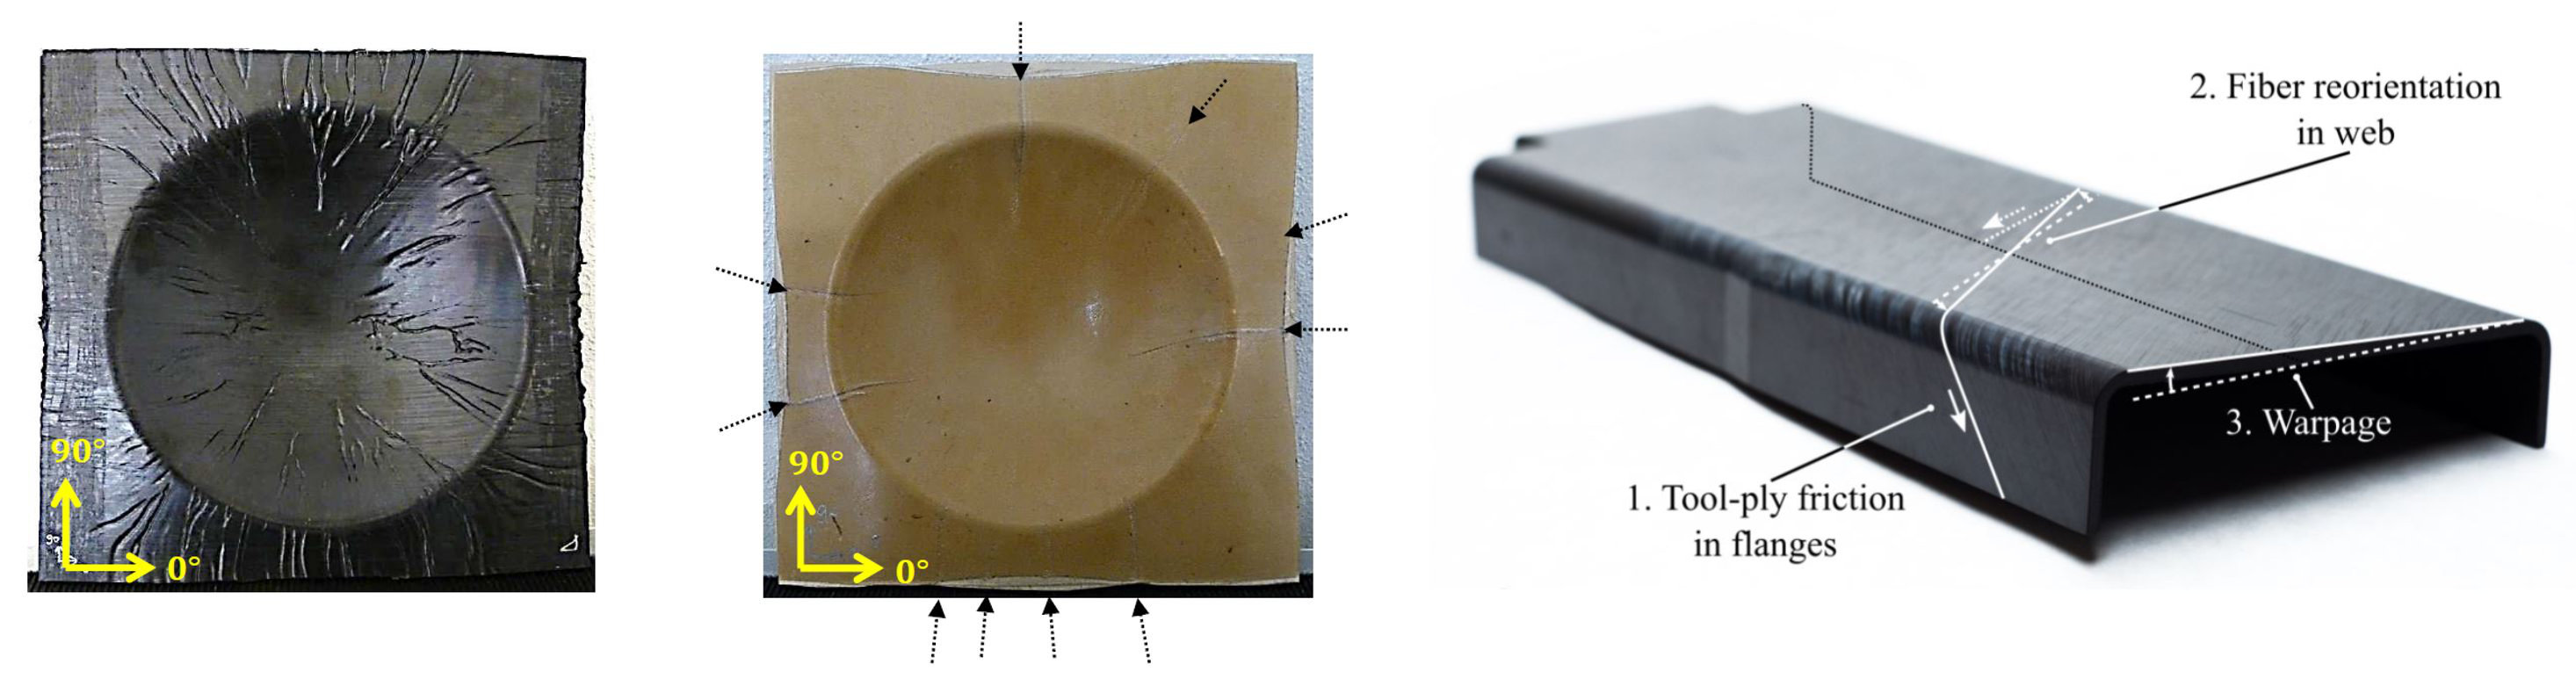
Fig. 2. Menghindari kerutan dan warpage
Bagian semi-lingkaran menunjukkan banyak kerutan kecil dan besar menggunakan polos UD (kiri), sementara hanya kerutan besar yang terlihat menggunakan polos 8HS (kanan). Warpage pada spar komposit ini terjadi karena reorientasi serat akibat gesekan cetakan-lapisan di flange. Kredit foto: "Forming limits of thermoplastic composites" oleh D.J. Wolthuizen, et. al. (kiri) dan "Rapid manufacturing of tailored thermoplastic composites by automated lay-up and stamp forming" oleh Tjitse K. Slange (kanan).
Persiapan dan fixasi polos. Gripper dan tensioner dapat digunakan untuk memegang polos dengan tegang di area yang cenderung pembentukan melingkar ke luar bidang. Mencari konfigurasi yang dioptimalkan mungkin memakan waktu, dengan banyak iterasi yang diperlukan, tetapi menggunakan perangkat lunak simulasi proses membantu. Tegang polos yang tepat juga mencegah polos teronggok, yang dapat menyebabkan masalah selama transfer dan forming. Masalah tersebut mencakup polos menyentuh cetakan terlalu cepat, yang mungkin menempatkan terlalu banyak material pada cetakan sebelum draping dapat terjadi, menghasilkan lentur dan kerutan. Polos juga mungkin teronggok dan menyentuh pemanas, yang dapat menyebabkan kerusakan pada polos atau menghentikan proses.
Mengoptimalkan geometri akhir polos dan memotongnya ke bentuk near-net dapat mencegah kerutan dan mengurangi limbah. Pemotongan dan dart juga dapat membantu mencegah pembentukan melingkar ke luar bidang dengan mengurangi stres serat untuk memungkinkan forming yang lebih baik.
Mengatasi tantangan dengan desain cetakan
Selama termoforming dan proses cetak serupa, cetakan itu sendiri dapat menampilkan tantangan. Desain cetakan yang tepat dapat membantu mencegah masalah dengan biaya cetakan, pemanasan, defek bagian dan demolding.
Material cetakan. Untuk memilih material yang tepat untuk alat termoforming, pertimbangkan material yang digunakan untuk bagian akhir, karena ini akan mempengaruhi suhu cetakan yang diperlukan (T_mold). Misalnya, mengikuti aturan praktis T_mold = (T_m + T_g)/2, bagian yang terbuat dari PPS terstabil (polifenilena sulfida T_m = 280°C) akan membutuhkan T_mold sekitar 180°C. (Polimer termoplastik amorfa dan semi-kristal memiliki T_g, tetapi polimer semi-kristal juga memiliki T_m.) Oleh karena itu, cetakan logam diperlukan untuk mengkonduksikan panas yang cukup dari platen press dipanaskan atau alat cetakan yang dipanaskan untuk molding bagian. Konduksi juga diperlukan untuk pendinginan bagian yang efisien. Namun, untuk bagian yang dibuat menggunakan PMMA terstabil (polimetil metakrit), yang memiliki T_g yang jauh lebih rendah (~100°C), cetakan kayu atau epoksi pada suhu kamar mungkin cukup.
Pertimbangan lainnya termasuk fase pengembangan saat ini dan anggaran yang tersedia, tetapi juga jumlah bagian yang akan diproduksi dari alat. Selama pemrosesan, alat cetakan terkena gesekan, suhu tinggi dan tekanan. Karena kayu dan epoksi memiliki daya tahan panas dan kemampuan menahan beban yang lebih rendah dibandingkan logam, cetakan yang terbuat dari material ini akan memiliki umur lebih pendek dan lebih cocok untuk produksi volume kecil, sementara alat logam akan lebih disukai untuk produksi volume tinggi.
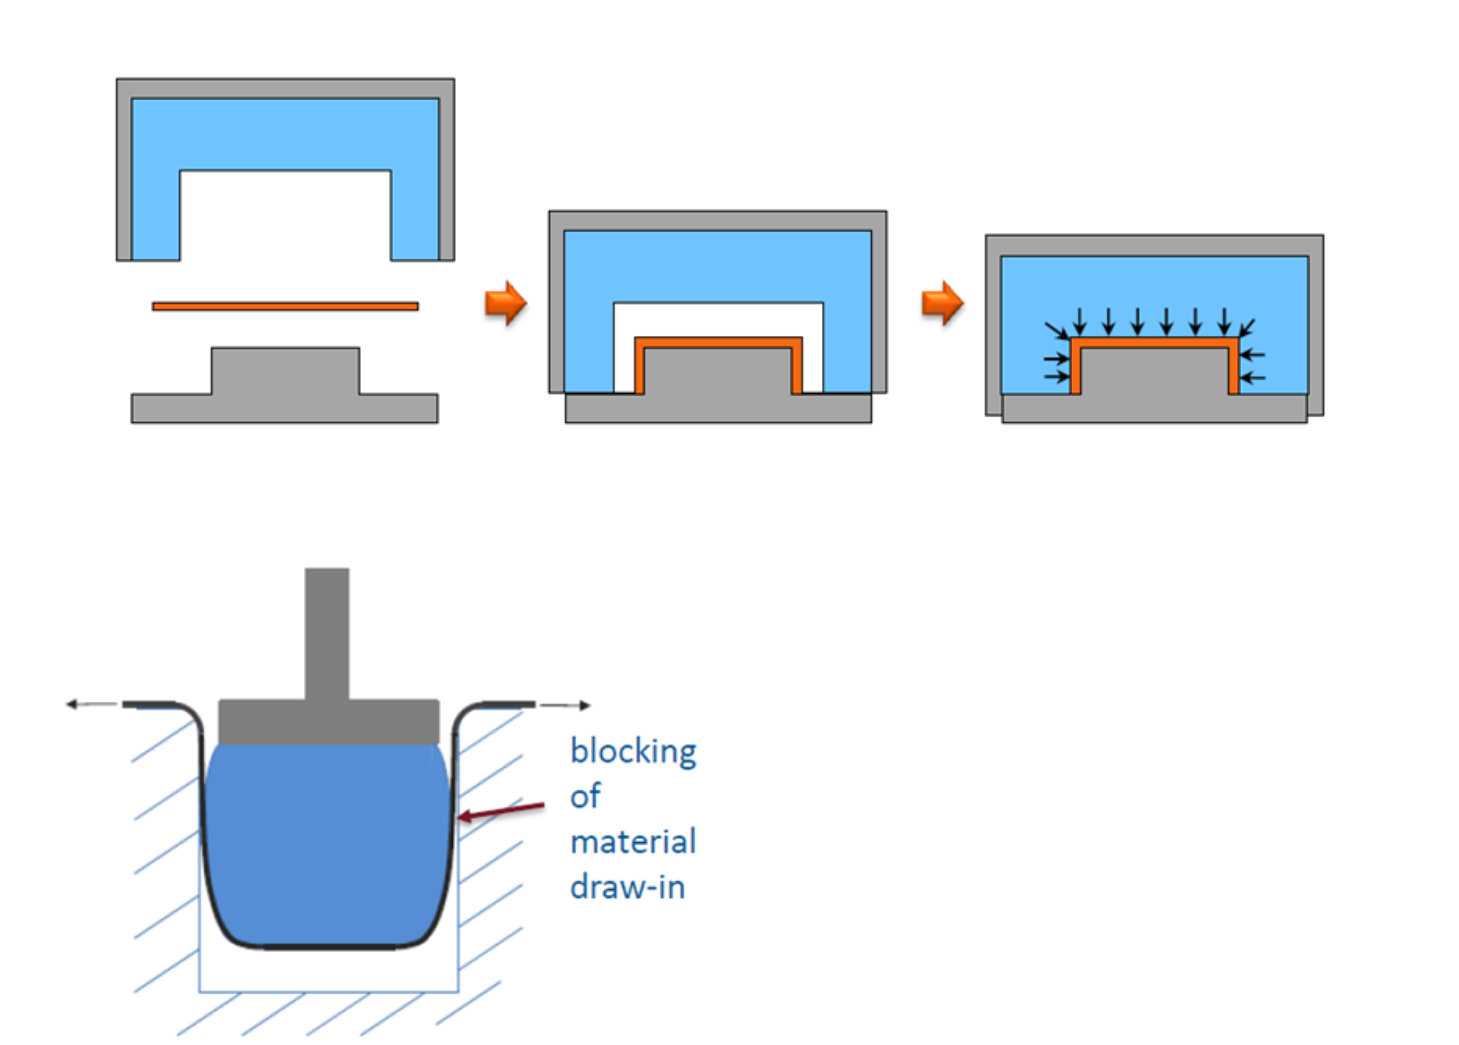
Sistem material lain yang dipertimbangkan untuk alat adalah logam-karet, di mana satu bagian dari pasangan yang cocok adalah logam dan yang lainnya adalah karet. Ini memberikan fleksibilitas produksi dan dapat digunakan untuk bagian dengan toleransi yang lebih besar. Alat logam-karet juga memberikan tekanan hidrostatik seragam, yang bermanfaat di area flange dan polos dengan variasi ketebalan, yang khas untuk polos khusus yang dibuat dengan banyak lapisan UD.
Penerapan tekanan hidrostatik yang inheren ini juga merupakan keuntungan saat bagian yang sama diproduksi pada berbagai ketebalan yang berbeda, menghilangkan biaya cetakan terpisah untuk setiap ketebalan. Saat merancang alat logam-karet, penting untuk juga mempertimbangkan keuntungan dan tantangan berikut:
- Sisi logam alat akan menghasilkan finishing yang lebih halus dibandingkan karet.
- Alat logam-karet akan memiliki koefisien ekspansi termal (CTE) yang satu orde magnitudo lebih tinggi dibandingkan alat logam semuanya.
- Karena konduktivitas termal yang lebih rendah dibandingkan logam, pendinginan akan memakan waktu sedikit lebih lama dan menciptakan lag yang lebih besar dalam respons kontrol suhu.
- Penyisaan dan penuaan yang meningkat akan menghasilkan umur pakai yang lebih pendek dibandingkan alat logam semuanya.
Forming dan demolding. Desain cetakan yang tepat memastikan tekanan yang cukup, draping yang optimal, membantu mencegah defek dan mempromosikan pengambilan bagian yang aman. Meskipun ada banyak masalah mengenai forming dan demolding, beberapa yang paling penting meliputi:
- Tekanan. Selama termoforming, tekanan rendah dapat menyebabkan konsolidasi yang buruk, properti mekanis yang terkurangi dan dimensi bagian yang di luar toleransi. Untuk alat logam-logam yang cocok, hapus end stop sehingga tekanan berkelanjutan pada laminat tidak dicegah oleh celah yang diciptakan oleh end stop.
- Memungkinkan penarikan material ke dalam. Untuk menghindari ekspansi sisi karet cetakan selama penekanan (disebut barreling), yang mungkin menghalangi gerakan material selama penekanan (draw-in), tempatkan karet di sisi perempuan dari alat cetakan (lihat Gambar 3).
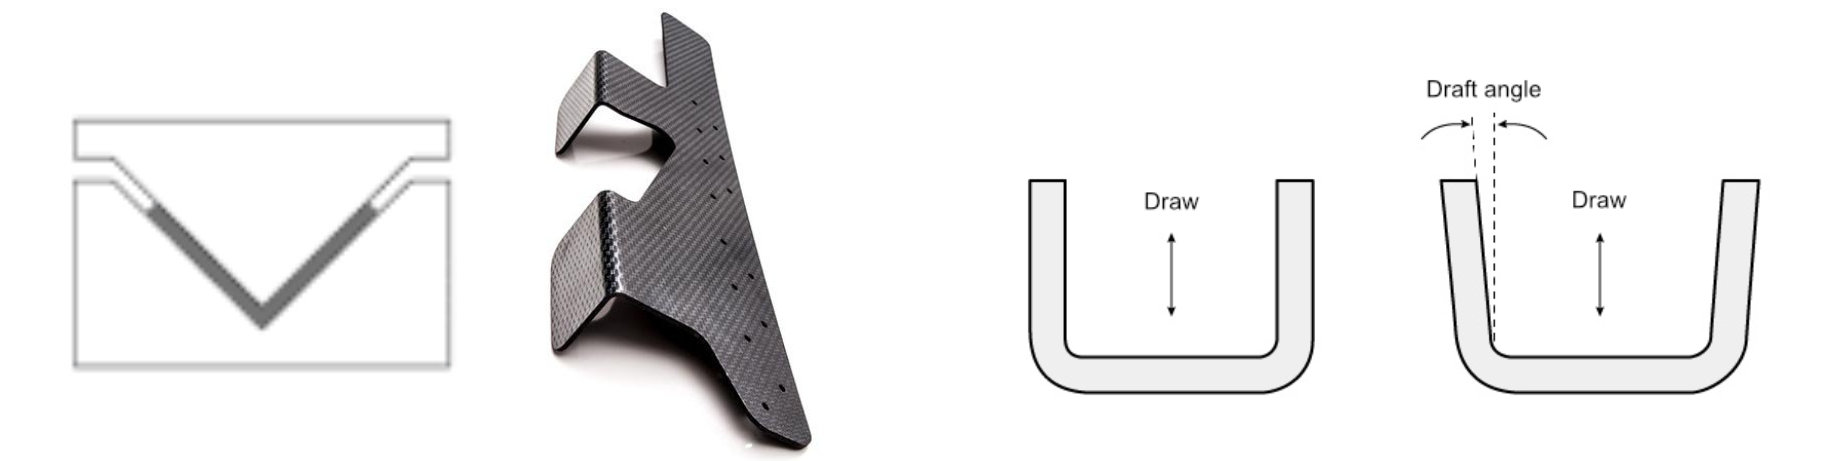
- Pengambilan bagian. Untuk bagian L, desain cetakan dengan sudut L yang diinginkan miring menjadi V, yang akan mengurangi gesekan dengan alat dan memungkinkan pengambilan bagian yang mudah. Untuk bagian berbentuk kotak, gunakan sudut draft 1-2 derajat untuk setiap sisi; sudut yang lebih tinggi mungkin diperlukan untuk bagian yang lebih dalam.
Warpage dan spring-in
Warpage dan spring-in adalah distorsi bentuk yang disebabkan oleh properti material anisotropik dan pendinginan resin yang tidak merata yang terjadi setelah bagian dicetak dan dapat menyebabkan dimensi bagian yang di luar toleransi, yang mungkin menyebabkan masalah pada rangkaian dan menyebabkan bagian dibuang. Warpage terjadi ketika area stres molded-in yang tinggi di dalam bagian bertemu dengan area stres molded-in yang rendah. Ketidakseimbangan stres ini diatasi oleh area stres tinggi yang memutar area stres rendah, menghasilkan lengkungan atau putaran laminat.
Spring-in terjadi pada panel lengkungan atau bagian dengan bagian sudut ketika stres molded-in menyebabkan bagian dinding merentang ke dalam pada sudut yang lebih kecil dari sudut yang dirancang. Ini sering terjadi pada komposit terstabil serat karena properti anisotropik mereka. Geometri bagian juga adalah faktor. Penyusutan diferensial antara dalam bidang (CTE rendah di arah serat) dan melalui ketebalan (CTE tinggi matriks), dapat menyebabkan penurunan sudut 1-3 derajat.
Mengatasi distorsi bentuk dapat menjadi mahal dan memakan waktu. Penggunaan simulasi dan alat desain sangat direkomendasikan untuk pengembangan bagian yang lebih cepat. Cari kemungkinan penyebab dan perbaikan berikut saat menghadapi warpage:
- Parameter proses. Suhu cetakan mempengaruhi properti melalui ketebalan yang terkait dengan kristalisasi dan efek viskoelastis, yang dapat mempengaruhi warpage. Mengurangi suhu cetakan dapat mengurangi spring-in tetapi meningkatkan stres internal, yang dapat menyebabkan spring-in setelah dilepaskan. Ketidakpastian ini harus diperiksa dengan hati-hati. Tekanan tinggi dan kecepatan forming juga dapat mengurangi spring-in dan mungkin mempromosikan masalah sebaliknya — spring-back — dengan membatasi geser antar lapisan. Meningkatkan waktu tinggal dapat memastikan matriks sepenuhnya padat dan menghilangkan panas sisa, yang mengurangi penyusutan setelah pengambilan bagian, dan demikian pula, spring-in.
- Desain cetakan. Mengompensasi spring-in dapat dilakukan dengan mengubah sudut dinding dalam cetakan. Juga, seperti yang disebutkan, cetakan logam mempromosikan pendinginan yang lebih seragam dan dapat membantu mengurangi risiko warpage, terutama pada bagian tebal.
- Penataan. Penataan simetris biasanya digunakan untuk mengurangi warpage, tetapi selama termoforming, reorientasi serat dapat terjadi, mengakibatkan asimetri dan warpage. Manifestasi lain dari asimetri adalah migrasi resin selama forming radius (termasuk sudut). Ini menyebabkan redistribusi serat dan perubahan lokal fraksi volume serat yang mempromosikan anisotropi dan warpage. Berbagai penataan dan urutan penataan berperilaku berbeda saat serat merespons stres yang, pada gilirannya, mempengaruhi warpage. Alat simulasi dan prediksi dapat membantu mengatasi perilaku material kompleks ini.
Meskipun proses termoforming/stamping melibatkan banyak parameter dan perilaku material kompleks, ada prinsip dasar dan tindakan yang dapat memandu pengembangan yang berhasil. Dengan implementasi yang semakin meningkat dari bagian termoformed TPC, dan terutama polos UD khusus, tantangan baru sedang diatasi dengan solusi inovatif dan alat desain/simulasi yang ditingkatkan.



