Mengatasi Tantangan Utama dalam Penggulungan Pita Bantuan Laser Komposit Termoplastik
Komposit termoplastik (TPC) telah dipromosikan secara luas dalam beberapa tahun terakhir karena potensi tinggi mereka untuk meningkatkan tingkat produksi dan memungkinkan pengurangan bobot. Salah satu topik yang paling banyak dibahas untuk meningkatkan tingkat produksi dengan TPC adalah konsolidasi in-situ (ISC) selama penempatan serat dan pita otomatis (AFP/ATP).
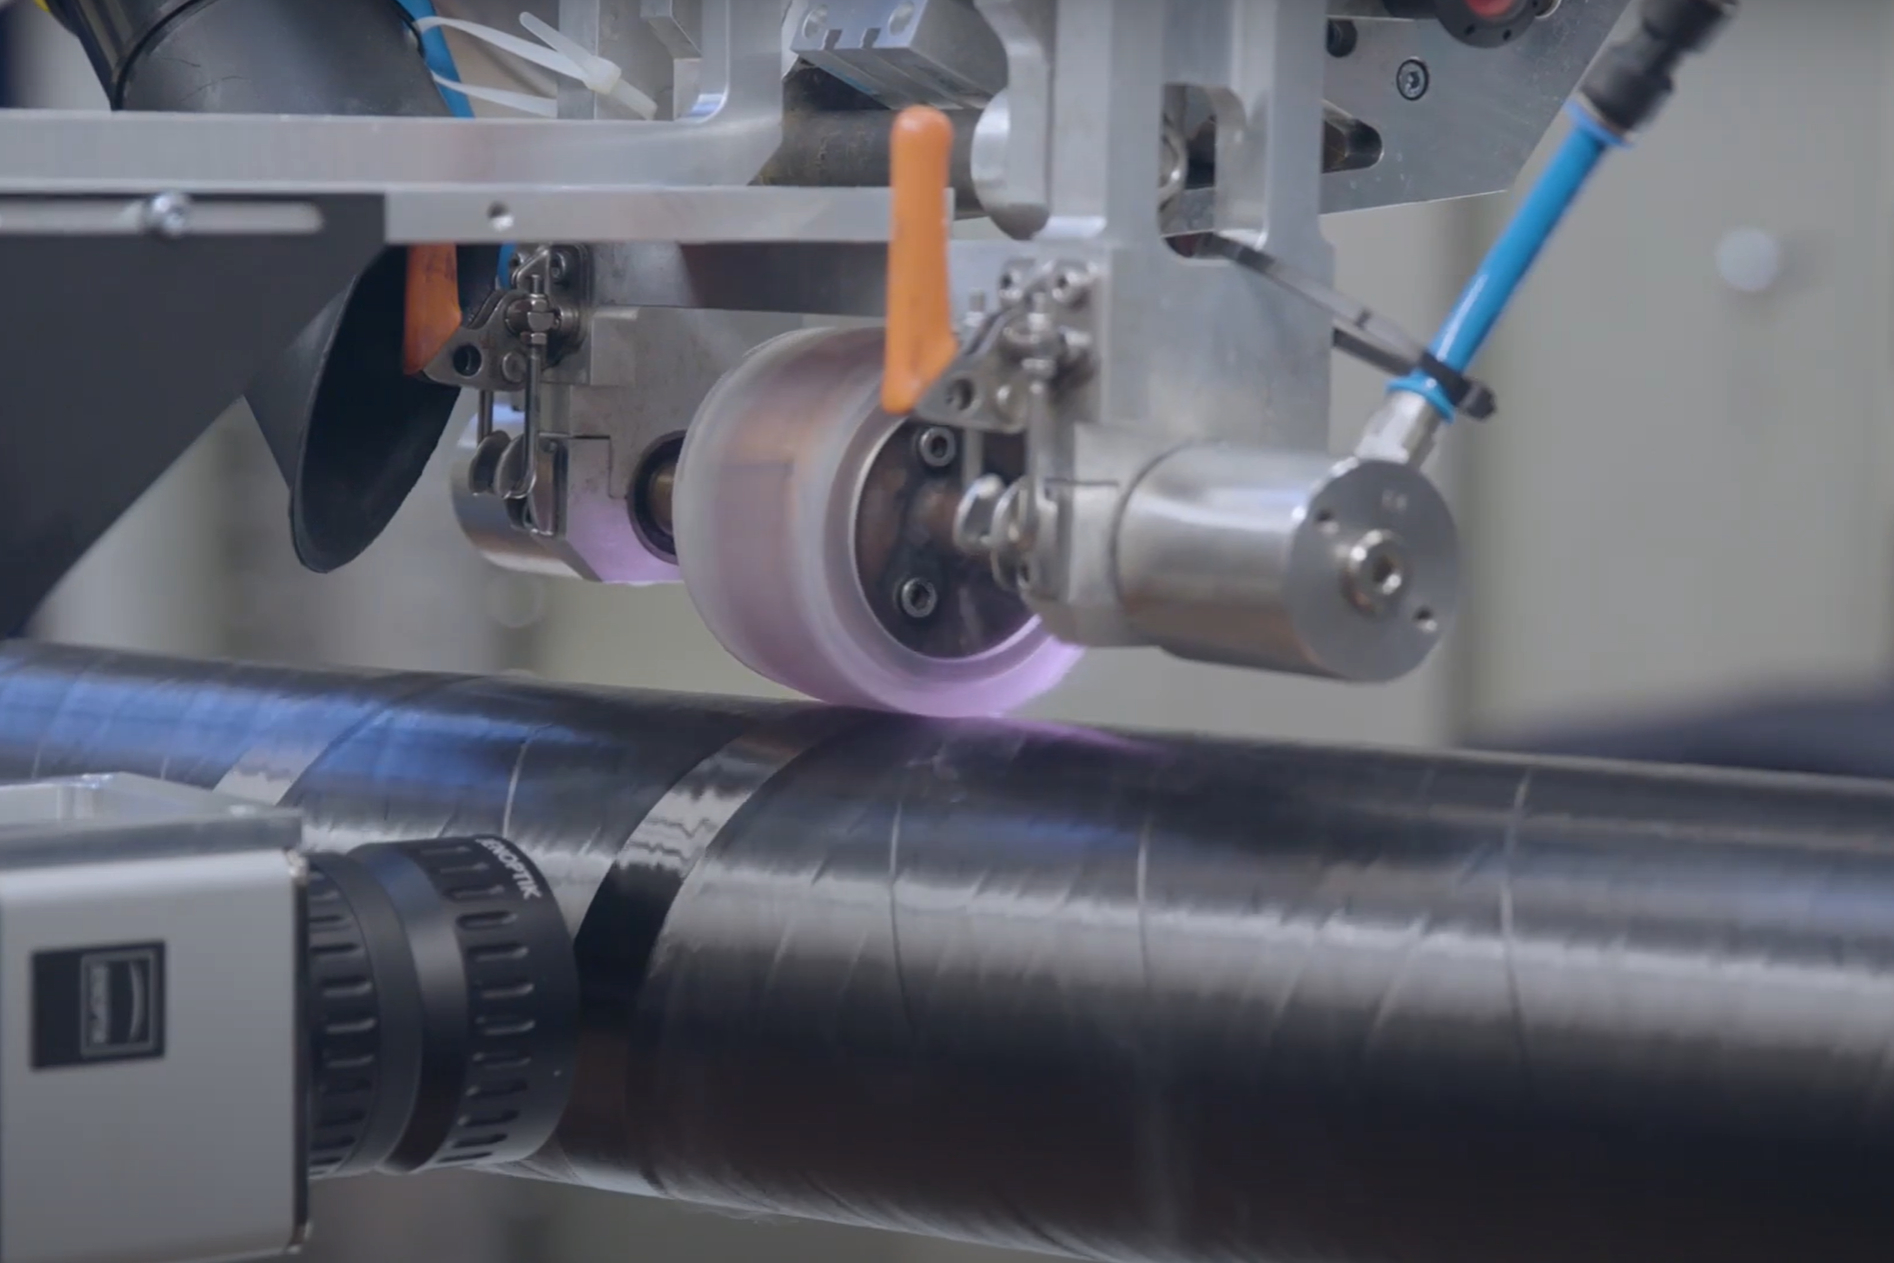
ISC sebenarnya pertama kali demonstrasi dengan struktur yang terbatas seperti tabung, dan terus menawarkan potensi besar untuk tabung dan tangki penyimpanan yang dilapisi. Struktur ini dapat diproduksi menggunakan penggulungan pita bantuan laser (LATW), yang terdiri dari mesin penempatan pita bantuan laser (LATP) dan mandrel berputar (Fig. 1).
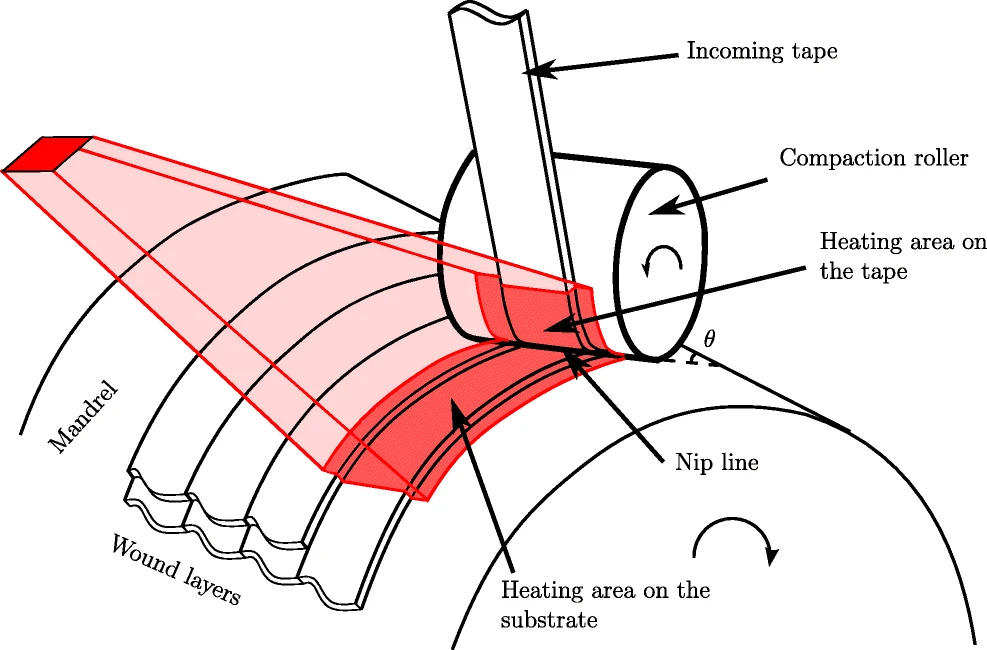
Kepala AFP/ATP dipasang pada robot CNC sumbu enam dan menggunakan laser untuk memanaskan pita masuk dan substrat untuk melelehkan polimer termoplastik. Pita kemudian ditekan ke substrat menggunakan roller untuk mempromosikan adhesi antar lapisan dan konsolidasi.
Strategi Lapisan Pertama
Seperti proses manufaktur aditif apa pun, lapisan pertama dalam LATW adalah masalah yang harus diatasi. Untuk tabung yang diproduksi pada mandrel logam (aluminium disukai), ekstraksi mandrel setelah penggulungan harus dipertimbangkan dan agen pelepasan diterapkan.
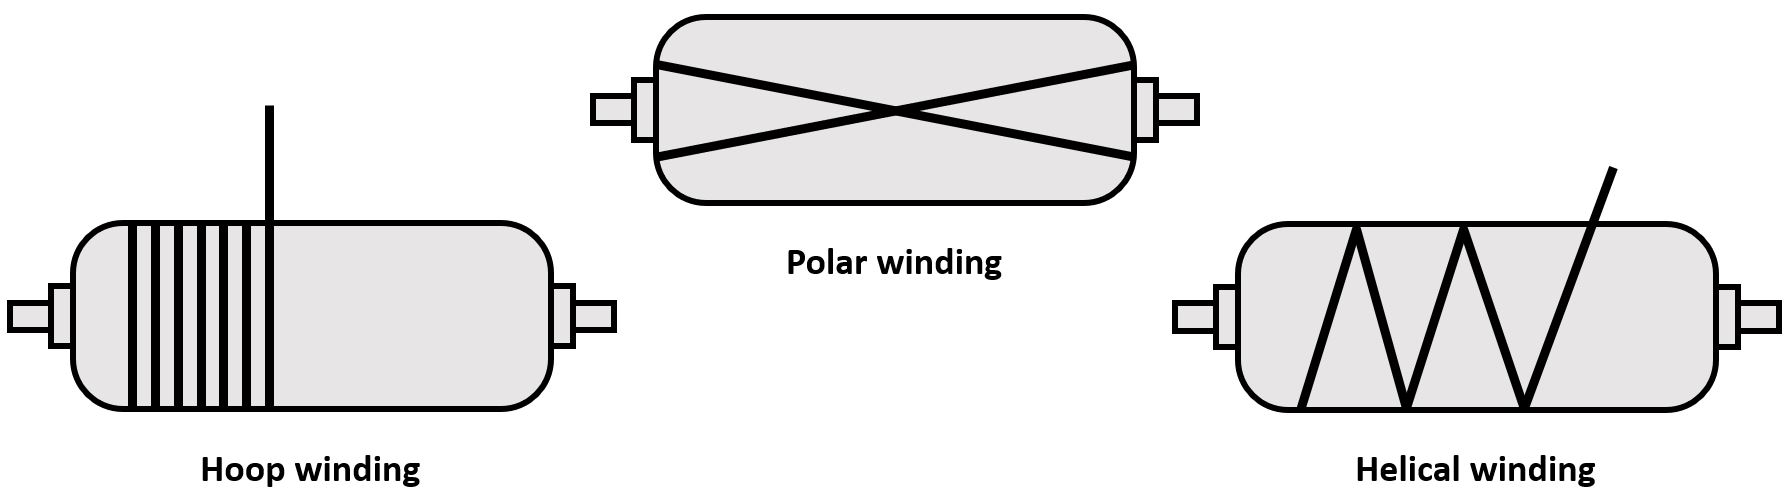
Pertimbangan lain adalah peneguhan. Jika penggulungan lingkaran diterapkan pada lapisan pertama (berbanding dengan tata letak helical atau axial, Fig. 2), pita perekat dapat ditempatkan secara manual di awal dan akhir course untuk meningkatkan stabilitas dan adhesi terhadap pita masuk. Jika tata letak helical atau axial diperlukan, maka cincin pita lengkap harus diterapkan dan ditempel di ujung silinder, menggunakan pita perekat untuk mencegah geser.
Untuk tabung tekanan tipe IV (pelapis plastik dengan komposit serat karbon di luar), atau saat melapisi pipa plastik, pita masuk akan dipadatkan dengan pelapis. Ini menghilangkan kebutuhan akan peneguhan pita perekat, tetapi pelapis plastik dan pita TPC harus memiliki polimer dasar yang sama untuk memastikan bonding yang tepat.
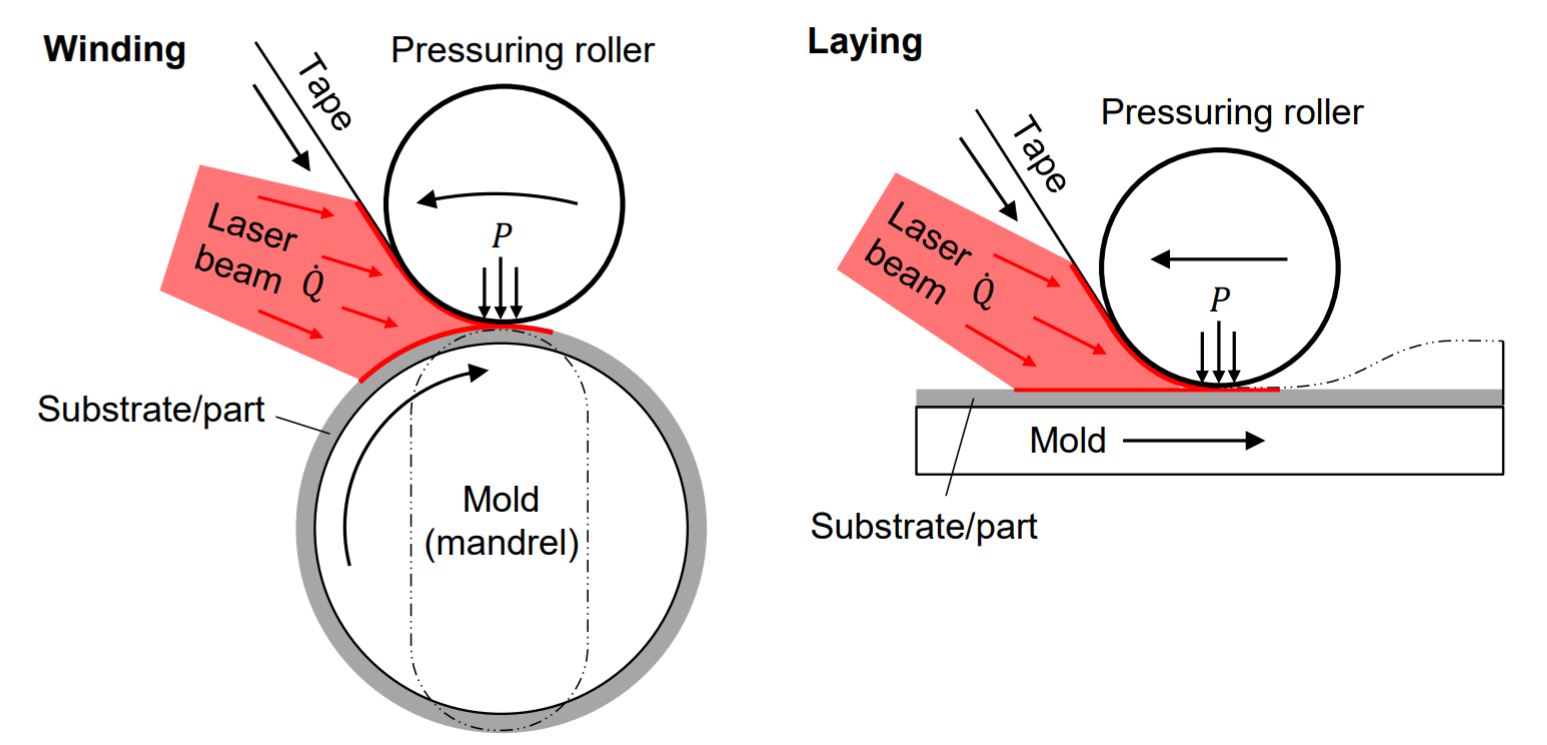
Masalah mungkin timbul dengan pemanasan pelapis plastik. Misalnya, jika pelapis tidak dapat menyerap pemanasan laser, atau jika mandrel logam digunakan, pertimbangkan untuk menyesuaikan sudut laser untuk memanaskan pita masuk sepenuhnya. Dengan kata lain, alih-alih penempatan tipis sehingga laser didistribusikan di antara pita masuk dan substrat (Fig. 1), arahkan laser lebih ke arah pita. Ini akan menghindari refleksi laser, memastikan pemanasan pita yang lebih merata, dan mengurangi konsumsi energi.
Distribusi Laser Berubah dengan Sudut Lapisan atau Geometri yang Berubah
Seperti yang dijelaskan di atas, biasanya selama proses LATP dan LATW, laser didistribusikan di antara pita masuk dan substrat. Distribusi ini konstan dalam kasus di mana geometri radius dan arah tata letak konstan. Namun, ada pertimbangan. Misalnya, selama tata letak axial pada mandrel tabung (yang setara dengan cetakan datar dalam Fig. 3), pita masuk akan menerima radiasi yang sama dibandingkan dengan tata letak lingkaran sementara substrat akan menerima proyeksi laser yang lebih daripada dalam tata letak lingkaran. Catat, ini dapat diabaikan dalam tabung dengan diameter besar.
Selama pemanasan, pita termoplastik menyebar dan menjadi lebih lebar dan lebih tipis, tergantung pada suhu dan kecepatan tata letak (waktu pemanasan), karena viskositas polimer yang berkurang. Dalam sistem dengan kontrol closed-loop — di mana suhu tetap konstan di area pemanasan — tata letak axial akan berakhir dengan pita yang lebih lebar daripada dalam tata letak lingkaran. Alternatifnya, dalam sistem dengan kontrol daya konstan, tata letak axial akan berkembang pada suhu yang lebih rendah, dan demikian pita akan melebar lebih sedikit. Ini penting untuk dipahami dan diatasi karena perubahan yang tidak merata dalam dimensi pita dapat menghasilkan celah dan tumpang tindih yang tidak diinginkan yang dapat meningkatkan kandungan void.
Saat menggulung tabung, geometri radius konstan, tetapi ini berubah saat menggulung tabung tekanan karena dome ujung. Saat memasuki atau keluar dari dome ini, robot melambat dan ukuran titik laser mengecil pada substrat. Keduanya dapat menyebabkan lonjakan suhu yang tajam, yang dapat menyebabkan bagian yang lebih tipis, properti material yang berbeda, atau bahkan kerusakan pada polimer.
Pertimbangan lain adalah bahwa sejumlah lapisan serat bagian dibangun selama penggulungan, dimensi inti yang digulung (mandrel ditambah lapisan sejauh ini) berubah. Jadi, sudut tata letak harus disesuaikan untuk menghindari celah. Sistem LATP/LATW dengan perangkat lunak yang memperbarui diameter mandrel mungkin tersedia dari beberapa pemasok. Jika tidak, penggulungan akan harus diperiksa secara manual atau dengan sistem inspeksi inline dan dikoreksi sesuai kebutuhan.
Meskipun mengatasi pertimbangan di atas membantu, tidak mungkin untuk mencapai eliminasi 100% cacat seperti celah, tumpang tindih, dan variasi ketebalan. Oleh karena itu, proses penggulungan harus dikembangkan untuk mencapai allowable desain bagian daripada mengejar “bagian sempurna,” yang dapat menambahkan biaya yang tidak perlu.
Maksimalkan Properti Mekanis, Adhesi Antar Lapisan, dan Kristalinitas
Manajemen termal adalah faktor kunci untuk mencapai adhesi antar lapisan yang memadai serta kristalinitas potensi penuh dalam matriks termoplastik. Lapisan pertama dekat dengan mandrel, yang bertindak sebagai heat sink. Ini dapat mencegah interdiffusi molekuler dan mempromosikan adhesi antar lapisan yang buruk, kristalinitas rendah, dan kandungan void yang lebih tinggi. Untuk mengatasi tantangan ini, seseorang harus mempertimbangkan untuk mengurangi kecepatan tata letak, meningkatkan suhu, dan menyesuaikan sudut laser untuk memungkinkan waktu pemanasan yang lebih lama untuk memastikan difusi molekuler.
Ini tidak memastikan, namun, kristalinitas penuh. Ini karena difusi molekuler — membentuk kembali ikatan molekuler setelah leleh selama pendinginan — adalah proses yang jauh lebih cepat daripada kristalisasi, di mana molekul diselaraskan untuk membentuk struktur kristal terurut. Jika bagian yang dibuat tipis (kisar lebih kecil dari 2 milimeter), seseorang akan mengharapkan kristalinitas yang lebih rendah daripada bagian yang lebih tebal, yang menerima lebih banyak pass konsolidasi dan kurang kehilangan panas ke mandrel. Untuk bagian tipis dan tebal, pertimbangkan kecepatan tata letak yang lebih lambat untuk lapisan awal.
Untuk mencapai kristalinitas penuh, pertimbangkan hal berikut:
- Setelah penggulungan, lakukan annealing (heat soak) pada suhu antara Tg matriks termoplastik (suhu transisi kaca) dan Tm (suhu leleh). Sebagai aturan jempol, titik tengah antara dua suhu memberikan kinetika kristalisasi tercepat.
- Gunakan mandrel yang dipanaskan yang akan mempromosikan kristalinitas lapisan awal. Ini tidak selalu mungkin dan mungkin lebih mahal. Jika mandrel yang dipanaskan digunakan, pastikan untuk mempertimbangkan bahwa mandrel mungkin mengalami ekspansi termal.
- Program pass untuk konsolidasi — dengan kata lain, sertakan pass penggulungan tanpa pita masuk tetapi dengan laser sepenuhnya diterapkan pada substrat. Ini sebagian besar dilakukan pada lapisan terakhir yang menerima lebih sedikit pass tetapi juga dapat dilakukan pada lapisan pertama untuk meningkatkan adhesi antar lapisan.
Dimensi Pita — Fleksibilitas Desain dan Tingkat Produksi
Dimensi pita adalah parameter kunci dalam penggulungan pita. Jelas, menerima lebar dan ketebalan pita yang konstan dari pemasok akan memungkinkan produk yang dapat diulang dan seragam. Namun, dimensi pita juga menentukan fleksibilitas desain. Misalnya, dengan tata letak axial pada mandrel tabung, lebar pita harus sempit cukup untuk mematuhi lengkungan mandrel. Semakin besar diameter mandrel, semakin lebar pita yang dapat digunakan. Pita yang lebih lebar berarti throughput yang lebih cepat sementara pita yang lebih sempit lebih ramah desain karena lebih patuh terhadap perubahan lengkungan dan lebih mudah diarah.
Meskipun ada lebih banyak masalah dan tantangan dengan LATW, bagian yang baik mungkin, dan metode manufaktur ini akan terus berkembang seiring digunakannya tabung dan tangki komposit untuk aplikasi penyimpanan hidrogen dan gas lainnya.
Tentang Penulis
Yehiel Shaham
Yehiel Shaham adalah insinyur plastik dan polimer dengan hampir 12 tahun pengalaman dalam pengembangan dan manufaktur termoplastik dari perusahaan plastik dan pertahanan terkemuka Israel. Selama 2016-2020, ia adalah insinyur utama komposit termoplastik (TPC) di RAFAEL, di mana ia spesialis dalam TP-AFP. Saat ini, ia bertujuan untuk mempromosikan TPC di industri Israel.



