Merakit Bagian Atas Demonstrator Fuselaj Multifungsi (MFFD): Wawasan Manufaktur Canggih
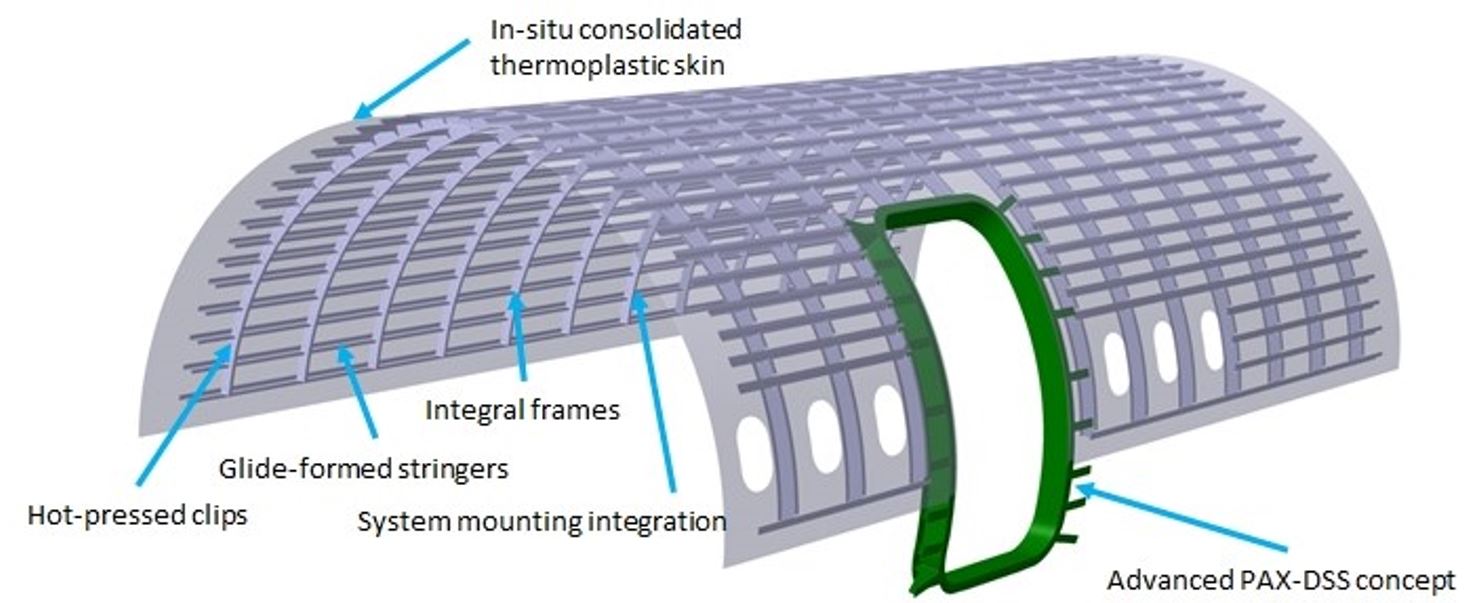
Blog ini adalah lanjutan dari presentasi yang diberikan oleh German Aerospace Center (DLR, Stuttgart dan Augsburg) pada simposium TU Munich musim gugur lalu dan ringkasan CW yang diterbitkan pada waktu yang sama, "Moving forward on the Multifunctional Fuselage Demonstrator (MFFD)". Proyek ini juga dijelaskan dalam presentasi yang diberikan oleh Lars Larsen pada 9:35 pada Hari 3 ITHEC 2020: "Process data-driven advancement of robot-based, continuous ultrasonic welding for the Dust-free Assembly of Future Fuselage Structures".
Seperti dijelaskan Larsen, "Tantangan utamanya adalah untuk menunjukkan bahwa biaya produksi dapat dikurangi secara signifikan dengan menggunakan otomatisasi." Untuk bagian atas MFFD, ini mencakup konsolidasi in-situ melalui automated tape laying/fiber placement (ATL/AFP) untuk menghindari autoclave dan pengelasan bebas debu untuk perakitan. "Ini harus memungkinkan untuk mengubah urutan baris perakitan komponen dan akhir di masa depan," kata Larsen, "memungkinkan sistem diintegrasikan sebelum perakitan." Ini karena tidak seperti pemesinan untuk lubang pemasang, pengelasan tidak menghasilkan kerikil atau sisa yang dapat merusak sistem yang sudah dipasang seperti daya listrik terdistribusi, fitting interior, dll.
Blog ini berdasarkan wawancara saya dengan Sebastian Nowotny, kepala desain komponen dan teknologi manufaktur di DLR Institute of Structures and Design (BT, Stuttgart) dan Frederic Fischer, technical lead untuk produksi kompos termoplastik di DLR Center for Lightweight Production Technology (ZLP, Augsburg). Fischer juga manajer proyek bagian atas MFFD di DLR.
CATATAN: Dalam gambar di atas, glide-formed stringers merujuk pada proses yang dikembangkan dalam Clean Sky 2 oleh Applus+ Labaoratories (Barcelona, Spanyol), lihat blog saya tahun 2017 tentang glide-forming, dan hot-pressed clips merujuk pada stamping, lihat:
- Accelerating thermoplastic composites in aerospace
- Thermoplastic composites "clip" time, labor on small but crucial parts
- Inside a thermoplastic composites hotbed
Menggabungkan Struktur, Kabin dan Sistem
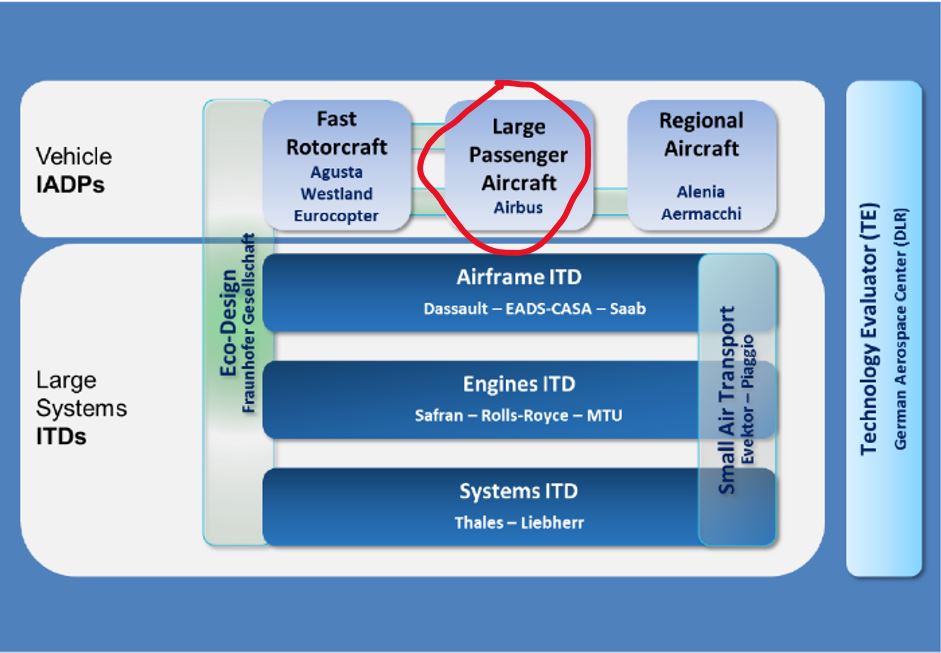
Saya bertanya kepada Nowotny tentang sejarah bagian atas MFFD. "Saat Clean Sky 2 dimulai, panggilan awal untuk proposal dikeluarkan," balasnya. "Saya kira kami memulai pada tahun 2015, dan kami memenangi lelang untuk proyek bernama ICASUS, yang merupakan proyek mitra sekolahan untuk program pesawat penumpang besar (LPA). Fokus utama pada saat itu adalah desain fuselage multifungsi. Pada saat itu, itu bukan kompos termoplastik. Tujuan utama adalah untuk menggabungkan fuselage, kabin, sistem dan struktur dalam satu proses desain. Jadi dasarnya, pekerjaan yang dilakukan di sana adalah apa yang sekarang telah menjadi demonstrator fuselage multifungsi (MFFD) dan adalah dukungan teknologi untuk pekerjaan kami dalam proyek cangkang atas."
ICASUS
Proyek ICASUS bertujuan untuk mengembangkan solusi multifungsi dan terintegrasi tinggi untuk fuselage penerbang generasi berikutnya, kabin dan sistem yang terintegrasi. Hari ini, proses manufaktur dan perakitan untuk pesawat satu gang dijalankan oleh langkah berurutan yang mahal dan memakan waktu. Khususnya major component assembly (MCA) dan final assembly line (FAL) adalah hambatan yang mencegah proses yang lebih cepat dan dipercepat. Untuk alasan ini, ICASUS akan mengembangkan konsep baru untuk manufaktur dan perakitan pesawat satu gang masa depan yang menargetkan:
- Produksi laju tinggi 60 pesawat/bulan;
- Pengurangan biaya ulang fuselage sebesar €1 juta dibandingkan referensi A321 ACF ("Advanced Cabin Flex");
- Pengurangan berat fuselage 1 metrik ton dibandingkan A321 ACF.
Pendekatannya akan menggabungkan disiplin kabin/kargo, sistem dan struktur yang awalnya otonomi untuk mencapai kombinasi dan integrasi paling menjanjikan dari fungsi dan persyaratan masing-masing. Ini akan dicapai dengan menggunakan material canggih dan menerapkan prinsip desain inovatif dalam kombinasi dengan arsitektur sistem paling canggih dalam kombinasi dengan kabin generasi berikutnya.
Penggerak utama adalah untuk secara signifikan mengurangi konsumsi bahan bakar dengan menerapkan sistem dan arsitektur/integrasi sistem yang ringan. Ini memerlukan prosedur optimisasi keseluruhan yang multidisipil, serta pengembangan dan penerapan pendekatan Industry 4.0 holistik. Desain untuk manufaktur otomatis, otomatisasi, sensorisasi, analisis data dan pertukaran data yang aman akan digunakan. Tujuan utama manufaktur MFFD meliputi verifikasi produksi struktur kompos multifungsi yang hemat biaya dan volume tinggi serta berkontribusi pada konsep sertifikasi sambungan CFRP termoplastik (mis. pengelasan).
Bagaimana kamu menggabungkan kabin, sistem dan struktur fuselage menjadi satu? "Kamu masih akan memiliki disiplin tersebut dengan persyaratan masing-masing, tetapi saya kira tujuan utama adalah pendekatan untuk bekerja sama sejak tahap awal," menjelaskan Nowotny. "Telah ada aturan yang ketat untuk proses desain fuselage pesawat yang telah menciptakan pembatasan dan mencegah desain pesawat yang sepenuhnya dioptimalkan. Gagasan awal untuk menggabungkan struktur, kabin dan sistem adalah untuk memiliki proses desain yang menggabungkan ketiga aspek ini dan kemudian mencoba menemukan optima global, bukan hanya satu untuk kabir dan kemudian satu untuk struktur dan kemudian satu untuk sistem. Namun, tentu saja ada banyak aturan dan ini bukan proses yang mudah karena ini juga melibatkan sertifikasi."
"Ini adalah proses yang berlangsung, dalam arti bahwa platform digital telah dirintis dan semua partner Eropa memberikan masukan ke dalam desain digital tunggal itu," kata Fischer. "Meningkatkan desain terintegrasi ini untuk MFFD adalah apa yang telah terjadi selama beberapa tahun terakhir. Tim kami akan menyediakan bagian atas dengan persyaratan untuk pemasangan kabin dan sistem. Visi adalah untuk merevolusi perakitan akhir dengan menyediakan komponen utama yang lengkap dilengkapi."
Meskipun DLR sudah menjadi bagian dari proyek desain untuk MFFD, ia tidak menerima persetujuan akhir untuk proyek manufaktur sampai tahun 2019. Konsorsium untuk membangun bagian atas terdiri dari Airbus sebagai pemimpin proyek MFFD secara keseluruhan, Premium Aerotec (Augsburg, Jerman) sebagai pemimpin desain struktural dan industri serta pemasok rangka, Aernnova (Vitoria-Gasteiz, Spanyol) untuk memproduksi stringer dan DLR sebagai pemimpin layup kulit dan pengembangan teknologi pengelasan. Selama tahun yang lalu, kata Fischer, "kami telah menyempurnakan desain bagian atas untuk memastikan bahwa dapat diproduksi dengan teknologi yang dipilih."
Konsolidasi In-situ
Sementara bagian bawah MFFD diproduksi menggunakan ATL dan AFP diikuti konsolidasi autoclave, bagian atas akan menggunakan konsolidasi in-situ selama ATL/AFP. Mengapa? "Untuk mendapatkan output maksimum dari proyek penelitian, kami memilih untuk menantang dasar," kata Fischer, "dan mengambil keuntungan dari kesempatan untuk menggunakan teknologi sebagai komplement ke bagian bawah." Nowotny menambahkan: "Kami menunjukkan bahwa ini adalah metode manufaktur yang sangat menjanjikan yang berfokus pada produksi lean mengurangi langkah manufaktur. Tapi saya kira jelas tidak ada satu metode manufaktur tunggal yang melayani semua tujuan. Anda masih harus memutuskan, kasus demi kasus, apa proses manufaktur yang optimal untuk setiap bagian."
Dua Jenis Pengelasan
Pilihan lain yang dibuat untuk bagian atas adalah penggunaan dua teknologi pengelasan yang berbeda. "Kami menggunakan pengelasan ultrasonik kontinyu berbasis robot untuk stringer, karena menurut kami, itu adalah teknologi yang paling cocok untuk sambungan yang sangat panjang, dan khususnya untuk konfigurasi stringer," Fischer menjelaskan. Pengelasan resistansi dipilih untuk mengintegrasikan rangka fuselage. "Pilihan ini adalah hasil dari analisis intensif yang kami lakukan di awal proyek, bersama dengan Premium Aerotec. Kami melihat skenario pengelasan yang berbeda, apa yang perlu digabungkan dan di mana."
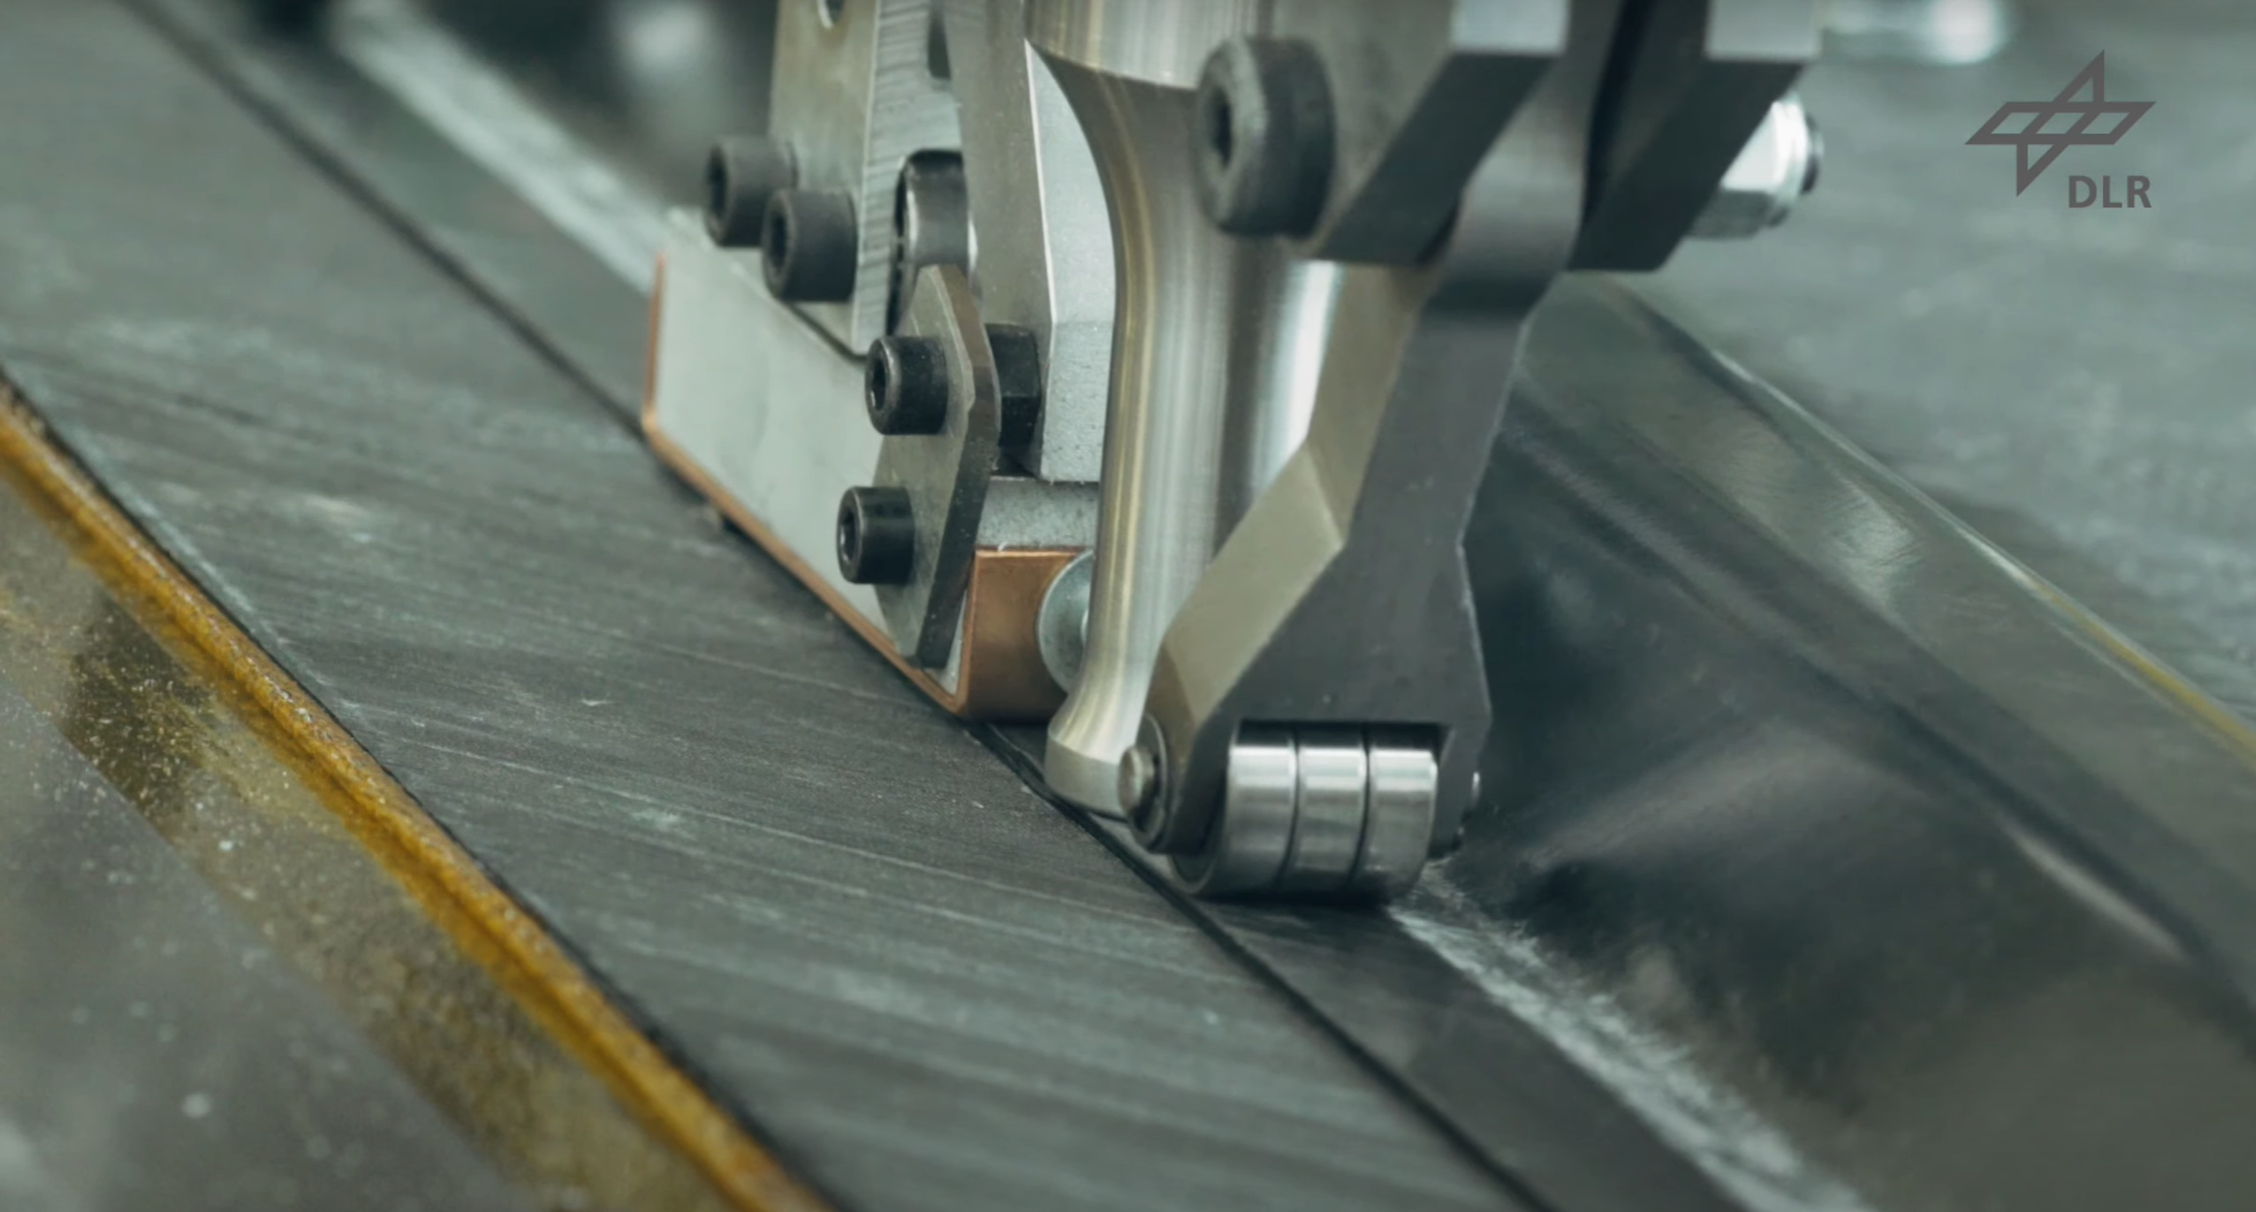
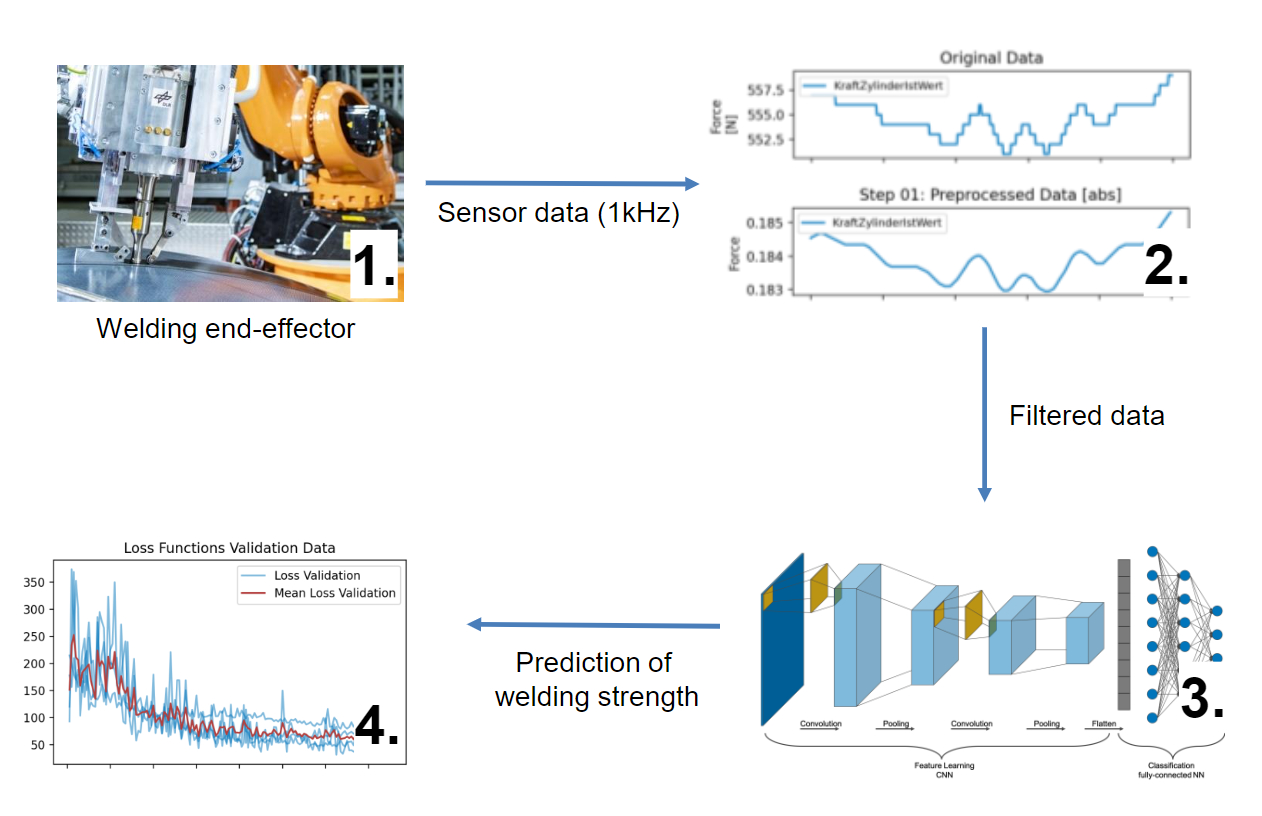
Pengelasan ultrasonik kontinyu yang dikembangkan oleh DLR menggunakan robot industri standar. Akhir pengelasan terdiri dari roller praruning, sonotrode diameter 25 milimeter dan unit kompaksi yang mengikuti. Akhir pengelasan dilengkapi dengan banyak sensor, yang memungkinkan pemantauan proses inline. Dengan menggunakan robot sebagai manipulator, seperti yang ditunjukkan dalam video di bawah, berbagai geometri dapat dipersambungkan, seperti bulkhead tekanan belakang yang lengkung atau stringer omega pada kulit.
"Jadi, kami memiliki dua proses dengan satu perbedaan besar," kata Fischer. "Salah satu adalah proses kontinyu dan yang lain adalah proses diskontinyu. Untuk sambungan panjang 8 meter Z-stringers, kami memilih pengelasan ultrasonik kontinyu. Dan untuk kasus penggunaan yang sangat kompleks — dalam hal aksesibilitas dan manajemen toleransi — untuk melas flange yang terpasang dari rangka ke kulit, kami memilih pengelasan resistansi. Kami akan memasang dan memasang prasarana elemen pengelasan resistansi pada geometri rangka dan memiliki alat pengelasan seperti klamp yang menutup secara pneumatik, menyentuh elemen pengelasan dan kemudian memicu proses pengelasan."
Nowotny mencatat bahwa pengelasan resistansi memiliki kematangan tertinggi dan kekuatan lebih tinggi, yang cocok dengan beban yang lebih tinggi yang terlihat di sambungan antara rangka dan cleats. Dia menunjukkan bahwa proses ini mempersambungkan rangka ke kulit dan mempersambungkan cleat baik ke rangka maupun ke stringer.
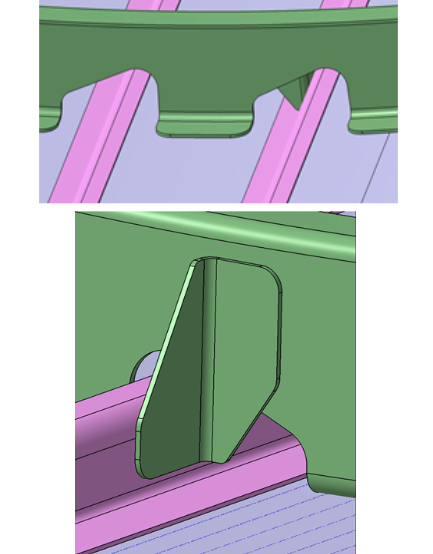
"Kami menunjukkan integrasi clip pada bagian generik di JEC 2017," kata Fischer. Nowotny menambahkan, "Dan kami sebenarnya memiliki proyek HISYS dengan Airbus Bremen's high lift department pada 2005-2008 untuk pengelasan resistansi dengan PEEK (polyetheretherketone) termoplastik. Kami membawa seluruh proses untuk mempersambungkan tulang rusuk ke kulit hingga TRL 5. Jadi, dasar proses ini cukup dipahami, dan kami sekarang dapat fokus terutama pada adaptasi, otomatisasi dan keandalan proses."
"Salah satu penguncinya kunci untuk teknologi pengelasan yang berbeda — meskipun telah ada sejak lama — adalah untuk menunjukkan bahwa mereka siap untuk aplikasi komersial di industri," Fischer menunjukkan, "termasuk otomatisasi, pemrograman dan jaminan kualitas yang diperlukan. Salah satu masalah utama yang kami lihat adalah bagaimana mengetahui bahwa lasnya bagus. Kami ingin memastikan kami memiliki data proses untuk menunjukkan bahwa kami tahu las akan berkinerja jangka panjang dan bahwa kami tidak meminta pemeriksaan NDT berikutnya dengan ultrasonik, atau inspeksi keseluruhan lain pada rangkaian yang selesai. Jadi, salah satu tujuan utama kami dalam proyek ini adalah mengembangkan jaminan kualitas industri."
Beralih ke LM PAEK
Seperti dijelaskan dalam blog saya, "Proving out LM PAEK welding for Multifunctional Fuselage Demonstrator," meskipun MFFD dimulai dengan serat karbon/PEKK (polyetherketoneketone), pada panggilan proposal ke-10 (CFP10) pada Maret 2019, material dasar telah beralih ke serat karbon/PAEK (polyaryletherketone). PAEK adalah keluarga polimer secara keseluruhan tempat PEEK, PEKK dan LM PAEK tinggal. Seberapa banyak pengalaman tim bagian atas dengan LM PAEK? "Kami telah menggunakannya untuk sejumlah percobaan manufaktur," kata Fischer. "Performa material cukup menjanjikan untuk pengelasan ultrasonik dan resistansi. Masih, material sedang dalam pengembangan dan proses pertukaran umum dalam hal pelajaran yang dipelajari dan pengembangan pedoman pemrosesan telah ditetapkan antara semua partner Eropa dan suplai material."
"Namun," Nowotny menambahkan, "Saya kira ini hal yang baik bahwa kami memiliki pilihan material ini sekarang, karena beberapa tahun yang lalu, hanya ada Cytec APC-2, dan tidak ada yang lain. Khususnya di Eropa, terkadang kamu bisa mendapatkan material dan terkadang kamu akan mendapatkan, 'tidak, maaf'. Sekarang, kami memiliki beberapa suplai material yang secara aktif bekerja pada material, dan juga untuk proses yang berbeda. Misalnya, Victrex, seperti yang telah kita lihat disajikan dalam simposium TU Munich tahun 2020, sekarang melihat optimasi untuk manufaktur aditif. Ada juga beberapa pekerjaan yang sedang berlangsung dengan optimasi untuk AFP in-situ konsolidasi, dan beberapa untuk konsolidasi sekunder menggunakan autoclave serta berbagai proses manufaktur out of autoclave (OOA) lainnya. Jadi, ada banyak lebih banyak yang terjadi sekarang, dan ini meningkatkan peluang untuk mendapatkan material yang baik untuk setiap proses."
Timeline dan Langkah Selanjutnya
"Kami pada dasarnya telah menyelesaikan proses desain manufaktur untuk demonstrator menengah — diameter A320 dengan dua bay rangka dan lebar 950 milimeter — dan kami akan membangun cangkang paruh lebih kecil itu pada awal tahun depan (2021)," kata Fischer. "Selain itu, kami telah memulai pengadaan tooling untuk cangkang atas skala penuh, dan kami meningkatkan teknologi kami untuk memastikan bahwa kami akan mampu memproduksi bagian atas ukuran penuh tepat waktu pada tahun 2022."
Apa yang ini artikan? Satu masalah adalah toleransi perakitan. "Sambungan lintang di sisi kiri dan kanan kedua paruh fuselage atas dan bawah telah dirancang untuk beberapa waktu," Fischer menjelaskan. "Dari ini kami memiliki persyaratan tertentu, dan kami perlu memastikan bahwa toleransi produksi kami memenuhi persyaratan tersebut."
"Cerita dasar dari apa yang kami coba lakukan dengan cangkang atas adalah untuk menunjukkan rute paling efisien untuk produksi kompos termoplastik dan untuk menata jalan yang dapat bersaing dengan aluminium untuk pesawat masa depan," kata Fischer. Dia mencatat bahwa DLR telah menunjukkan ini dalam pekerjaannya dengan Premium Aerotec untuk mengembangkan bulkhead tekanan belakang termoplastik yang dipersambungkan, yang ditunjukkan pada tahun 2018 dan 2019 (lihat juga "New horizons in welding thermoplastic composites"). Pengelasan dan produksi lean adalah penguncinya kunci untuk termoplastik. Dan sekarang kami harus mengeluarkan teknologi ini dari laboratorium dan ke industri. Dan agar industri percaya bahwa mereka benar-benar dapat menggunakan teknologi pengelasan ini, kami harus menunjukkan bahwa dapat diotomatisasi, dapat diprediksi dan dapat dikontrol untuk keandalan dalam tugas produksi nyata. Dan itulah apa yang kami lakukan."



