Manufaktur Komposit Termoplastik Cepat dan Presisi dengan Layup Berbasis Konveyor
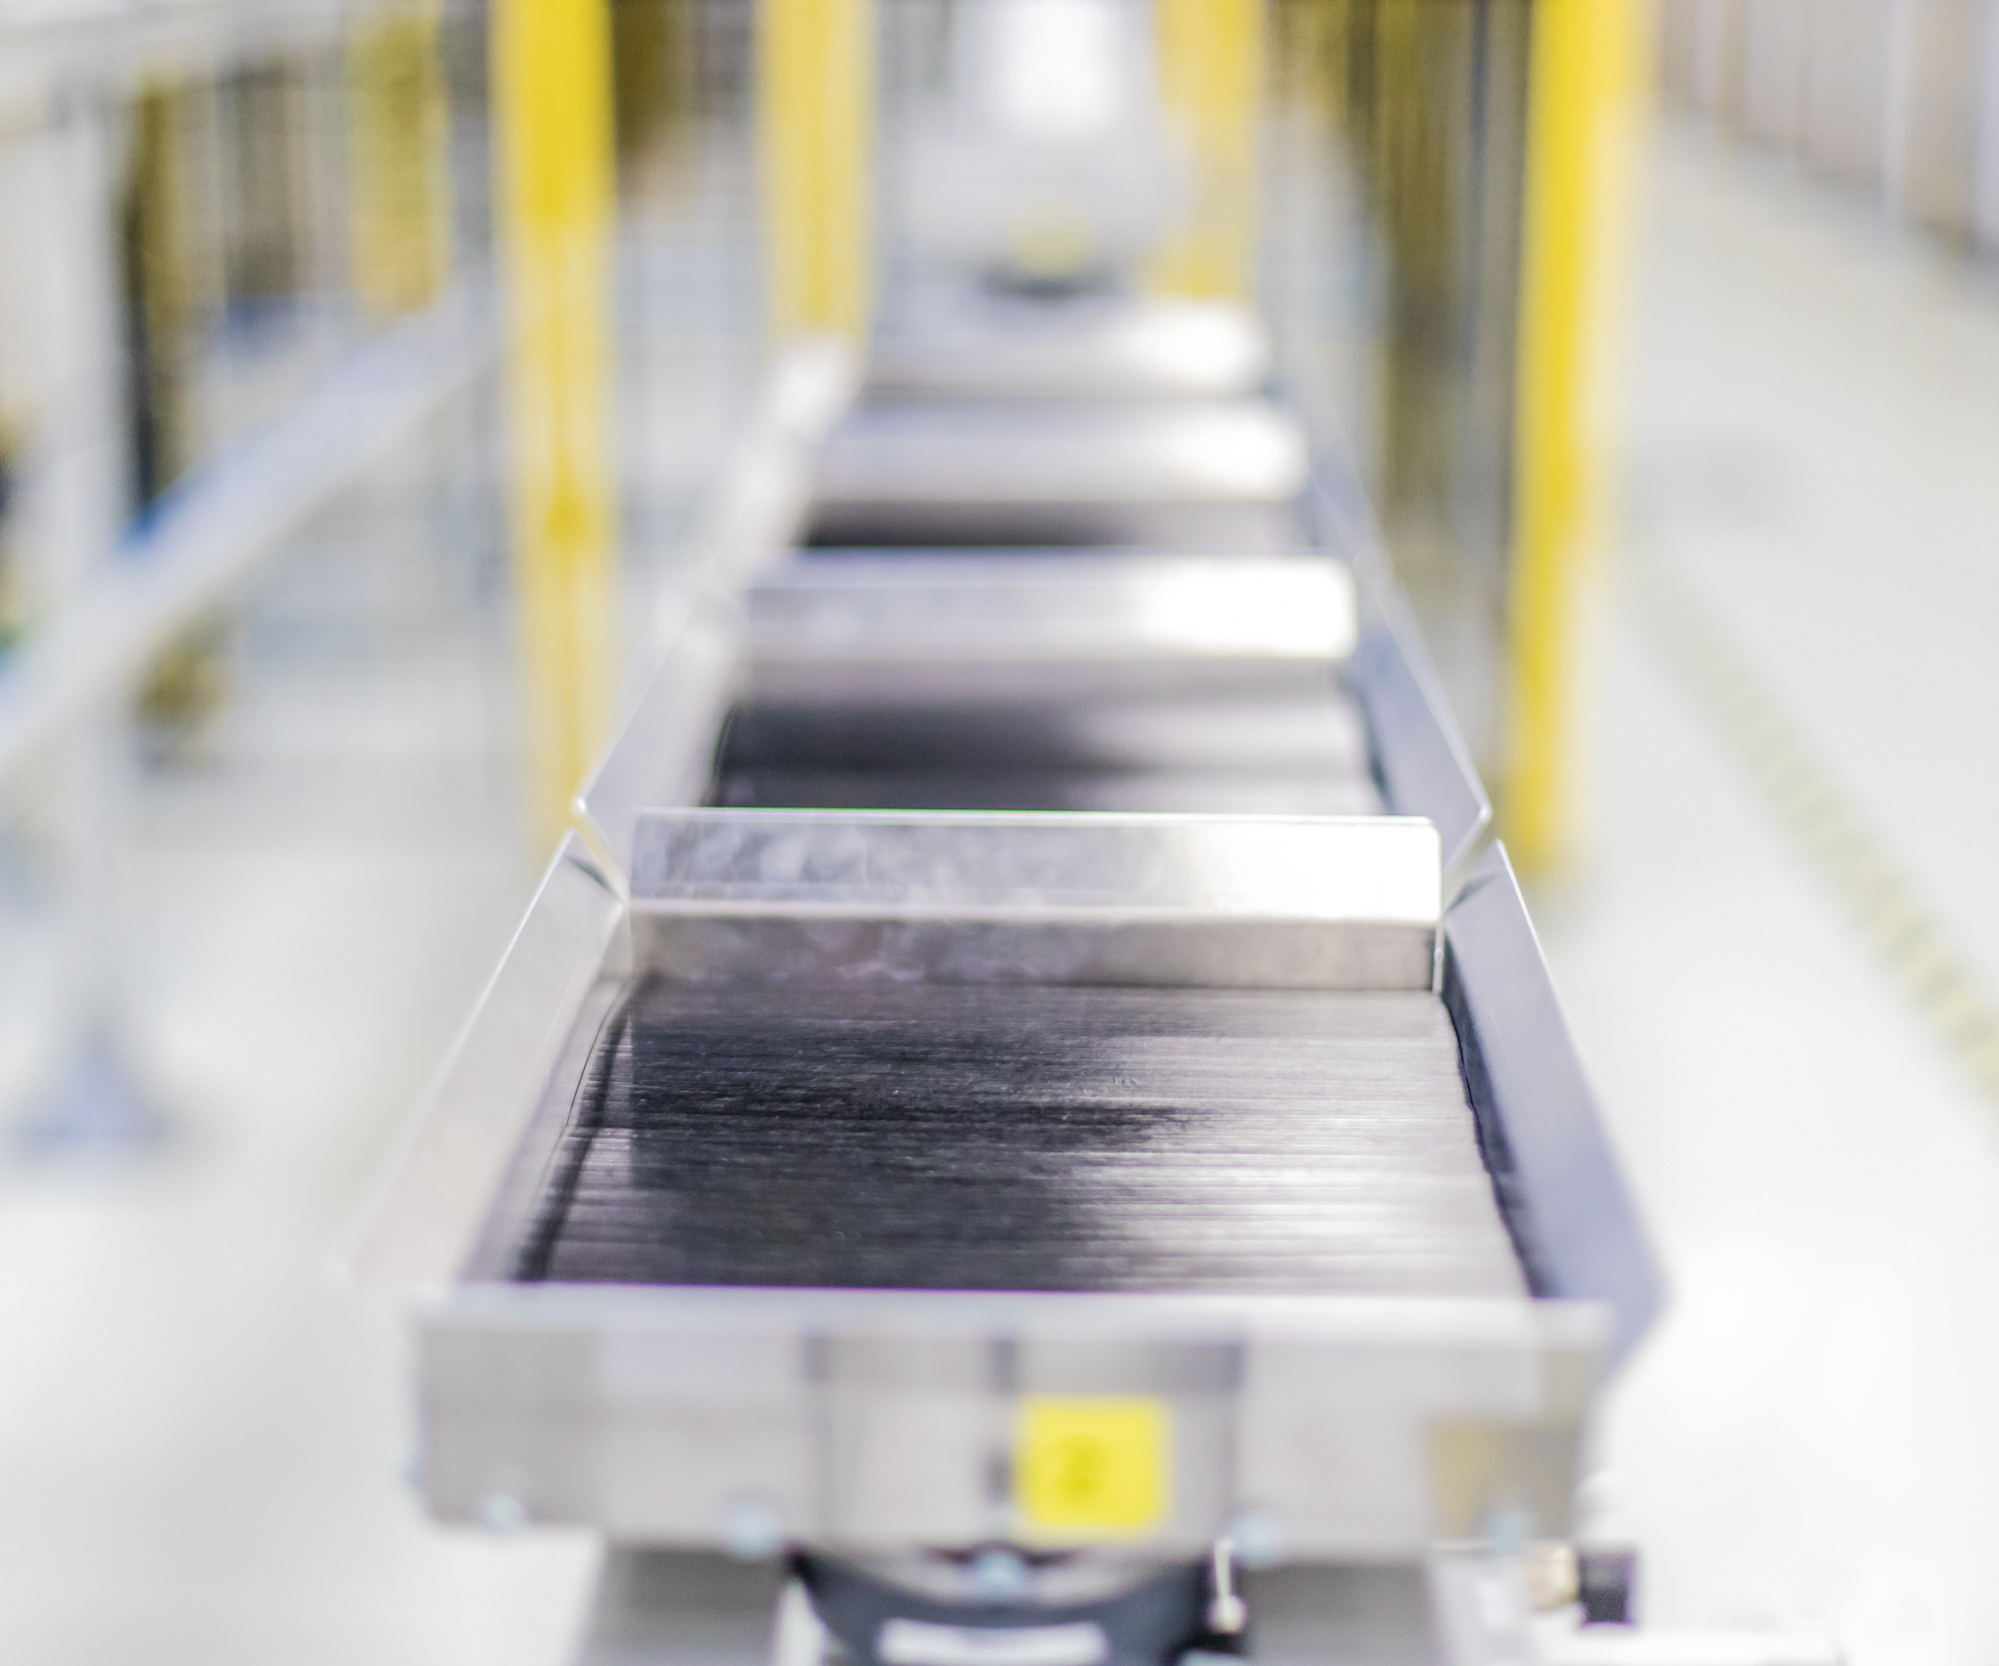
Untuk mempercepat layup dan masih menawarkan fleksibilitas desain yang baik, SABIC dan Airborne meminjam ide dari sistem pos saat mengembangkan proses layup lembar untuk tape komposit termoplastik. Beragam cangkir murah yang bergerak pada sistem konveyor (ditampilkan di sini) berhenti sebentar di bawah unit pengumpan. Setiap pengumpan memotong dan menjatuhkan satu lembar tape ply dengan dimensi dan orientasi yang benar ke dalam cangkir, yang kemudian maju ke unit pengumpan berikutnya. Cangkir terus berputar kembali melalui unit pengumpan hingga jumlah dan orientasi ply yang tepat tercapai dalam setiap tumpukan untuk memenuhi persyaratan desain laminat tertentu. Sumber | SABIC
Sistem kecepatan tinggi baru untuk menghasilkan laminat dikonsolidasikan dari tape komposit termoplastik, Digital Composites Manufacturing Line (DCML) berjanji dapat menghasilkan hingga empat laminat (dengan hingga 15 ply setiap) per menit dan 1,5 juta laminat per tahun dari satu baris produksi — termasuk inspeksi penuh, yang 100% digital, termasuk pengukuran dan pelacakan data — dari material masuk dan laminat keluar. Laju produksi itu, sepertinya, secara signifikan lebih cepat dari sistem penanganan tape komersial apa pun yang tersedia — untuk termoplastik atau termohidrol — dan sistem ini telah dirancang secara khusus untuk memenuhi output tinggi dan biaya konversi efektif yang diperlukan oleh industri elektronik konsumen (lihat "Consumer electronics: hybrid composite covers"). Untungnya, bagian untuk pasar ini tidak besar — tidak dalam skala penerbangan atau otomotif — tapi OEM memerlukan banyak sekali, dalam urutan puluhan juta per tahun.
"Sampah termoplastik tape conversion proses kecepatan tinggi sangat dibutuhkan karena teknologi saat ini relatif intensif tenaga kerja, mahal dan lambat," menjelaskan Gino Francato, SABIC global composites leader. "Itu membuatnya sulit untuk secara ekonomis mempertimbangkan dan memanfaatkan banyak manfaat bahan ini — untuk menghasilkan bagian tipis, ringan dengan estetika tinggi, daya tahan benturan dan kinerja mekanik, ditambah daur ulang — di industri dengan produksi volume tinggi hingga sangat tinggi. Tanpa kemampuan untuk meningkatkan kecepatan produksi secara drastis dan menggunakan penanganan serta inspeksi yang sepenuhnya terotomatisasi, tape termoplastik akan tetap menjadi produk niche mahal sebagian besar terbatas pada penggunaan di penerbangan dan otomotif."
DCML adalah ide dari SABIC (Bergen op Zoom, Belanda) dan Airborne (Den Haag, Belanda), dengan teknologi dari Siemens AG (Munich, Jerman) dan KUKA AG (Augsburg, Jerman). SABIC menyumbang teknologi material dan alat pemodelan komposit untuk mempercepat pengembangan material kustom dan prototiping virtual bagian. Airborne membangun baris dan juga menyumbang keahlian dalam otomatisasi, digitalisasi dan industrialisasi proses produksi komposit. Siemens menyumbang perangkat lunak integrated product lifecycle management (PLM) dan programmable logic controller (PLC) untuk meningkatkan otomatisasi dan memfasilitasi machine learning. KUKA menyumbang robot industri dan solusi otomatisasi pabrik. Meskipun proses kecepatan tinggi baru telah dijelaskan secara umum di beberapa event press sejak 2018, ada banyak detail yang belum diungkapkan. Inilah yang kita ketahui saat ini.
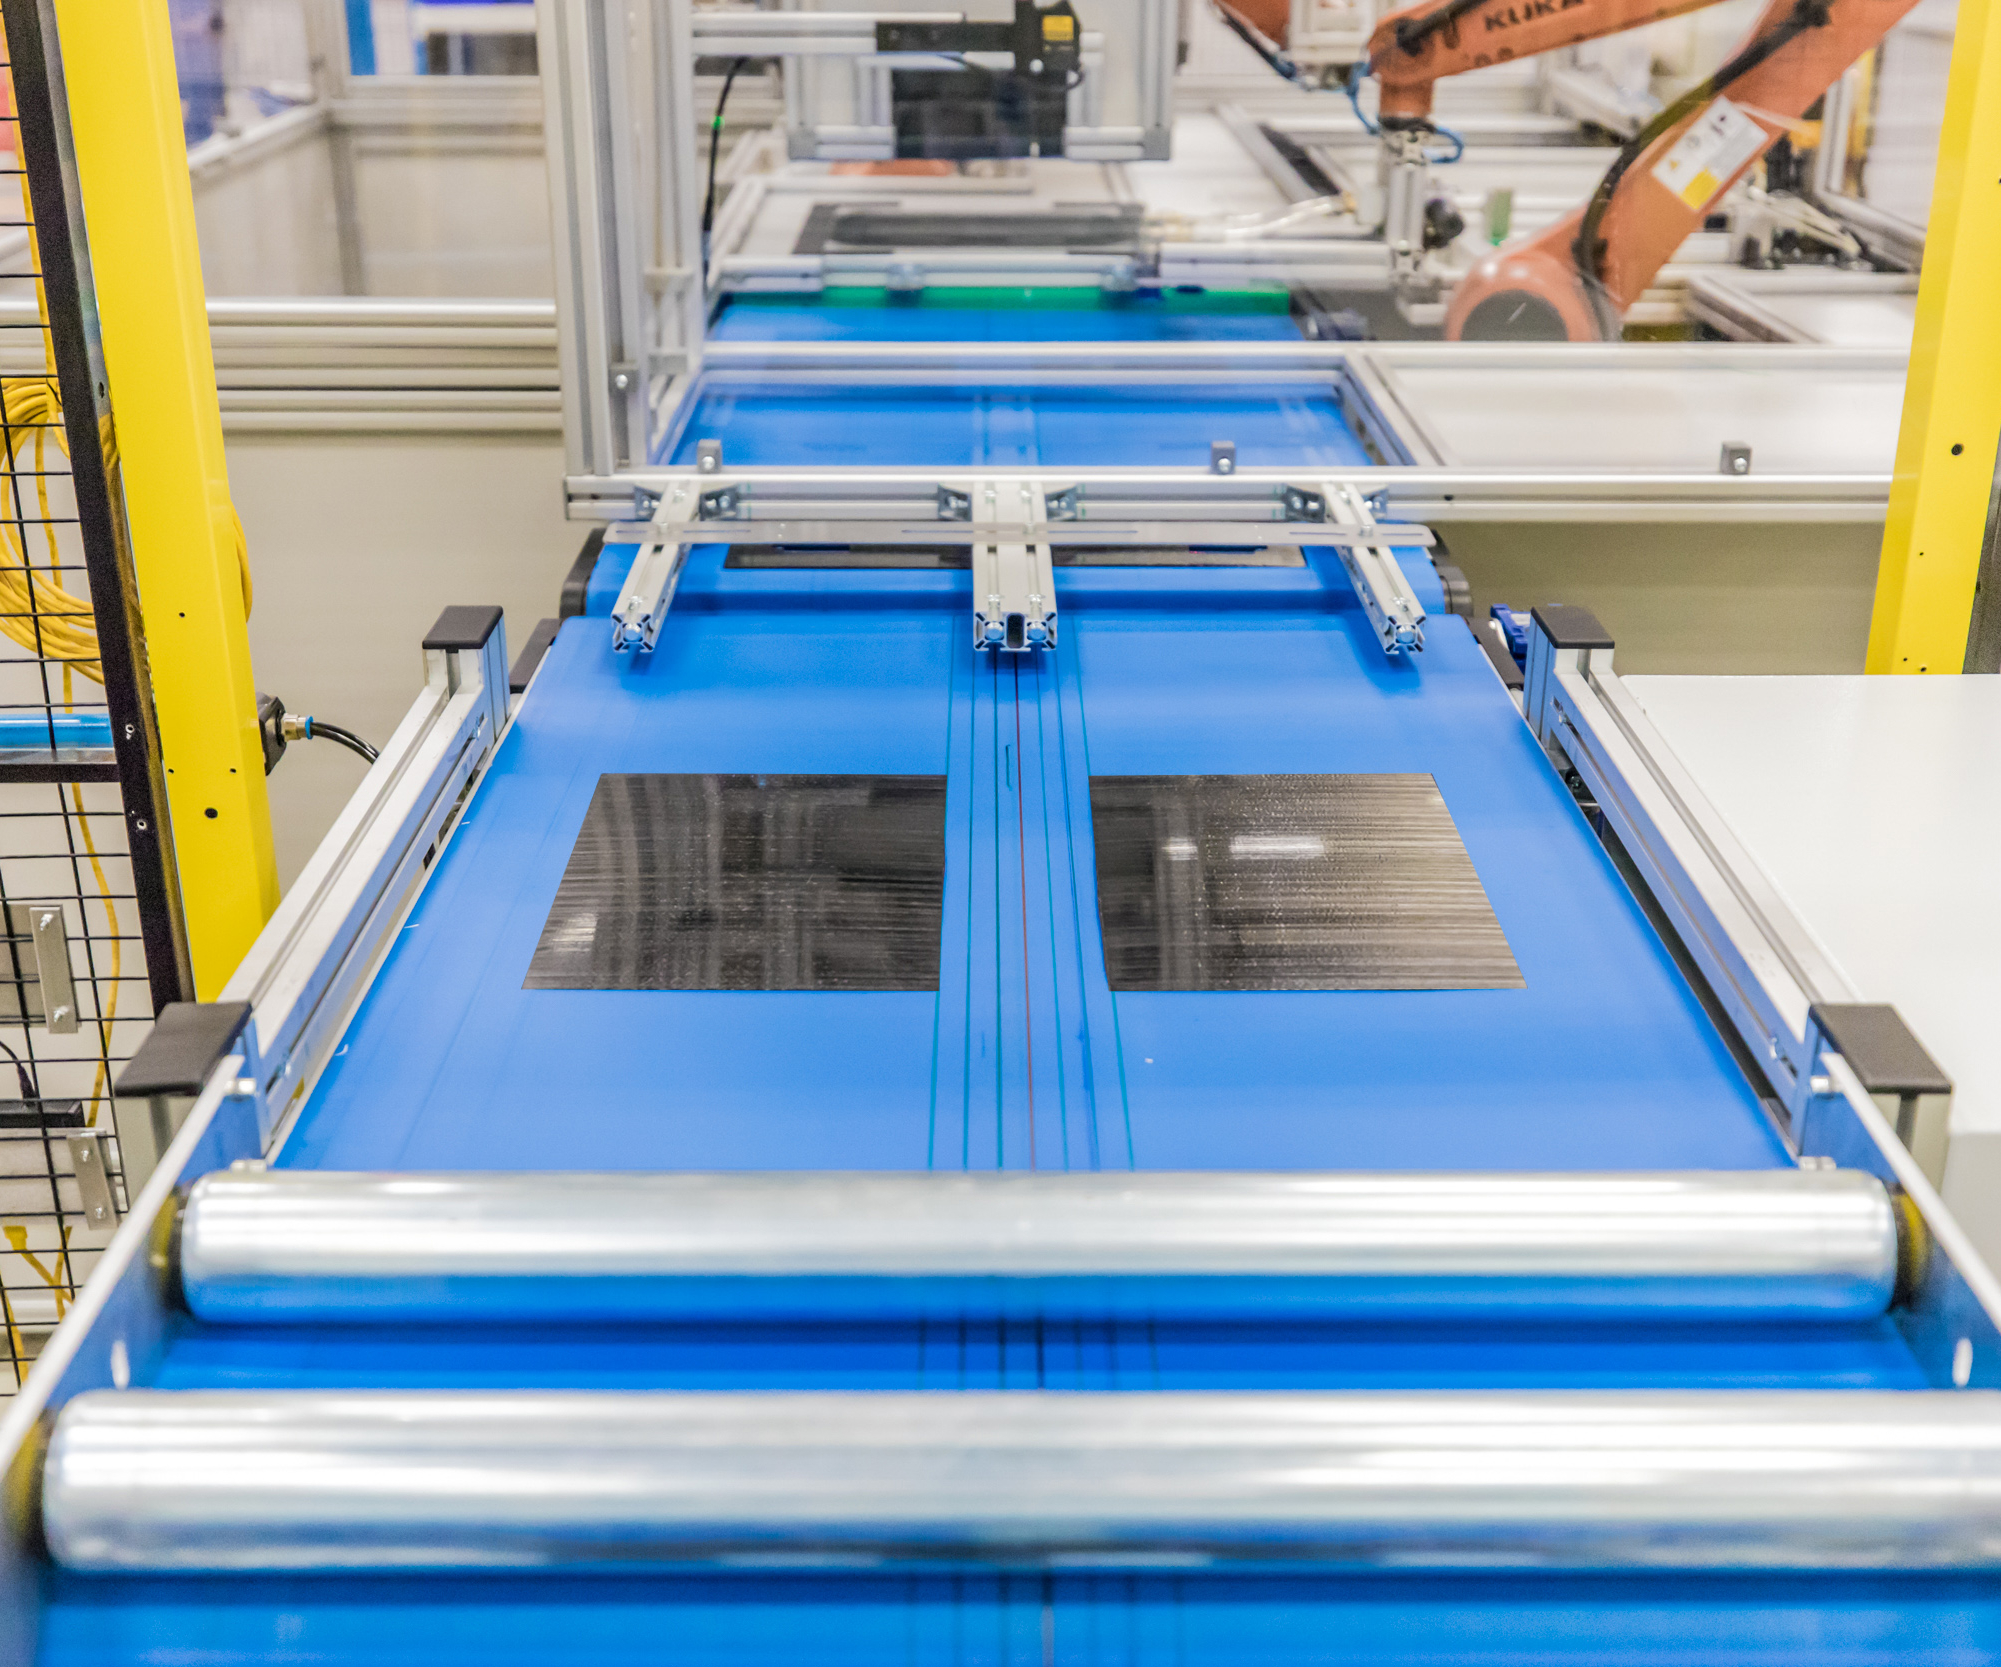
Setelah cangkir meninggalkan loop konveyor, itu menuju stasiun pengelasan di mana setiap tumpukan di-tack-weld di dua lokasi untuk memfasilitasi penanganan robot di stasiun konsolidasi. Setelah konsolidasi, laminat bergerak ke pemotongan dan inspeksi (ditampilkan di sini). Sumber | SABIC
Baris ini dirancang untuk menghasilkan laminat datar near-net-shape yang dapat disesuaikan dari tape termoplastik unidirectional (UD), dan menyediakan layup, konsolidasi, pemotongan, inspeksi digital dan visual, rilis otomatis dan kemasan untuk pengiriman ke pelanggan. Hingga empat laminat dapat diproduksi per menit, dan setiap laminat dapat memiliki jadwal layup, orientasi dan jumlah ply yang berbeda, dan secara teoretis, bahkan menggunakan bahan yang berbeda (dengan penguat dan matriks resin yang berbeda, meskipun ini memerlukan penambahan unit pengumpan tambahan).
Mencapai layup yang berbeda secara bersamaan hanyalah masalah seberapa banyak kali cangkir tertentu (dengan desain laminat tertentu) melewati setiap pengumpan untuk mencapai jumlah ply dan orientasi yang benar untuk menyelesaikan jadwal layup-nya. Mengingat seberapa cepat model berubah di elektronik konsumen, fleksibilitas adalah inti sistem, yang dapat diperluas dengan menambahkan pengumpan tambahan di bagian depan atau fungsionalitas (misalnya, bor, preforming, dll.) di bagian belakang. Awalnya, baris diatur untuk menjalankan tape polycarbonat terpelapis serat karbon unidirectional SABIC, tetapi dikatakan sistem cukup fleksibel untuk menjalankan tape termoplastik yang berkisar dari polyethylene (PE) dan polypropylene (PP) hingga polyetheretherketone (PEEK) diperkuat dengan serat karbon unidirectional atau serat kaca — atau keduanya — atau bahkan weave kain.
Sistem ini kompatibel Industry 4.0 dan memungkinkan digitalisasi end-to-end — dari pengembangan produk komposit hingga produksi fisik di lantai pabrik — dengan kontrol kualitas penuh berdasarkan machine learning untuk mencapai perbaikan kualitas berkelanjutan secara otomatis seiring waktu. Baris dapat dipantau dan dikontrol dari jarak jauh, memungkinkan produsen untuk mengubah pengaturan (seperti jadwal layup, jumlah ply, dll.) secara langsung untuk memodifikasi desain dan properti material.
Secara fungsional, ada tiga bagian utama di DCML: layup ply, konsolidasi dan pemotongan/inspeksi.
Secara unik, bagian layup ply tidak menggunakan mesin automated tape layup (ATL), yang biasanya akan memotong tape ke panjang dan menempatkannya pada orientasi dan lokasi yang dibutuhkan pada meja indeks yang bergerak di bawah kepala pemotong. Alih-alih, tim telah mengambil pendekatan baru dan kecepatan tinggi, yang dikatakan berdasarkan cara surat diurutkan dan didistribusikan, untuk membangun tumpukan ply. Berbagai cangkir murah yang bergerak pada sistem konveyor berhenti sebentar di bawah unit pengumpan. Setiap unit pengumpan memotong dan menjatuhkan satu tape ply dengan dimensi dan orientasi yang benar (diverifikasi oleh kamera resolusi tinggi, yang memeriksa tape untuk cacat dan perubahan, dan mengukur lebar dan ketebalan di beberapa lokasi) ke dalam cangkir, yang kemudian maju ke unit pengumpan berikutnya. Untuk mengurangi sampah dan mempercepat layup, tape akan diproduksi ke lebar yang dibutuhkan untuk proyek tertentu. Cangkir berputar kembali melalui pengumpan hingga jumlah ply yang tepat disetor dalam setiap tumpukan sebelum melanjutkan ke tack welding di dua lokasi untuk memfasilitasi penanganan di stasiun konsolidasi. Pendekatan ini memungkinkan layup terjadi dengan cepat tetapi dengan fleksibilitas desain.
Pada konsolidasi, robot mengangkat empat tumpukan yang diweld (dua tumpukan sekaligus) dari cangkir mereka dan menempatkannya di antara serangkaian plat logam pada sistem konveyor terpisah. Plat-plat memanaskan dan dengan demikian memanaskan dan mengkonsolidasikan laminat (melalui pemanasan kontak), dan laminat kemudian pendingin dan dilepaskan robotik ke sistem konveyor ketiga. Plat logam yang digunakan dalam operasi konsolidasi terakhir dikembalikan ke baris pengembalian plat dan kembali ke sistem konsolidasi. Empat tumpukan masuk dan keluar dari bagian ini setiap menit.
Tahap terakhir untuk laminat yang telah dikonsolidasikan adalah inspeksi, pemotongan dan kemasan. Pada stasiun ini, setiap laminat diperiksa pada satu sisi dan dipotong, sebelum bergerak ke robot kedua yang membalikkan laminat dan memeriksanya dari sisi lain. Tidak ada detail yang tersedia tentang teknologi pemotongan apa yang digunakan.
DCML memang memiliki keterbatasannya, seperti sistem manufaktur apa pun. Utama, ada beberapa pengorbanan dalam hal orientasi ply yang tersedia, ukuran dan bentuk ply, ukuran laminat akhir dan kemampuan untuk layup lubang/jendela. Namun, sistem ini lebih dari menseimbangkan hal ini dalam hal kecepatan, output, tingkat sampah dan biaya konversi.
Dikatakan, baris komersial skala penuh pertama Airborne di Belanda akan memulai produksi tahun depan, dengan perusahaan memproduksi laminat termoplastik desain kustom untuk pelanggan elektronik konsumen. Baris berukuran laboratorium kedua sudah tersedia di SABIC's Polymer Processing Development Center (PPDC, Pittsfield, Mass., AS) untuk pelanggan yang ingin mencoba teknologi dan mengevaluasi kualitas laminat.
Selain elektronik konsumen, industri lain yang dikatakan target potensial untuk teknologi ini meliputi penerbangan, otomotif, transit massa, barang olahraga dan perawatan kesehatan.



