Fused Deposition Modeling (FDM): Panduan Praktis untuk Hobi dan Profesional
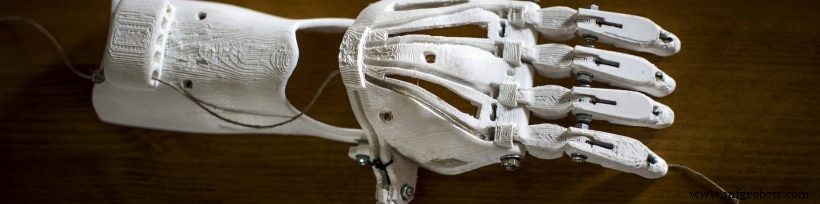
Fused Deposition Modeling (FDM) tetap menjadi tonggak utama cetak 3D, digemari oleh hobi, laboratorium prototipe cepat, dan produsen volume rendah. Dalam panduan ringkas ini, kita membongkar ilmu di balik FDM dan memberikan tips yang dapat ditindaklanjuti untuk membantu Anda mengekstrak performa maksimal dari filament dan printer Anda.
Apa itu Fused Deposition Modeling?
FDM membangun objek lapis demi lapis dengan melelehkan filament termoplastik dan mengekstrusinya melalui nozzle panas ke atas panci build yang dikontrol suhu. Untuk mendukung overhang, printer sering menggunakan material support yang dapat dilarutkan dalam air atau dapat dicabut yang dapat dicuci setelah cetak selesai. Termoplastik yang digunakan—seperti ABS, PLA, PC, dan PEI—menawarkan akurasi dimensi yang tinggi dan keandalan mekanis. Meskipun bagian FDM mentah mungkin terlihat sedikit kasar, berbagai teknik pasca-pemrosesan—termasuk pengikisan, smoothing uap aseton, dan pengecatan—dapat menghasilkan finishing yang setara dengan bagian cetak injeksi.
Memilih Material yang Tepat
Pemilihan material sangat penting untuk memenuhi persyaratan mekanis dan aplikasi:
- ABS – Standar industri untuk bagian fungsional, menawarkan kekuatan, resistensi panas, dan kemudahan penggunaan.
- PLA – Ideal untuk model detail tinggi dan prototipe cepat; namun, kerapuhannya membatasi penggunaan yang menahan beban.
- Polycarbonate (PC) – Terbaik untuk bagian yang kuat dan tahan tabrakan; sering digunakan dalam komponen aerospace dan automotive.
- Polyetherimide (PEI / ULTEM) – Resistensi kimia yang excellent dan toleransi suhu untuk aplikasi teknis yang menuntut.
- Filament Medis dan Berkualitas Makanan – Opsi seperti PC-ISO, PPSF, ULTEM 9085, dan grade nylon canggih memenuhi standar regulasi yang ketat.
Survei industri (misalnya, Additive Manufacturing Institute) melaporkan bahwa filamen nylon telah mengalami lonjakan 35 % dalam adopsi FDM untuk peralatan medis dalam setahun terakhir.
Mengoptimalkan Proyek FDM Anda
Terapkan praktik terbaik ini untuk meningkatkan kualitas cetak dan mengurangi boros:
- Saat terjadi penumpukan filament, verifikasi dulu kecepatan ekstrusi dan retraction; penyesuaian kecil dapat mengembalikan aliran yang mulus.
- Jika overhang tergelincir, turunkan suhu ekstrusi 5–10 °C untuk meningkatkan kekakuan material selama penyetoran.
- Sesuaikan densitas infill dengan fungsi bagian: komponen fungsional mendapat manfaat dari infill ≥75 %, sementara prototipe estetika dapat menggunakan 10–20 % untuk menghemat material dan waktu.
- Pilih strategi penguatan panci yang tepat (misalnya, brim, raft, atau lem stik) untuk mencegah penyusutan; ketidakselarasan sering muncul sebagai dasar yang menyusut.
- Untuk bagian makanan, minuman, atau medis, segel permukaan berpori dengan lapisan yang aman untuk makanan atau kompatibel biologis untuk menghilangkan risiko kontaminasi.
- Pastikan ventilasi yang memadai—ABS dan banyak filament lainnya mengeluarkan senyawa organik volatik (VOC); gunakan lingkungan tertutup yang difilter dan peralatan pelindung diri saat diperlukan.
Dengan pedoman ini, Anda akan meningkatkan cetakan FDM Anda dari prototipe fungsional menjadi bagian siap produksi.



