Perbandingan Cetak 3D dan Mesin CNC: Mana yang Paling Baik untuk Proyek Anda
Pendahuluan
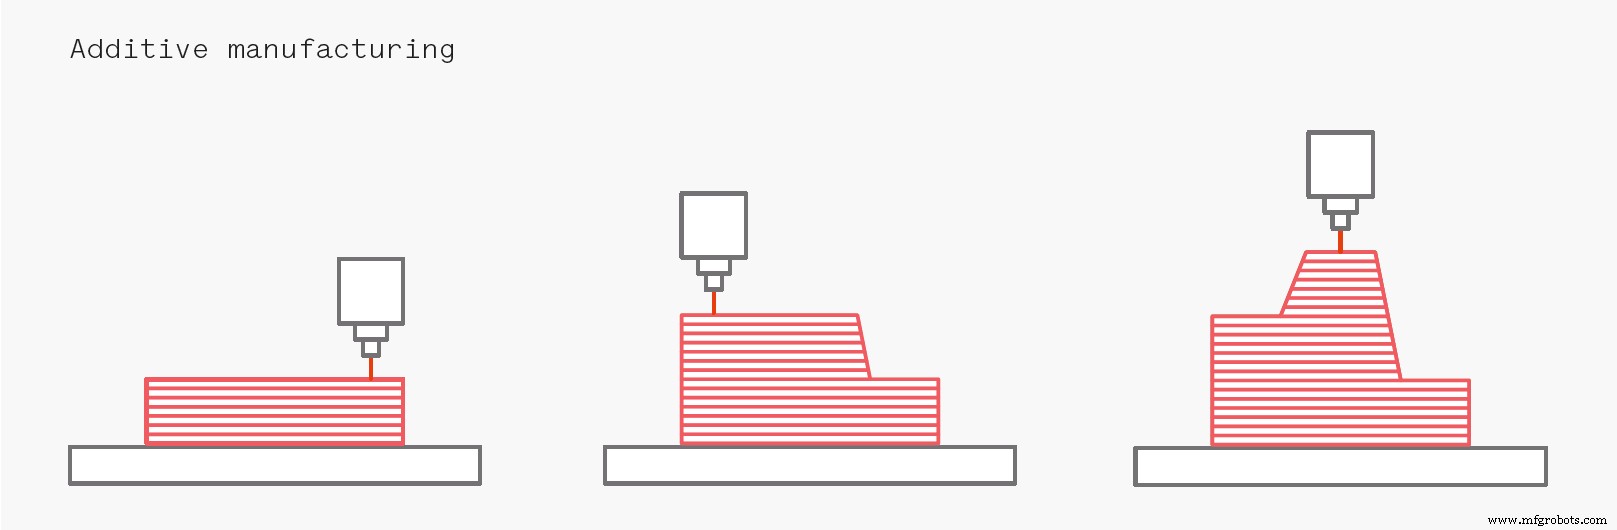
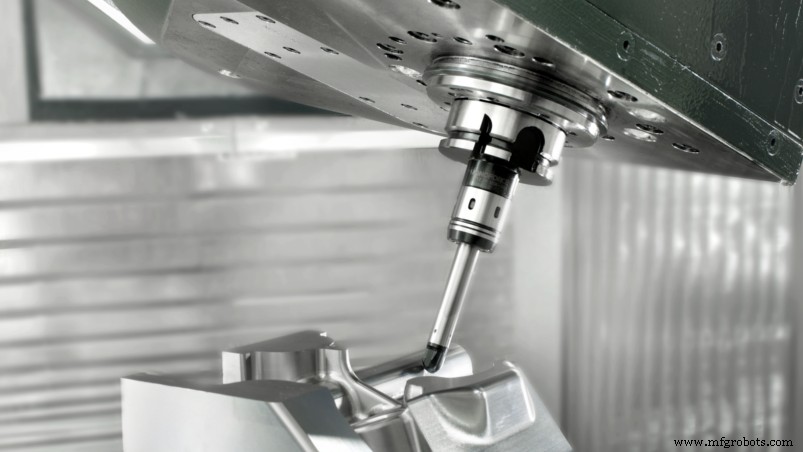
Mesin CNC adalah teknologi pengolahan deduktif (subtractive manufacturing) yang umum. Berbeda dengan cetak 3D, proses ini biasanya dimulai dengan balok bahan padat (blank) dan menghapus bahan untuk mencapai bentuk akhir yang diinginkan, menggunakan berbagai alat potong atau cutter yang tajam.
CNC adalah salah satu metode pembuatan yang paling populer baik untuk pekerjaan satu kali kecil maupun produksi volume sedang hingga tinggi. Ini menawarkan repetitivitas yang luar biasa, akurasi tinggi, dan berbagai macam bahan serta permukaan finishing.
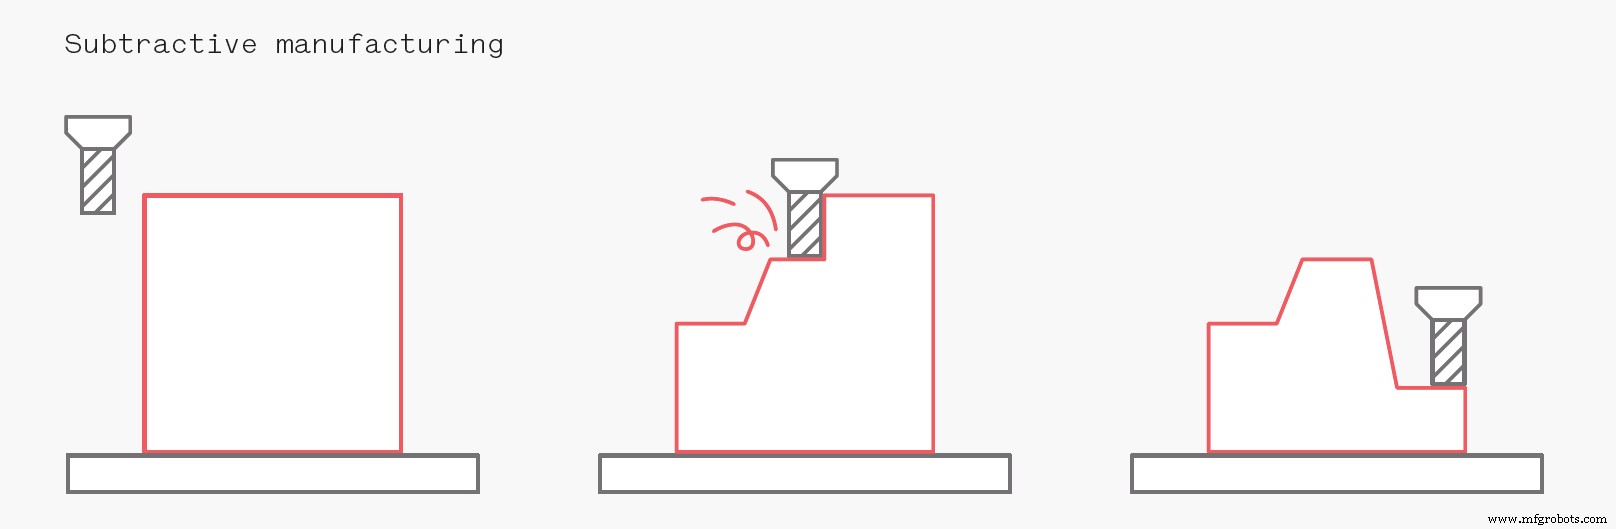
Pembuatan Aditif (AM) atau proses Cetak 3D membangun bagian dengan menambahkan bahan satu lapis demi lapis. Proses AM tidak memerlukan alat atau fixture khusus, sehingga biaya setup awal dapat dipertahankan pada minimum.
Dalam artikel ini, kami menyajikan pertimbangan teknologi utama untuk membantu Anda memilih teknologi yang tepat untuk aplikasi Anda. Kami fokus pada bagian fungsional dan prototipe yang terbuat dari logam atau plastik. Proses cetak 3D yang paling cocok untuk tujuan ini adalah SLS atau FDM untuk plastik dan SLM/DMLS atau Binder Jetting untuk logam.
Memilih teknologi yang tepat
Saat memilih antara CNC dan Pembuatan Aditif (AM), ada beberapa pedoman sederhana yang dapat diterapkan dalam proses pengambilan keputusan.
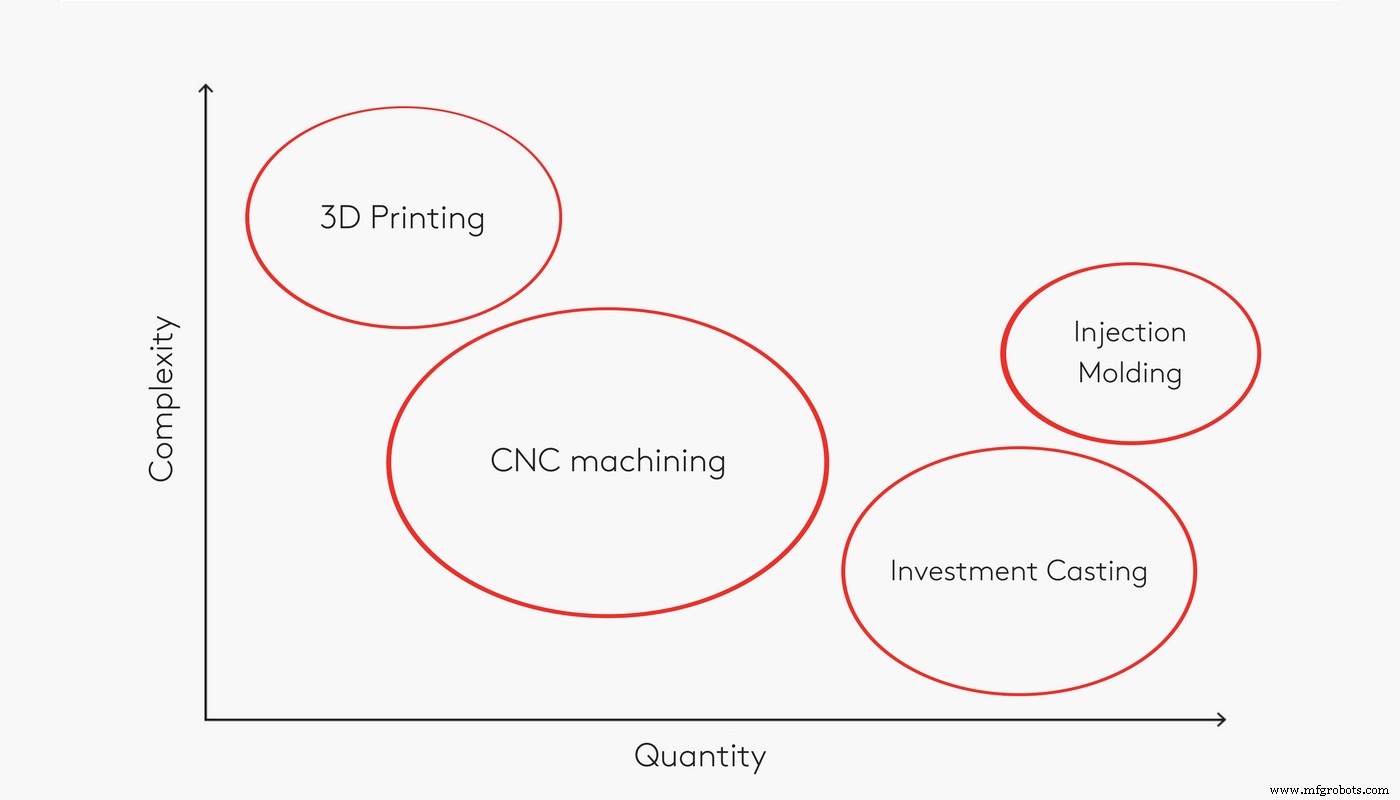
Sebagai aturan umum, semua bagian yang dapat diproduksi dengan usaha terbatas melalui proses deduktif seharusnya secara umum diproses dengan CNC. Biasanya hanya masuk akal menggunakan cetak 3D dalam kasus berikut:
- Saat metode tradisional tidak dapat memproduksi bagian, misalnya untuk geometri yang sangat kompleks dan dioptimalkan topologinya.
- Saat waktu tanggap yang cepat sangat penting; bagian cetak 3D dapat dikirim dalam waktu 24 jam.
- Saat biaya rendah sangat penting; untuk volume kecil, cetak 3D umumnya lebih murah dibanding CNC.
- Saat diperlukan jumlah kecil bagian identik (kurang dari 10).
- Saat diperlukan bahan yang tidak dapat dengan mudah diproses, seperti superaloi logam atau TPU fleksibel.
CNC menawarkan akurasi dimensi yang lebih besar dan menghasilkan bagian dengan properti mekanik yang lebih baik di semua 3 dimensi, namun biasanya ini datang dengan biaya yang lebih besar, terutama ketika volume kecil.
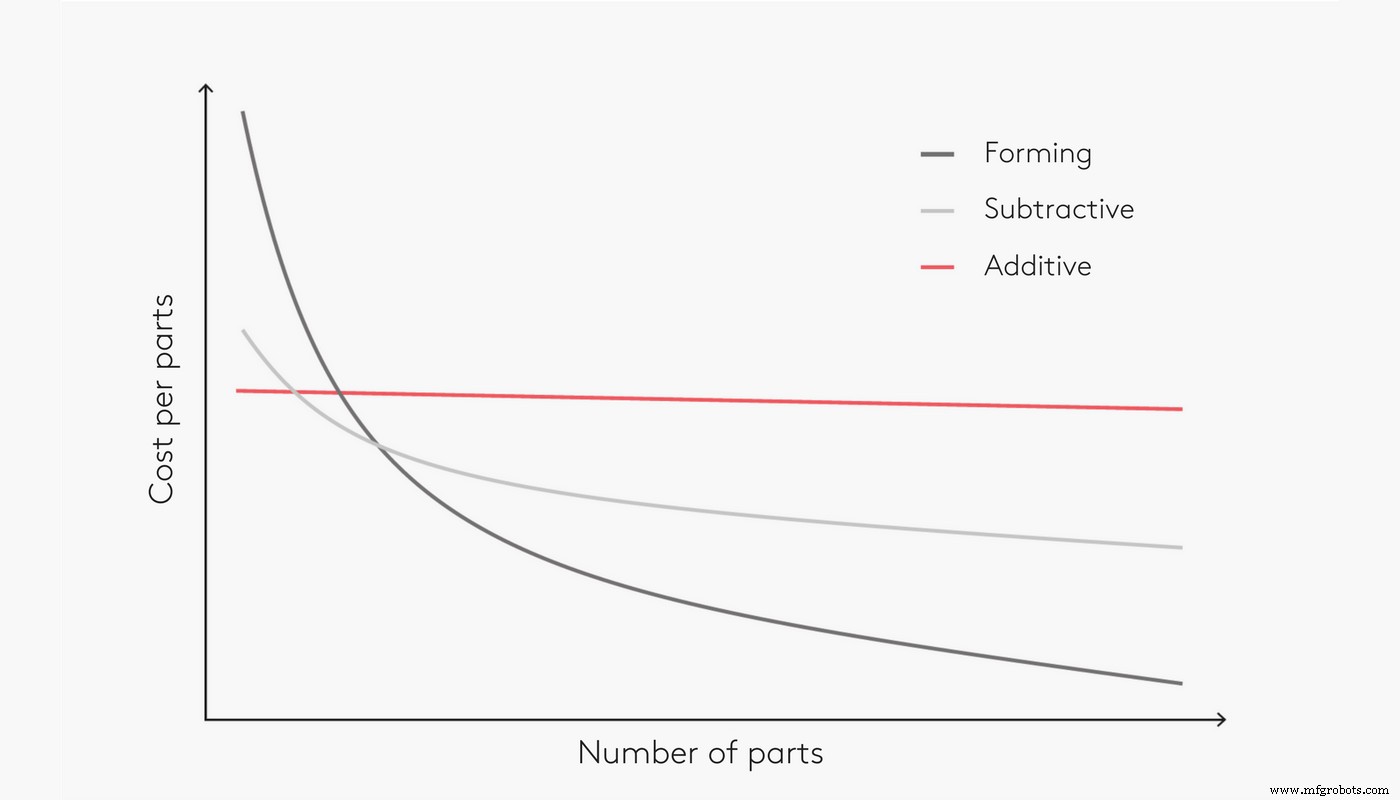
Jika diperlukan jumlah bagian yang lebih tinggi (ratusan atau lebih), maka baik CNC maupun AM mungkin bukan opsi yang kompetitif secara biaya. Teknologi forming tradisional, seperti cetak investasi atau cetak injeksi, umumnya adalah opsi paling ekonomis, karena mekanisme skala ekonomi (lihat gambar).
Tabel referensi proses yang direkomendasikan
Jumlah bagian |
1's |
10's |
100's |
1000's |
Plastik |
Cetak 3D |
Cetak 3D (pertimbangkan: CNC) |
CNC (pertimbangkan: Cetak Injeksi) |
Cetak Injeksi |
Logam |
Cetak 3D & CNC* |
CNC (pertimbangkan: Cetak 3D) |
CNC (pertimbangkan: Cetak Investasi) |
Cetak Investasi atau Cetak Tekan |
*: sangat tergantung pada geometri bagian
Penasaran dengan biaya mesin CNC dan Cetak 3D? Unggah file CAD Anda untuk penawaran instan sekarang!
Dapatkan penawaran CNC. Dapatkan penawaran Cetak 3D.
Karakteristik proses
Akurasi dimensi
Mesin CNC menawarkan toleransi ketat dan repeatabilitas yang luar biasa. Bagian yang sangat besar hingga sangat kecil dapat diproses CNC secara akurat. Karena bentuk alat potong, sudut dalam akan selalu memiliki radius, namun permukaan eksternal dapat memiliki tepi tajam dan dapat diproses sangat tipis.
Berbagai sistem cetak 3D menawarkan akurasi dimensi yang berbeda. Mesin industri dapat menghasilkan bagian dengan toleransi yang sangat baik. Jika jarak ketat diperlukan, dimensi kritis dapat dicetak 3D berlebih dan kemudian diproses selama post-processing.
Ketebal dinding minimum bagian cetak 3D dibatasi oleh ukuran end effector (misalnya diameter nozzle dalam FDM atau ukuran spot laser dalam SLS). Karena bagian diproduksi satu lapis demi lapis, garis lapis mungkin terlihat, terutama pada permukaan melengkung. Ukuran bagian maksimum relatif kecil, karena pemrosesan cetak 3D sering memerlukan kontrol lingkungan yang ketat.
|
Toleransi |
Ketebal dinding min. |
Ukuran bagian maksimum |
| CNC |
± 0.025 - 0.125 mm * |
0.75 mm |
Milling: 2000 x 800 x 1000 mm Lathe: Ø 500 mm |
| SLS |
± 0.300 mm |
0.7 - 1.0 mm |
300 x 300 x 300 mm |
| FDM |
Industri: ± 0.200 mm Desktop: ± 0.500 mm |
0.8 - 1.0 mm |
Industri: 900 x 600 x 900 mm Desktop: 200 x 200 x 200 mm |
| SLM/DMLS |
± 0.100 mm |
0.40 mm |
230 x 150 x 150 mm |
| Binder Jetting |
± 0.200 mm |
2.0 mm |
380 x 355 x 735 mm |
* : Menurut tingkat toleransi yang ditentukan.
Bahan
CNC terutama digunakan untuk pemesinan logam. Ini juga dapat digunakan untuk pemesinan termoplastik, akrilik, kayu lunak dan kayu keras, foam pemodelan, dan lilin pemesinan.
- Properti mekanik dan termal yang hebat dengan perilaku isotropik penuh.
- Batasan dimensi karena ukuran blank (menggunakan ukuran blank non-standar akan meningkatkan biaya).
|
Bahan CNC umum |
| Plastik |
ABS, Nylon, Polycarbonate, PEEK |
| Logam |
Aluminum, Stainless Steel, Titanium, Brass |
Cetak 3D terutama digunakan dengan plastik dan dalam ukuran yang lebih kecil untuk logam. Beberapa teknologi dapat menghasilkan bagian dari keramik, lilin, pasir, dan komposit. Bahan cetak 3D adalah topik kompleks yang dibahas lebih lanjut dalam artikel khusus di Knowledge Base.
- Beragam bahan dengan berbagai properti fisik.
- Bahan yang sulit diproses (seperti TPU dan superaloi logam) dapat dicetak 3D.
- Mungkin memiliki properti mekanik yang lebih rendah dibanding bagian CNC (biasanya tidak sepenuhnya isotropik).
|
Bahan cetak 3D umum |
| Plastik |
Nylon, PLA, ABS, ULTEM, ASA, TPU |
| Logam |
Aluminium, Stainless Steel, Titanium, Inconel |
Kompleksitas model
Ada sejumlah keterbatasan yang harus dipertimbangkan saat merancang bagian untuk pemesinan CNC, termasuk akses alat dan jarak, titik pegangan atau pemasang, serta ketidakmampuan untuk memesinan sudut persegi karena geometri alat.
Beberapa geometri tidak dapat diproses dengan CNC (bahkan dengan sistem CNC 5-sumbu) karena alat tidak dapat mengakses semua permukaan komponen. Sebagian besar geometri memutar bagian untuk mengakses sisi yang berbeda. Pemindahan posisi menambah waktu pemrosesan dan tenaga kerja, dan jig serta fixture khusus mungkin diperlukan, mempengaruhi harga akhir.
Cetak 3D memiliki keterbatasan geometri yang sangat sedikit dibandingkan CNC. Struktur dukungan diperlukan dalam sebagian besar teknologi, seperti FDM atau SLM/DMLS, dan dilepaskan selama post-processing.
Geometri freeform, organik plastik dapat dengan mudah diproduksi dengan proses powder bed fusion berbasis polimer, seperti SLS atau Multi Jet Fusion (MJF), karena tidak memerlukan dukungan. Kemampuan untuk menghasilkan geometri yang sangat kompleks adalah salah satu kekuatan utama cetak 3D.
Alur kerja manufaktur
Inilah yang terjadi di balik layar saat memesan CNC atau Cetak 3D:
Dalam CNC, operator atau ahli harus pertama kali mempertimbangkan seleksi alat, kecepatan spindle, jalur potong, dan pemindahan posisi bagian. Faktor-faktor ini semua sangat mempengaruhi kualitas bagian akhir dan waktu pembuatan. Proses manufaktur intensif tenaga kerja, karena balok harus diatur secara manual dalam mesin. Setelah pemesinan, komponen siap digunakan atau untuk post-processing.
Dalam cetak 3D, operator mesin pertama menyiapkan file digital (memilih orientasi dan menambahkan dukungan) lalu mengirimkannya ke mesin, tempat dicetak dengan campur tangan manusia yang sangat sedikit. Setelah cetak selesai, bagian perlu dibersihkan dan di post-processing, yang merupakan aspek paling intensif tenaga kerja dalam alur kerja manufaktur cetak 3D.
Post processing
Berbagai metode post-processing dapat diterapkan pada bagian CNC dan cetak 3D yang meningkatkan fungsionalitas atau estetika komponen as built. Teknik post-processing yang paling umum tercantum di bawah ini:
|
Metode post-processing |
| CNC |
Peliatan busa, anodisasi (tipe II atau tipe III), coating bubuk |
| Cetak 3D |
Peliatan media, pengikisan dan pelapisan, mikro-pelapisan, pelapisan logam |
Studi kasus: prototipe casing plastik
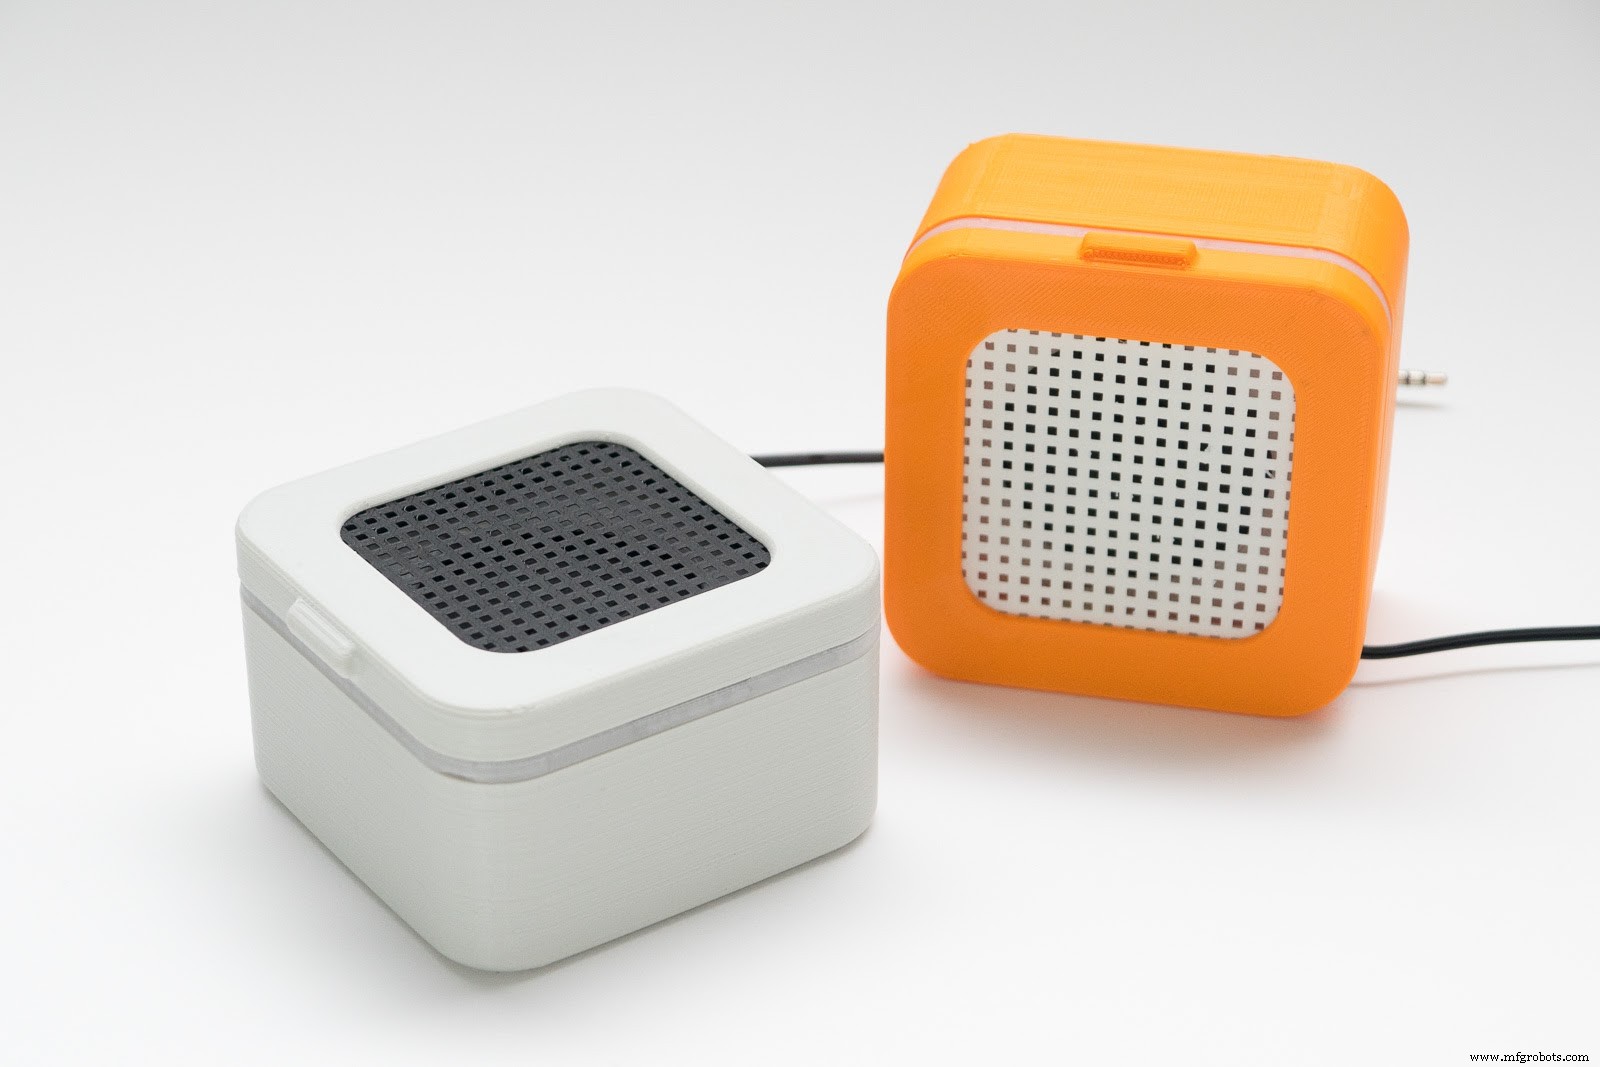
Saat merancang alat elektronik baru, pembuatan prototipe casing adalah kunci untuk menyelesaikan produk sebelum produksi massal. Untuk mempercepat waktu pengembangan, waktu produksi yang cepat dan biaya rendah adalah tujuan utama.
Casing elektronik sering memiliki snap fits, living hinges atau jenis joint terhubung dan fastener lainnya. Semua fitur ini dapat diproses dengan CNC atau dicetak 3D dengan FDM atau SLS.
CNC dan SLS dapat digunakan untuk membuat prototipe dengan akurasi tinggi dan daya tarik estetika, namun desktop FDM memiliki waktu produksi yang jauh lebih pendek dan biaya lebih rendah. Karena kinerja mekanik bukan tujuan utama proyek ini, manfaat CNC dan SLS biasanya tidak sebanding dengan biaya dan waktu tambahan.
|
CNC |
Desktop FDM |
SLS |
| Biaya |
$$ |
$ |
$$ |
| Bahan umum |
ABS, Nylon |
PLA, ABS, Nylon |
Nylon |
| Waktu produksi |
1 - 2 minggu |
1 - 3 hari |
Kurang dari seminggu |
| Akurasi |
± 0.125 mm |
± 0.500 mm |
± 0.300 mm |
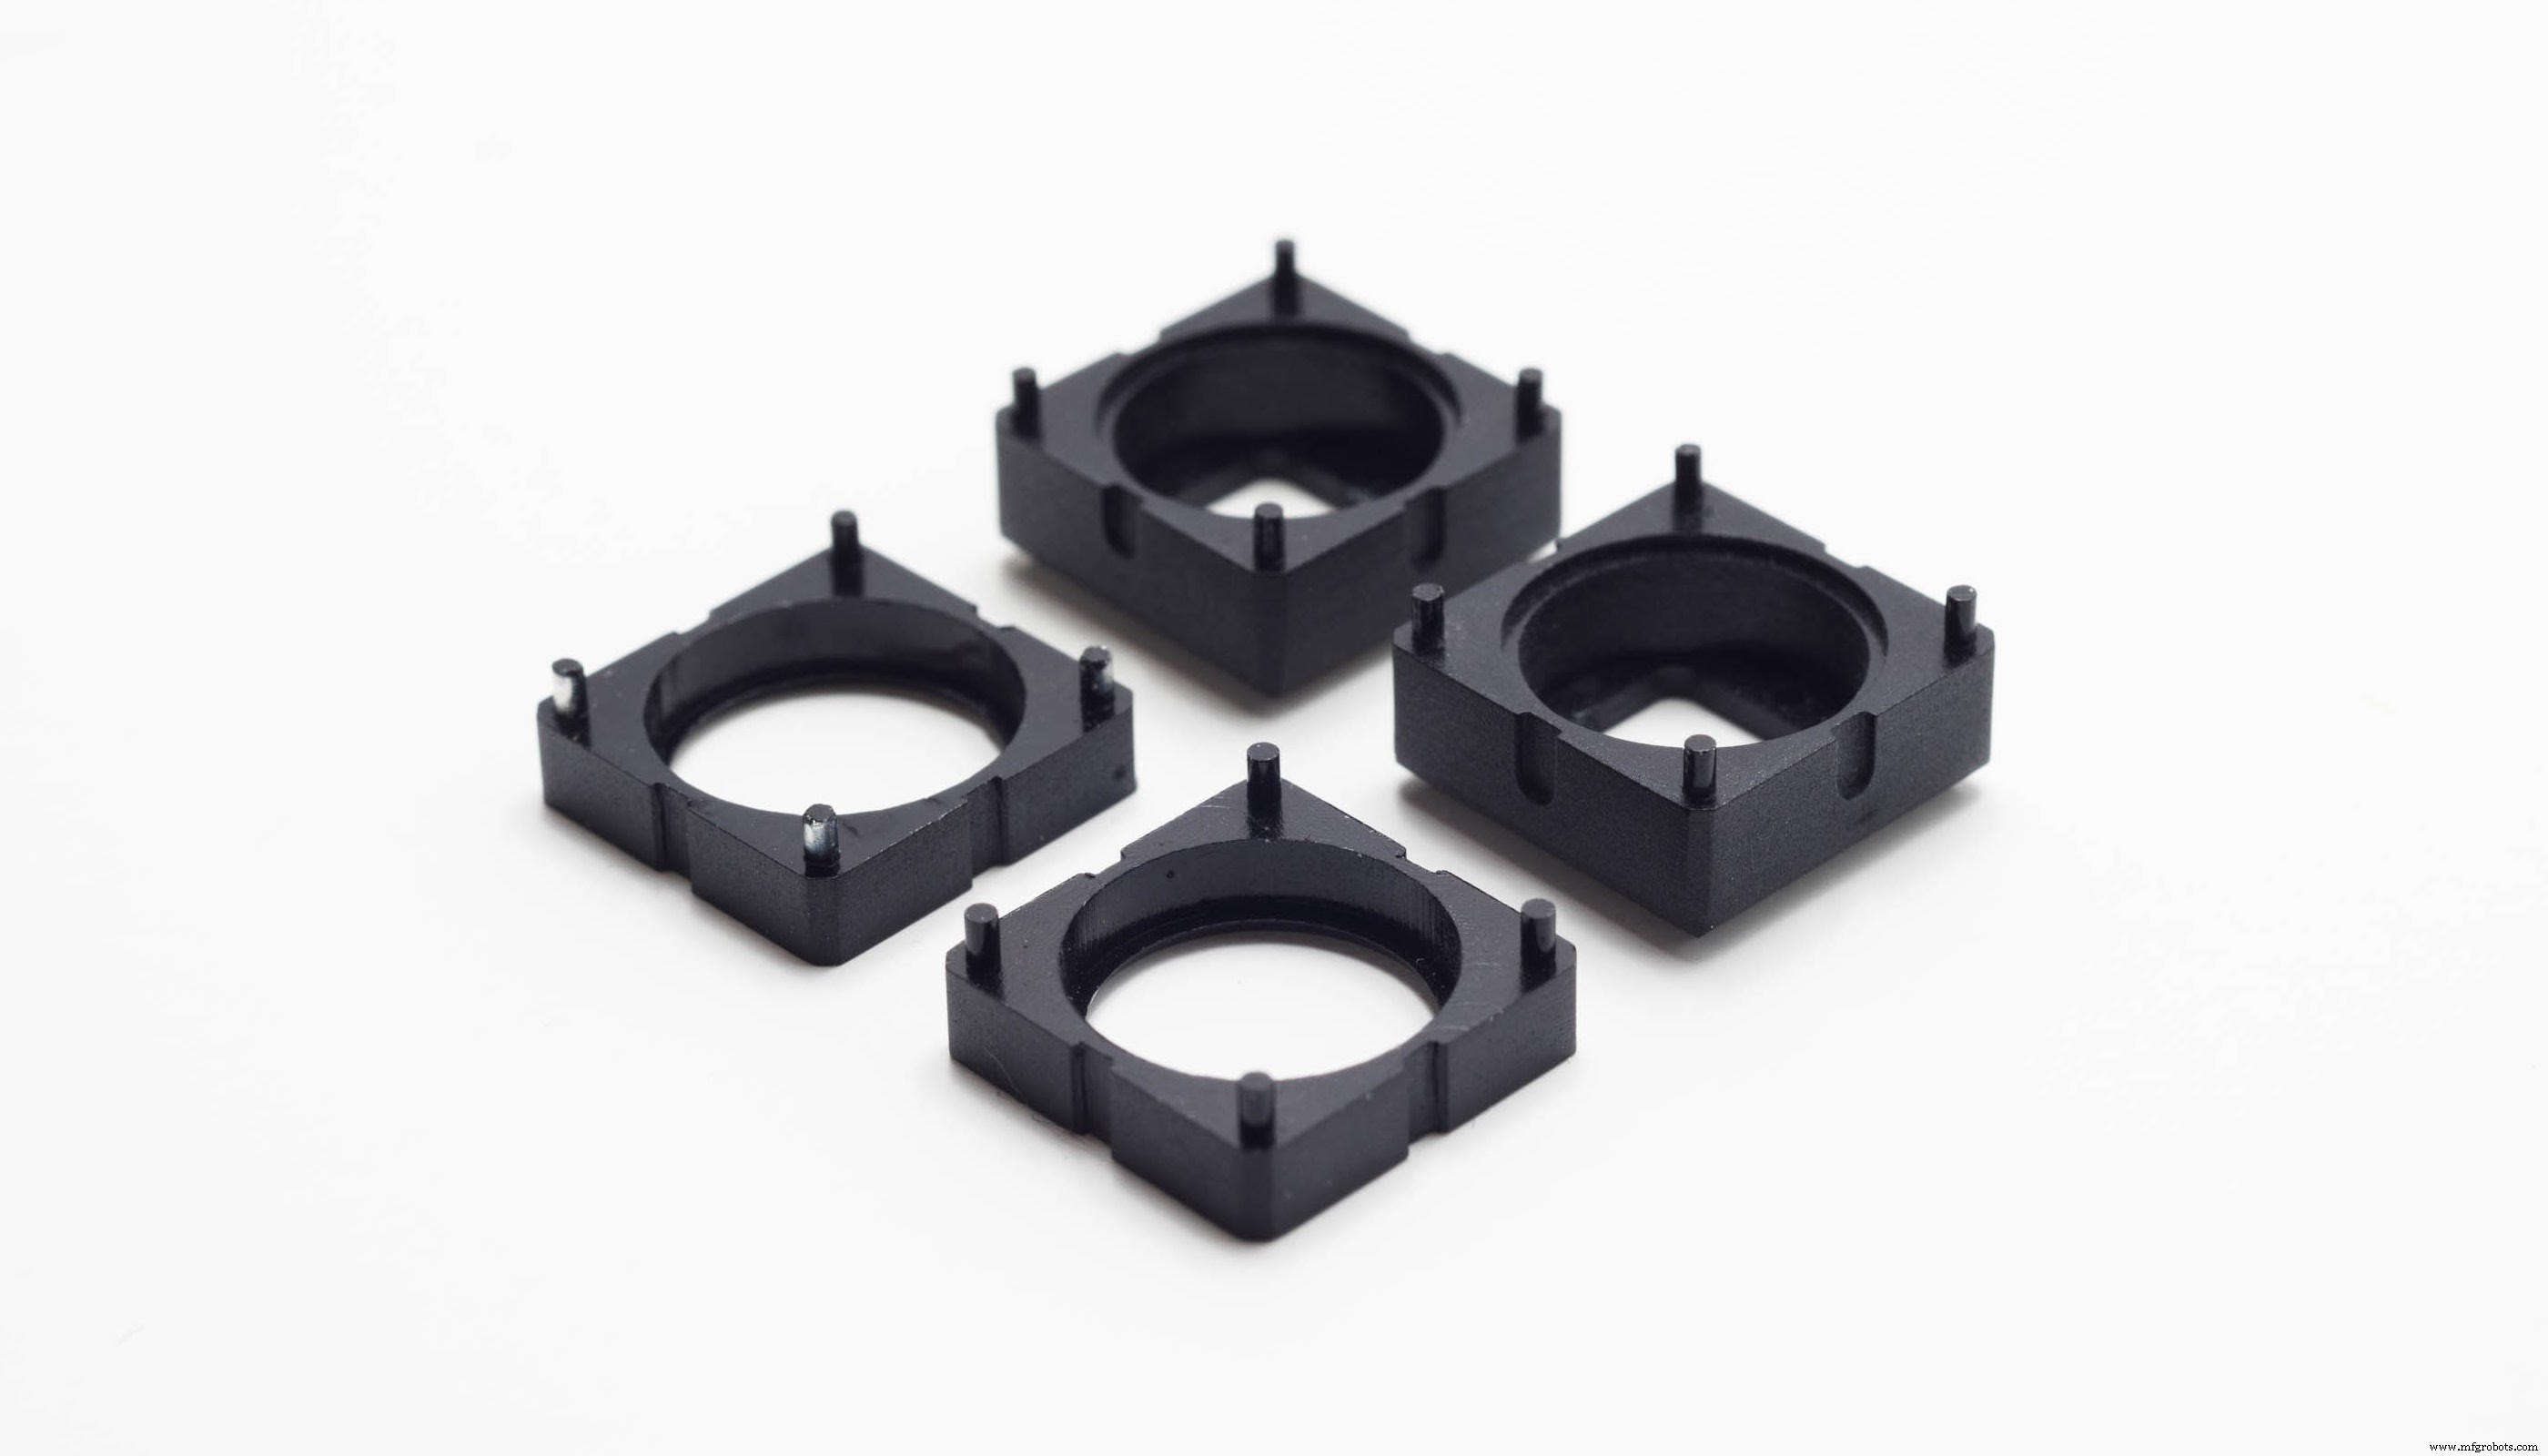
Bracket logam dan komponen mekanik lainnya dapat menahan beban tinggi dan beroperasi pada suhu tinggi. Dalam kasus ini, akurasi dimensi dan properti bahan yang baik adalah tujuan utama.
Jika geometri model sederhana (seperti komponen di gambar di atas), maka CNC adalah opsi terbaik dari segi akurasi, properti mekanik dan biaya.
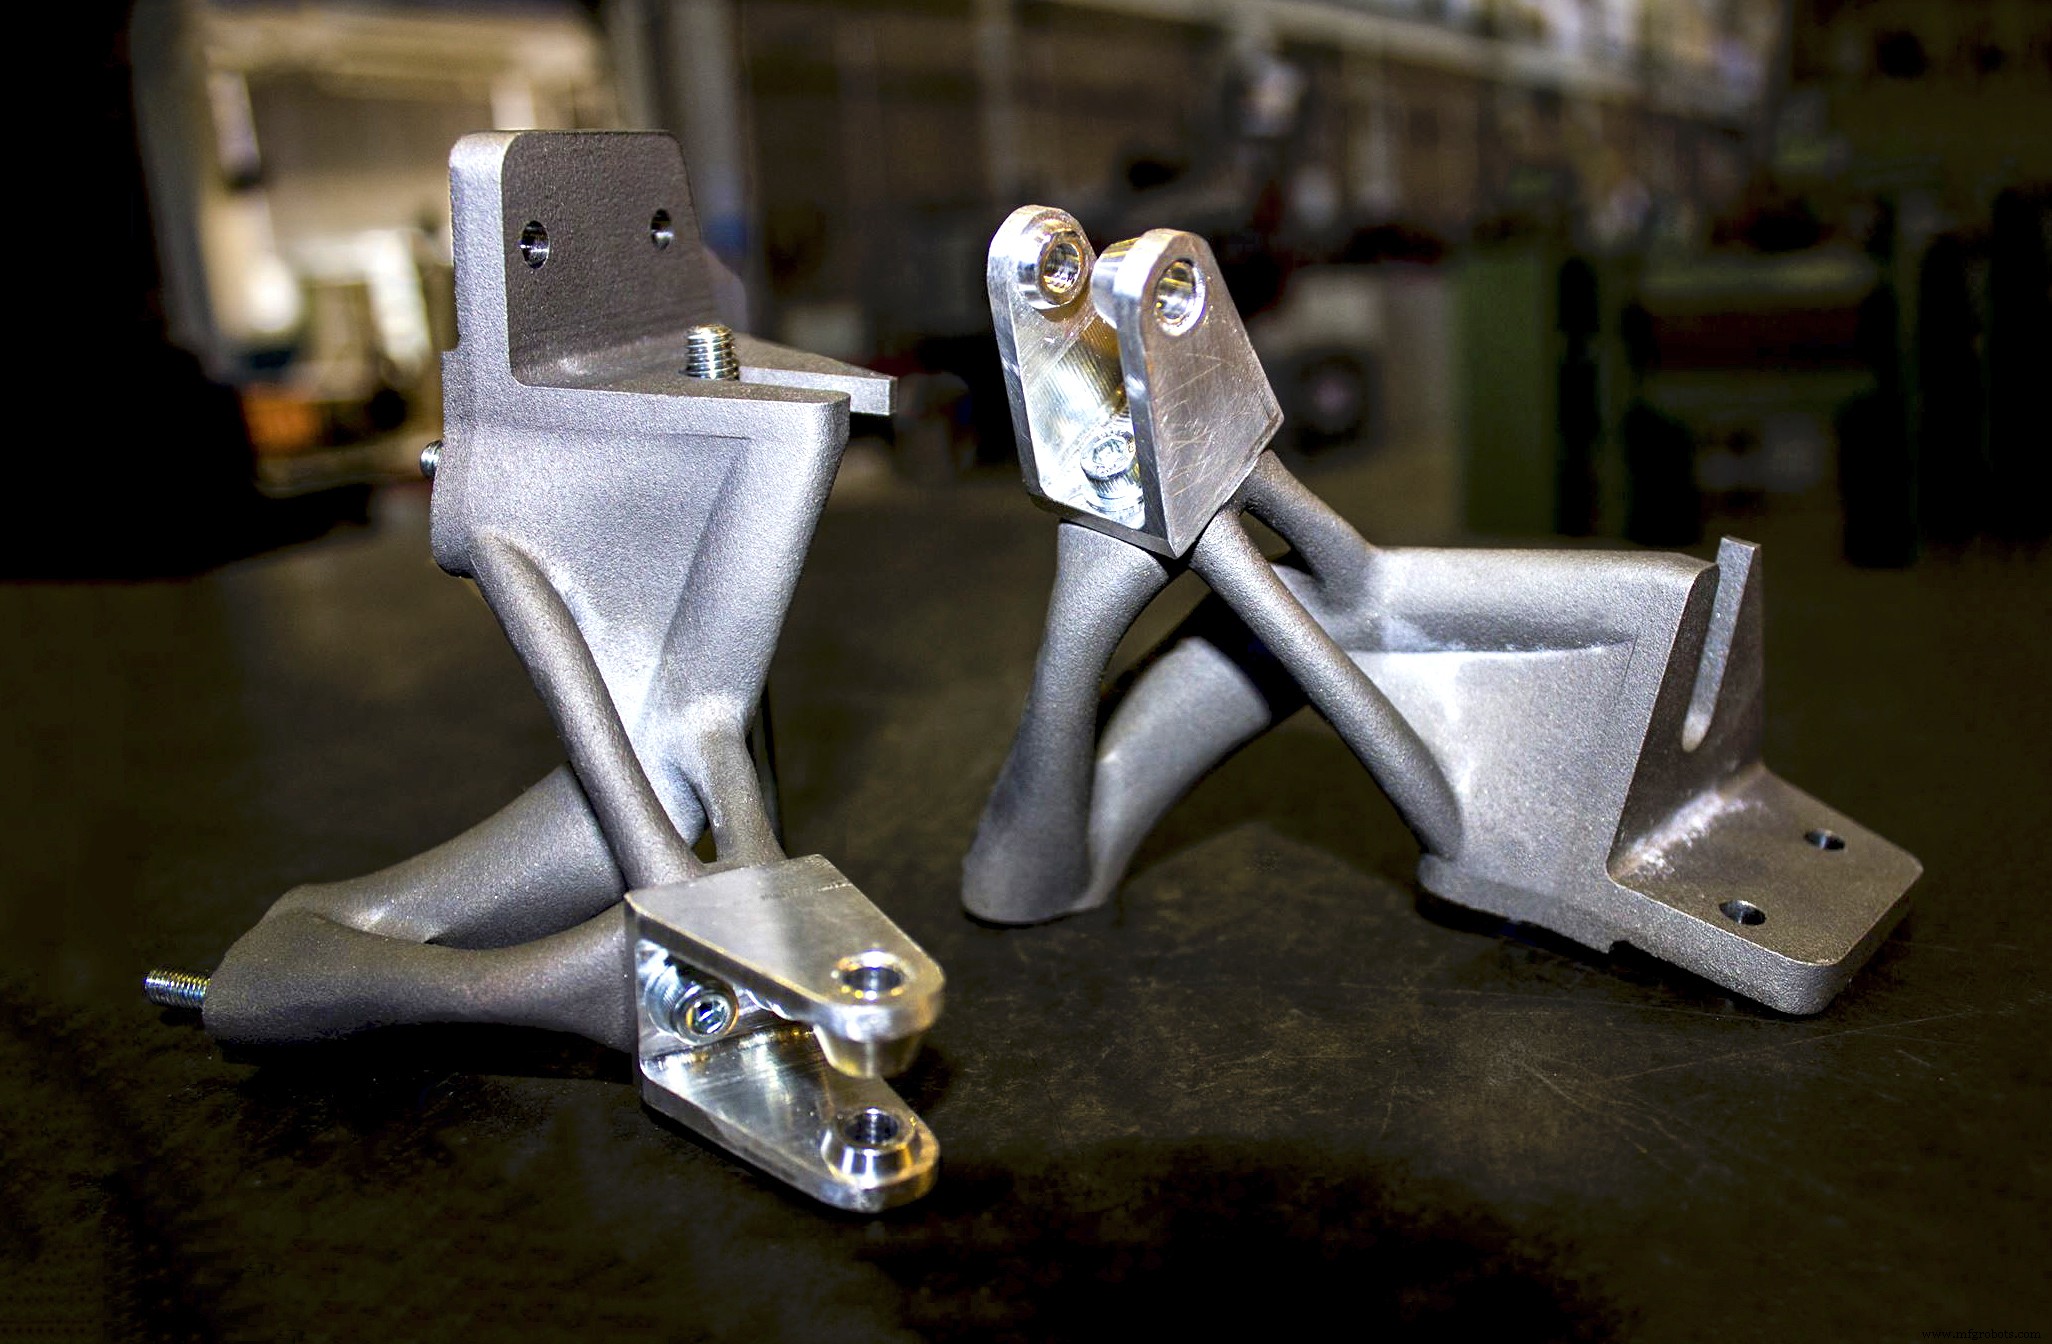
Saat kompleksitas geometri meningkat atau saat bahan yang lebih eksotis diperlukan, cetak 3D logam harus dipertimbangkan. Komponen yang dioptimalkan untuk berat dan kekuatan (seperti bracket di gambar di bawah) memiliki struktur organik yang sangat sulit dan mahal untuk diproses.
CNC dan cetak 3D logam dapat digabungkan untuk memproduksi bagian dengan bentuk organik dan toleransi yang sangat ketat di lokasi kritis.
|
CNC |
SLM/DMLS |
Binder Jetting |
| Biaya |
$$ |
$$$$ |
$$$ |
| Bahan umum |
Aluminum Stainless Steel Brass |
Stainless Steel Aluminum Titanium Inconel Cobalt-Chrome |
Stainless Steel Inconel Cobalt-Chrome Tungsten carbide |
| Akurasi |
± 0.025 mm |
± 0.100 mm |
± 0.200 mm |
| Properti mekanik |
Sangat baik |
Sangat baik |
Baik |
Aturan umum
Memilih teknologi yang tepat untuk aplikasi Anda sangat penting dan dapat diringkas ke dalam aturan umum berikut:
- Pemesinan CNC paling cocok untuk volume sedang hingga tinggi (kurang dari 250-500 bagian) dan geometri yang relatif sederhana.
- Cetak 3D umumnya paling cocok untuk volume rendah (atau prototipe satu kali) dan geometri kompleks.
- Saat mempertimbangkan logam, CNC dapat bersaing secara biaya bahkan untuk volume rendah, tetapi keterbatasan geometri tetap berlaku.
- Saat volume tinggi (lebih dari 250 - 500 bagian), teknologi forming lainnya lebih cocok.