Menguasai Cetak 3D Material Jetting: Dasar & Aplikasi
Apa itu Material Jetting?
Material Jetting (MJ) adalah proses manufaktur aditif yang beroperasi dengan cara yang mirip dengan printer 2D. Dalam material jetting, printhead (mirip dengan printhead yang digunakan untuk pencetakan inkjet standar) mencetarkan titik dari bahan fotosensitif yang mengeras di bawah cahaya ultraviolet (UV), membangun bagian lapis demi lapis. Bahan yang digunakan dalam MJ adalah termofotopolimer (akrilik) yang datang dalam bentuk cair.
Pencetakan 3D MJ menghasilkan bagian dengan akurasi dimensi yang tinggi dengan finishing permukaan yang sangat halus. Pencetakan multi-bahan dan berbagai macam bahan (seperti mirip ABS, mirip karet dan bahan sepenuhnya transparan) tersedia dalam Material Jetting. Karakteristik ini membuat MJ menjadi opsi yang sangat menarik baik untuk prototipe visual maupun manufaktur perkakas. Namun, material jetting memiliki beberapa keterbatasan kunci yang kita sajikan dalam artikel ini.
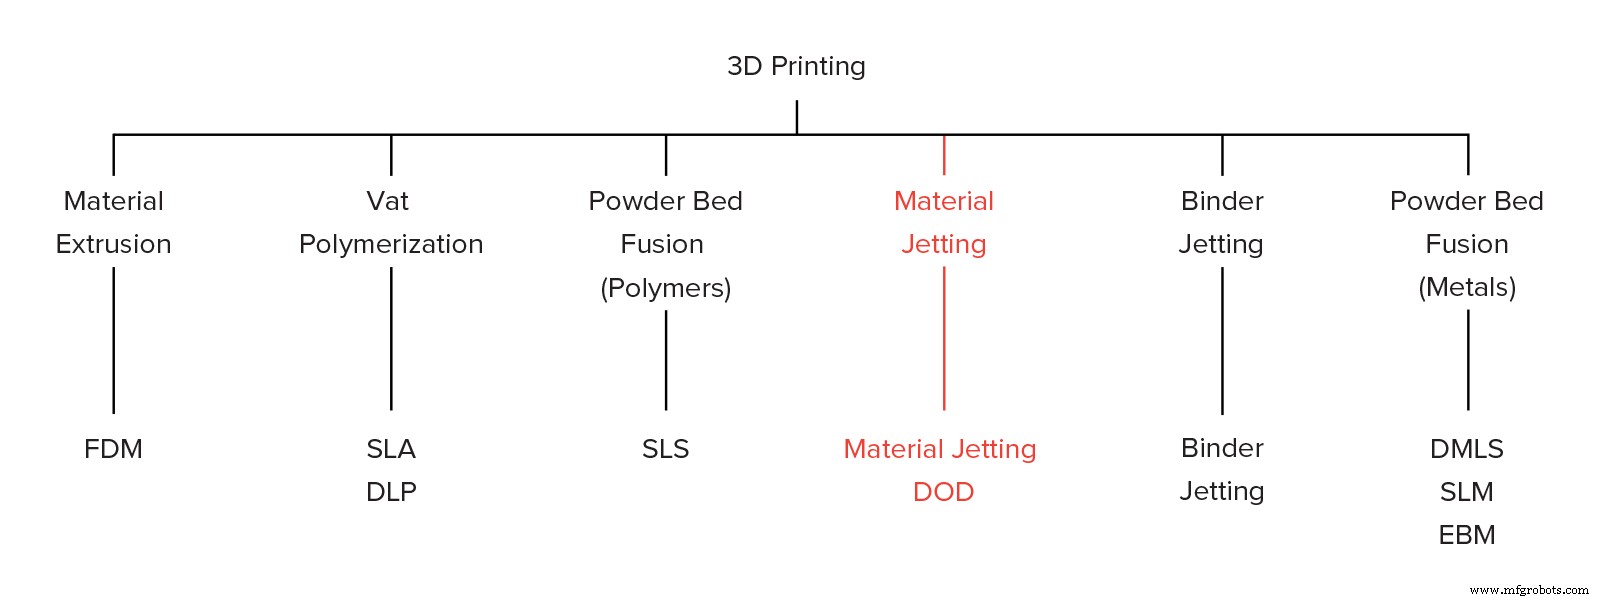
Variasi dari proses MJ menggunakan printhead Drop-On-Demand (DOD) untuk mencetarkan cairan viskosit tinggi dan membuat bagian seperti lilin. DOD digunakan hampir secara eksklusif untuk manufaktur pola cetak investasi meskipun dan dari alasan ini kita tidak akan membahasnya lebih lanjut di sini.
Bagaimana cara kerja material jetting?
Ini adalah cara kerja proses pencetakan MJ:
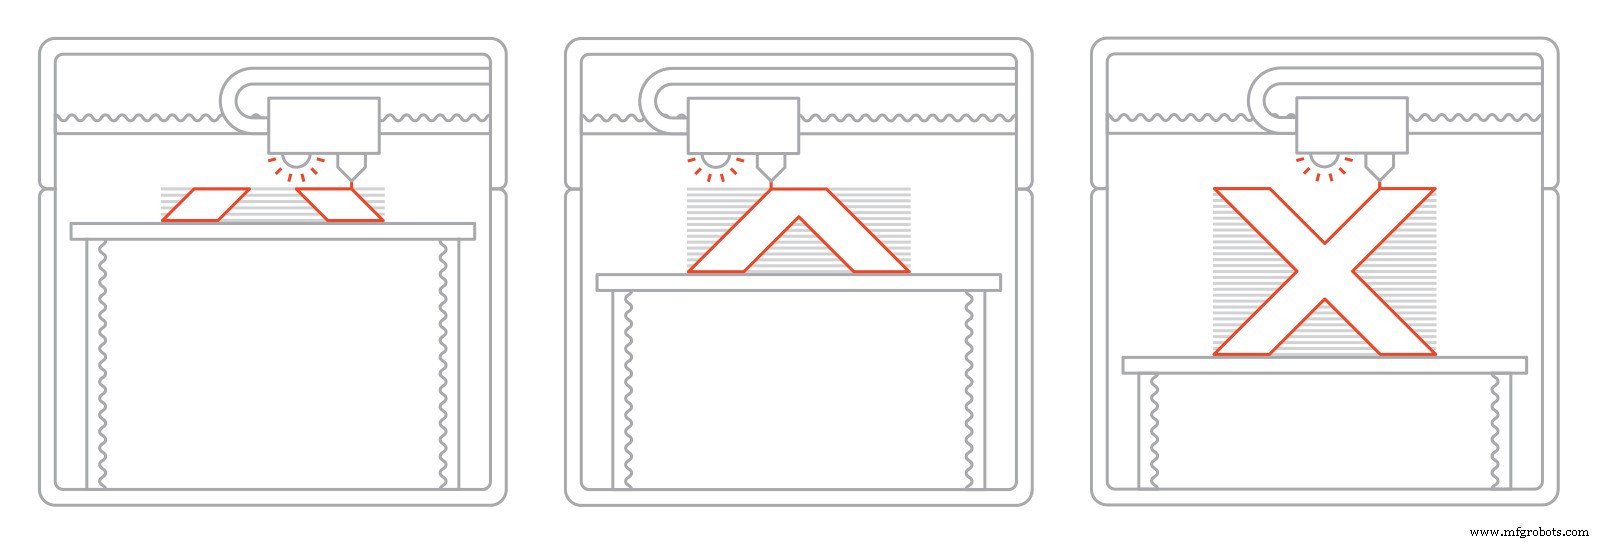
I. Pertama, resin cair dipanaskan ke 30 - 60oC untuk mencapai viskositas optimal untuk pencetakan.
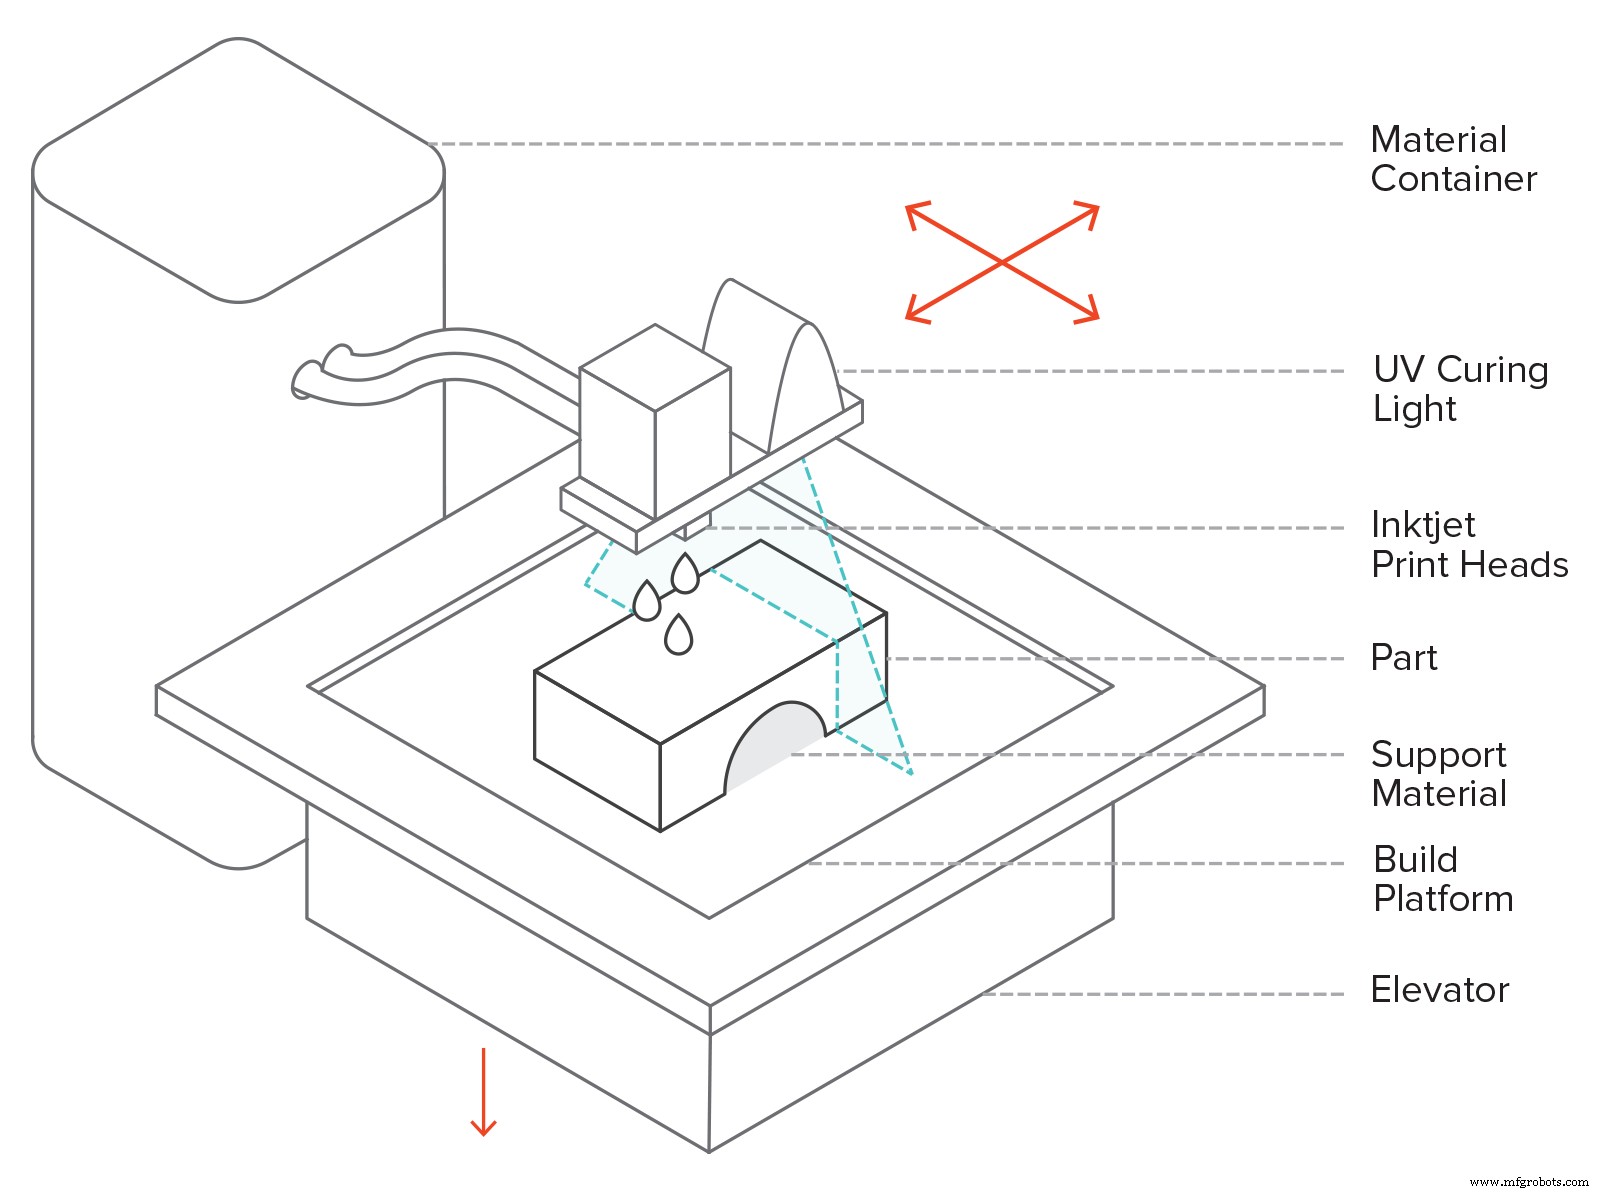
II. Kemudian printhead bergerak di atas platform bangunan dan ratusan titik kecil fotopolimer dilem/diposkan ke lokasi yang diinginkan.
III. Sumber cahaya UV yang ditempelkan pada printhead mengeras bahan yang ditampatkan, mengerjakannya dan menciptakan lapisan pertama dari bagian.
IV. Setelah lapisan selesai, platform bangunan bergerak ke bawah satu ketinggian lapisan dan proses berulang sampai seluruh bagian selesai.
Tidak seperti sebagian besar teknologi cetak 3D lainnya, MJ menyetorkan bahan secara baris demi baris. Beberapa printhead inkjet ditempelkan pada sisi pembawa yang sama berdampingan dan menyetorkan bahan di seluruh permukaan cetak dalam satu lewat. Ini memungkinkan berbagai kepala untuk mencairkan bahan yang berbeda, sehingga pencetakan multi-bahan, pencetakan warna penuh dan pengiriman struktur dukungan yang larut adalah hal yang sederhana dan banyak digunakan. Struktur dukungan selalu diperlukan dalam material jetting dan memerlukan pemrosesan pasca untuk dihilangkan.
Dalam Material Jetting, bahan cair mengeras melalui proses yang disebut fotopolimerisasi. Ini adalah mekanisme yang sama yang digunakan dalam SLA. Mirip dengan SLA, bagian yang di-material jetted memiliki properti mekanik dan termal yang homogen, tetapi tidak seperti SLA mereka tidak memerlukan pemulihan pasca tambahan untuk mencapai properti optimal mereka, karena ketinggian lapisan yang sangat kecil yang digunakan.
Karakteristik Material Jetting
Parameter Printer
Dalam Material Jetting, hampir semua parameter proses sudah ditetapkan oleh pabrikan mesin. Bahkan ketinggian lapisan terkait dengan setiap bahan tertentu, karena fisika kompleks pembentukan titik. Ketinggian lapisan umum yang digunakan dalam Material Jetting adalah 16 - 32 mikron.
Material Jetting dianggap salah satu teknologi cetak 3D yang paling akurat. Sistem MJ memiliki akurasi dimensi dari ± 0.1% dengan batas bawah umum dari ± 0.1 mm (kadang-kadang rendah hingga ± 0.02 mm). Pemanasan dapat terjadi, tetapi tidak seumum dalam teknologi lain, seperti FDM atau SLS, karena pencetakan terjadi pada suhu dekat ruangan. Dari alasan ini bagian yang sangat besar dapat dicetak dengan akurasi yang besar. Ukuran bangunan umum sekitar 380 x 250 x 200 mm, sementara sistem industri besar dapat sebesar 1000 x 800 x 500 mm.
Pencetakan Multi-bahan & Warna Penuh
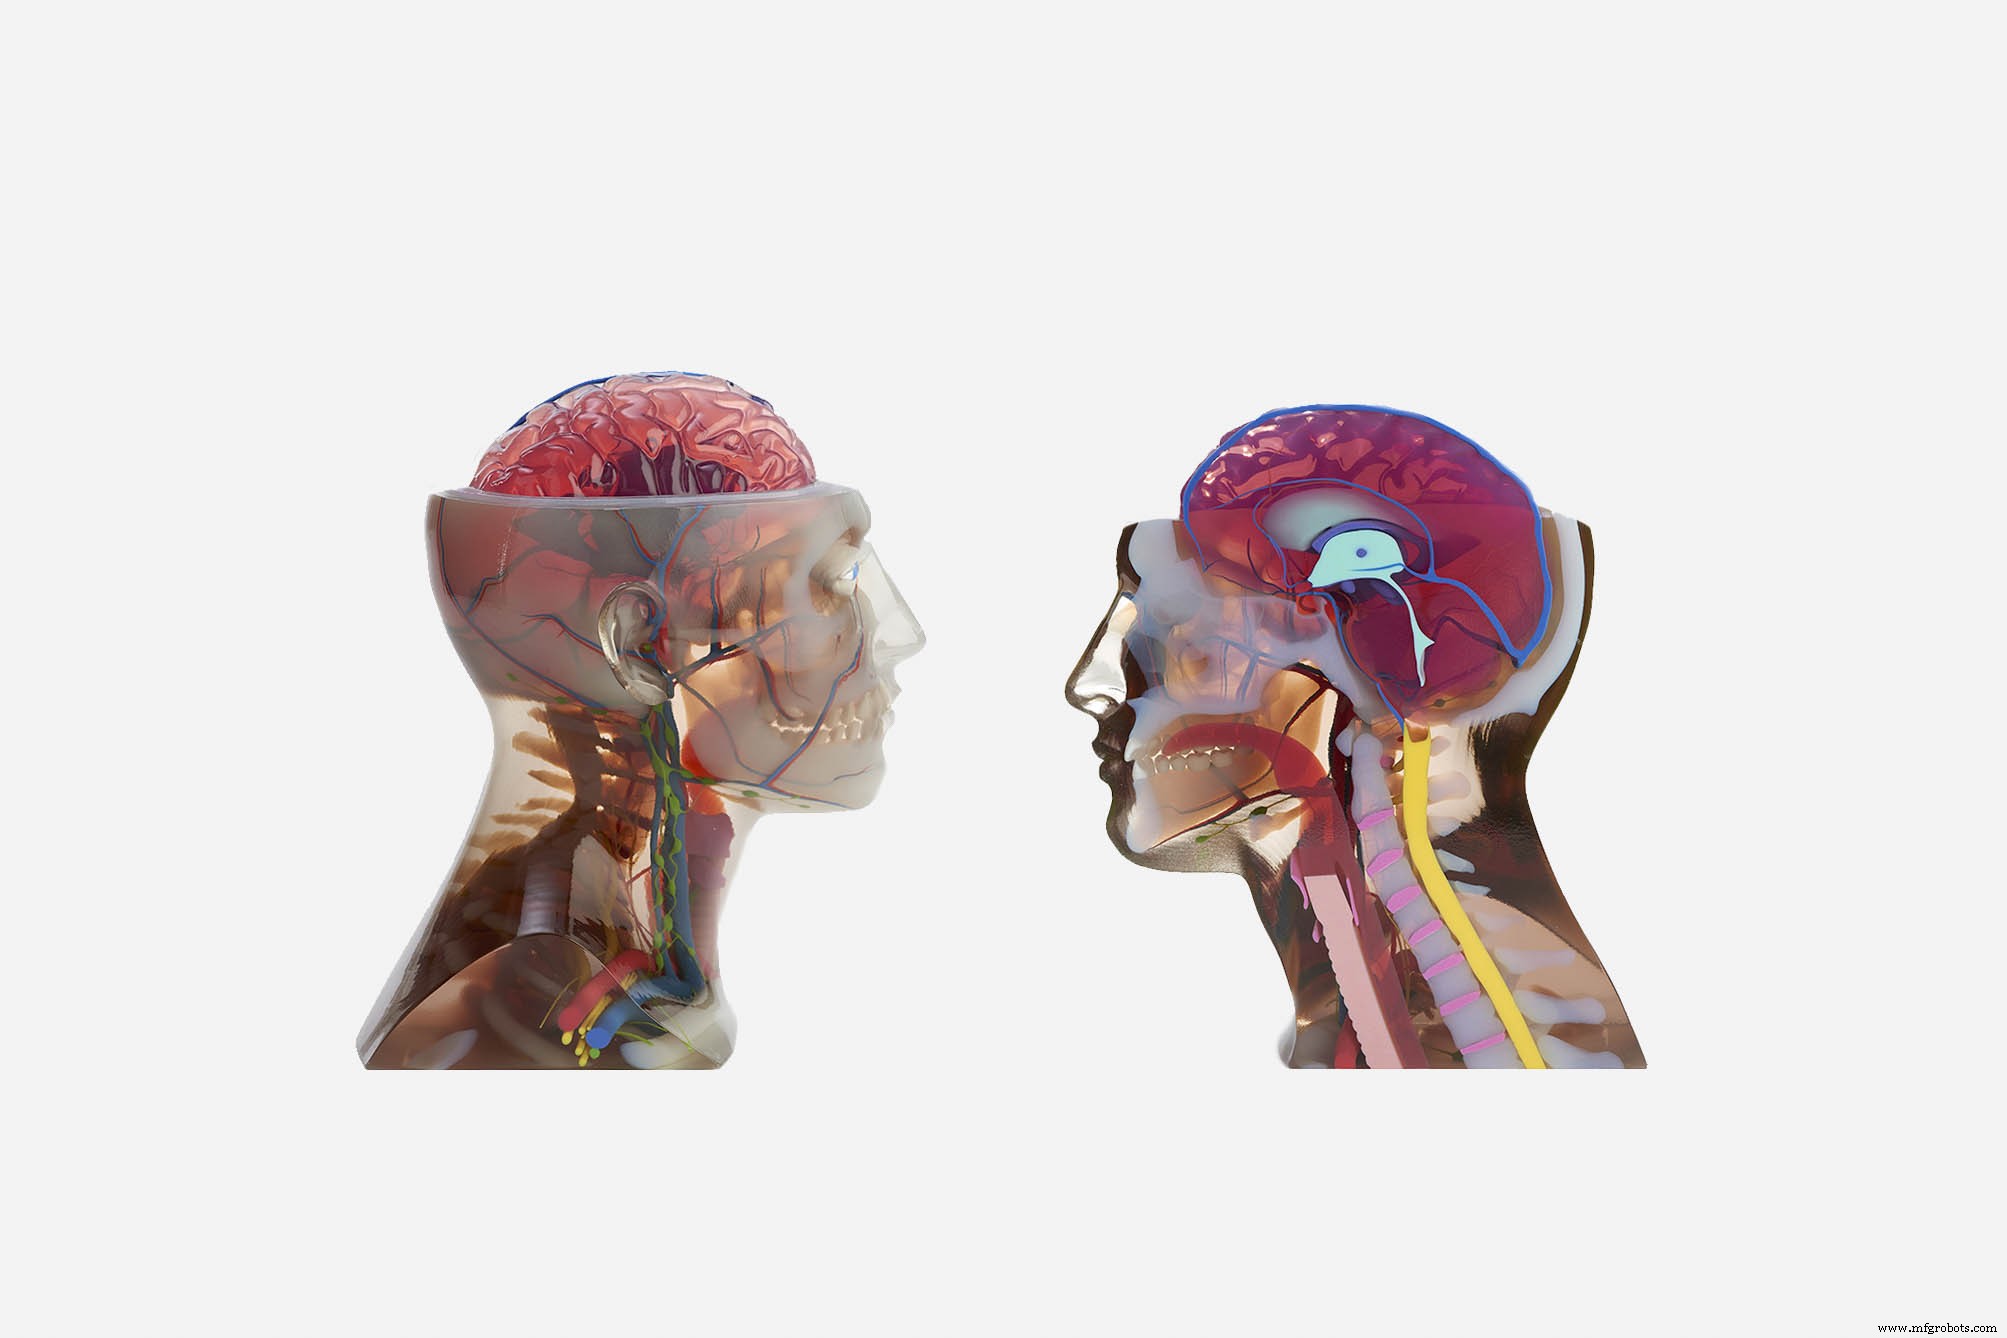
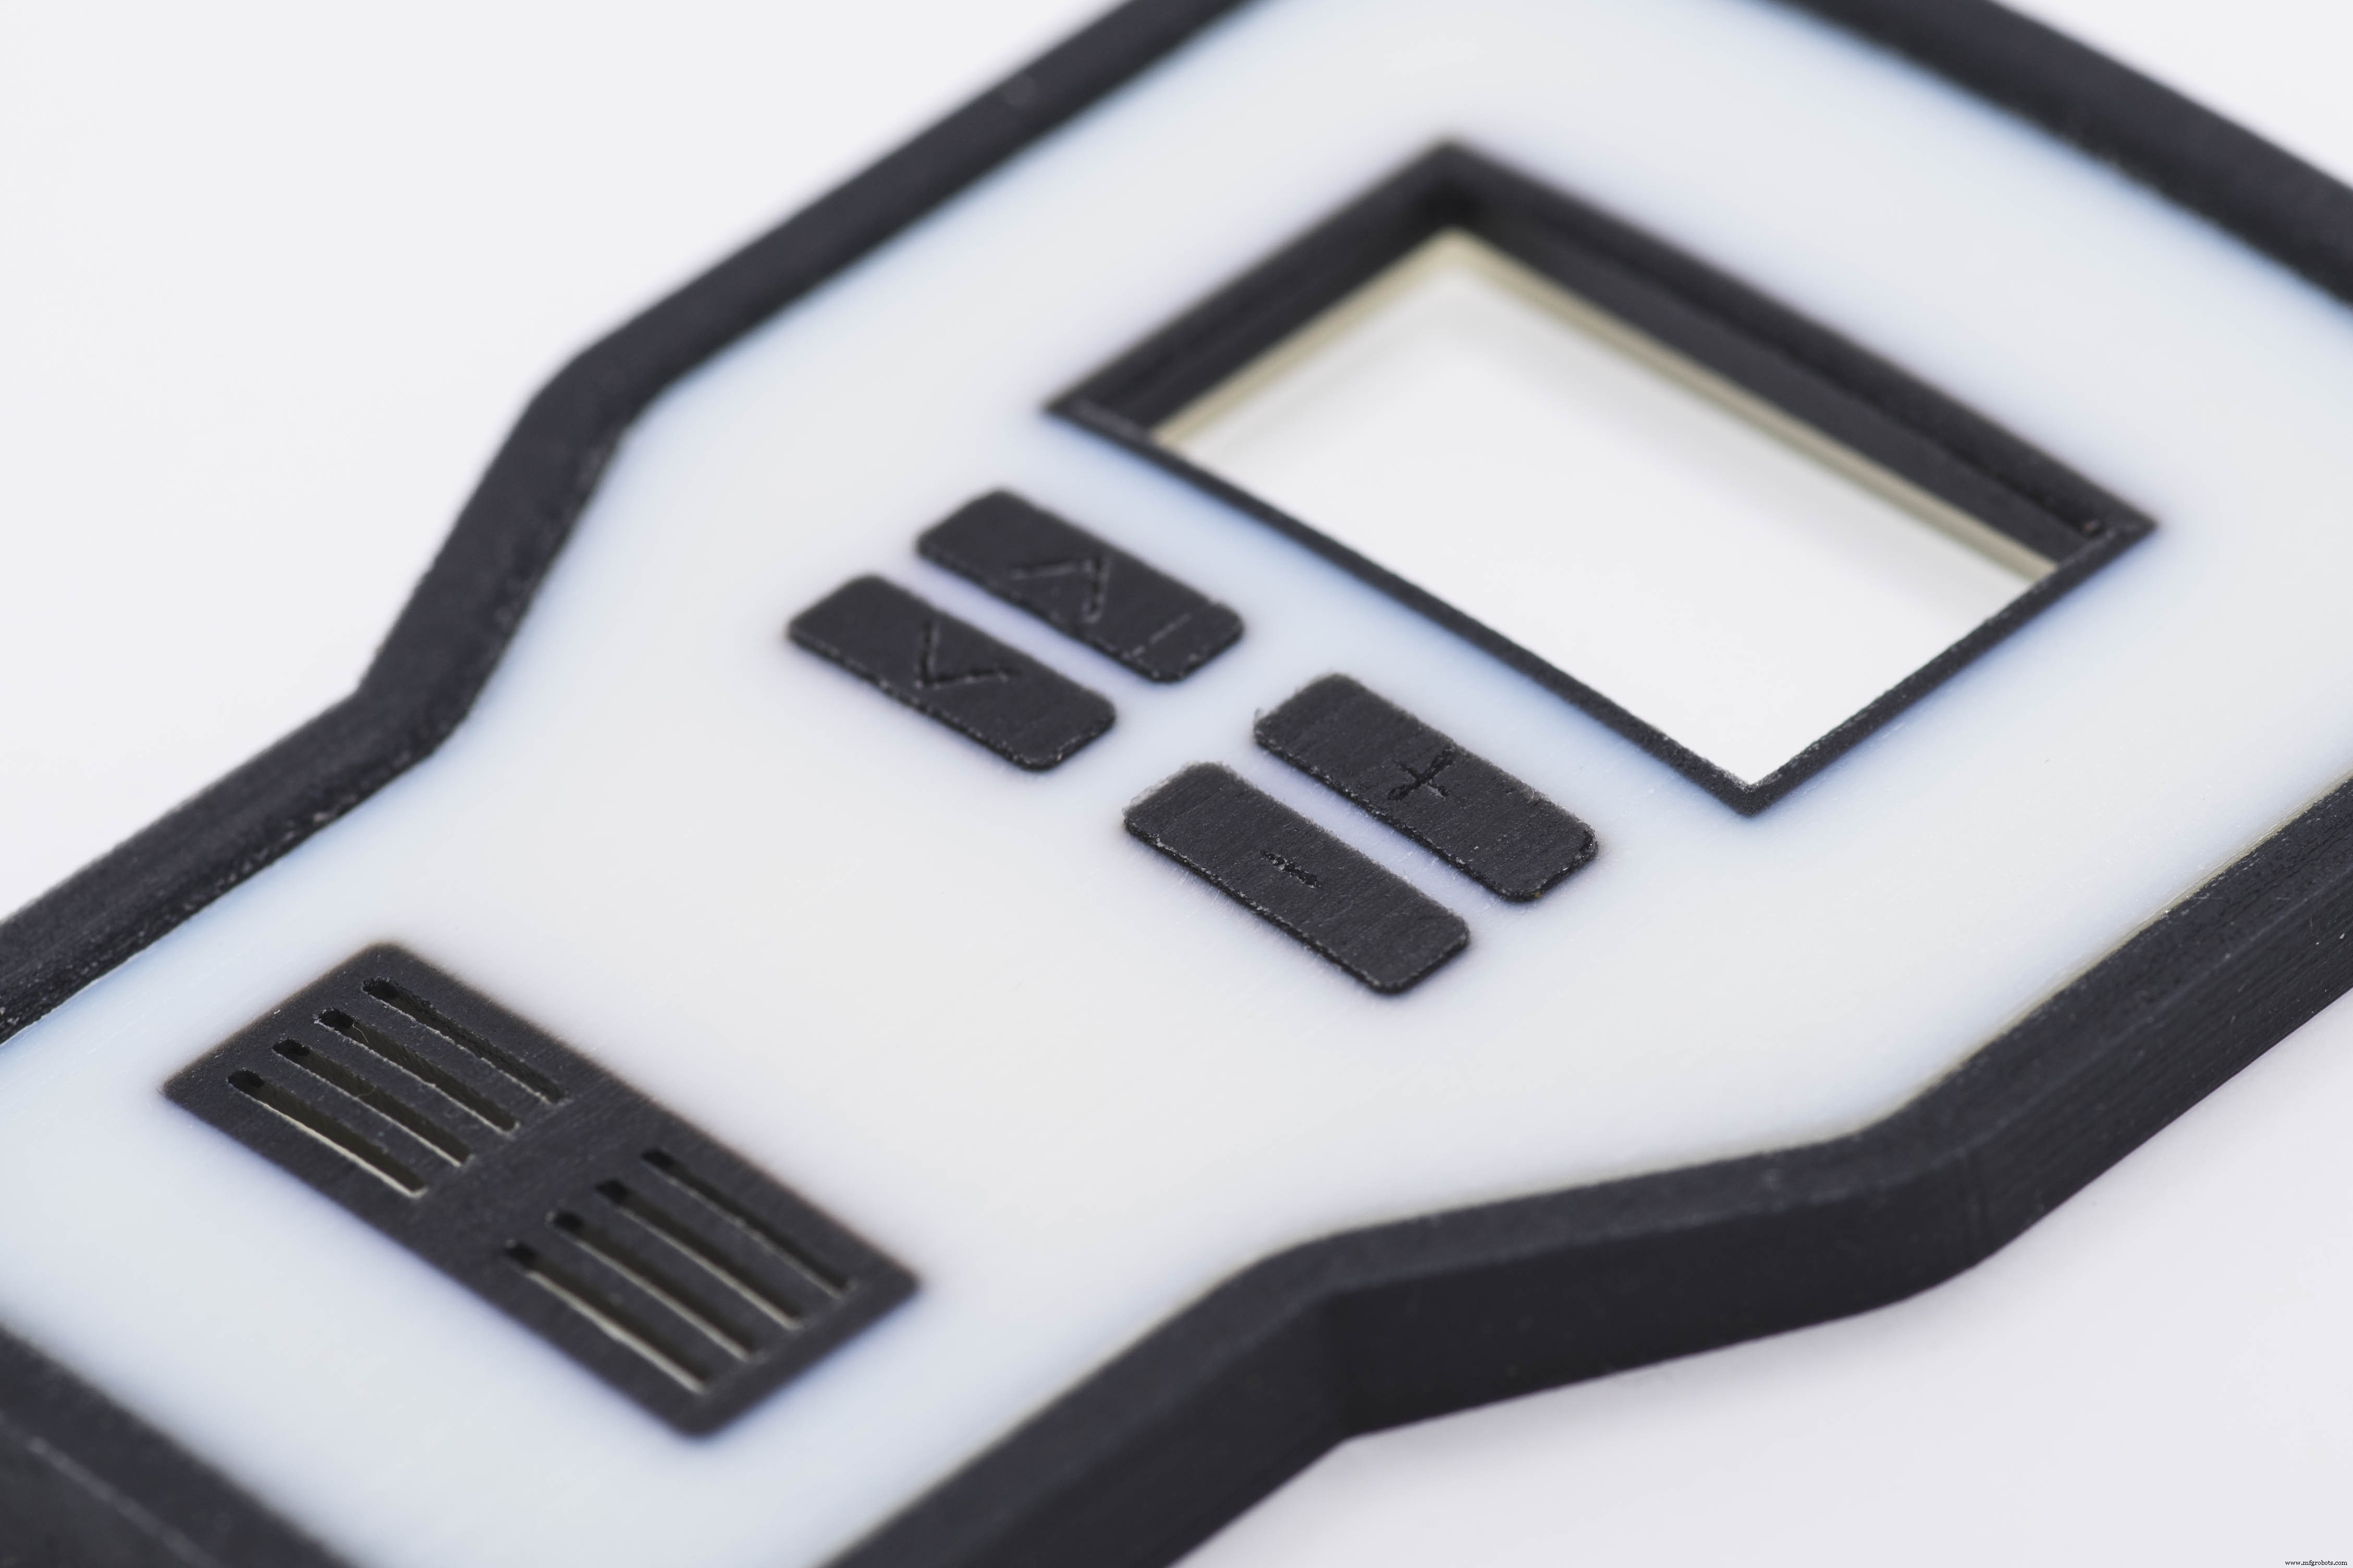
Keuntungan kunci Material Jetting adalah kemampuan untuk menghasilkan pencetakan multi-bahan dan multi-warna yang akurat yang mewakili produk akhir.
Multi-bahan dan multi-warna pencetakan dalam MJ dapat diterapkan pada tiga level berbeda:
- Pada level area bangunan, bagian yang berbeda dapat dicetak dalam bahan atau warna yang berbeda secara bersamaan, mempercepat proses manufaktur.
- Pada level bagian, bagian yang berbeda dari suatu bagian dapat ditetapkan untuk dicetak dalam bahan atau warna yang berbeda (misalnya membuat casing kaku dengan tombol fleksibel untuk prototyping dengan umpan balik haptik).
- Pada level bahan, dua atau lebih resin pencetakan dapat dicampur dalam rasio yang berbeda sebelum dispensed, menciptakan "bahan digital" dengan properti fisik tertentu, seperti kekerasan, kekakalan atau hue.
Untuk menetapkan bahan atau warna yang berbeda pada area tertentu dari bagian, model harus diekspor sebagai file STL terpisah. Saat mencampur warna atau properti bahan untuk membuat bahan digital, desain harus diekspor sebagai file OBJ atau VRML, karena format ini memungkinkan penetapan properti khusus (seperti tekstur atau warna penuh) pada basis setiap wajah atau setiap vertex.
Struktur dukungan
Struktur dukungan selalu diperlukan dalam Material Jetting. Dukungan selalu dicetak dalam bahan sekunder yang larut yang dapat dihilangkan setelah pencetakan menggunakan air tekan atau dengan merendam dalam mandi ultrasonik.
Bagian yang di-material jetted dapat memiliki permukaan yang sangat halus dengan sedikit atau tidak ada tanda dukungan setelah penghapusan.
Orientasi bagian dalam MJ lebih fleksibel dibandingkan dengan teknologi cetak 3D lainnya, seperti FDM atau SLA. Ini masih penting meskipun, karena penggunaan yang luas bahan dukungan juga meningkatkan biaya keseluruhan.
Matte vs. Glossy
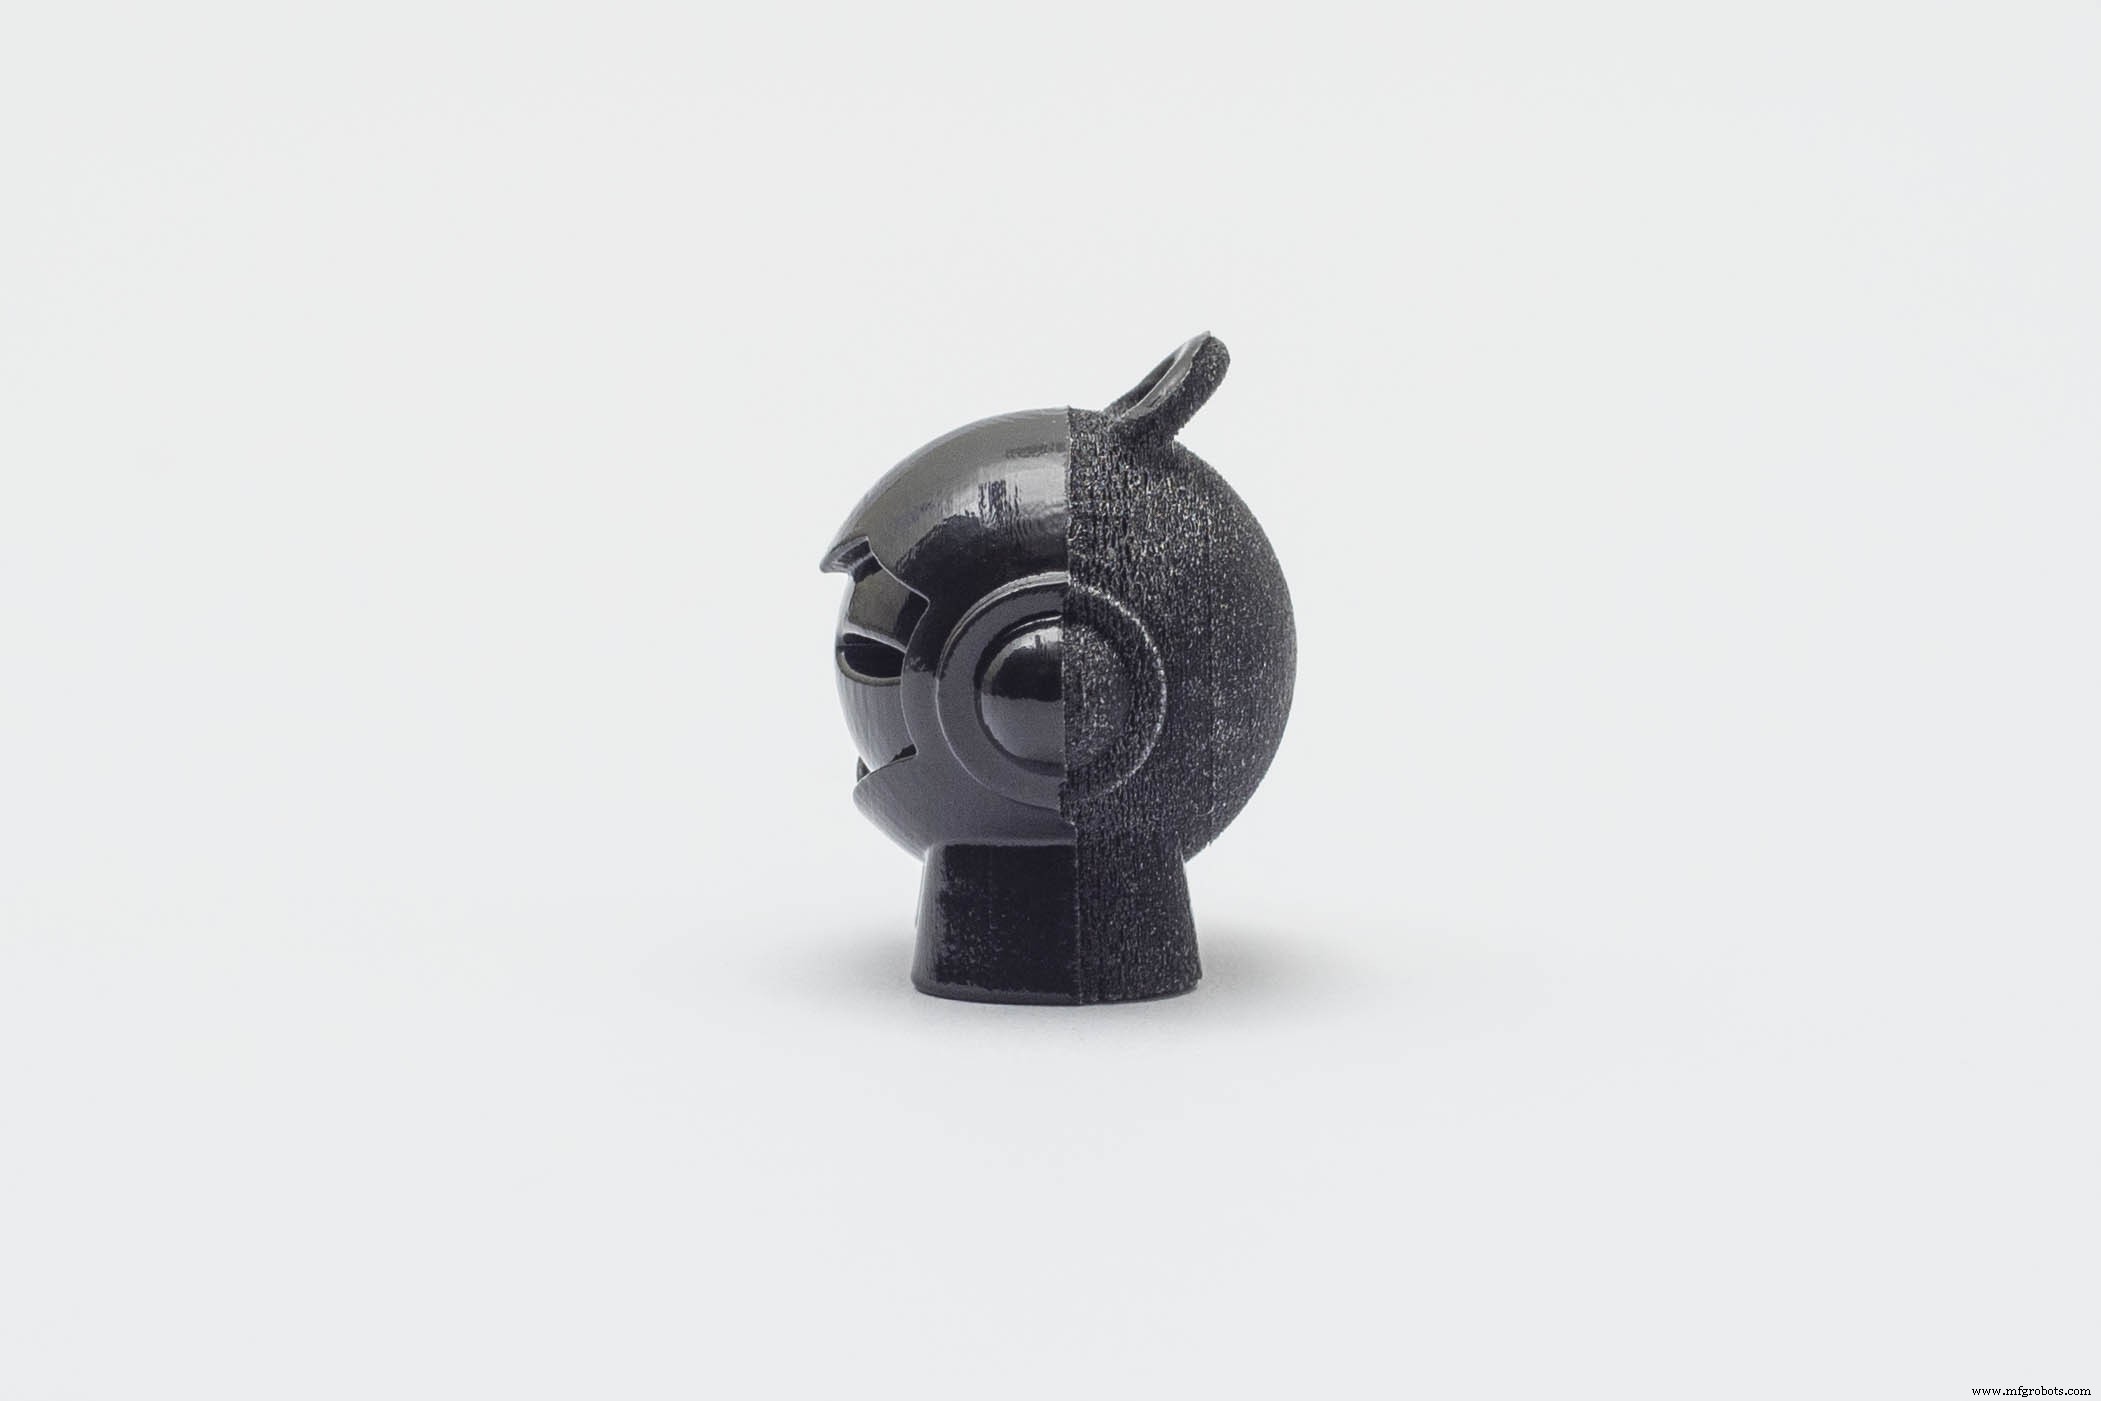
Material Jetting menawarkan opsi untuk mencetak bagian dalam pengaturan glossy atau matte.
Dalam pengaturan glossy, bahan dukungan ditambahkan hanya ketika secara struktural diperlukan (mis. untuk overhang). Permukaan yang tidak dalam kontak langsung dengan dukungan akan memiliki finishing mengkilat, sementara area yang didukung akan matte. Dalam pengaturan matte, lapisan tipis bahan dukungan ditambahkan di sekitar seluruh bagian, terlepas dari orientasi atau persyaratan struktural. Dengan cara ini semua permukaan memiliki finishing matte.
Pengaturan glossy harus digunakan ketika permukaan halus yang mengkilat diinginkan. Biaya pencetakan glossy lebih rendah, karena bahan yang lebih sedikit digunakan. Kelemahan dari penggunaan pengaturan ini adalah finishing yang tidak seragam dari bagian yang dicetak dan pembulatan halus pada tepi dan sudut yang tajam di bagian atas, permukaan glossy.
Pengaturan matte harus digunakan ketika akurasi dan finishing permukaan yang seragam adalah persyaratan. Biaya pengaturan matte sedikit lebih tinggi, karena bahan yang lebih banyak digunakan dan waktu pemrosesan pasca tambahan diperlukan. Secara terpenting, bagian yang dicetak dalam pengaturan matte juga memiliki kekerasan permukaan yang relatif lebih rendah.
Bahan Material Jetting Umum
Material Jetting menggunakan resin fotopolimer termoset yang mirip dengan yang digunakan dalam SLA dalam hal properti dan keterbatasan (mereka rapuh, memiliki suhu defleksi panas yang rendah dan rentan terhadap creep). Mereka datang dalam bentuk cair yang kurang viskosit, seperti tinta dan memiliki biaya per kilogram yang jauh lebih tinggi (kira-kira $300 - $1000).
Pencetakan multi-bahan adalah kekuatan kunci MJ, karena memungkinkan penciptaan prototipe visual dan haptik yang akurat. Bahan spesial yang dioptimalkan untuk industri tertentu juga tersedia, seperti bahan untuk perkakas (cetak injeksi, termoforming dll) dan aplikasi medis.
Tabel berikut merangkum kelebihan dan kekurangan bahan MJ yang paling banyak digunakan:
| Bahan | Karakteristik |
|---|
| Standard | Plastik opak kaku Mensimulasikan bagian cetak injeksi Rauh |
| Flexible | Mirip karet Kekerasan dapat disesuaikan Elongasi pada patah yang buruk |
| Simulated Polypropylene | Mensimulasikan bagian PP Kekuatan lentur yang baik Rauh |
| Simulated ABS | Resistensi suhu tinggi Digunakan untuk perkakas & cetakan injeksi low-run Rauh |
| Castable | Tidak ada abu setelah pembakaran Dioptimalkan untuk cetak investasi |
| High temperature | Stabilitas suhu yang baik (hingga 80oC) Kekuatan tinggi Rauh |
| Transparent | Penampilan seperti kaca Dapat diproses pasca menjadi 100% jernih |
| Medical grade | Dapat sterilisasi Kompatibel biologis jangka pendek Digunakan dalam aplikasi gigi dan medis |
Kelebihan & Keterbatasan Material Jetting
Kelebihan dan kekurangan kunci dari teknologi ini diringkas di bawah ini:
Material jetting dapat menghasilkan bagian halus dengan permukaan yang setara dengan cetak injeksi dan akurasi dimensi yang sangat tinggi.
Bagian yang dibuat dengan Material Jetting memiliki properti mekanik dan termal yang homogen.
Kemampuan multi-bahan dari MJ memungkinkan penciptaan prototipe visual dan haptik yang akurat.
Bagian yang di-material jetted terutama cocok untuk prototipe non-fungsional, karena mereka memiliki properti mekanik yang buruk (elongasi pada patah rendah).
Bahan MJ fotosensitif dan properti mekaniknya menurun seiring waktu.
Biaya tinggi dari teknologi mungkin membuat Material Jetting tidak layak secara keuangan untuk beberapa aplikasi.
Panduan desain rinci [](/knowledge-base/how-design-parts-material-jetting-3d-printing/) dari setiap aspek yang dibahas di sini diberikan dalam artikel selanjutnya di bagian ini dari Knowledge Base. Karakteristik utama material jetting diringkas dalam tabel di bawah ini:
| Material Jetting |
|---|
| Bahan | Fotopolimer akrilik (termoset) |
| Akurasi dimensi | ± 0.1% (batas bawah dari ± 0.05 mm) |
| Ukuran bangunan umum | 380 x 250 x 200 mm (hingga 1000 x 800 x 500 mm) |
| Ketinggian lapisan umum | 16 - 32 mikron |
| Dukungan | Selalu diperlukan (dicetak menggunakan bahan yang larut) |
Aturan Praktis
- Material Jetting ideal untuk menciptakan prototipe visual dan haptik yang realistis dengan permukaan yang sangat halus yang mirip dengan bagian cetak injeksi.
- Material Jetting menawarkan bahan rekayasa yang dapat digunakan untuk manufaktur perkakas dan cetak injeksi.
- Material Jetting dapat menghasilkan bagian yang sangat besar (sebesar 1000 x 800 x 500 mm) tanpa mengorbankan akurasi (biasanya ± 0.1%).
- Untuk pencetakan multi-bahan atau multi-warna, ekspor desain Anda sebagai file STL multi-bagian. Jika gradasi diperlukan gunakan format file OBJ atau VRML.



