Ada sejumlah besar istilah 3D printing di luar sana. Sementara beberapa istilah sangat umum dan sering digunakan, beberapa tidak, sehingga mudah tersesat dalam terminologi saat membaca. Untuk alasan itulah, saya memutuskan untuk membuat glosari akhir tentang istilah 3D apa pun.
Dalam artikel ini, saya akan memberi Anda sekilas cepat tentang setiap istilah 3D printing.
Acrylonitrile styrene acrylate (ASA) adalah jenis filamen yang awalnya diciptakan sebagai alternatif ABS dengan kondisi tahan cuaca yang lebih baik dan sedikit warping. ASA tahan UV dan memiliki properti mekanik yang luar biasa, karena rigid dan tahan benturan. Karena properti ini, ASA sebagian besar digunakan untuk aplikasi outdoor. Pencetakan dengan ASA harus dilakukan di area yang beredar udara baik karena menghasilkan asap toksik.
Acrylonitrile butadiene styrene (ABS) adalah salah satu filamen 3D printing tertua dan paling populer. Ini adalah filamen berbiaya rendah dengan resistensi suhu tinggi dan daya tahan yang baik. Untuk mencetak dengan ABS dengan benar Anda akan memerlukan meja cetak dipanaskan atau ruang cetak dipanaskan karena filamen ini rentan terhadap warping yang berat tanpa panas yang memadai. Gunakan di area yang beredar udara baik untuk menghindari asap yang dihasilkan selama proses peluruhan (artikel terkait).
Polyethylene Terephthalate Glycol (PETG) adalah filamen 3D printing semi-rigid. Objek yang dicetak dengan PETG akan memiliki permukaan halus dan mengkilat. Dikenal karena daya tahan dan kemudahan penggunaan, PETG berada di tengah-tengah antara PLA dan ABS (filamen yang paling banyak digunakan) karena lebih fleksibel dan tahan lama daripada PLA dan lebih mudah digunakan daripada ABS. PETG higroskopik, jadi simpan di tempat yang kering dan sejuk (artikel terkait).
Polylactic Acid (PLA) adalah filamen yang paling banyak digunakan dalam 3D printing. Pencetakan dengan PLA mudah, karena meleleh dengan suhu rendah dan memiliki masalah warping minimal, sehingga membuatnya bagus untuk pemula. Hindari PLA untuk aplikasi outdoor karena memiliki resistensi panas rendah dan dapat berubah bentuk saat terpapar sinar matahari (artikel terkait).
Nylon adalah jenis filamen yang kuat, tahan lama, dan fleksibel. Beberapa printer akan memerlukan upgrade sebelum dapat mencetak dengan Nylon karena memerlukan suhu pencetakan tinggi dan meja cetak dipanaskan untuk mencetak dengan sukses tanpa warping. Nylon harus disimpan dalam kantong tertutup udara untuk mencegah penyerapan kelembaban; jika tidak, kelembaban dalam filamen dapat menyebabkan cacat dalam cetakan.
High Impact Polystyrene (HIPS) sebagian besar digunakan sebagai struktur dukungan yang larut bersama dengan ABS dalam printer dual extrusion. HIPS akan larut dalam limonene dan hanya ABS yang akan tetap tanpa tanda dukungan. ABS adalah satu-satunya filamen yang tidak rusak oleh limonene. HIPS juga dapat digunakan sebagai filamen solo, ini ringan dan lebih kuat daripada PLA dan menghasilkan warping lebih sedikit daripada ABS.
Polyvinyl alcohol (PVA) adalah filamen yang digunakan sebagai dukungan untuk cetakan kompleks dalam printer 3D dual extrusion. Ini larut dalam air hangat, jadi dapat dipasangkan dengan banyak filamen, berbeda dengan HIPS yang hanya dapat mendukung ABS. PVA sangat sensitif terhadap kelembaban jadi harus disimpan dalam wadah kedap udara untuk menjaga gulungan tetap dapat digunakan dalam jangka panjang.
Filamen fleksibel (TPE, TPU, TPC) memiliki properti seperti karet, berarti mereka sangat elastis dan dapat membungkuk dan meregang dengan mudah tanpa pecah. Filamen ini lunak dan tahan lama karena memiliki resistensi benturan tinggi. Extruder Bowden mungkin akan kesulitan mencetak filamen fleksibel karena bisa menempel dan merusak saluran PTFE (cek artikel kami).
Serat karbon digunakan untuk memperkuat filamen lainnya untuk meningkatkan properti bahan. Filamen yang diinfus serat karbon menunjukkan kekuatan dan kekakuan yang meningkat. Hasilnya adalah bahan yang kuat dan ringan yang sempurna untuk aplikasi struktural. Serat ini sangat mengikis dan akan merusak nozel brass dengan cepat, jadi pertimbangkan untuk menggunakan nozel bahan keras untuk filamen ini.
Polipropilena (PP) adalah filamen yang kuat dan tahan lama. Ini memiliki resistensi panas yang kuat dan menghasilkan permukaan halus. Masalah dengan Polipropilena adalah infam sulit dicetak dengan karena rentan terhadap warping yang berat, dan di atas itu memiliki adhesi lapisan yang buruk.
Poli karbonat (PC) adalah salah satu filamen 3D terkuat; filamen ini sangat kuat, tahan lama, dan namun fleksibel. PC juga memiliki resistensi panas dan benturan yang sangat baik menjadikannya opsi yang solid untuk lingkungan yang kasar. Sebagian besar printer kelas konsumen akan memerlukan upgrade ujung panas untuk mencetak dengan PC karena memerlukan suhu pencetakan yang sangat tinggi. Filamen PC higroskopik, untuk alasan itu perlu disimpan di tempat yang kering untuk menjaga integritas gulungan.
Filamen konduktif mampu menghantarkan listrik. Jenis filamen ini digunakan untuk sirkuit tegangan rendah. Dalam kebanyakan kasus, PLA atau ABS adalah bahan dasar yang digunakan dalam filamen konduktif, tetapi mereka bukan satu-satunya. Tergantung pada produsen, filamen ini memiliki nilai resistensi yang berbeda.
Filamen magnetik adalah filamen dasar PLA atau ABS yang diinfus serbuk besi. Hasilnya adalah filamen yang bertindak seperti logam dan tertarik pada medan magnet. Ini adalah filamen yang mengikis dan nozel baja keras harus digunakan (cek artikel kami tentang topik ini).
Filamen kayu biasanya adalah filamen dasar PLA yang digabungkan dengan serat kayu yang terlihat dan terasa seperti kayu. Filamen komposit ini kurang fleksibel dan lebih lemah daripada versi PLA normal. Juga, nozel dapat menderita dan rusak dari pencetakan bahan ini (cek artikel kami tentang topik ini).
Suhu transisi kaca (Tg) adalah suhu di mana sebuah berubah dari keadaan padat keras menjadi keadaan lunak dan lengket. Bahan dengan Tg rendah seperti PLA lebih mudah dimanipulasi karena tidak memerlukan suhu tinggi untuk diproses. Demikian pula, bahan dengan Tg tinggi akan dapat menahan kondisi kasar karena lebih sulit berubah bentuk (artikel lengkap). Diukur dalam C° atau F°.
Kekuatan tarik menunjukkan seberapa banyak stres yang dapat ditahan bahan sebelum pecah. Kapan pun Anda mencetak bagian untuk tujuan kekuatan dan daya tahan, pilih filamen dengan kekuatan tarik tinggi seperti poli karbonat (jika printer Anda memungkinkan). Biasanya diukur dalam Pascals.
Konduktivitas merujuk pada properti atau kekuatan suatu bahan untuk menghantarkan atau mentransmisikan panas atau listrik. Biasanya diukur dalam Siemens per meter.
Elastisitas
Elastisitas adalah kemampuan objek fisik untuk berubah bentuk ketika gaya yang cukup diterapkan pada mereka dan kemudian kembali ke ukuran dan bentuk aslinya ketika gaya tersebut dilepaskan.
Kekuatan Kelelahan
Kekuatan Kelelahan menunjukkan seberapa banyak stres yang dapat ditahan bahan untuk sejumlah siklus tertentu tanpa pecah. Diukur sebagai jumlah siklus tarikan-kompresi.
Viskositas
Viskositas merujuk pada resistensi cairan untuk mengubah bentuk, dengan kata lain, mengukur resistensi cairan untuk mengalir. Misalnya, air memiliki viskositas yang lebih rendah daripada madu. Biasanya diekspresikan dalam centipoise (cP), yang setara dengan 1 mPa per detik.
Higroskopisitas
Bahan higroskopik menyerap kelembaban dari lingkungan sekitar. Ketika bahan ini menyerap molekul air mereka dapat berubah secara fisik, mengubah propertinya. Ini dapat diukur dengan membandingkan volume objek dalam keadaan kering dan basah.
Bagian Printer 3D
Papan Pengendali
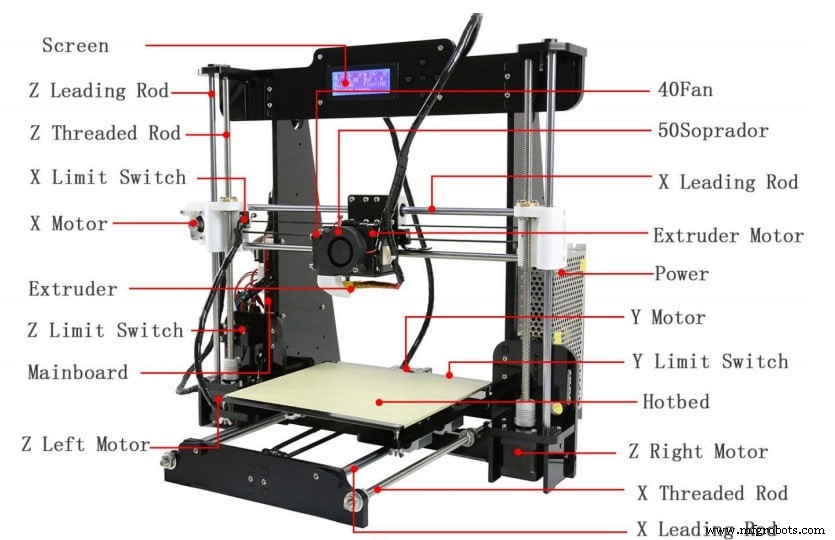
Papan pengendali adalah "otak" printer 3D Anda. Ini menangani semua fungsi elektronik dan persyaratan printer 3D. Papan sirkuit cetak (PCB) ini menerima G-code dari slicer dan menterjemahkannya menjadi perintah untuk motor dan komponen pemanas printer 3D.
Extruder
Extruder adalah bagian printer 3D yang menangani pergerakan dan pemrosesan filamen untuk menyetornya dalam lapisan berturut-turut untuk membentuk objek 3D. Extruder terdiri dari 2 elemen, ujung dingin dan ujung panas.
Ujung Dingin
Ujung dingin adalah bagian printer 3D tempat filamen diumpankan. Di sana, gear penggerak menangkap filamen dan mendorongnya ke ujung panas. Dalam extruder direct-drive, ujung dingin berada langsung di atas ujung panas. Sedangkan dalam pengaturan Bowden, gear penggerak biasanya dipasang pada frame printer.
Ujung Panas
Ujung panas adalah bagian printer 3D tempat filamen dilelehkan kemudian disetor dalam lapisan berturut-turut ke meja cetak. Filamen didorong melalui saluran tidak konduktif panas ke blok pemanas tempat dilelehkan kemudian didorong keluar nozel.
Nozel
Nozel di-skru ke dalam blok pemanas dan adalah bagian terakhir dari ujung panas yang dilalui filamen sebelum disetor ke meja cetak. Nozel tersedia dalam berbagai diameter dan bahan, brass adalah yang paling banyak digunakan dan 0,4mm adalah diameter yang paling populer. Hindari nozel brass kapan pun Anda mencetak dengan filamen mengikis karena dapat rusak dengan cepat.
Saluran Bowden
Dalam pengaturan Bowden, gear penggerak biasanya dipasang pada frame printer. Dari sana, filamen didorong melalui saluran Bowden ke ujung panas. Saluran Bowden biasanya terbuat dari plastik PTFE yang tahan panas dan melindungi filamen.
Blok Pemanas
Blok pemanas adalah bagian dari ujung panas dan bekerja sebagai konduktor termal. Kartrid pemanas memanaskan blok pemanas yang kemudian memanaskan nozel. Blok pemanas biasanya terbuat dari aluminium karena merupakan konduktor termal yang luar biasa.
Kartrid Pemanas
Kartrid pemanas adalah elemen yang bertanggung jawab untuk menghasilkan panas dalam printer 3D. Mereka dimasukkan ke dalam blok pemanas dan menghasilkan panas dari arus listrik. Panas berjalan melalui blok pemanas ke nozel tempat filamen meleleh.
Termistor
Termistor dimasukkan ke dalam blok pemanas dan memberi tahu printer 3D seberapa panas blok pemanas. Ini penting karena berbagai jenis filamen memerlukan suhu pencetakan yang berbeda untuk meleleh dengan sukses.
Kipas Pendingin
Kipas pendingin adalah bagian dari ujung panas dan bersama dengan heat sink membantu menyebarkan panas. Tanpa kipas pendingin, panas yang dihasilkan oleh suhu pencetakan tinggi bisa keluar dari ujung panas dan melelehkan filamen sebelum waktunya. Jika filamen meleleh sebelum masuk ke ujung panas Anda mungkin akan harus menghadapi penumpukan.
Kipas Lapisan
Kipas lapisan penting untuk mencetak beberapa filamen dengan sukses. Ini terletak di dekat nozel dan bertujuan untuk mendinginkan filamen saat keluar ke meja cetak. Dengan cara ini kita membantu filamen yang meleleh mengeras lebih cepat dan menghindari deformasi.
Endstops
Endstops memberi tahu printer 3D Anda sejauh mana ia dapat menggerakkan nozel melalui sumbu X, Y, Z. Endstops bertanggung jawab untuk menghindari derail dan macet pada sumbu tertentu. Yang paling umum adalah sak mekanik tetapi ada juga yang optik dan magnetik.
Meja Cetak
Meja cetak adalah permukaan tempat printer 3D mencetak. Ideally, itu menyediakan permukaan sempurna datar untuk nozel Anda untuk menyetor. Meja cetak juga memberikan lapisan pertama permukaan lengket untuk mencegah filamen melepas. Tergantung pada bahan meja cetak Anda mungkin perlu menerapkan beberapa perekat untuk memastikan filamen menempel di sana. Meja cetak kaca adalah yang paling banyak digunakan tetapi ada bahan lain dengan properti yang berbeda.
Motor Sumbu X, Y, Z
Motor sumbu bertanggung jawab untuk menggerakkan nozel printer 3D melalui berbagai sumbu. Untuk cetakan yang sukses, motor sumbu perlu menggerakkan ujung panas dengan benar. Fungsi gagal pada motor sumbu akan menurunkan kualitas dan kecepatan pencetakan.
Istilah Troubleshooting
Warping
Anda memiliki masalah warping setiap kali Anda melihat filamen menggulung dari meja cetak saat 3D printing. Warping terjadi ketika filamen mendingin tidak merata, karena plastik menyusut saat mendingin. Jika filamen menyusut terlalu banyak itu akan terangkat dan terlepas dari meja cetak. Untuk mencegah warping pastikan filamen memiliki adhesi yang baik ke meja cetak. Beberapa filamen lebih rentan terhadap warping dan memerlukan penggunaan meja cetak dipanaskan untuk menghindarinya.
Heat Creep
Heat creep merujuk pada masalah dalam pencetakan 3D di mana panas berjalan ke atas di luar zona peluruhan dan mulai melemahkan dan melunakkan filamen sebelum waktunya. Masalah ini menyebabkan extruder mengalami fungsi gagal dan dapat pada akhirnya menyebabkan penumpukan. Untuk menghindari heat creep coba turunkan suhu pencetakan dan pastikan kipas pendingin bekerja.
Bridging
Bridging dalam pencetakan 3D pada dasarnya adalah ekstrusi filamen yang tergantung di udara yang menghubungkan dua kolom. Ketika printer gagal untuk bridging selang kecil ada masalah bridging. Masalah bridging cukup umum; untuk menyelesaikan masalah ini coba tingkatkan kecepatan kipas lapisan, dan turunkan suhu serta kecepatan pencetakan (artikel terkait).
Dimensional Accuracy
Setiap kali objek yang dicetak Anda ternyata memiliki ukuran yang berbeda dari yang awalnya diinginkan, Anda menghadapi masalah akurasi dimensi. Seberapa baik objek yang dicetak cocok dengan ukuran dan spesifikasi file asli tergantung pada banyak hal. Jadi sebelum Anda mulai mengerat sabuk dan menyesuaikan firmware cetak kubus uji untuk melihat seberapa akurat printer Anda. ABS dikenal menyusut hingga 8% saat mendingin.
Ghosting atau Ringing
Ghosting, ringing, rippling, echoing, semua istilah ini merujuk pada kehadiri tidak diinginkan garis atau fitur yang diulang di seluruh permukaan objek yang dicetak 3D. Ini disebabkan oleh perubahan cepat dalam kecepatan dan arah pada extruder yang menghasilkan getaran. Untuk mencegah masalah ini turunkan kecepatan pencetakan dan turunkan pengaturan percepatan dan jeratan (artikel lengkap tentang cara menyelesaikan masalah ini).
Over-Extrusion
Setiap kali printer 3D menyetor lebih banyak filamen daripada yang diperkirakan perangkat lunak disebut over-extrusion. Over-extrusion menyebabkan cetakan berkualitas buruk dan dapat merusak objek yang dicetak sepenuhnya. Perbaikan yang mungkin untuk over-extrusion adalah menurunkan suhu pencetakan, mengurangi laju aliran ekstrusi, dan memastikan slicer memiliki pengaturan diameter filamen yang benar (artikel lengkap tentang cara menyelesaikan masalah).
Under-Extrusion
Setiap kali printer 3D menyetor lebih sedikit filamen daripada yang diperkirakan perangkat lunak disebut under-extrusion. Under-extrusion melemahkan struktur objek yang dicetak 3D. Jika Anda melihat lapisan model Anda terlalu tipis atau memiliki lubang atau celah, Anda kemungkinan besar mengalami under-extrusion. Untuk memperbaiki under-extrusion pastikan perangkat lunak memiliki diameter filamen yang benar dan tingkatkan suhu pencetakan serta laju aliran ekstrusi (artikel troubleshooting terkait).
Bed Adhesion
Bed adhesion merujuk pada seberapa lengket meja cetak Anda. Untuk cetakan yang sukses, penting bahwa filamen menempel pada meja cetak. Bed adhesion yang buruk dapat menyebabkan warping di antara masalah pencetakan lainnya. Untuk mencegah masalah bed adhesion pastikan meja cetak terkalibrasi dan bersih. Jika masalah berlanjut, stik lem dan rambut spray dapat memberikan banyak adhesi tambahan untuk meja cetak.
Layer Separation
Layer separation berkaitan dengan ikatan di antara lapisan. Untuk cetakan yang sukses, setiap lapisan perlu menempel dengan baik pada yang di bawahnya. Adhesi lapisan ke lapisan yang buruk dapat menghasilkan cacat cetakan yang drastis. Layer separation mudah terdeteksi karena Anda akan melihat celah di antara lapisan. Cek artikel kami tentang penyebab dan solusi masalah ini.
Clogged Extruder
Extruder yang tersumbat berarti printer 3D Anda tidak lagi dapat menyetor filamen dengan benar. Ini biasanya disebabkan oleh halangan di dalam nozel. Untuk mencegah extruder tersumbat pastikan Anda memiliki suhu pencetakan yang benar untuk filamen Anda dan bahwa itu bersih. Juga, periksa bahwa nozel tidak terlalu dekat dengan meja cetak karena kadang-kadang tidak cukup ruang untuk ekstrusi (cara memperbaiki extruder yang tersumbat).
Gaps
Gaps adalah masalah umum dalam pencetakan 3D. Anda dapat memiliki gaps di antara garis di lapisan pertama dan teratas atau di antara lapisan. Berbagai solusi berlaku tergantung pada di mana gaps berada (cara memperbaiki gaps).
Blobs and Zits
Blobs and Zits adalah gumpalan kecil di permukaan luar objek yang dicetak 3D. Ini terjadi pada tempat di mana extruder selesai mencetak bagian dari cangkang luar dan mulai mencetak yang baru. Untuk mencegah blobs and zits pastikan Anda memiliki pengaturan retraction dan coasting yang optimal dalam slicer.
Weak Infill
Infill menyediakan dukungan untuk struktur objek yang dicetak 3D. Infill yang lemah berarti cetakan mudah pecah. Untuk menghindari masalah ini gunakan pola infill yang kuat. Jika masalah berlanjut turunkan kecepatan pencetakan dan tingkatkan persentase infill (artikel lengkap).
Stringing
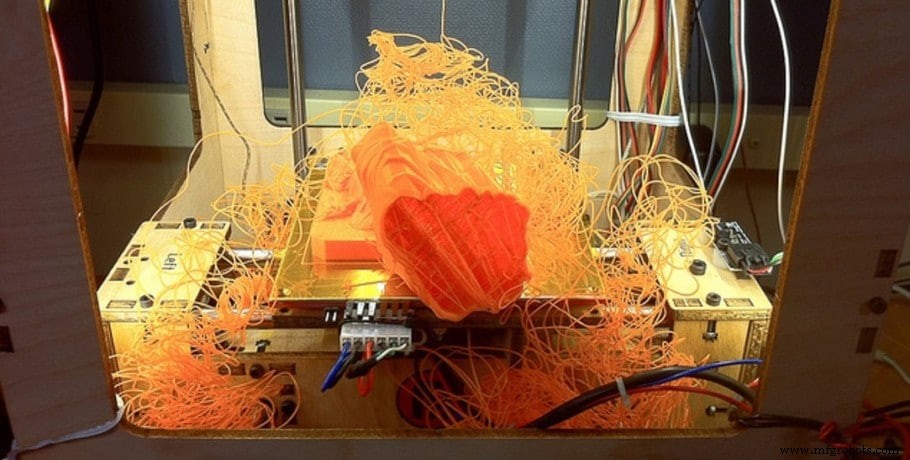
Saat extruder bergerak melalui ruang kosong ke lokasi baru untuk mencetak, beberapa filamen mungkin mengucur keluar nozel dan menempel pada objek yang dicetak. Masalah ini disebut stringing dan membuat cetakan Anda terlihat seperti jaring laba-laba. Untuk mencegah stringing, turunkan suhu pencetakan dan verifikasi Anda memiliki pengaturan retraction yang tepat (artikel lengkap).
Layer Shifting
Layer shifting adalah kesalahan dalam pencetakan 3D di mana printer mengalami fungsi gagal dan menempatkan lapisan secara salah. Lapisan diposisikan secara tidak benar satu sama lain, ini dapat terjadi secara bertahap atau sebagai satu perpindahan besar. Ini dapat terjadi karena kecepatan berlebihan, dan masalah mekanis atau listrik.
Overheating
Overheating adalah masalah dalam pencetakan 3D di mana filamen disetor pada suhu tinggi dan sehingga tidak dapat mendingin dengan cepat dan mempertahankan bentuk yang diinginkan. Overheating dapat diperbaiki dengan suhu pencetakan yang tepat dan kipas lapisan.
Elephant’s Foot
Elephant’s foot menggambarkan kekurangan pencetakan 3D di mana lapisan pertama dari objek yang dicetak 3D sedikit lebih besar dari yang lain. Kadang-kadang beban dari lapisan di atas menyebabkan cukup tekanan untuk membungkukkan lapisan pertama jika belum mendingin sepenuhnya. Elephant’s foot dapat diperbaiki dengan menyalurkan meja cetak, mengurangi suhu meja cetak dipanaskan, atau menambahkan raft ke model (artikel terkait).
Teknologi 3D Printing
Stereolithography (SLA)
Stereolithography (SLA) adalah teknologi 3D printing yang populer. Teknologi ini menggunakan laser untuk mengeras resin sensitif cahaya dalam metode lapis demi lapis. SLA adalah salah satu metode pencetakan 3D yang paling akurat karena memberikan detail berkualitas tinggi, toleransi dimensi yang ketat, dan permukaan halus. Kelemahannya adalah SLA biasanya lebih lambat, resin rapuh, dan komponen mahal. Untuk cetakan yang lebih kuat, pengolahan pasca UV-curing disarankan (artikel terkait).
Digital Light Processing (DLP)
Digital Light Processing (DLP) adalah teknik pencetakan 3D yang menggunakan cahaya dari layar proyektor khusus untuk mengeras resin sensitif cahaya. DLP menciptakan seluruh lapisan sekaligus, yang membuatnya lebih cepat daripada SLA. Untuk mencapai bentuk yang diinginkan, perangkat mikromiror digital (DMD) yang terletak di antara sumber cahaya dan resin mengarahkan cahaya dan menciptakan pola lapisan.
Fused Deposition Modeling (FDM)
Fused Deposition Modeling (FDM) adalah metode manufaktur aditif yang paling populer. Ini melibatkan memberi masukan printer 3D dengan filamen termoplastik yang dipanaskan melewati suhu transisi kaca. Kemudian, filamen yang meleleh disetor ke meja cetak dalam cara lapis demi lapis. Printer FDM lebih murah daripada resin dan dapat menggunakan berbagai macam bahan untuk dicetak(artikel terkait).
Selective Laser Sintering (SLS)
Selective Laser Sintering (SLS) adalah metode manufaktur aditif yang cepat. Teknologi ini menciptakan objek 3D dengan sintering partikel serbuk polimer halus. Setelah roller menyebarkan lapisan tipis serbuk di seluruh meja cetak, laser memanaskan bahan dan melekatkannya bersama. Ketika lapisan selesai dicetak, meja cetak diturunkan dan lapisan serbuk lain diletakkan untuk proses berlanjut. Metode ini tidak memerlukan dukungan karena serbuk itu sendiri berfungsi sebagai dukungan. Setelah cetakan selesai Anda perlu menghapus serbuk yang tidak disinter dari model.
Selective Laser Melting (SLM)
Selective Laser Melting (SLM) adalah teknik manufaktur aditif cepat lainnya. Dalam SLM, laser digunakan untuk meleleh dan melekatkan serbuk logam bersama. Roller menyebarkan serbuk logam di seluruh meja cetak dan saat laser selesai mencetak lapisan, meja cetak diturunkan dan proses diulang. Berbeda dengan SLS, SLM memerlukan dukungan untuk overhang karena bahan lebih berat.
Electron Beam Melting (EBM)
Electron Beam Melting (EBM) adalah teknologi manufaktur aditif yang digunakan untuk mencetak bagian logam. Proses pencetakan dilakukan dalam ruang vakum di mana sinar elektron berenergi tinggi melekatkan serbuk logam untuk menciptakan, lapis demi lapis, bagian yang diinginkan. Teknik ini sangat cepat dan memungkinkan konstruksi objek yang kompleks dan sangat tahan. Mesin dan bahan EBM mahal, jadi teknologi ini sebagian besar digunakan oleh industri bernilai tinggi.
Laminated Object Manufacturing (LOM)
Laminated Object Manufacturing (LOM) adalah proses manufaktur aditif cepat yang menciptakan model dengan menggunakan laminasi kertas, plastik, atau logam. Bahan secara berturut-turut dilem dengan panas dan tekanan, dan bentuk yang diinginkan objek dipotong dengan pemotong laser.
Perangkat Lunak 3D Printing
Perangkat lunak CAD populer untuk 3d printing
Blender
Blender adalah perangkat lunak gratis dan open source yang mendukung seluruh pipeline 3D. Ini adalah program yang luar biasa untuk desain artistik, di mana Anda lebih peduli pada tampilan alami bentuk hidup daripada akurasi dimensi. Karena open source, pengembang Python dapat menggunakan API Blender untuk menciptakan alat mereka sendiri (ulasan lengkap).
ZBrush
ZBrush adalah raja digital sculpting karena memiliki pilihan kuas menggores yang luas dan halus. Perangkat lunak ini dapat menangani jumlah poligon yang sangat tinggi yang memungkinkan desainer menciptakan model yang sangat detail. Langganan berbayar diperlukan untuk menggunakan program ini (ulasan lengkap).
SketchUp
SketchUp adalah perangkat lunak desain komputer berbasis browser dengan versi gratis dan berbayar. Ini adalah perangkat lunak yang bagus untuk pemula yang tertarik pada konstruksi dan desain interior karena salah satu program pemodelan CAD 3D yang paling mudah untuk memulai di dunia desain 3D (ulasan lengkap).
Fusion360
Fusion360 adalah perangkat lunak CAD 3D berbasis cloud untuk desain produk dan manufaktur. Ini paling baik digunakan untuk pemodelan yang akurat itulah sebabnya sempurna untuk 3D printing fungsional di mana toleransi yang tepat dan sudut tertentu diperlukan. Untuk penggunaan profesional, Anda perlu membayar langganan, tetapi gratis untuk kebutuhan pribadi (ulasan lengkap).
FreeCAD
FreeCAD adalah perangkat lunak pemodel parametrik 3D gratis dan open source. Program ini dimaksudkan untuk digunakan untuk merancang model untuk tujuan mekanis seperti bagian pengganti yang akurat dan objek teknis yang rumit. Karena FreeCAD sepenuhnya parametrik tidak direkomendasikan untuk memodelkan bentuk organik (ulasan lengkap).
SolidWorks
SolidWorks adalah perangkat lunak desain komputer populer yang dianggap sebagai standar industri untuk rekayasa. Ini difokuskan pada desain parametrik jadi pemodelan organik tidak terlalu praktis dengan program ini. SolidWorks terutama dikembangkan untuk membangun objek mekanis yang mengintegrasikan mekanisme dan rangkaian. Lisensi berbayar diperlukan untuk menggunakan perangkat lunak ini (ulasan lengkap).
Tinkercad
Tinkercad adalah perangkat lunak desain 3D gratis berbasis browser. Ini adalah alat yang bagus untuk memperkenalkan anak-anak pada keajaiban pemodelan 3D karena cukup mudah untuk memahami konsep dasar dengannya. Di Tinkercad, Anda merancang menggunakan katalog bentuk yang ditentukan sebelumnya yang membatasi opsi Anda, tetapi Anda masih dapat menciptakan beberapa model luar biasa dengannya (ulasan lengkap).
Slicer populer untuk 3d printing
Cura
Cura adalah aplikasi slicing gratis open source yang sangat populer untuk printer 3D. Ini adalah slicer yang sederhana dan dapat diakses baik untuk pemula maupun ahli. Pemula akan segera menemukan seberapa mudah menggunakan perangkat lunak ini dengan antarmuka yang ramah, jelas, dan pengaturan preset yang direkomendasikan. Untuk ahli, ada lebih dari 400 pengaturan yang dapat Anda ubah untuk mendapatkan hasil yang Anda inginkan (lihat perbandingan slicer).
Simplify3D
Simplify3D adalah program slicer 3D berbayar. Karena biayanya, sebagian besar digunakan oleh profesional untuk tujuan komersial. Simplify3D memberi pengguna kesempatan untuk bekerja dengan beberapa proses. Anda dapat menetapkan parameter yang berbeda untuk objek yang berbeda di meja cetak dan bahkan tinggi lapisan yang berbeda untuk model yang sama. Juga, Simplify3D adalah slicer yang cepat dan dapat mengimpor file massal dan menampilkannya dalam waktu singkat (lihat perbandingan slicer).
KISSlicer
KISSlicer adalah aplikasi slicing untuk printer 3D dengan versi gratis dan berbayar. Sebagian besar pembuat akan menemukan versi gratis memenuhi kebutuhan mereka tetapi beberapa mungkin ingin pengaturan yang lebih lanjut yang ditemukan dalam versi Pro, seperti opsi dual extrusion. Slicer ini mudah digunakan dan namun memiliki banyak fitur slicing lanjutan untuk cetakan berkualitas.
Slic3r
Slic3r adalah perangkat lunak slicing gratis dan open source yang sangat baik untuk printer 3D. Slicer ini lebih cocok untuk ahli karena memiliki terlalu banyak pengaturan dan fitur eksperimental. Slic3r adalah program serbaguna yang dapat menangani semua yang Anda berikan padanya, ini bahkan dapat digunakan untuk cetakan SLA.
OctoPrint
OctoPrint adalah aplikasi pengendali printer 3D jarak jauh gratis dan open source. Dengan perangkat yang diaktifkan WiFi, seperti Raspberry Pi, yang terhubung ke printer 3D Anda mendapatkan kontrol penuh atas cetakan Anda melalui browser web atau perangkat genggam. Selain itu, OctoPrint dapat memotong file STls karena memiliki CuraEngine yang terintegrasi.
PrusaSlicer
PrusaSlicer adalah perangkat lunak gratis open source yang didasarkan pada Slic3r. Program ini menyediakan tiga mode untuk digunakan, pemula, lanjutan, dan ahli. Mode-mode ini bersama dengan antarmuka pengguna yang jelas dan sederhana membuat perangkat lunak ramah pengguna. Perangkat lunak yang kaya fitur ini dapat digunakan baik untuk printer FDM maupun resin (lihat perbandingan slicer).
Format File
STL
STL adalah format file yang paling banyak digunakan dalam 3D printing. Setelah proses pemodelan selesai, objek disimpan sebagai file STL, yang menyimpan informasi tentang model 3D sebagai mesh segitiga teselasi.
Sebagian besar printer 3D tidak dapat menafsirkan STLs secara langsung, jadi file dikonversi menjadi G-code sebelum dicetak. File STL hanya berisi informasi tentang geometri permukaan model 3D. Tidak ada informasi tentang warna, tekstur, dan tidak memeriksa stabilitas geometri objek yang dapat menyebabkan kesalahan.
G-code
Printer 3D (dan sebagian besar mesin CNC) membaca G-code untuk mendapatkan instruksi tentang cara mencetak model. G-code memberikan secara berurutan semua perintah (gerakan ekstrusi, suhu, kipas, kecepatan, dll.) yang akan dieksekusi printer 3D untuk mencetak model yang diinginkan.
OBJ
OBJ adalah format file populer lainnya yang digunakan untuk menyimpan proyek setelah proses pemodelan selesai. OBJ dapat menyimpan geometri permukaan, warna, dan tekstur model. Dengan OBJ Anda dapat mendapatkan permukaan yang lebih halus karena dapat menggunakan berbagai jenis poligon.
AMF
AMF dimaksudkan untuk menggantikan STL sebagai format file utama dalam 3D printing. Dirancang untuk lebih cepat, AMF memiliki dukungan asli untuk spesifikasi file seperti geometri permukaan, warna, bahan, dan orientasi. Namun, AMF tidak didukung secara universal di industri 3D printing.
3MF
3MF adalah format file open source untuk manufaktur aditif yang semakin populer di industri 3D printing. 3MF sangat akurat dan dapat menyimpan data manufaktur seperti pengaturan slicer ditambah semua informasi relevan tentang model (geometri permukaan, warna, dan tekstur). File-file ini biasanya bebas kesalahan dan siap dicetak.
VRML and X3D
VRML dan penerusnya X3D adalah format file standar yang digunakan untuk mewakili objek dunia interaktif 3D di web. Geometri permukaan, warna, dan tekstur dapat ditentukan dalam file-file ini. Beberapa slicer dapat membaca format file ini secara langsung.
DWG
DWG (drawing) adalah format file biner milik yang berisi semua data tentang proyek CAD. DWG adalah format asli untuk beberapa perangkat lunak CAD dan sebagian besar digunakan oleh insinyur, desainer, dan arsitek.
F3D
F3D adalah format file asli yang digunakan oleh Fusion360 untuk menyimpan arsip lokal dari model, desain, dan aset.
DXF
DXF adalah format file data CAD yang dikembangkan oleh Autodesk. DXF dibuat untuk mengaktifkan interoperabilitas data antara AutoCAD dan perangkat lunak lainnya.
STEP
Format file STEP digunakan untuk interoperabilitas antara semua program CAD. Format file open source ini dapat secara tepat menggambarkan bentuk apa pun menggunakan representasi matematis geometri 3D (NURBS).
SAT
File SAT menyimpan data geometri 3D dalam format file teks standar. Format ini didukung oleh banyak perangkat lunak CAD 3D sehingga dapat digunakan untuk interoperabilitas dan disimpan dalam format pemodelan padat ACIS Spatial.
X3G
X3G adalah format file jalur alat yang dikembangkan oleh MakerBot. Ini adalah alternatif yang sederhana dan efisien dari G-code yang lebih mudah ditangani oleh printer MakerBot.
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengakibatkan banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, dan bahkan para ahli, membuat keputusan menjadi lebih mudah, dan filamen serta upgrade yang tercantum semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa apa pun yang Anda pilih akan bekerja sesuai harapan.