Mencegah Kekeringan Sudut: Solusi Sederhana untuk Over-Extrusion dalam Pencetakan 3D
Baik pemula maupun penggemar pencetakan 3D yang berpengalaman harus menghadapi masalah pencetakan secara berkala untuk akhirnya mencapai cetakan yang memuaskan dan tampak bagus. Perbedaan utama antara kedua jenis pengguna adalah yang berpengalaman biasanya dapat melihat cetakan dan dengan cepat melakukan troubleshooting serta menentukan apa yang salah dan apa yang harus diubah untuk menyelesaikannya. Seperti yang akan kita ketahui dalam artikel ini, mengetahui akar penyebab masalah adalah langkah yang paling sulit dan paling penting.
Mari kita langsung ke inti masalah dan cari tahu bagaimana kita dapat mengatasi over-extrusion (curling) di sudut!
Untuk memperbaiki over-extrusion atau curling di sudut, direkomendasikan untuk menurunkan suhu ekstrusi, menyalakan kipas lapisan ke kapasitas maksimum dan meningkatkan waktu minimum per lapisan menjadi sekitar 15 detik, sehingga mengurangi kecepatan gerakan pada lapisan kecil. Curling di sudut sering disalahpahami dengan over-extrusion, tetapi berbeda dengan masalah tersebut, masalah ini hanya terjadi di sudut objek bukan pada seluruh cangkang luar.
Dengan membedakan kedua masalah, memungkinkan untuk mengisolasi masalah dan menentukan bahwa penyebab curling di sudut tidak disebabkan oleh over-extrusion tetapi oleh pendinginan yang lambat dari termoplastik yang dijenapkan.
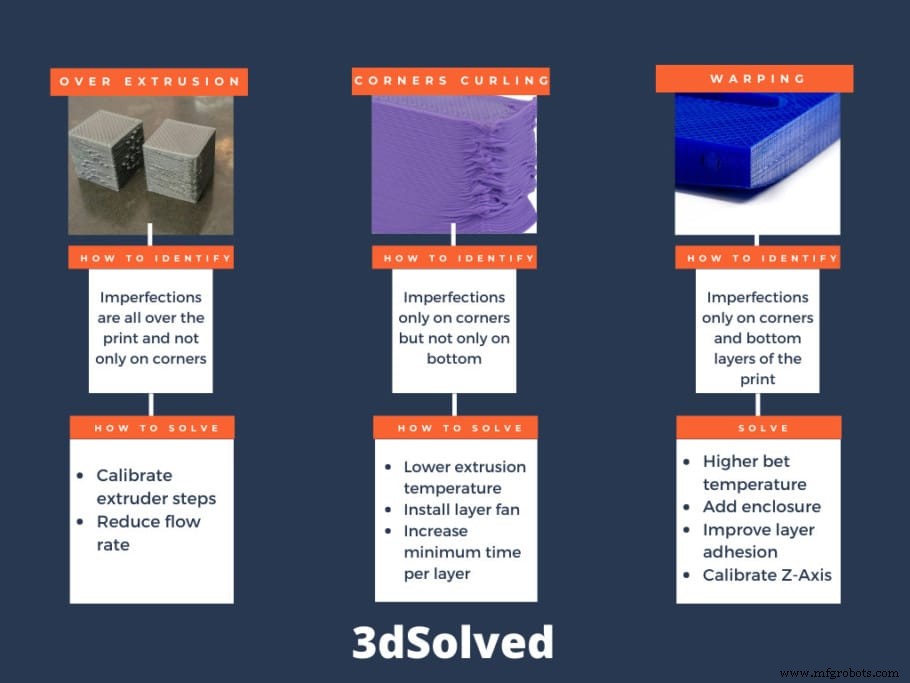
Karena sifat masalah ini, sangat mudah untuk salah menentukan penyebab masalah. Itulah sebabnya saya akan mencoba membantu Anda membedakan curling di sudut dari over-extrusion umum, dan juga dari warping pada beberapa lapisan pertama. Mari kita mulai!
Curling hanya di sudut versus over-extrusion di mana saja
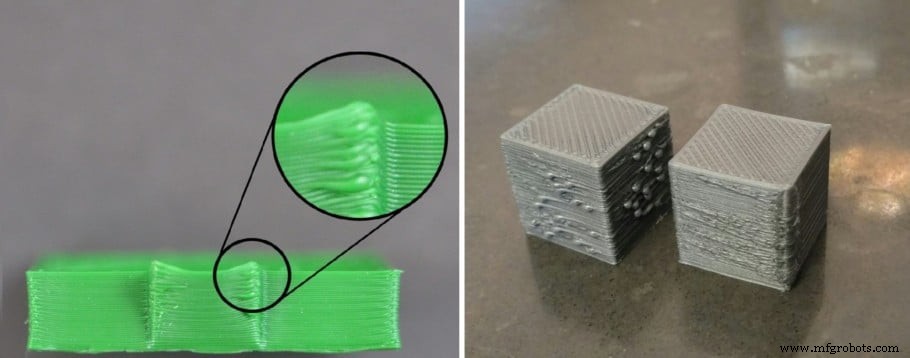
Masalah curling di sudut sering dikaitkan dengan over-extrusion, meskipun ini tidak selalu penyebabnya. Banyak orang mencoba memperbaiki ini dengan memodifikasi parameter aliran, membuat printer mengeksstrusi lebih sedikit material, tetapi sambil ini kadang-kadang dapat membantu, ini tidak mengeliminasi curling sepenuhnya.
Salah satu cara untuk membedakan dalam kasus mana curling disebabkan oleh over-extrusion adalah memverifikasi ukuran dan bentuk dinding vertikal objek. Ketika ekstruder menyediakan lebih banyak material dari yang diperlukan, defect ini dapat diamati di seluruh bagian, bukan hanya di sudut.
Sekarang setelah kita tahu cara membedakan kedua masalah, mari kita fokus pada curling. Perbedaan terbesar adalah over-extrusion terjadi di seluruh bagian, sementara curling terjadi di area di mana objek membutuhkan pasokan material yang lebih besar, seperti sudut tajam.
Curling terdiri dari pengangkatkan lapisan terakhir yang dicetak, yang terjadi di area tajam tertentu. Ini terjadi karena material menyusut saat pendinginan, dan area di mana ada lebih banyak material menarik sudut ke dalam, menyebabkan mereka naik.
Masalah secara bertahap meningkat pada setiap lapisan ketika ekstruder melewati area yang terangkat lagi, karena kontak hotend dengan sudut yang merupuh menghasilkan deformasi yang tidak diinginkan pada perimeter bagian.
Terburuknya, jika plastik merupuh dan pendingin sebelum lapisan berikutnya, nozel dapat mengenai sudut tersebut dan melepas seluruh bagian. Selain itu, motor stepper dapat kehilangan langkah dan menggeser lapisan berikutnya dari cetakan. Tidak ada cara untuk memperbaiki masalah ini karena printer 3D tidak memiliki sistem kontrol closed-loop.
Curling di sudut versus warping
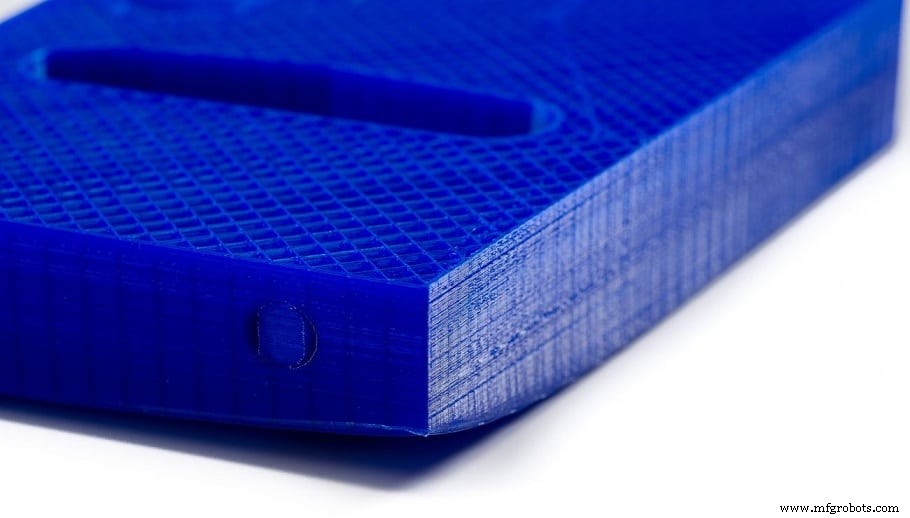
Mudah untuk salah paham curling dengan warping, dan meskipun mereka memiliki titik temu, penyebab dan cara menyelesaikannya berbeda.
Warping hanya terjadi di dasar bagian, karena ini adalah masalah aerasi pada meja pemanas. Ini mirip dengan curling karena keduanya terjadi di sudut, dan semakin tajam mereka, semakin terlihat defect ini.
Kemungkinan bagian lepas dari meja jauh lebih tinggi saat warping terjadi dan mulai mengangkat salah satu sudut objek. Solusi untuk warping cukup sederhana: naikkan suhu meja pemanas, atau tutup printer 3D Anda. Arus udara dingin juga sangat berbahaya dan mengarah pada masalah warping.
Curling, di sisi lain, juga terjadi pada lapisan atas, jadi suhu meja pemanas memiliki sedikit atau tidak ada pengaruh pada masalah ini. Untuk memperbaikinya, Anda harus mempertimbangkan hal-hal lain, seperti menurunkan suhu nozel, memasang kipas lapisan, atau mengurangi kecepatan pencetakan.
Cara memperbaiki curling di sudut
Kita bisa mengatakan curling terutama disebabkan oleh suhu ekstrusi filamen yang berlebihan. Karena material keluar dari nozel sangat panas, ia tetap lembur untuk waktu yang lebih lama. Waktu berlebihan ini, dikombinasikan dengan penyusutan material, menyebabkan sudut terangkat.
Untuk alasan ini, kita akan fokus pada parameter suhu hotend untuk menyelesaikannya secara menyeluruh. Untuk mencegah curling, kita akan memodifikasi parameter berikut pada perangkat lunak slicer kami:
Suhu Nozel
Banyak kali, ketika kita memiliki masalah dengan penumpukan atau under-extrusion, beberapa orang merekomendasikan untuk meningkatkan suhu pencetakan. Tindakan ini kadang-kadang meningkatkan cetakan kita tetapi tidak menyelesaikan masalah asli. Meskipun filamen mengalir lebih baik, ekstruder mungkin memiliki masalah lain dan kita hanya menyembunyikan masalah di bawah taplak dengan meningkatkan suhu.
Pada jangka panjang, meningkatkan suhu pencetakan terlalu tinggi disertai dengan defect lain seperti curling atau membakar tabung PTFE dalam. Untuk menghindari ini, kita akan mencoba menggunakan suhu terendah yang mungkin, dan memberikan waktu lebih sedikit untuk material menyusut. Tes ini akan membantu kami menentukan suhu optimal printer kami untuk jenis filamen tertentu.
Cara lain untuk mengetahui apakah Anda mengatur suhu terlalu tinggi saat mencetak dengan PLA adalah memperhatikan kecerahan cetakan Anda. Objek menjadi lebih terang seiring bertambahnya suhu. Kurangi jika bagian terlalu mengkilat.
Pendinginan
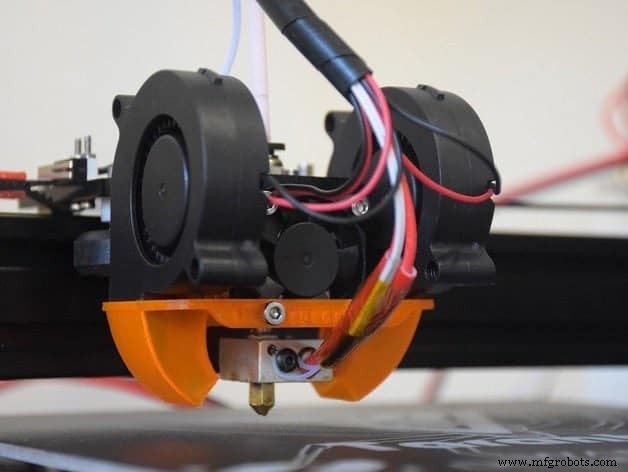
Jika printer Anda tidak memiliki kipas lapisan yang terpasang, saatnya untuk memasang satu. Kipas ini secara dramatis mengurangi waktu pendinginan material, mencegah sudut memiliki waktu untuk merupuh ke atas. Anda hanya perlu berhati-hati untuk tidak mengaktifkannya selama beberapa lapisan pertama, karena dapat mengarah pada warping.
Kipas ini dapat mengubah kecepatannya selama pencetakan, karena dikontrol oleh PWM (pulse width modulation). Fitur ini memungkinkan Anda untuk menyalakannya kapan pun Anda butuhkan, dan pada kecepatan yang tepat.
Salah satu hal yang harus diingat saat menggunakan kipas lapisan adalah orientasinya. Ia mungkin ditempatkan secara tidak benar, yang akan pendingin nozel, menyebabkan kesalahan suhu dan pencetakan berhenti.
Mungkin juga terjadi bahwa, karena orientasi objek, kipas lapisan hanya pendingin satu sisi objek. Anda dapat mengetahui ini adalah kasusnya ketika curling selalu terjadi di sisi seberang kipas lapisan. Ada saluran radial yang meniup udara merata ke semua arah. Dalam hal tidak mungkin Anda memiliki GeeTech i3 Pro B, Anda seharusnya mencetak dan memasang Air Duct ini. Berikut adalah yang lain yang kompatibel dengan Tevo Tarantula
Kecepatan Pencetakan
Dalam beberapa bagian kecil, lapisan baru mungkin mulai mencetak di atas lapisan yang masih panas, sehingga tidak pernah menyegerap sepenuhnya. Untuk membantu mencegah ini, slicer dilengkapi dengan opsi untuk menentukan waktu minimum yang diperlukan untuk menghasilkan setiap lapisan. Dengan demikian, kecepatan pencetakan berkurang selama lapisan kecil. Nilai typis adalah sekitar 15 detik per lapisan.
Jika Anda masih memiliki masalah terkait curling, turunkan kecepatan pencetakan sebesar 10 mm/s hingga Anda mendapatkan hasil yang lebih baik.
Cara memperbaiki over-extrusion
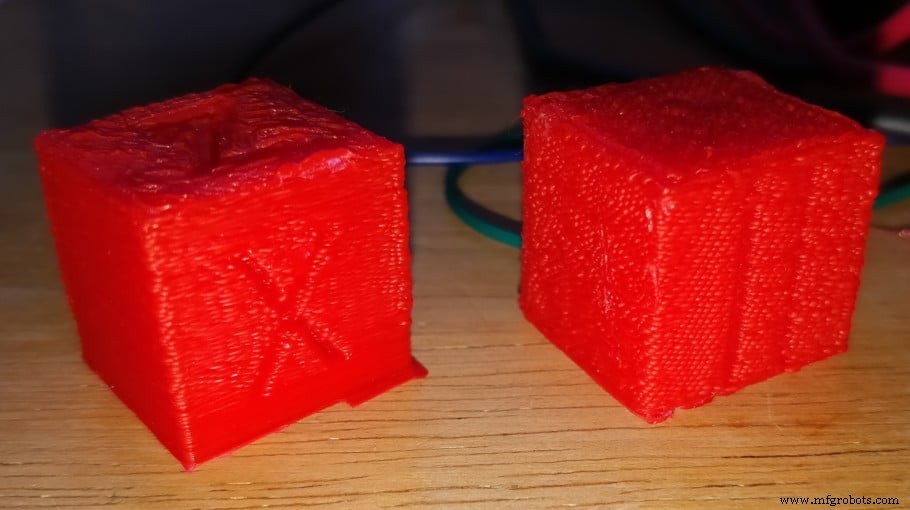
Jika dinding terlihat "disemprot", seolah-olah material keluar dari objek, maka Anda kemungkinan besar harus mengatur parameter ekstrusi dengan benar.
Konfigurasi ini terutama mencakup kalibrasi langkah ekstruder, sehingga jumlah material yang tepat disediakan. Prosedur sangat sederhana, dan ada banyak tutorial di web tentang cara melakukannya.
Salah satu tes sederhana yang dapat Anda lakukan adalah menggambar tanda sepanjang filamen sebelum diekstrusi. Hotend kemudian dipanaskan dan printer 3D diperintahkan untuk mengeksstrusi 10 cm material. Jika langkahnya benar, tanda berikut yang digambar pada filamen harus terletak tepat di masuk ekstruder (pada titik yang sama dengan tanda sebelumnya).
Jika tanda ini akhirnya ada di dalam ekstruder, berarti printer berpikir sedang mengeksstrusi 10 cm tetapi sebenarnya mengeksstrusi lebih banyak material (over-extrusion). Ketika ini terjadi, material berlebihan yang dijenapkan akan ditekan terhadap lapisan sebelumnya dan menetes ke sisi cangkang luar objek, menghasilkan finishing yang tidak menarik.
Parameter lain yang harus diperiksa, setelah mengkalibrasi langkah ekstruder, adalah debit aliran. Ini memungkinkan Anda untuk mengalikan atau mengurangi volume filamen yang disediakan. Ini adalah cara yang lebih langsung untuk mengontrol aliran yang disediakan oleh ekstruder, tergantung pada densitas berbeda dari setiap material. Berbeda dengan kalibrasi langkah, parameter ini bervariasi. Tidak sama menggunakan ABS, PLA atau TPU di printer Anda, jadi disarankan untuk mengubah debit aliran sesuai dengan material yang digunakan. Anda dapat menggunakan tes ini untuk menyesuaikan debit aliran dengan cepat.
Ini berisi petunjuk untuk melakukan tes menggunakan busir atau mikrometer. Pastikan untuk membacanya sebelum memulai tes.
Apakah masalah ini mempengaruhi semua jenis filamen secara sama?
Ada properti yang umum pada semua material yang digunakan dalam pencetakan 3D: mereka melebar saat dipanaskan dan menyusut saat pendingin. Jadi secara teknis setiap filamen dapat menunjukkan masalah warping atau curling. Perbedaannya adalah tidak semua material melebar dan menyusut dengan tingkat yang sama atau kecepatan yang sama.
PLA adalah material yang paling banyak digunakan saat ini karena, selain murah, rasio penyusutannya salah satu terendah, membuatnya lebih mudah dicetak dalam kondisi yang lebih luas dibandingkan kebanyakan filamen. PETG juga memiliki rasio penyusutan yang rendah, tetapi membutuhkan meja pemanas untuk dicetak.
Plastik lain (seperti nylon atau ABS) menyusut banyak, jadi penggunaan printer tertutup hampir wajib jika Anda ingin mendapatkan hasil yang dapat diterima.
Mengapa ABS memerlukan meja pemanas?
ABS adalah termoplastik yang pasti menyusut banyak saat pendingin. Tanpa kehadiran meja pemanas untuk menjaga lapisan pertama tetap hangat pada 90°C, perbedaan suhu sepanjang bagian akan mengarah pada penyusutan yang mengangkat sudut bagian.
Warping ABS sangat umum dan sulit dieliminasi. Anda dapat meminimalkan risiko dengan menyelaraskan meja dengan benar dan menutup printer Anda. Selain itu, saat ABS merupuh dan pendingin, ia menjadi lebih keras daripada PLA, meningkatkan risiko kehilangan seluruh cetakan jika nozel mengenai objek.
Ingatlah bahwa, kecuali ada aspek teknis yang mencetak harus dihasilkan dalam ABS, sebagian besar masalah Anda dapat menghilang dengan mudah dengan beralih ke PLA!
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami pertimbangkan baik untuk pemula, menengah, bahkan para ahli, membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



