Menguasai Dukungan Pencetakan 3D: Panduan Lengkap untuk Kualitas dan Efisiensi
Jika Anda memiliki printer 3D dan telah menggunakannya setidaknya sekali dalam hidup Anda, hampir tidak ada kemungkinan bahwa Anda tidak menyadari keberadaan dukungan. Meskipun mereka adalah fitur umum dalam pencetakan 3D, mereka sebagian besar diatur secara suboptimal. Artikel ini akan menunjukkan kepada Anda bagaimana meningkatkan kualitas dukungan tetapi juga mengurangi kebutuhan untuk menambahkannya dari awal.
Untuk mencapai hasil yang lebih baik dalam pencetakan 3D, dukungan harus ditambahkan dalam kasus di mana sudut overhang lebih besar dari 45° atau ketika jarak bridging antara dua struktur melebihi 50mm. Perlu dicatat bahwa nilai-nilai ini dievaluasi rendah untuk menjamin cetakan yang berhasil, tetapi perbaikan marginil dapat dicapai dengan menurunkan suhu ekstrusi ke minimum yang viable, meningkatkan pendinginan lapisan, dan mengurangi kecepatan gerakan. Dengan demikian, sudut 60°-65° dan jembatan hingga 150mm dapat dicapai.
Apa itu dukungan dan kapan kita membutuhkannya?
Saat kita mencetak menggunakan printer 3D, kita harus mengetahui secara detail proses yang diikuti oleh mesin untuk memberi bentuk pada objek. Karena objek terbuat dari plastik meleleh yang ditumpuk lapis demi lapis, pertanyaan berikut harus selalu diajukan:
Bagaimana jika ekstruder menyetorkan filamen pada titik tertentu ini, tetapi tidak ada material di bawahnya?
Karena printer 3D hanya membatasi dirinya untuk mengikuti perintah yang diberikan oleh file g-code, tidak ada cara ia dapat memperbaiki situasi seperti ini. Jika parameter tidak benar, mesin akan terus mencetak di udara, menyebabkan (sebagian besar waktu) cetakan rusak dan kita kehilangan waktu dan material.
Untuk mengatasi masalah itu, dukungan digunakan. Mereka adalah struktur vertikal yang mendukung bagian utama, untuk mencegah filamen diekstrusi ke udara. Dukungan ini ditempatkan secara otomatis oleh perangkat lunak slicer menggunakan parameter berbeda yang dapat Anda ubah sesuai keinginan Anda. Alternatifnya, Anda dapat secara manual memilih lokasi untuk masing-masing.
Area objek yang membutuhkan dukungan dapat berupa overhang atau jembatan. Mereka memiliki pengaturan spesifik untuk dipilih dan dimodifikasi untuk mendapatkan finishing terbaik.
Kapan kita membutuhkan dukungan?
Saat Anda mulai belajar tentang pencetakan 3D, Anda harus selalu mengatur parameter yang paling konservatif. Dengan cara ini, Anda memastikan Anda dapat mencetak objek tanpa gangguan besar. Kemudian, seiring Anda menjadi lebih terampil dan berpengalaman, Anda akan dapat mengurangi jumlah atau kepadatan dukungan yang digunakan.
Kita harus ingat bahwa setiap printer berbeda, dan yang bekerja untuk beberapa mungkin tidak bekerja untuk yang lain. Secara umum, batasan yang diatapkan untuk overhang diukur oleh sudut (derajat) dan dalam jarak (milimeter) untuk jembatan.
Apa itu overhang dan jembatan?
Overhang terjadi di titik di mana sudut siraman dari bagian tertentu terlalu besar. Bersama dengan kecepatan cetak, suhu filamen, dan tinggi lapisan, parameter cetak dapat secara harfiah menciptakan "cliff" yang menyebabkan filamen meleleh jatuh ke bawah.
Di sisi lain, jembatan (seperti yang namanya implikasikan) adalah koneksi antara dua titik dari sebuah bagian, terpisah satu sama lain oleh jarak tertentu. Ekstruder bergerak ke satu arah di bidang XY menyediakan material saat bergerak.
Pada pandangan pertama, tampaknya skenario yang cenderung menciptakan masalah pencetakan, namun, kita akan melihat bahwa beberapa parameter dapat ditetapkan yang memungkinkan melakukan jembatan dengan cara yang memuaskan, bahkan tanpa menggunakan dukungan.
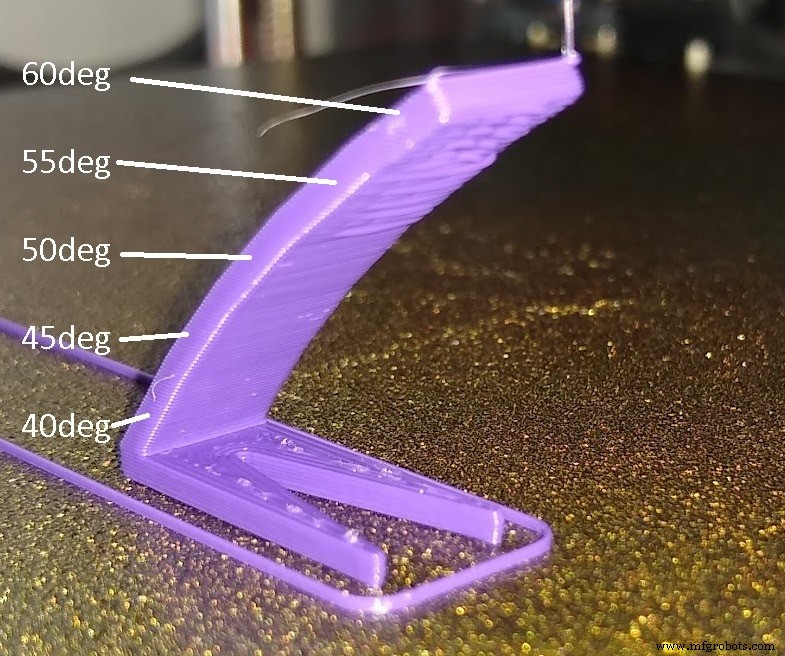
Batasan sudut untuk overhang dalam pencetakan 3D dan cara meningkatkannya
Jika kita melihat ini dari sudut pandang struktur, garis filamen akan memiliki dasar dukungan yang cukup jika setidaknya setengah lebarnya didukung oleh lapisan sebelumnya. Ini berarti bahwa untuk lebar garis standar 0.4mm, setidaknya 0.2mm harus didukung pada lapisan bawah.
Saat satu-satunya cara untuk memastikan ini, untuk ketebalan lapisan yang digunakan, adalah dengan menetapkan sudut overhang maksimum 45˚. Sudut ini diukur dari garis vertikal imajiner ke tepi objek. Didefinisikan dengan cara ini, 0 derajat adalah bagian vertikal dan 90 derajat adalah horizontal (sebuah jembatan). Dengan demikian, slicer akan menempatkan dukungan di mana sudut overhang lebih besar dari 45 ˚.
Ini adalah aturan yang sangat konservatif dan akan selalu bekerja, terlepas dari parameter pencetakan lainnya. Kenyataannya adalah kita dapat meningkatkan sudut ini lebih jauh dengan menyesuaikan beberapa parameter.
Cara meningkatkan sudut overhang
Karena waktu yang ditambahkan ke cetak hanya karena dukungan yang diperlukan, kita harus jelas tertarik untuk meningkatkan sudut maksimum yang diizinkan tanpa mengorbankan kualitas cetakan kita. Ini juga akan menghemat banyak filamen yang terbuang.
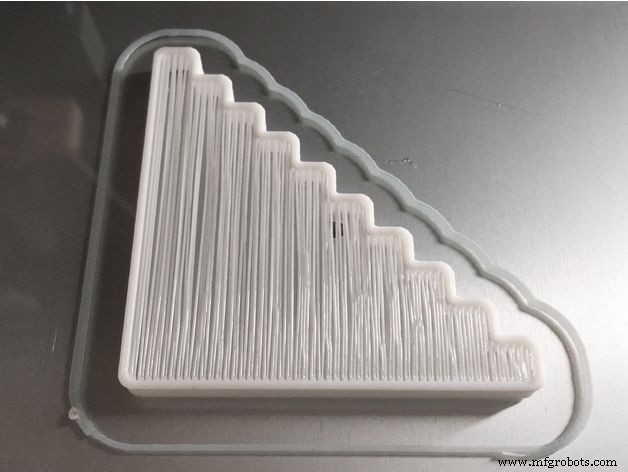
Setelah memodifikasi parameter yang dapat meningkatkan kualitas overhang cetakan Anda, Anda harus mencoba mencetak tes overhang ini. Dengan melakukan perubahan dan perbaikan marginil, Anda seharusnya dapat berhasil mencetak sudut 60°-65°.
Mari kita periksa parameter yang dapat kita ubah untuk mengoptimalkan overhang kita!
Kurangi suhu ekstruder
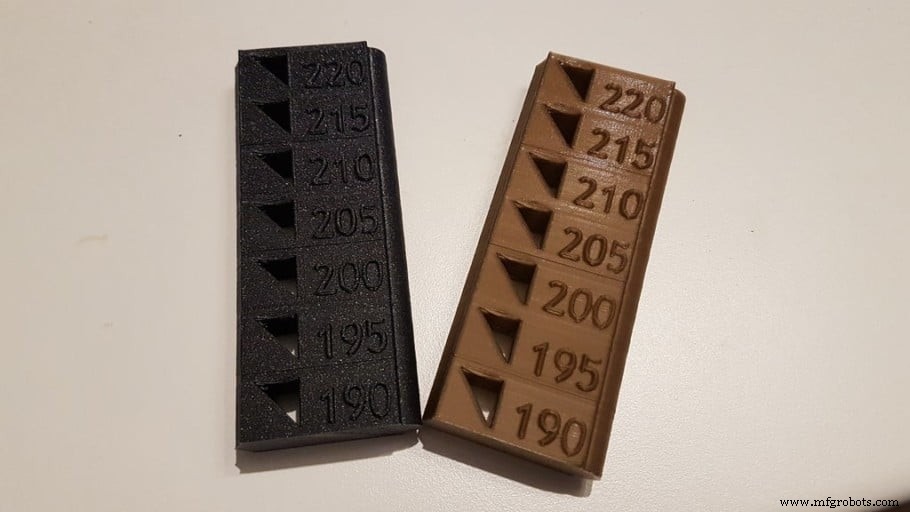
Filen mengalir ketika mencapai suhu operasi, biasanya antara 190 dan 220 derajat C° untuk PLA, tergantung pada produsen, pigmenasi, atau komposisi termoplastik.
Setelah ekstruder meletakkan plastik pada tempat yang diinginkan, kita memerlukannya untuk pendingin dan menjadi kaku. Dengan demikian, ia tidak akan memiliki waktu untuk menetes atau jatuh ke "cliff" yang tidak memiliki dukungan yang cukup. Ketika material terlalu panas, ia memerlukan waktu lama untuk pendingin, sehingga kecenderungan untuk tergelincir meningkat, dan bagian akan berakhir berdeformasi.
Salah satu cara untuk meningkatkan ini adalah dengan menurunkan suhu pencetakan ke minimum mutlak. Untuk ini, ada yang disebut "temperature towers", yang memungkinkan kita untuk mengetahui suhu optimal untuk bekerja dengan setiap material. Saya selalu merekomendasikan mencetak tower setiap kali kita ingin mencoba filamen baru.
Tes ini sangat direkomendasikan, karena memiliki file G-code "siap cetak" dengan suhu berbeda untuk berbagai bagian lapisan.
Kurangi debit aliran
Jika terlalu banyak material keluar dari nozel, ia akan membutuhkan waktu lebih lama untuk pendingin, jadi parameter ini harus diatur dengan benar. Jika Anda melihat tepi bagian Anda menetes terlalu banyak daripada membentuk garis yang rata dan padat, saatnya untuk menyesuaikan debit aliran atau bahkan memeriksa apakah langkah ekstruder benar.
Tingkatkan pendinginan
Parameter ini esensial untuk mencapai finishing yang baik pada overhang yang sangat mencolok. Menggunakan kipas lapisan yang baik adalah prioritas saat mencetak bagian kompleks. Ini terdiri dari turbin (kipas brushless) yang meniup aliran udara dingin besar langsung ke keluar nozel. Ini membantu dalam pendinginan filamen dan mengakunakannya. Dengan demikian, dinding luar objek akan cenderung mempertahankan bentuk yang seharusnya dimilikinya.
Anda mungkin juga akan memperhatikan bahwa satu sisi cetakan memiliki detail yang lebih tinggi dan lebih baik dari bagian lain. Ini mungkin sangat disebabkan oleh satu sisi menerima udara dari kipas lapisan secara langsung sementara yang lain terhalang oleh objek itu sendiri. Dalam kasus tersebut, orientasikan objek sedemikian rupa sehingga detail terpenting dari cetakan memiliki kontak langsung dengan aliran udara dari kipas lapisan.
Batasan jarak bridging dalam pencetakan 3D dan cara meningkatkannya
Karena filamen diekstrusi oleh nozel selama gerakan yang ditentukan oleh G-Code, benang plastik mungkin cenderung runtuh di bawah bobotnya sendiri saat mencoba mencetak jembatan besar antara dua struktur.
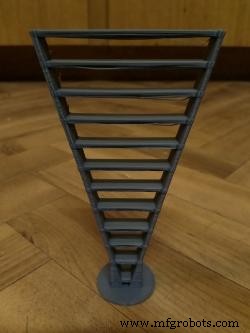
Ini akan membentuk kurva ke bawah jika jarak antara dua titik dukungan melebihi nilai tertentu. Untuk mengetahui kapasitas dan batasan printer 3D, tes spesifik dilakukan yang menghasilkan jembatan yang semakin panjang dalam file STL yang sama. Anda dapat mulai dengan mencetak tes bridging ini dari Thingiverse (gambar di atas).
Tes ini tidak hanya berguna untuk mengetahui kapasitas printer kita tetapi juga memungkinkan kita untuk mengubah parameter pencetakan untuk meningkatkan kualitas jembatan kita. Untuk melakukan ini, Anda harus mengubah satu parameter pada satu waktu dan mencetak ulang tes untuk mengisolasi efek modifikasi marginil.
Parameter utama saat mencetak jembatan adalah, lagi, suhu ekstrusi. Kecepatan di mana material pendingin di udara langsung terkait dengan kualitas jembatan.
Jika printer Anda tidak memiliki kipas lapisan yang terpasang, saya merekomendasikan Anda untuk mendapat satu dan menambahkannya ke hotend. Hasil terbaik diperoleh dengan kipas lapisan tipe Blower, diatur pada 100% kapasitasnya. Nozel harus memungkinkan udara melewati dan tidak menjadi penghalang.
Ini juga harus diarahkan ke arah filamen, dan bukan ke arah nozel, karena akan pendingin nozel dan menyebabkan masalah suhu. Kipas blower favorit saya adalah 5015. Ia sangat murah dan sangat efisien.
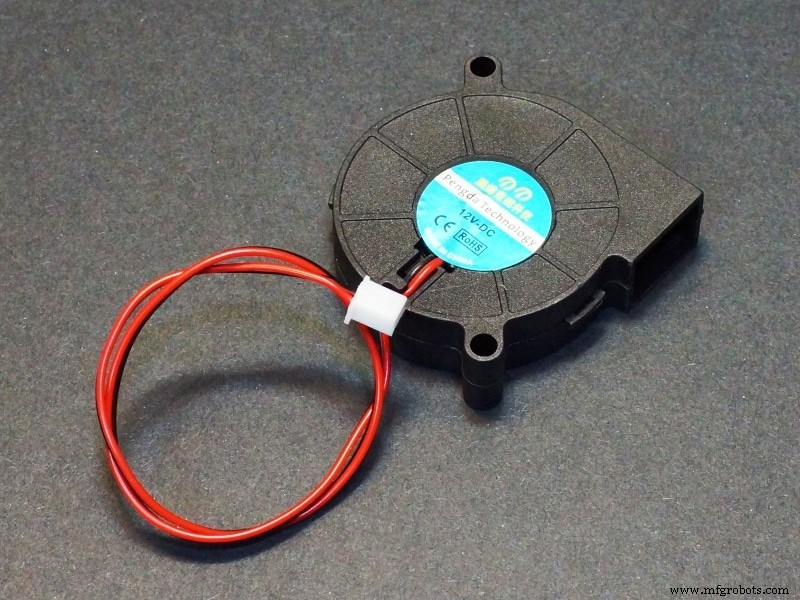
Jika Anda menggunakan kipas lapisan untuk pertama kalinya, ide bagus untuk menyesuaikan sistem kontrol PID ekstruder Anda. Ada banyak tutorial video di YouTube yang menjelaskan cara melakukannya.
Setelah Anda berhasil mengonfigurasi printer 3D Anda untuk mencetak jembatan dan overhang dengan memuaskan, Anda mungkin masih akan menemukan jembatan yang terlalu besar. Untuk kasus tersebut, dukungan datang sebagai solusi terakhir yang akan secara otomatis menyelesaikan masalah kita. Kami akan belajar cara mengonfigurasi dukungan di Cura Slicer, tetapi slicer lain memiliki opsi serupa untuk diatur.
Pengaturan terbaik untuk pencetakan 3D dengan dukungan
Untuk memulai, kita harus memilih tempat bagian yang ingin kita buat dukungan. Opsi "Everywhere" juga dapat menempatkan di dalam bagian dalam objek, yang mungkin berlebihan dalam beberapa kasus atau sepenuhnya diperlukan dalam kasus lain. Ini akan tergantung pada desain objek.
Tipe struktur dukungan
Opsi ini memungkinkan kita untuk menentukan struktur dukungan. "Grid", misalnya, akan menghasilkan dukungan yang lebih kuat yang tidak berisiko jatuh bahkan saat sangat panjang. Di sisi negatif, mereka jauh lebih sulit untuk dilepaskan dan meningkatkan waktu pencetakan (dan konsumsi filamen) secara signifikan.
"Lines" adalah opsi yang jauh lebih cepat, karena terdiri dari struktur yang dibentuk oleh garis filamen tipis satu di atas yang lain. Keuntungan utama tipe dukungan ini adalah, karena menurut definisi sangat tipis, mereka juga cenderung miring atau runtuh saat struktur lebih tinggi.
Hanya pada kesempatan langka Anda harus mencetak dengan struktur grid karena pola garis hampir selalu akan lebih dari cukup dan akan menghemat waktu dan filamen Anda.
Sudut overhang untuk dukungan
Seperti yang telah kita sebutkan sebelumnya, objek yang mengandung proyeksi dengan sudut lebih besar dari yang ditetapkan dalam parameter ini akan diperkuat dengan dukungan. Nilai ini akan muncul dari tes overhang. Jika Anda belum melakukannya, atur 45 sebagai sudut maksimum sebagai nilai sementara dan aman.
Jumlah pengisi
Parameter ini dinyatakan sebagai persentase dan menetapkan kepadatan material yang akan membentuk dukungan. Dalam kasus "lines", semakin tinggi nilai ini, semakin dekat garis satu sama lain. Mulai dengan setidaknya 25% beberapa kali pertama. Jika Anda memperhatikan bahwa kualitas output terjaga, coba menurunkan nilai ini secara marginil. Sebagai aturan umum, nilai optimal harus berada antara 25% (maksimum) dan 10% (minimum).
Jarak X / Y
Menetapkan jarak antara bagian dan dukungan, di sumbu horizontal (bidang lapisan). Semakin kecil nilai ini, semakin baik pemegang akan bekerja, tetapi ia juga akan menempel pada objek, membuatnya sulit dilepaskan. Nilai yang direkomendasikan adalah 0.6 mm.
Jarak Z
Menunjukkan pemisahan antara dukungan dan bagian, dalam arah vertikal. Nilai yang baik adalah 0.2mm karena memungkinkan dukungan untuk dilepaskan dengan mudah, dan tanpa mempengaruhi kualitas bagian.
Jika kita tidak memberi ruang antara bagian dan dukungan, baik dukungan maupun model akan menjadi satu kesatuan. Ini akan meninggalkan bekas yang tidak menyenangkan pada objek saat mencoba melepaskan dukungan.
Seiring Anda mendapatkan lebih banyak pengalaman, Anda dapat meningkatkan jarak antara objek dan dukungan, sehingga Anda dapat dengan mudah melepaskannya setelah pencetakan selesai.
Multi-extrusion dan dukungan
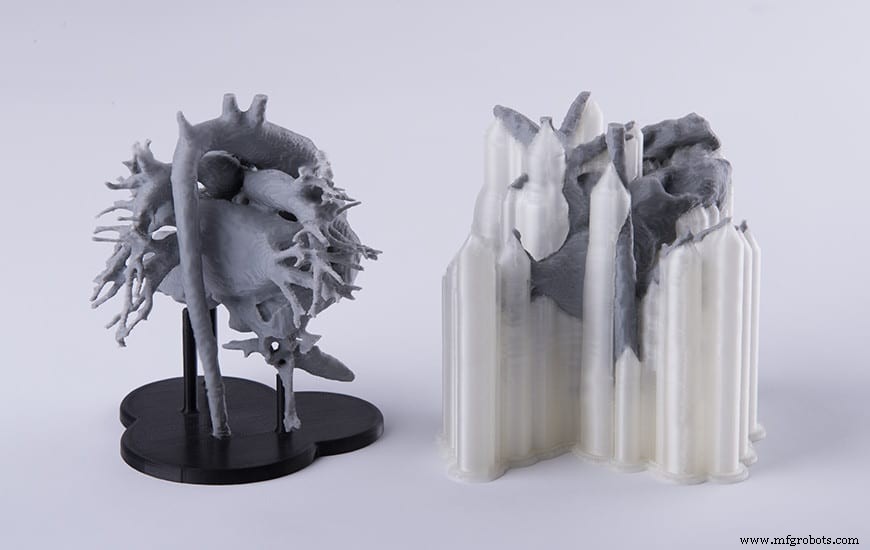
Beberapa printer 3D memiliki dua ekstruder, yang dapat dikonfigurasi untuk mencetak dua bagian pada saat yang sama atau untuk salah satunya membuat bagian sementara ekstruder kedua mencetak dukungan. Keuntungan paling penting dari ini adalah memiliki ekstruder kedua memungkinkan kita untuk mencetak dukungan dengan material yang larut dalam air. Filamen dengan properti nyaman ini adalah PVA.
PVA memungkinkan kita untuk cukup merendam bagian dalam air dan mendapatkan finishing yang bagus, tidak peduli seberapa dekat dukungan sebelumnya terhadap bagian. Sebagai keuntungan, saya harus menyebutkan bahwa harga PVA cenderung cukup tinggi.
Filen lain yang digunakan untuk dukungan adalah HIPS, yang larut dalam d-limonena (turunan buah citrus yang populer digunakan sebagai insektisida). Ia lebih murah daripada PVA, tetapi membutuhkan biaya tambahan pelarut.
Pencetakan 3D dengan dukungan pohon
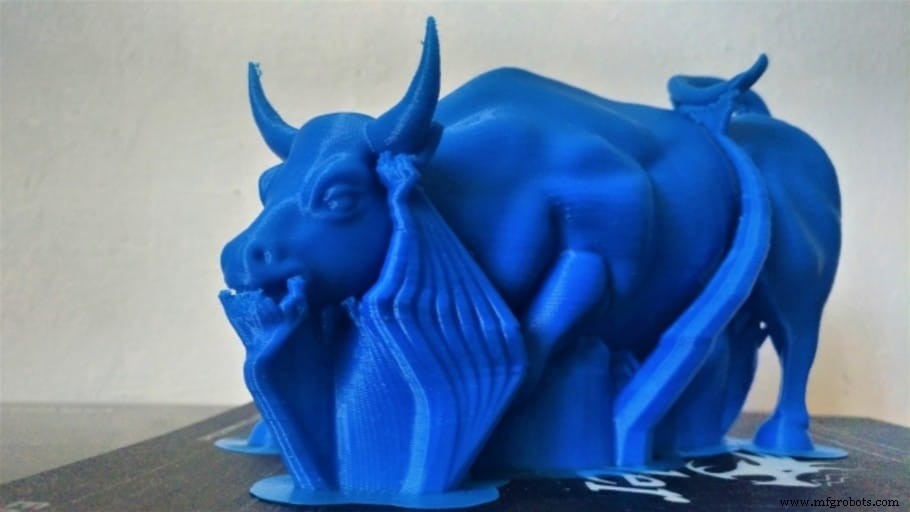
"Tree supports" disebut demikian karena bentuknya. Mereka dimulai sebagai batang yang bertambah cabang saat naik sepanjang sumbu Z. Cabang-cabang ini membuat kontak dengan bagian pada titik yang sangat kecil, ditempatkan pada lokasi terbaik untuk mempertahankan struktur objek.
Beberapa slicer, seperti Cura, memiliki opsi untuk menggunakan dukungan ini. Untuk mengaktifkan opsi ini, klik gear konfigurasi dan pilih "Experimental" -> "Tree Support".
Program pemodelan, seperti Meshmixer, memungkinkan menghasilkan dukungan pohon dalam file STL sehingga Anda hanya perlu memotong objek tanpa mempedulikan konfigurasi dukungan.
Keuntungan dan kerugian dukungan pohon
Keuntungan utama dukungan ini adalah mereka hanya membuat kontak pada satu titik model, daripada melakukannya dalam garis seperti yang terjadi pada dukungan tradisional. Ini membuat finishing permukaan objek jauh lebih halus setelah proses pelupusan.
Keuntungan lain adalah "pohon" menjauh dari bagian di area di mana dukungan tidak diperlukan. Ini sangat nyaman saat mencetak model organik seperti manusia atau hewan.
Keuntungan utama dukungan pohon adalah mereka tidak direkomendasikan untuk jembatan atau overhang besar, karena mereka tidak dapat dengan benar mendukung bidang seperti dukungan garis atau grid. Selain itu, mereka jauh lebih lambat dan memerlukan waktu pemotongan yang sangat lama.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami pertimbangkan baik untuk pemula, menengah, bahkan para ahli, membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



