Menghilangkan Goresan Lapisan Pertama: Penyebab dan Solusi Terbukti untuk Cetak 3D
Jika Anda telah melakukan pencetakan 3D untuk sementara waktu, Anda tentu sudah terbiasa menghadapi ketidaksempurnaan dalam model Anda. Seiring waktu, Anda juga mengembangkan indra keenam yang memberi tahu Anda apa kemungkinan penyebab masalah dan cara mengatasinya. Jika Anda masih dalam proses mengembangkan superketerampilan pemecahan masalah Anda, artikel ini dibuat khusus untuk Anda!
Dalam artikel ini, saya akan melalui masalah yang paling umum dan solusi yang mungkin untuk menangani goresan pada lapisan pertama dari cetakan. Anda dipersilakan untuk membaca dan memasuki lebih banyak detail, namun berikut adalah poin-poin utama:
Goresan pada lapisan pertama dari cetakan biasanya disebabkan oleh tinggi lapisan pertama atau aliran yang tidak tepat, nozel yang terlalu dekat dengan tempat cetak, penglevelan tempat cetak yang tidak merata (dan dengan demikian tidak tepat), kecepatan cetak yang terlalu tinggi, atau membiarkan kipas lapisan menyala selama lapisan pertama.
Masalah biasanya diatasi dengan menglevel tempat cetak dengan benar, mengurangi kecepatan gerakan selama lapisan pertama, mengatur lebar garis dengan benar, dan mengubah tinggi lapisan awal. Selain itu, Anda dapat memasang sensor penglevelan tempat cetak otomatis atau melakukan rutinitas penglevelan mesh.
Penyebab umum goresan pada lapisan pertama
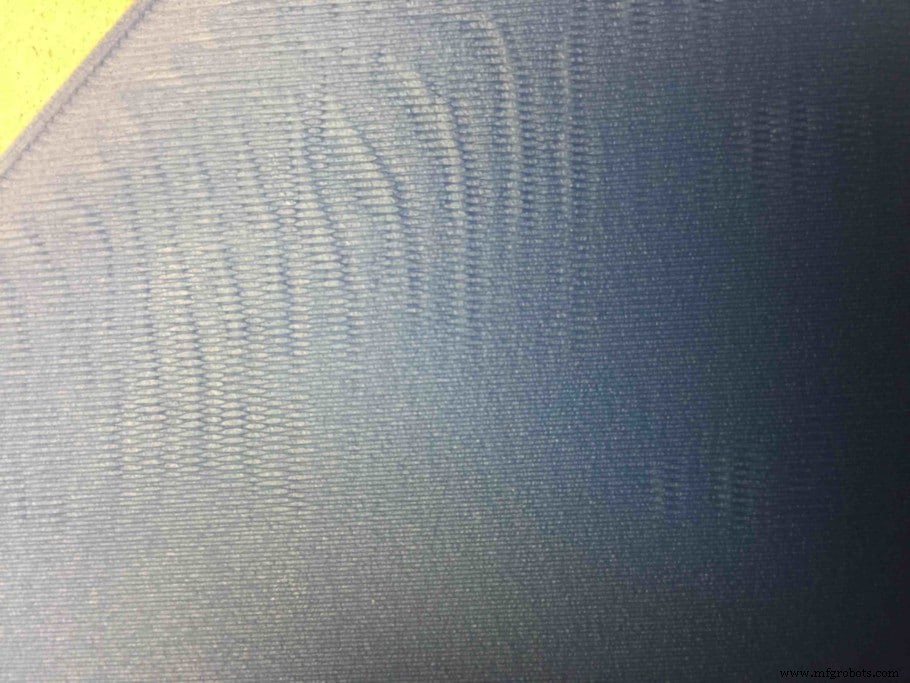
Saya akan melalui masing-masing dari penyebab yang paling umum. Mungkin setidaknya salah satu dari item ini yang menyebabkan printer Anda memiliki goresan pada lapisan pertama. Untungnya bagi Anda, sebagian besar penyebab cukup mudah dan mudah diterapkan
Masalah tempat cetak printer
Jika Anda ingin lapisan pertama yang sempurna, Anda perlu mengatur tempat cetak Anda dengan benar. Ini berarti memastikan bahwa tempat cetak selevel mungkin merata. Juga, tempat cetak perlu datar, setiap ketidaksempurnaan kemungkinan akan menyebabkan masalah pada lapisan pertama. Ini mungkin terlihat seperti masalah yang aneh dan tidak mungkin pada pandangan pertama, namun cukup umum untuk tempat cetak fleksibel untuk berubah bentuk seiring waktu. Jika Anda memiliki tempat cetak kaca, sangat tidak mungkin untuk memiliki masalah ini.
Selain itu, sebelum Anda memulai cetakan baru, bersihkan tempat cetak. Jika ada sisa filamen atau perekat dari cetakan sebelumnya di tempat cetak, filamen yang baru diekstrusi tidak akan menempel sebagaimana mestinya.
Tinggi lapisan pertama dan laju aliran
Tinggi lapisan dan laju aliran perlu diatur dengan benar untuk lapisan pertama. Jika laju aliran filamen Anda terlalu tinggi untuk lapisan pertama, Anda akan mengalami over-extrusion, yang hampir tentu akan menyebabkan goresan yang tidak diinginkan tersebut.
Anda dapat mengurangi laju aliran awal atau meningkatkan tinggi lapisan pertama. Meningkatkan tinggi lapisan pertama kemungkinan besar akan mengurangi visibilitas kesalahan dalam kalibrasi. Juga, jika Anda akan mencetak model dengan tinggi lapisan yang kecil (katakanlah, 0.08mm), juga disarankan untuk meningkatkan tinggi lapisan awal untuk meningkatkan adhesi lapisan ke permukaan cetak.
Nozel terlalu dekat ke tempat cetak (Z offset)
Jika jarak antara nozel dan permukaan cetak terlalu besar, filamen tidak akan menempel dengan benar. Sebaliknya, jika terlalu dekat filamen akan dioleskan di seluruh tempat cetak, menghasilkan goresan saat nozel bergerak karena kurangnya ruang.
Sebagai aturan umum, gunakan ¼ diameter nozel Anda sebagai tinggi nozel. Misalnya, atur tinggi nozel 0.1mm untuk nozel dengan diameter 0.4mm. Sebagai aturan umum, Anda dapat menggunakan lembaran kertas A4 dan menggesernya antara nozel dan tempat cetak. Ia harus dapat bergerak antara tempat cetak dan nozel dengan sedikit gesekan.
Kecepatan cetak
Biasanya, kecepatan gerakan untuk lapisan pertama harus dikurangi untuk memungkinkan filamen untuk menempel dengan benar ke tempat cetak. Sebagian besar slicer secara otomatis menghitung kecepatan gerakan lapisan awal sebagai fungsi dari kecepatan cetak keseluruhan. Untuk tetap aman, Anda dapat mengatur kecepatan lapisan awal pada 50% dari kecepatan gerakan keseluruhan.
Pendinginan
Pastikan kipas mati selama lapisan pertama. Kami ingin filamen dingin perlahan untuk memberi lebih banyak waktu untuk menempel ke tempat cetak mengurangi kemungkinan terlepas.
Perilaku ini biasanya adalah pengaturan “pabrik” default dari semua slicer. Jika Anda telah mengubah pengaturan, tidak buruk untuk mereset pengaturan dan memulai lagi dari awal. Parameter tersembunyi yang Anda lupa ada mungkin menyebabkan masalah.
Pengaturan yang direkomendasikan untuk mengatasi goresan
Karena sifat masalah yang kita hadapi, hanya parameter yang terkait dengan lapisan pertama yang akan memiliki dampak langsung pada probabilitas kami untuk mengatasi masalah. Meskipun Anda hampir tentu akan mengatasi masalah dengan coba-coba, berikut adalah daftar parameter utama yang harus Anda ketahui!
- Tinggi lapisan pertama: Praktik umum adalah mengatur lapisan awal sekitar 90% dari sisa lapisan cetakan. Dalam kasus di mana tinggi lapisan rendah (untuk mencapai detail yang lebih halus), Anda harus mempertimbangkan untuk meningkatkan tinggi lapisan pertama untuk mengurangi probabilitas terlepas dari tempat cetak.
- Lebar lapisan pertama: untuk hasil terbaik, lebar lapisan harus selalu sama dengan diameter nozel. Dalam sebagian besar kasus, kecuali jika Anda mengubah nozel, defaultnya adalah 0.4mm. Jika Anda menghadapi over atau under extrusion, ubah laju aliran daripada pengaturan ini. Laju aliran tidak akan mengubah jalur perjalanan nozel, sedangkan mengubah lebar lapisan akan.
- Kecepatan lapisan pertama: atur kecepatan lapisan awal pada 50% dari kecepatan gerakan keseluruhan. Ini juga akan menghasilkan adhesi yang lebih baik.
- Kecepatan kipas lapisan pertama: Matikan kipas pendingin untuk lapisan awal. Saat mencetak lapisan pertama, Anda akan ingin menghindari pendinginan filamen terlalu cepat, karena akan mengakibatkan adhesi lapisan yang buruk (di antara masalah lainnya). Selain menjadi kemungkinan penyebab goresan, kipas lapisan yang aktif pada lapisan awal juga dapat menyebabkan penyerutan.
Bagaimana mencegah goresan pada lapisan awal
Sekarang setelah kita telah melalui solusi yang paling mungkin untuk goresan, kita mungkin juga tertarik untuk secara cepat melalui beberapa langkah yang dapat kita terapkan untuk menghindarinya di masa depan. Kedua rekomendasi terkait dengan penglevelan tempat cetak: menambahkan sensor penglevelan tempat cetak otomatis, atau melakukan penglevelan tempat cetak mesh manual.
Menambahkan sensor penglevelan tempat cetak otomatis
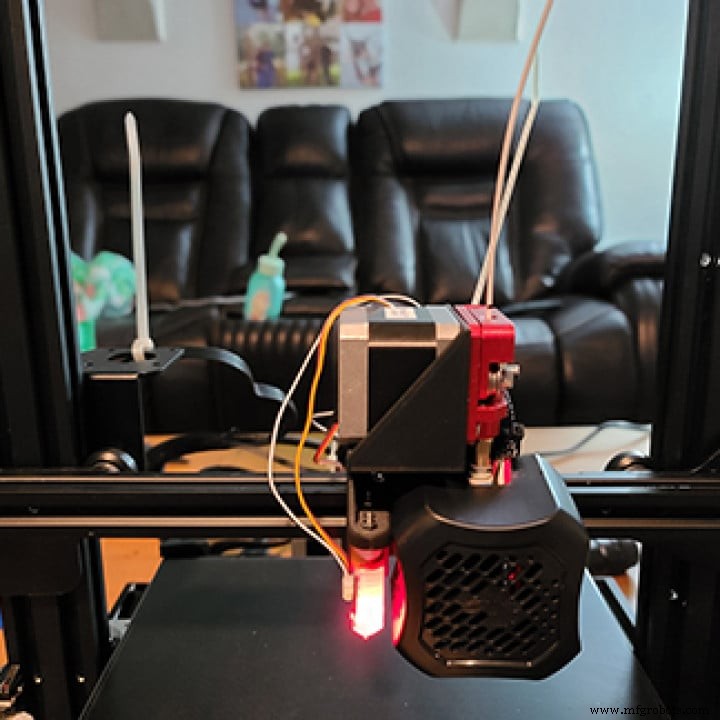
Jika printer Anda tidak dilengkapi dengan satu, Anda dapat menambahkan sensor penglevelan tempat cetak otomatis untuk membantu Anda mencegah masalah yang terkait dengan ketidaksempurnaan tempat cetak.
Saat Anda melalui rutinitas penglevelan, sensor akan mengukur jarak antara nozel dan tempat cetak di berbagai tempat dan kemudian menggunakan informasi ini untuk memosisikan nozel secara memadai saat bergerak di seluruh tempat cetak saat mencetak.
Jadi, meskipun tempat cetak Anda tidak sempurna level, printer Anda akan melakukan penyesuaian untuk menjaga nozel pada jarak optimal selama cetakan. Ada banyak jenis sensor, kami merekomendasikan menggunakan yang mekanis, mereka paling serbaguna karena bekerja baik dengan semua jenis permukaan dan kondisi cuaca.
Saya juga harus menyebutkan bahwa selain sensor mekanis, ada juga sensor kapasitif, induktif dan efek hall fisik, tetapi menggambarnya lebih lanjut jelas di luar cakupan artikel ini!
Namun, kami memiliki seluruh artikel di situs ini yang khusus untuk Sensor Penglevelan Tempat Cetak yang harus Anda periksa jika Anda tertarik untuk mempelajari lebih lanjut tentangnya.
Penglevelan tempat cetak mesh manual (firmware Marlin)
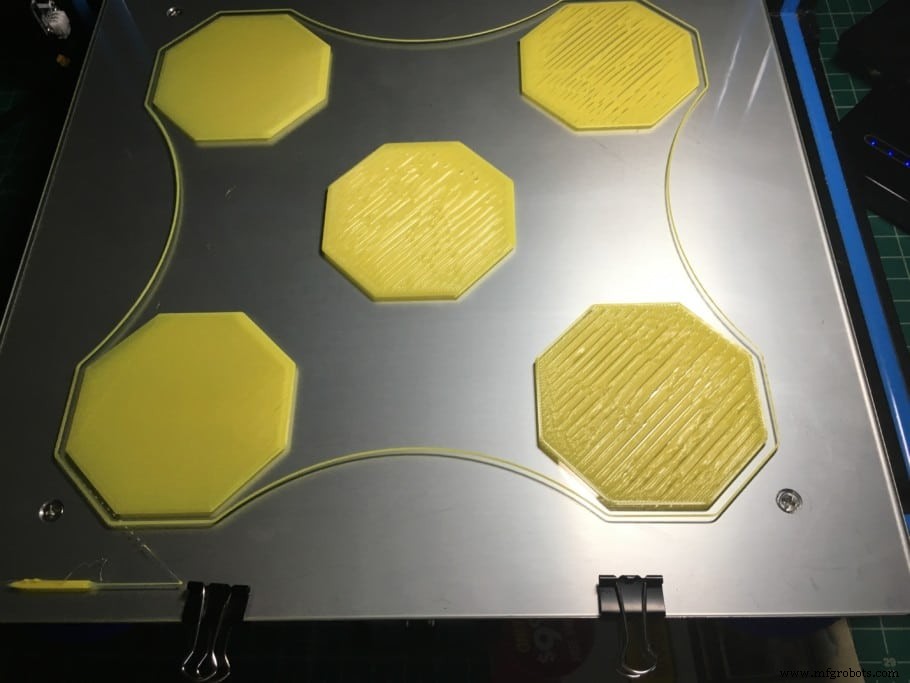
Penglevelan tempat cetak mesh adalah opsi lain untuk menangani ketidaksempurnaan tempat cetak. Proses penglevelan ini membuat model mesh dari tempat cetak Anda dan kemudian menyesuaikan tinggi nozel saat mencetak untuk mengimbangi ketidaksempurnaan tempat cetak. Untuk mengimplementasikan metode ini Anda perlu melakukan konfigurasi firmware sedikit. Ini mungkin terlihat sedikit menakutkan pada pandangan pertama, tetapi Anda akan menyadari bahwa itu sama mudahnya dengan mengikuti resep.
Bagaimana mengaktifkan penglevelan tempat cetak mesh
Untuk memulai Anda perlu mendapatkan salinan Firmware Marlin saat ini yang digunakan printer Anda. Anda juga harus menginstal Arduino IDE untuk memodifikasi kode firmware.
Asumsikan Anda telah menginstal firmware dan Arduino IDE, buka file configuration.h dan uncomment (hapus double slashes di awal baris) “MESH_BED_LEVELING”, “RESTORE_LEVELING_AFTER_G28” dan “LCD_BED_LEVELING”. Dengan melakukan ini, kita mengubah baris-baris tersebut menjadi kode aktif.
Setelah melakukan ini, Anda hanya perlu mengunggah file Firmware Marlin baru ke papan Anda. Setelah melakukan itu, dan menggunakan layar LCD printer Anda, pilih “Level bed” di bawah “Bed leveling”. Pilih “click to begin” ketika opsi tersebut tersedia. Setiap klik akan memindahkan nozel ke lokasi baru dan setiap kali Anda perlu menyesuaikan tingginya sehingga lembaran kertas dapat bergerak antara nozel dan tempat cetak dengan sedikit gesekan.
Terakhir, gulir ke bawah dan klik “Store Settings”. Sekarang setelah kita mengatur penglevelan tempat cetak mesh, coba dengan cetakan tes dan lihat bagaimana. Jika nozel konsisten terlalu dekat atau tinggi Anda dapat menggunakan opsi “Bed Z” untuk menyesuaikan tinggi daripada melakukan seluruh proses lagi.
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih hanya sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



