Menguasai Lapisan Atas Cetakan 3D: Teknik Terbukti untuk Hasil Sempurna
Sebagian besar orang dalam komunitas pencetakan 3D terus-menerus ingin menemukan cara untuk meningkatkan kualitas keseluruhan objek mereka. Salah satu masalah paling umum yang dapat membuat atau merusak cetakan adalah kualitas permukaan atas. Tidak mengherankan jika kita akan ingin memperbaiki masalah ini. Dalam artikel ini, saya akan melalui masalah ini dan menggambarkan solusi yang paling mudah.
Untuk meningkatkan kualitas permukaan lapisan atas, diperlukan untuk menghilangkan penyembut dan lubang yang mungkin muncul karena parameter yang tidak tepat diatur di slicer. Cara termudah untuk mengatasi kedua masalah ini adalah dengan meningkatkan kepadatan infill dan/atau meningkatkan ketebalan lapisan atas. Untuk meningkatkan estetika lapisan atas lebih lanjut, juga disarankan untuk mengaktifkan ironing.
Masalah umum lapisan atas dan solusinya
Singkatnya, dua masalah paling umum terkait lapisan atas objek yang dicetak 3D adalah lubang (atau celah), dan efek yang tidak diinginkan yang disebut pillowing. Mari kita melalui masing-masing dan lihat bagaimana kita juga dapat mengatasi masalahnya.
Lubang dan celah pada lapisan atas
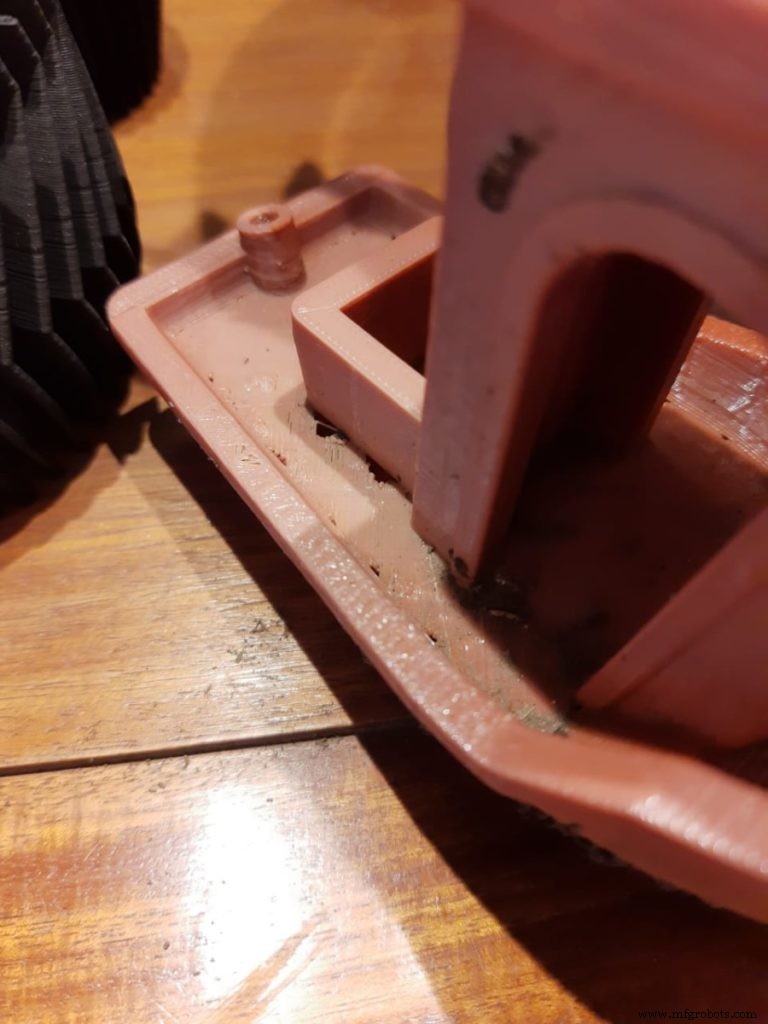
Tingkatkan ketebalan lapisan atas
Ini adalah solusi paling umum untuk masalah ini karena dalam sebagian besar kasus kita mencetak lapisan atas padat kami di atas infill yang sebagian berongkat yang dapat mengakibatkan lapisan atas meleret ke dalam ruang udara. Biasanya Anda ingin setidaknya bagian padat 0.5mm di bagian atas objek 3D Anda yang berarti jika Anda mencetak dengan tinggi lapisan 0.3mm Anda akan membutuhkan dua lapisan atau lima lapisan jika Anda mencetak dengan tinggi lapisan 0.1mm.
Vale mentioning bahwa meningkatkan lapisan atas Anda tidak akan mengubah ukuran objek karena Anda menambahkannya dalam dimensi objek Anda.
Tingkatkan kepadatan infill
Kepadatan infill yang rendah berarti akan ada celah udara yang lebih besar dalam infill Anda sehingga kurang dukungan untuk lapisan atas Anda yang dapat mengakibatkan lubang dan celah. Disarankan untuk memiliki setidaknya 12% infill dalam setiap proyek. Coba tingkatkan kepadatan infill Anda sebesar 10% untuk melihat apakah itu membaik. Jika tidak ada perbaikan yang terlihat, Anda dapat mengulangi proses dengan meningkatkan persentase infill lebih lanjut sampai Anda mengatasi masalahnya.
Periksa under-extrusion
Jika masalahnya masih berlanjut Anda mungkin mengalami under-extrusion. Ini terjadi ketika firmware printer Anda mengira bahwa ia mengekstrusi lebih banyak plastik dari yang sebenarnya menghasilkan kualitas cetak buruk. Dengan demikian, kita mendapatkan celah dan lubang tersebut.
Cara sederhana untuk memeriksa apakah printer kita mengekstrusi jumlah plastik yang benar adalah dengan membuat kubus 20mm tinggi dan memberinya setidaknya 3 lapisan padat di atas dan bawah. Jika ada celah di antara 3 lapisan tersebut maka kita tahu printer kita tidak mengekstrusi cukup plastik. Untuk memperbaiki under-extrusion coba solusi berikut:
- Periksa kondisi nozel, Anda mungkin perlu menggantinya jika aus atau hanya membersihkannya. Juga mungkin Anda memiliki sisa dari cetakan sebelumnya yang menyumbat nozel.
- Pastikan diameter filamen yang Anda gunakan cocok dengan yang ada di pengaturan slicer Anda.
- Tingkatkan extrusion multiplier: Ini juga dikenal sebagai laju aliran dan memungkinkan Anda menentukan berapa banyak filamen yang masuk ke ekstruder. Meningkatnya memungkinkan aliran filamen yang lebih besar ke dalam ekstruder. PLA biasanya dicetak dengan multiplier 0.9 sementara ABS menggunakan 1.0. Coba tingkatkan extrusion multiplier sebesar 5%. Sebagai aturan umum, Anda harus tetap dalam rentang 0.9 dan 1.1 multiplier.
- Gunakan suhu cetak yang benar untuk filamen Anda: Jika suhu terlalu rendah filamen tidak akan meleleh dengan benar dan akhirnya akan menyumbat ekstruder dan jika suhu terlalu tinggi Anda dapat akhirnya dengan masalah pemodelan karena membutuhkan lebih banyak waktu untuk mengeras. Periksa gulungan filamen Anda untuk suhu yang tepat.
Pillowing
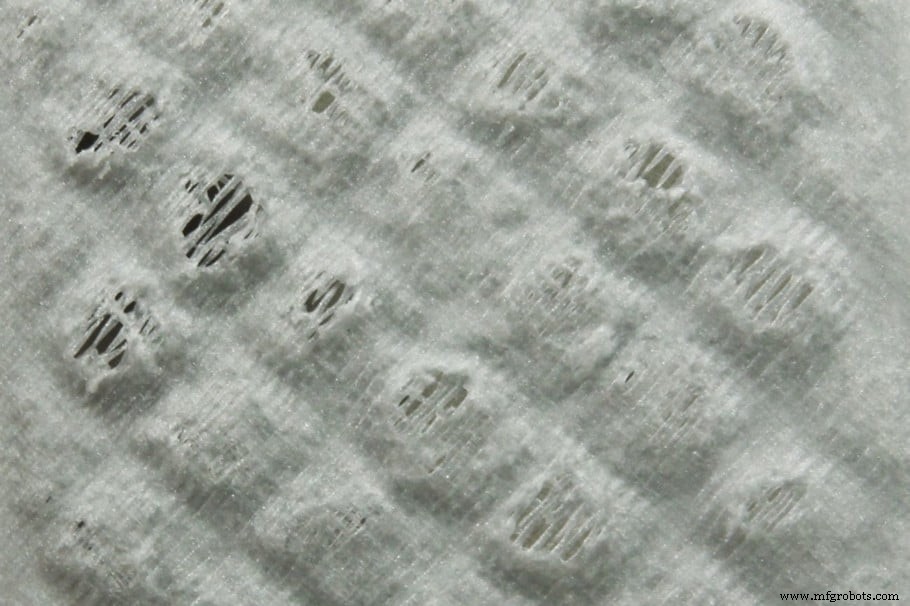
Efek pillowing adalah konsekuensi yang tidak diinginkan lain dari pengaturan buruk dan adalah masalah yang sangat umum dalam pencetakan 3D. Ini merujuk pada lapisan atas yang tidak rata, bergerindil, dan kasar. Untuk mengatasi pillowing coba solusi berikut:
- Tingkatkan ketebalan lapisan atas, untuk lapisan atas yang halus, disarankan untuk memiliki bagian padat setidaknya 0.5mm di bagian atas karena lapisan yang lebih tipis akan selalu lebih rentan terhadap pillowing. Untuk mencapai ini, lihat tinggi lapisan yang Anda gunakan dan cetak sebanyak lapisan yang diperlukan. Misalnya, untuk tinggi lapisan 0.25mm, Anda akan perlu mencetak setidaknya 2 lapisan.
- Tingkatkan kepadatan infill: Kepadatan infill yang lebih besar berarti lebih sedikit ruang udara di bawah lapisan atas kita, sehingga kurang mungkin untuk menghasilkan efek pillowing karena infill berfungsi sebagai fondasi untuk lapisan atas untuk dicetak. Coba tingkatkan 10% setiap kali.
- Lakukan dengan lambat: Menurunkan suhu cetak dan kecepatan cetak akan membantu Anda menghindari efek pillowing karena memberikan lebih banyak waktu pada plastik untuk dingin dan mengeras, membuatnya lebih kuat dan kurang mungkin untuk meleret.
- Periksa sistem pendinginan Anda: Pastikan kipas lapisan bekerja pada kecepatan maksimum saat mencetak lapisan atas. Permukaan tidak akan memiliki waktu untuk dingin jika tidak bekerja pada kecepatan penuh. Jika mereka bekerja, kipas Anda mungkin tidak cukup kuat untuk dengan cepat menyegarkan permukaan dan menghindari efek pillowing. Ada beberapa mod yang luar biasa yang dapat Anda dapatkan online untuk meningkatkan sistem pendinginan Anda. Anda bahkan dapat mencoba dengan kipas meja yang mengarah ke printer Anda.
Meningkatkan kualitas lapisan atas dengan Ironing
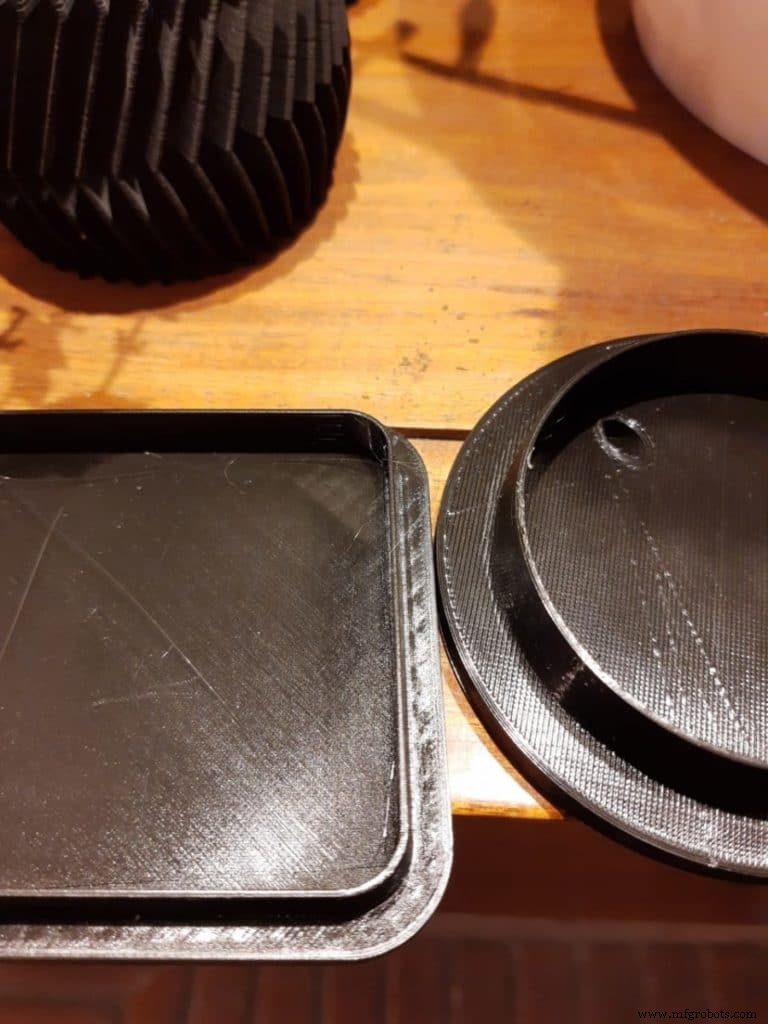
Apa itu ironing dalam pencetakan 3D?
Ironing adalah fungsi yang diperkenalkan pertama kali pada Cura tetapi saat ini diimplementasikan di semua slicer terpopuler di pasar. Ketika lapisan teratas dari setiap bagian objek telah selesai dicetak, printer akan menjaga nozel tetap panas dan bepergian di seluruh lapisan atas, memanaskan dan melelehnya lagi. Ini juga dapat diatur untuk mengekstrusi sejumlah kecil filamen untuk mengisi lubang yang mungkin ada. Efek ini akan meratakan garis lapisan, menghasilkan lapisan atas yang jauh lebih halus.
Anda dapat menggunakan ironing kapan pun Anda memiliki permukaan atas datar yang sejajar dengan tempat cetak yang ingin Anda ratakan. Ini juga dapat digunakan dalam kasus di mana Anda ingin memaksimalkan permukaan kontak 2 bagian untuk menempelkannya dengan lebih baik. Ironing tidak memiliki efek positif yang terlihat pada objek selain permukaan atas datar yang sejajar dengan tempat cetak.
Saat melakukan ironing pada permukaan besar, beberapa printer dapat mengalami filamen macet karena ekstrusi yang lambat dan kecil yang terjadi selama ironing. Dalam sebagian besar kasus, ironing tidak akan menghasilkan efek negatif yang signifikan pada proyek 3D kami, tetapi satu hal yang perlu dipertimbangkan adalah itu akan memakan waktu lebih lama untuk menyelesaikan pencetakan. Tergantung pada proyek Anda itu dapat memakan waktu 10-50% waktu tambahan untuk menyelesaikan pencetakan.
Bagaimana mengaktifkan ironing di Cura?
Ironing tidak terlihat di Cura saat Anda pertama kali menginstalnya, jadi untuk membuatnya terlihat ikuti langkah-langkah berikut:
- Buka panel pengaturan cetak.
- Klik menu hamburger dan pergi ke “Manage Settings Visibility“.
- Di sana ketik “ironing” di kolom pencarian dan centang “enable ironing”, dan tutup jendela tersebut. Di sana Anda juga dapat mengaktifkan pengaturan ironing jika ingin mencoba opsi berbeda.
- Sekarang Anda akan melihat “Enable Ironing” di menu pengaturan di bawah submenu “Shell”. Lanjutkan dan centang kotak tersebut.
Selesai, ironing sudah diaktifkan!
Pengaturan ironing
- “Iron Only Highest Layer”: Opsi ini memungkinkan Anda memutuskan apakah Anda ingin meratakan hanya lapisan teratas untuk saat Anda memiliki permukaan yang lebih rendah dari lapisan atas. Biarkan tidak dicentang jika Anda ingin meratakan setiap lapisan atas.
- “Ironing Pattern”: Fitur ini memungkinkan Anda mengontrol cara nozel akan bergerak di seluruh lapisan atas. Ada 2 opsi, “Zigzag” adalah opsi default dan menggerakkan nozel mundur dan maju dalam pola zigzag, dan “Concentric”, yang akan mencetak dari luar ke tengah.
- “Ironing Line Spacing”: Ini mengelola jarak antara garis ironing. Jarak 0.1mm adalah default dan menghasilkan finishing yang sangat halus. Di sisi negatif, akan memakan waktu lebih lama untuk menyelesaikan, jadi tergantung seberapa halus Anda ingin lapisan atas Anda Anda dapat menyesuaikan pengaturan ini. Jarak lebih besar antara garis akan mempercepat proses.
- “Ironing Flow”: Ini mengontrol berapa banyak filamen yang diekstrusi saat ironing. Aliran 10% adalah nilai default, tetapi Anda dapat menurunkan ini jika permukaan masih kasar karena mungkin over extruding saat ironing.
- “Ironing Inset”: Opsi ini memungkinkan Anda memutuskan sejauh mana dari tepi Anda ingin nozel berada. Karena ironing mengekstrus sejumlah kecil filamen Anda tidak ingin ia pergi hingga tepi karena dapat memberi Anda jenis rim pada bagian atas Anda.
- “Ironing Speed, Acceleration, and Jerk”: 3 opsi ini akan memungkinkan Anda menyesuaikan kecepatan di mana nozel akan bergerak saat proses ironing berlangsung. Jika Anda ingin meneliti lebih dalam tentang pengaturan acceleration dan jerk, lihat artikel yang baru saja saya tulis tentang topik ini.
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih hanya sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



