Memahami Jerk dan Akselerasi dalam Cetak 3D: Panduan Praktis
Saat kita memulai di dunia pencetakan 3D, kita pertama kali belajar tentang hubungan terbalik antara kualitas output sebuah bagian dan kecepatan gerakan printer. Dengan ini, saya tidak lain adalah fakta sederhana bahwa kecepatan gerakan ekstrusi yang lebih rendah umumnya akan menghasilkan objek yang lebih indah.
Seiring waktu, kita juga belajar tentang parameter lain yang dapat disesuaikan untuk mendapatkan hasil yang diinginkan untuk tujuan spesifik kita. Dua pengaturan penting terkait kecepatan gerakan adalah jerk dan acceleration. Meskipun mereka lebih halus dan tidak sejelas, mereka sangat penting, dan dapat membuat atau merusak proyek kami.
Jerk akan menentukan rentang kecepatan (dari 0mm/s ke kecepatan yang ditentukan) di mana printer akan sepenuhnya mengabaikan parameter acceleration dan langsung ke kecepatan yang ditentukan di bawah pengaturan jerk. Akselerasi, di sisi lain, menentukan laju perubahan kecepatan gerakan terhadap waktu. Laju perubahan ini didefinisikan dalam mm/s dan mempengaruhi kecepatan pencetakan hingga mencapai kecepatan gerakan maksimum.
Mendefinisikan Jerking dan Akselerasi dalam pencetakan 3D
Printer 3D menggunakan papan kontrol yang sangat kuat dalam hal kemampuan perhitungan. Dengan papan ini, G-code (disimpan di kartu SD atau dikirim melalui kabel USB) dapat diinterpretasikan dan dieksekusi. Kode ini memberikan informasi tentang arah dan kecepatan gerakan, yang dibaca dan dieksekusi baris demi baris oleh printer kita. Namun, ada nilai yang ditetapkan dalam firmware mesin yang tidak tertulis dalam G-code, yang mendefinisikan dengan lebih rinci bagaimana gerakan dieksekusi.
Di antaranya, kita dapat menyebutkan jerk dan acceleration, yang penting untuk mencapai akurasi dimensi yang tepat dalam waktu cetak yang dapat diterima
Dengan cara yang agak ironis, jerk cenderung membuat bingung mereka yang memiliki latar belakang yang lebih teknis. Ini karena istilah ini didefinisikan dalam fisika, tetapi memiliki arti lain saat berurusan dengan printer 3D. Orang-orang seperti saya yang tidak tahu tidak perlu menghadapi kebingungan ini karena saya tidak mengetahui keburukan ini sebelum melakukan penelitian yang tepat untuk artikel ini.
Jika Anda penasaran, dalam fisika, kita dapat mendefinisikan acceleration sebagai laju perubahan kecepatan terhadap waktu. Secara analog, jerk bukan lain adalah laju perubahan acceleration terhadap waktu. Secara matematis, mereka adalah turunan pertama dan kedua kecepatan terhadap waktu.
Setelah menjelaskan perbedaan yang (tidak) perlu ini, mari kita definisikan jerk dan acceleration untuk pencetakan 3D!
Apa itu jerking dalam pencetakan 3D?
Jerk adalah parameter yang mengukur variasi kecepatan minimum yang memerlukan acceleration pada satu sumbu. Meskipun terdengar kompleks, ini dapat terlihat lebih mudah ketika variasi kecepatan terjadi di sudut: saat mencapai ujung, ekstruder harus “rem” sebelum mengubah arah. Jika nilai jerk terlalu rendah, gerakan akan lebih halus saat mencapai sudut dan variasi kecepatan tidak akan drastis saat hotend mengubah arah.
Misalnya, jika kita mengatur print jerk ke 20mm/s, kita memberitahu printer untuk pergi secara instan dari 0mm/s ke 20mm/s mengabaikan parameter acceleration. Akselerasi hanya akan mempengaruhi peningkatan kecepatan lebih lanjut dari 20mm/s ke kecepatan maksimum.
Jika tidak, jika nilai jerk diatur terlalu tinggi, akan membutuhkan waktu lebih singkat untuk mencapai kecepatan maksimum dan kemudian akan mengurangi waktu cetak. Seperti semua parameter dalam pencetakan 3D, titik keseimbangan harus ditemukan antara kecepatan dan kualitas cetak, karena meningkatkan nilai ini terlalu banyak meningkatkan getaran dan menghasilkan masalah seperti ghosting atau kehilangan langkah pada motor.
Apa itu acceleration dalam pencetakan 3D?
Acceleration menunjukkan seberapa cepat kecepatan gerakan meningkat pada setiap sumbu. Seperti saat mengemobil, kecepatan maksimum hanya tercapai ketika Anda memiliki jarak yang cukup. Menurut definisi, printer berjalan pada kecepatan antara 0mm/s (total diam) dan kecepatan maksimum yang diatur di slicer, terutama pada bagian kompleks dengan banyak sudut.
Meningkatkan acceleration membuat printer lebih cepat jika memiliki jarak yang cukup untuk ditempuh. Jerk bertanggung jawab untuk peningkatan kecepatan instan. Bersama-sama, mereka dapat melancarkan printer Anda sambil mengurangi waktu cetak.
Meskipun Anda dapat mengatur nilai acceleration dan jerk yang berbeda untuk setiap sumbu, disarankan untuk menggunakan nilai yang sama pada sumbu X dan pada sumbu Y. Dengan cara ini, objek yang dicetak akan terlihat sama, tidak peduli bagaimana mereka diorientasikan selama pencetakan.
Bagaimana Jerking dan Akselerasi mempengaruhi kualitas keseluruhan?
Saat ekstruder mengubah arah (atau kecepatan), ia harus terlebih dahulu mengurangi kecepatan pada satu sumbu dan meningkatkan kecepatan pada sumbu lain. Jika jerk diatur terlalu tinggi, perubahan ini akan cepat dan tiba-tiba, yang dapat menyebabkan getaran yang tidak diinginkan ditransmisikan ke bagian. Demikian juga, jika acceleration yang diatur terlalu tinggi, printer mungkin tidak memiliki jarak atau waktu yang cukup untuk menghentikan gerakan hotend. Ini menghasilkan overshoot yang membawa hotend melampaui posisi yang diinginkan.
Dalam kontras, mengatur nilai jerk dan acceleration yang rendah menyebabkan printer kita bekerja dalam rentang gerakan konservatif. Finishing mungkin lebih baik, tetapi pencetakan akan memakan waktu lebih lama dan membuatnya tidak dapat dilaksanakan dalam hal ekonomis. Sebagai aturan umum, kita akan berusaha untuk titik tertinggi dari jerk dan acceleration di mana penampilan objek masih dapat diterima.
Konsekuensi pengaturan jerk terhadap kualitas pencetakan
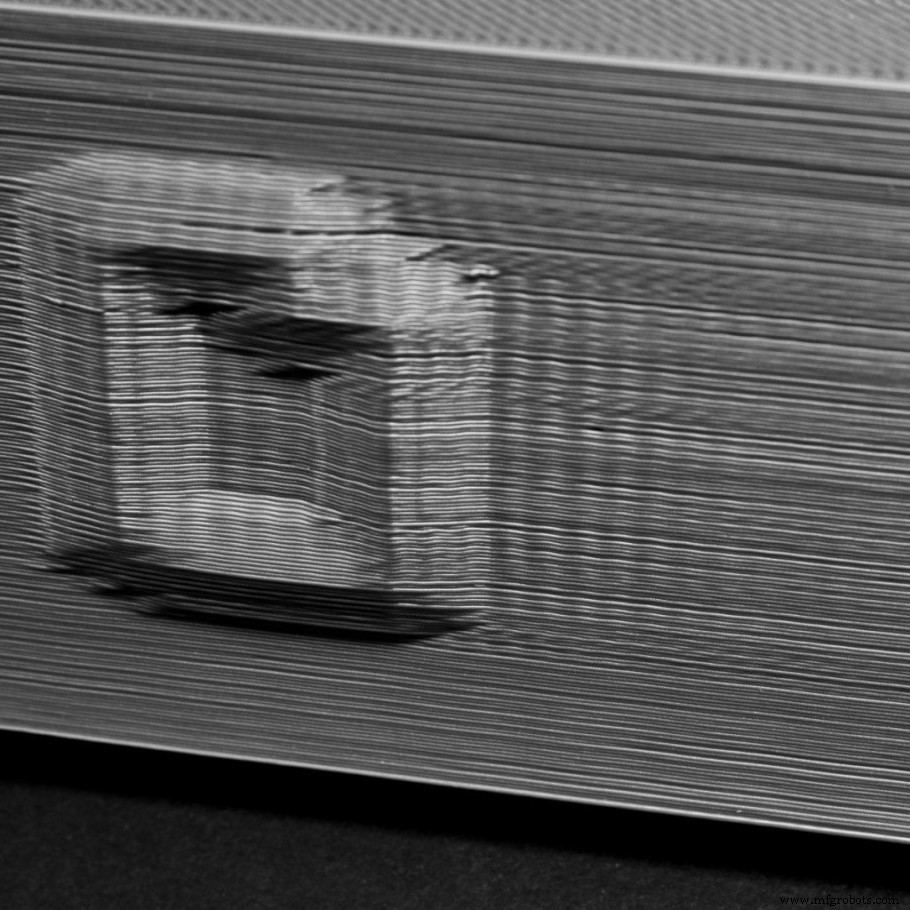
- Waktu pencetakan yang sangat lama: waktu pencetakan dapat diperpendek jika nilai jerk diatur dengan benar. Kecepatan maksimum yang ditetapkan dalam G-code tercapai lebih cepat dan membutuhkan jarak yang lebih sedikit.
- Getaran berlebihan: Saat printer mengubah arah pada sudut mendekati 90 derajat, getaran yang tidak diinginkan terjadi pada hotend. Getaran ini ditransmisikan ke bagian, menghasilkan “echo” di luar bagian. Masalah ini, dikenal sebagai ghosting atau ringing, bergantung (di antara hal lain, seperti ketegangan sabuk) pada cara printer mempercepat bagian yang bergeraknya.
- Melemahkan struktur printer 3d: Masalah ini terlihat lebih sering pada printer dengan sistem ekstrusi langsung karena ekstruder dan hotend bergerak bersama. Massa yang dipercepat menyebabkan struktur printer terus-menerus goyang, melepas baut dan baut, dan lebih meningkatkan masalah asli.
- Sudut membundar: Terkadang sudut tajam sebuah bagian keluar membundar, karena pengaturan jerk yang tidak tepat. Ini harus dikoreksi agar hotend dapat mengubah arah dengan benar.
Konsekuensi pengaturan acceleration terhadap kualitas pencetakan
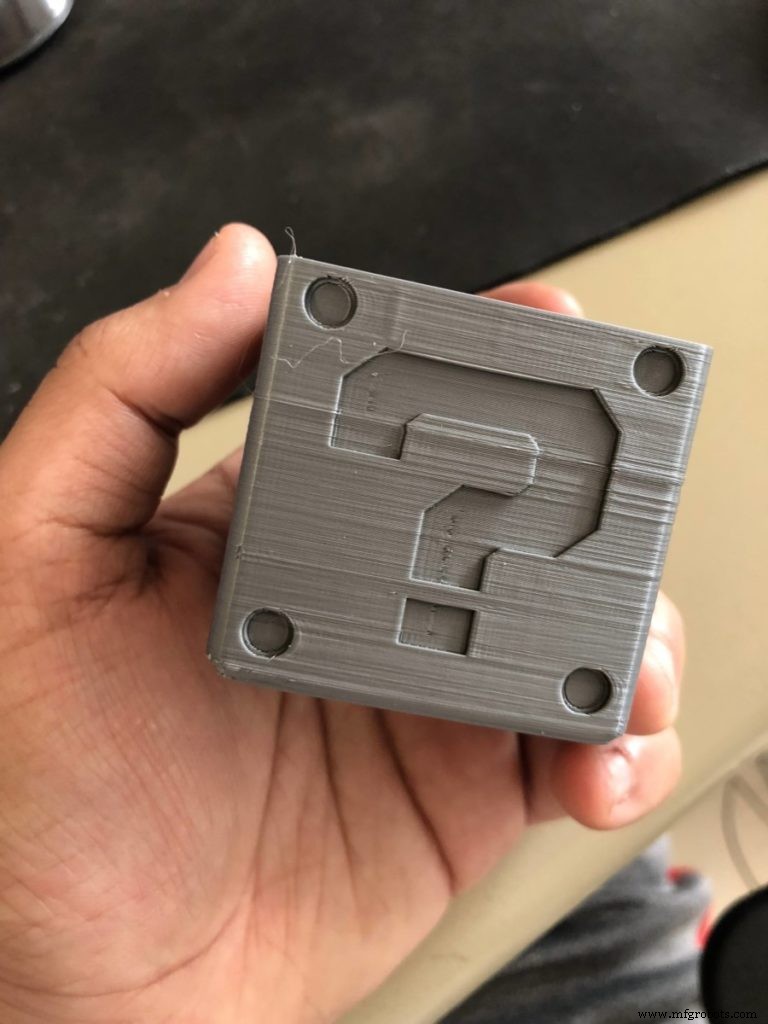
- Kebisingan berlebihan: Saat acceleration terlalu tinggi, printer menghasilkan suara yang sangat keras. Pengaturan yang benar dapat membantu mengurangi suara yang berasal dari printer.
- Z-wobble: Masalah ini muncul sebagai variasi dalam dimensi bagian sepanjang sumbu Z. Jika batang vertikal tidak melengkung, sangat mungkin acceleration terlalu tinggi.
- Lewatan garis lapisan: Jika hotend bergerak terlalu cepat sebelum mengekstrusi, sebagian kecil garis akan kosong.
Menemukan pengaturan Jerk dan Akselerasi yang optimal
Pengaturan Jerk yang optimal
Nilai jerk dapat diubah langsung dari menu printer. Dalam perintah Control, pilih “motion”. Di sana Anda akan melihat nilai-nilai berikut:
- Vx-jerk
- Vy-jerk
- Vz-jerk
- Ve-jerk
Karena nilai jerk pada sumbu z biasanya tidak signifikan untuk pencetakan, kita akan biarkan nilai yang sebelumnya diatur. Dengan cara yang sama, disarankan bahwa Anda tidak mengubah nilai Jerk pada ekstruder.
Gerakan di X dan Y harus se serupa mungkin, jadi kita akan selalu menggunakan nilai jerk yang sama di kedua pengaturan. Coba ubah pengaturan ini hingga nilai maksimum 20 mm/s.
Cara termudah untuk menemukan nilai jerk yang benar adalah dengan membuat beberapa cetakan identik dengan memodifikasi nilai ini sebesar 5 mm/s pada setiap iterasi.
Pengaturan Akselerasi yang optimal
Nilai acceleration juga dapat diubah langsung dari menu printer. Dalam perintah Control, pilih “motion”. Di sana Anda akan melihat nilai-nilai berikut:
- A-travel
- Amax X
- Amax Y
- Amax Z
- Amax E
Seperti dengan Jerk, saya merekomendasikan hanya memodifikasi acceleration pada sumbu X dan Y saja.
Kali ini, lompatan pada setiap tes dapat 100 unit setiap. Titik awal yang umum disepakati dan konservatif adalah sekitar 400m/s^2
Kalkulator berikut dari Prusaprinter dapat sangat berguna untuk melihat pada grafik seberapa jauh jarak yang dibutuhkan printer untuk mencapai kecepatan yang diinginkan, dengan nilai acceleration yang berbeda.
Kalkulator lain ini memungkinkan Anda untuk mengetahui acceleration maksimum yang didukung printer Anda, dengan mengetahui massa beban yang bergerak dan parameter lainnya yang diketahui. Ini juga memberi tahu Anda apakah nilai acceleration saat ini membuat printer kita tidak stabil. Meskipun ini menarik dari sudut pandang teknik dan pendidikan, tidak ada yang kalah dengan mengulang beberapa nilai hingga menemukan titik indah antara kecepatan pencetakan dan kualitas.
Beberapa slicer seperti Cura, memungkinkan Anda untuk memodifikasi pengaturan ini dengan menggunakan instruksi g-code. Misalnya, perintah M205 mengontrol jerk. Saya merekomendasikan Anda untuk mengontrol jerk dan acceleration dari printer 3D Anda, dan kemudian menyimpan nilai terbaik di memori EEPROM.
Menggunakan binary search untuk menemukan Jerk dan Akselerasi yang optimal

Binary search adalah metode yang umum digunakan dalam program komputer. Ini terdiri dari menetapkan dua nilai, satu yang lebih rendah (sebutlah A) dan satu yang lebih tinggi (sebutlah B). Nilai rata-rata (agar tidak menggunakan kekuatan kreatif kita, sebutlah C) dihitung sebagai setengah dari jumlahnya: (A + B) / 2 = C.
Jika kita menetapkan nilai C di parameter cetak kami, dan mencetak objek tes, kita dapat memeriksa hasilnya.
- Jika terlalu tinggi, nilai C ditukar dengan nilai B, menghasilkan (A + C) / 2.
- Jika nilai terlalu rendah, A ditukar dengan C, menghasilkan (C + B) / 2.
Dengan demikian, tidak perlu menguji dengan meningkatkan nilai sedikit demi sedikit pada setiap cetak, karena interval dipotong menjadi 2 bagian dengan setiap iterasi tambahan.
Metode ini dapat digunakan untuk menyesuaikan pengaturan lain pada printer Anda (seperti kecepatan atau suhu), jadi cobalah jika Anda tidak tahu harus memulai dari mana.
Model untuk menguji pengaturan Jerk dan Akselerasi
Ada beberapa model yang memungkinkan Anda memeriksa atau mengkalibrasi pengaturan jerk dan acceleration pada printer Anda. Beberapa dari mereka spesifik untuk pengaturan ini dan banyak lainnya memberikan gambaran umum tentang semua parameter pencetakan yang bekerja bersama pada saat yang sama.
Tes terbaik untuk mengonfigurasi acceleration dapat ditemukan di sini (Thingiverse). Ini dapat disesuaikan sepenuhnya dan terdiri dari potongan dengan satu lapisan tebal yang mengubah nilai acceleration saat cetak naik pada sumbu Z. Pada akhirnya, Anda dapat dengan jelas melihat nilai acceleration yang menghasilkan getaran pada bagian.
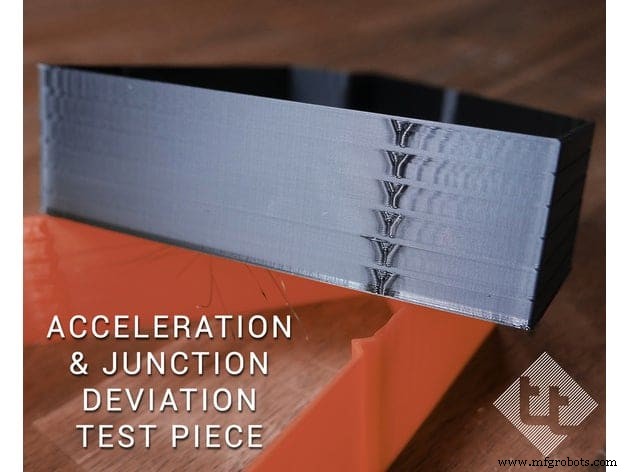
Saat menguji pengaturan jerk yang optimal, saya menemukan objek berikut sangat berguna, karena menampilkan banyak perubahan arah pada bagian yang cepat dicetak. Saat mencetak Anda harus memastikan bahwa sudut terbentuk dengan benar dan tidak ada tanda getaran di dekatnya.
Terakhir namun tidak kalah penting, sebuah objek yang menguji semua parameter pencetakan sekaligus. Meskipun tidak perlu diperkenalkan, Benchy menyorot semua masalah kalibrasi printer. Permukaan di dinding eksterior harus halus, tanpa jejak getaran. Sudut atap harus tegak lurus dan berakhir pada sudut 90 derajat. Saya merekomendasikan Anda untuk mencetak Benchy setelah mendapatkan suhu dan retraksi yang terkalibrasi dengan baik, untuk mendapatkan hasil terbaik.
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih hanya sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



