Pencetakan ABS Teroptimasi pada Seri Ender 3: Pengaturan, Pencegahan Warping, dan Tips Pakar
ABS adalah salah satu material yang paling sulit untuk mempelajari cara mencetak dengan benar pada Ender 3, Pro, atau V2, dan ini terutama karena tidak ada printer tertutup.
Namun, Anda masih dapat mencetak ABS pada Ender 3 dengan menyesuaikan beberapa pengaturan dan menggunakan beberapa trik untuk meningkatkan aerasi meja.
Berikut versi singkatnya: Untuk mencetak ABS pada Ender 3 Anda perlu mengatur suhu pencetakan antara 230°C dan 240°C, suhu meja ke 100°C, mematikan kipas pendingin bagian, dan menerapkan beberapa glue stick pada permukaan cetak untuk meningkatkan aerasi dan mencegah warping.
Tentu saja, itu belum semua dan saya merekomendasikan Anda untuk terus membaca untuk mengetahui bagaimana tes saya berjalan, cara meningkatkan aerasi meja, cara mencegah beberapa masalah, dan lainnya.
Jika Anda tidak ingin melalui semua percobaan dan kesalahan yang kami lakukan untuk menemukan Pengaturan Ideal untuk menciptakan cetakan berkualitas tinggi pada Ender 3 Anda, maka pastikan untuk memeriksa Profil Cura kami sendiri yang dirancang khusus untuk Seri Printer Ender 3 (Anda dapat mendapatkannya semua hanya dengan $7).
Direkomendasikan: Gunakan Enclosure
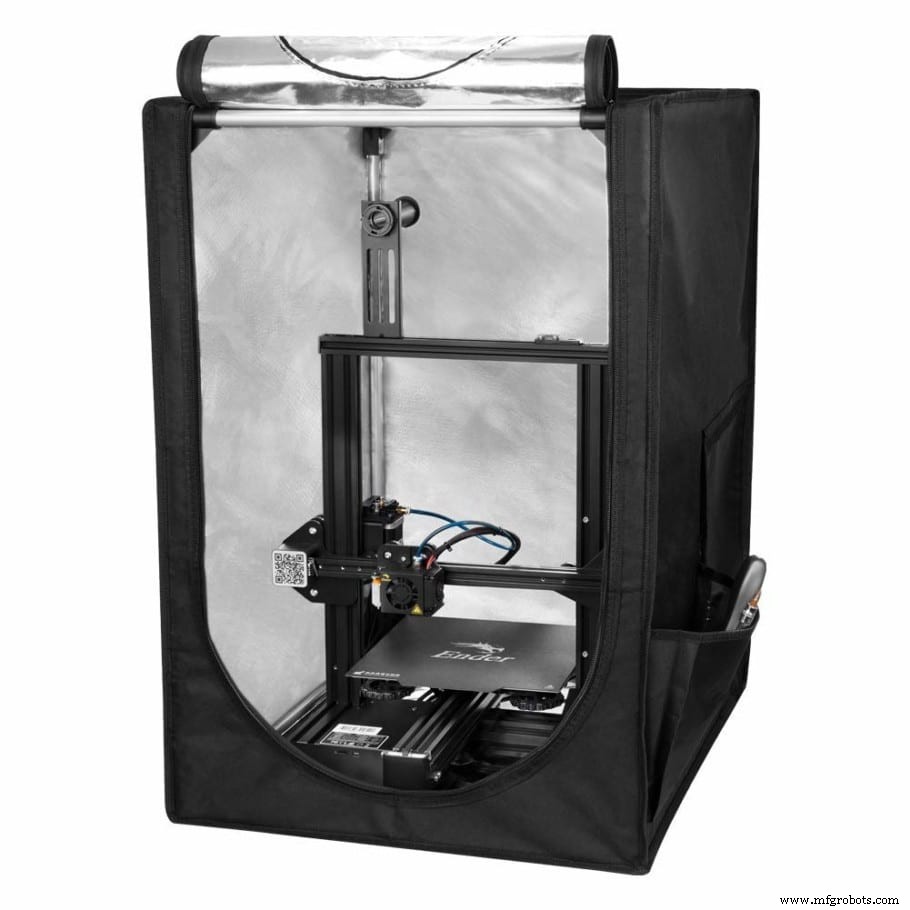
Sebelum saya masuk ke pengaturan, saya harus menyebutkan bahwa Anda sebenarnya harus menggunakan enclosure untuk mencetak ABS pada Ender 3, karena ini akan menjaga suhu di dalam printer tetap konsisten dan mencegah warping serta pemisahan lapisan.
Perlu dicatat, bahwa Anda tidak perlu membeli enclosure karena Anda bisa membuatnya sendiri, atau Anda bahkan bisa menempatkan kotak kardus besar di atas printer dan ini juga akan bekerja dengan baik.
Tentu saja, ini bisa menjadi bahaya kebakaran potensial, itulah sebabnya saya tidak merekomendasikannya, tetapi itu bekerja. Rekomendasi saya adalah mendapatkan enclosure Creality yang terjangkau dan tidak mudah terbakar untuk berjaga-jaga.
Sekarang, jika Anda sudah mengetahui pengaturan pencetakan Anda dan ingin melompat langsung ke tips tentang cara meningkatkan aerasi meja untuk mencegah warping, klik di sini.
Suhu Pencetakan
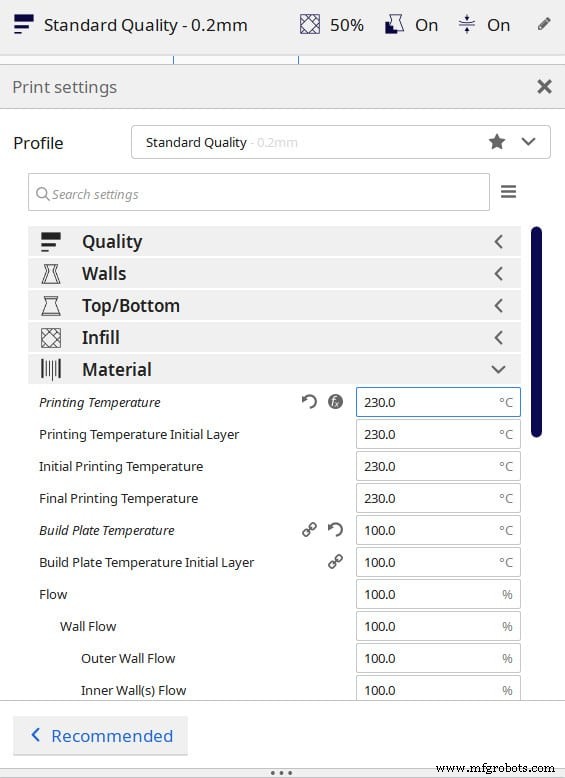
Pada Ender 3 (Pro dan V2), 230°C hingga 240°C sepertinya titik ideal tidak hanya dalam hal detail, tetapi juga kualitas jembatan dan overhang serta mencegah artefak yang tidak diinginkan. Jika di bawah 230°C menghasilkan aerasi lapisan yang buruk, sementara di atas 240°C dapat menghasilkan kualitas jembatan yang buruk.
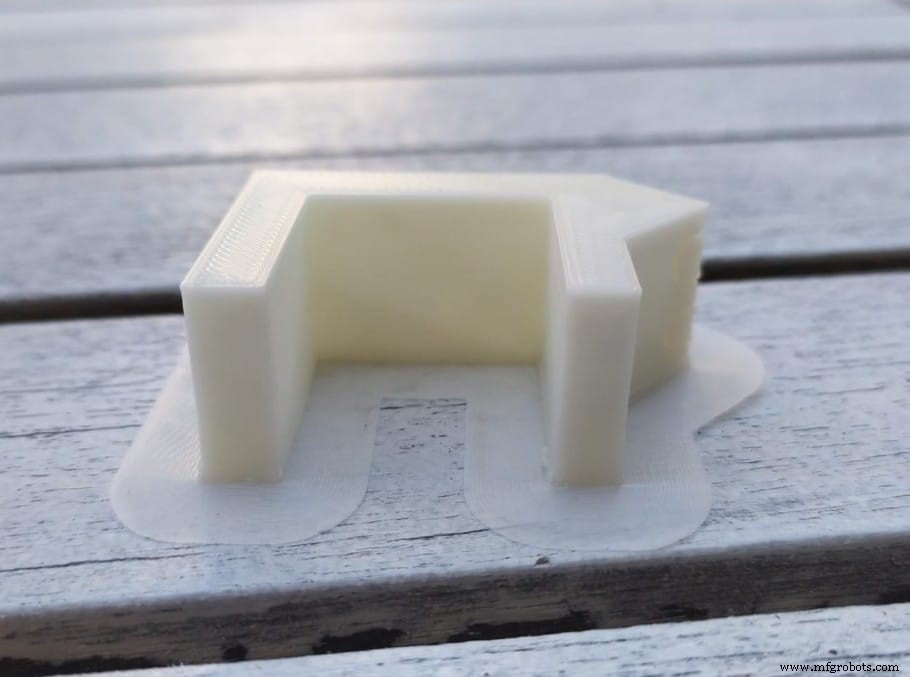
Saya mencetak beberapa tower suhu, beberapa besar dan beberapa kecil karena saya ingin menguji aerasi meja pada saat yang sama, dan saya juga mencetak panduan kabel sederhana yang saya desain yang terlekat ke meja saya.
Seperti yang baru saya sebutkan, suhu terbaik sepertinya antara 230°C dan 240°C untuk Ender 3, terutama jika ada jembatan dan overhang. Sejauh panduan kabel, saya tidak memperhatikan perbedaan kualitas antara suhu yang berbeda karena desainnya sederhana.
Namun, dan ini kembali ke titik tentang membutuhkan enclosure karena saya tidak menggunakan satu untuk tes ini karena saya mengasumsikan sebagian besar dari Anda tidak memilikinya, panduan kabel selalu retak pada titik yang sama (230°C memiliki retakan yang lebih lebar daripada 240°C), yang menunjukkan seberapa penting enclosure untuk menjaga suhu tinggi dan konsisten di sekitar objek.
Catatan: Jika Anda ingin mempelajari lebih banyak tentang pentingnya enclosure dan mengapa Anda mungkin membutuhkannya, periksa artikel ini.
Sekarang, perlu dicatat bahwa ABS dapat dicetak pada suhu yang jauh lebih tinggi, tetapi alasan saya berhenti pada 240°C adalah karena tabung PTFE yang tidak mampu menangani suhu di atas 245°C dan akan rusak serta melepaskan gas beracun yang sangat beracun. Jadi, jangan melebihi 245°C kecuali Anda mengubah tabung PTFE atau melakukan perubahan lain pada printer.
- Suhu Pencetakan ABS Ender 3 Ideal: 230°C hingga 240°C.
Suhu Meja Ideal
Jika ada satu hal yang perlu Anda perbaiki dengan ABS itu aerasi meja, dan mengatur meja pada suhu yang benar sangat penting (juga menggunakan brim, tetapi lebih tentang ini dalam sekejap).
Sebuah studi dilakukan tentang bagaimana suhu meja mempengaruhi aerasi, dan kesimpulannya adalah; "Studi ini menunjukkan peningkatan yang signifikan dalam gaya aerasi saat mencetak bagian pada suhu meja sedikit di atas suhu transisi kaca material pencetakan".
Esensialnya, jika Anda mengalami masalah dengan aerasi meja, tingkatkan suhu meja sedikit di atas Suhu Transisi Kaca filamen (60°C untuk PLA, 100°C untuk ABS, dan 80°C untuk PETG).
Untuk Ender 3 (Pro dan V2), suhu meja ideal saat mencetak ABS adalah 100°C hingga 110°C (untuk aerasi yang lebih besar). Dalam beberapa kasus, penggunaan glue stick mungkin diperlukan untuk menjaga cetakan agar tidak lepas dari panci cetak.
Sekarang, tanpa enclosure Anda selalu akan harus menangani warping karena ABS menyusut sedikit terlalu banyak, dan dalam beberapa kasus, cetakan mungkin sepenuhnya lepas dari panci cetak bahkan jika Anda mengatur suhu meja ke 110°C (lagi, lebih tentang cara mencegah warping nanti dalam posting ini).
- Suhu Meja ABS Ender 3 Ideal: 100°C hingga 110°C.
Part Cooling
Karena ABS menyusut lebih banyak daripada plastik lain saat pendingin, cetakan memiliki kemungkinan lebih besar untuk warping karena lapisan atas yang tidak dipanaskan oleh meja pendingin dan mengarahkan gaya tarik pada lapisan bawah, yang dapat menyebabkan cetakan merupuh atau lapisan terpisah (kurang umum).
Itulah sebabnya Anda mungkin ingin mempertahankan pendinginan pada minimum atau mati, tidak hanya untuk beberapa lapisan pertama, tetapi selalu.
Dalam pengujian saya, saya menemukan bahwa menjaga kipas mati untuk beberapa lapisan pertama dan kemudian menjalankannya pada kecepatan 30% menghasilkan hasil yang bagus.
Namun, jembatan dapat menjadi masalah dengan ABS karena ia memerlukan plastik pendingin secepat mungkin untuk bekerja, yang berarti semakin tinggi kecepatan kipas, semakin bagus jembatan keluar.
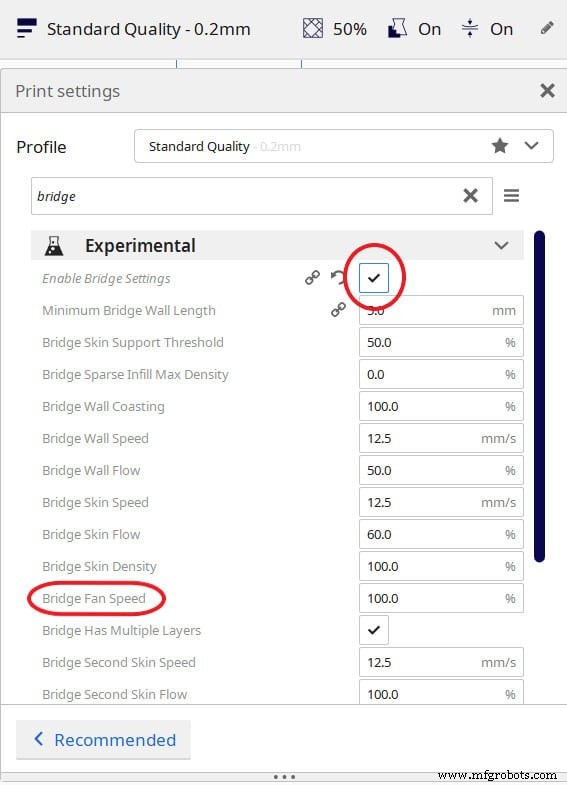
Untungnya, ada pengaturan eksperimental di Cura yang disebut "Enable Print Cooling" tempat Anda dapat menyesuaikan "Bridge fan speed", yang memungkinkan Anda untuk mengatur kipas pendingin cetak ke 100% hanya saat mencetak jembatan (Untuk menemukan pengaturan, ketik "bridge" ke kolom pencarian pengaturan, centang kotak "Enable Print Cooling" dan gulir ke bawah ke "Bridge fan speed" untuk menyesuaikannya).
Pengaturan Pendinginan ABS Ender 3 Ideal:
- Kipas sepenuhnya mati untuk lapisan pertama.
- Kipas pada 30% atau mati untuk sisa cetakan.
- Kipas pada 100% untuk jembatan.
Pengaturan Retraksi
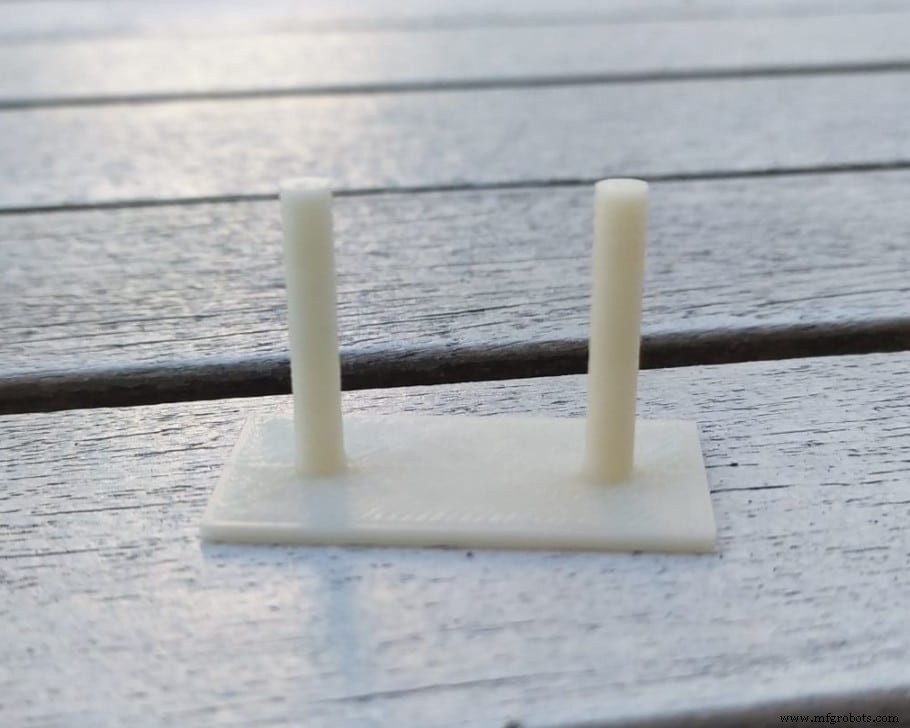
Saya menjalani tes retraksi/serat dan mendapatkan hasil yang sangat sempurna dengan pengaturan yang sama yang saya gunakan untuk PLA, yang juga adalah pengaturan default di Cura, yang adalah sebagai berikut:
- Combing Mode: ON dan diatur ke "Within Infill" (default adalah "not in Skin", keduanya bekerja).
- Retraction Distance: 6.5mm
- Retraction Speed: 25mm/s
- Maximum Retraction Count: 100
- Minimum Extrusion Distance Window: 10mm
Dengan pengaturan ini, tes serat saya keluar sangat bersih tanpa serat yang terlihat di mana pun.
Pengaturan Kecepatan
Sama seperti dengan PLA, mencetak pada kecepatan antara 40mm/s dan 60mm/s adalah ideal untuk ABS pada Ender 3 dan akan menghasilkan cetakan yang tampak bagus tanpa banyak artefak, ghosting & ringing. Kompromi terbaik antara kecepatan dan kualitas adalah 50mm/s.
Sekarang, sementara Anda mungkin mendapatkan hasil yang bagus pada 50mm/s dan 60mm/s, mungkin ada saat Anda ingin menurunkannya ke 35 atau 40mm/s tergantung pada kompleksitas model dan tingkat detail, karena Anda akan ingin menghindari ringing & ghosting sebesar mungkin.
- Pengaturan Kecepatan ABS Ender 3 Ideal: Antara 40mm/s dan 60mm/s.
Jika Anda tidak ingin melalui semua percobaan dan kesalahan yang kami lakukan untuk menemukan Pengaturan Ideal untuk menciptakan cetakan berkualitas tinggi pada Ender 3 Anda, maka pastikan untuk memeriksa Profil Cura kami sendiri yang dirancang khusus untuk Seri Printer Ender 3 (Anda dapat mendapatkannya semua hanya dengan $7).
Menyelesaikan masalah ABS pada Ender 3
Seperti yang sebelumnya saya sebutkan, ABS menyusut jauh lebih banyak daripada termoplastik lain saat pendingin dan ini menyebabkan ia merupuh dan kadang-kadang bahkan retak sepanjang garis lapisan.
Ini berarti bahwa pendinginan cetakan perlu dipertimbangkan lebih banyak daripada saat menggunakan filamen yang lebih mudah dicetak, seperti PLA atau PETG, itulah sebabnya saya sangat merekomendasikan berinvestasi pada enclosure karena ini akan mencegah sebagian besar masalah ABS, seperti warping, aerasi meja yang buruk (karena ini juga disebabkan oleh warping), pemisahan lapisan/retakan, dll.
Namun, jika Anda tidak ingin mendapat satu dan akan mencetak dengan Ender 3 Stok, maka berikut beberapa tips untuk meningkatkan peluang sukses Anda:
Jauhkan printer dari arus udara dingin
Arus udara dingin akan pendingin cetakan lebih cepat dari yang diperlukan dan juga akan pendingin secara tidak teratur, yang berarti plastik akan menyusut lebih banyak di satu sisi daripada yang lain, menyebabkan cetakan merupuh dan mungkin juga retak.
Jika Anda mencetak tanpa enclosure, simpan printer di ruangan yang selangit mungkin dan tutup semua jendela/pintu untuk mencegah arus udara dingin.
Catatan: ABS mengeluarkan gas beracun dan Anda tidak boleh berada di ruangan yang sama dengan printer saat beroperasi.
Cetak menggunakan Brim
Karena aerasi meja dapat menjadi masalah serius dengan ABS, Anda harus menggunakan semua pengaturan slicer yang tersedia untuk meningkatkannya, dan menggunakan brim mungkin cara terbaik untuk mengatasinya.
Brim esensialnya adalah skirt yang bersentuhan dengan cetakan dan membantu aerasi meja dan terutama warping, jadi selalu cetak ABS dengan Brim.
Gunakan Glue Stick untuk aerasi yang lebih baik
Saya berhasil menjaga cetakan saya agar tidak lepas dari meja dan bahkan dari warping dengan menerapkan sejumlah kecil glue stick pada permukaan cetak.
Glue stick akan secara drastis meningkatkan aerasi dan juga membantu melepas cetakan setelah meja pendingin.
Perlu dicatat bahwa mencoba melepas cetakan saat meja masih panas akan hampir mustahil karena seberapa kuat ikatan dengan lem, jadi biarkan pendingin dulu hingga suhu ruangan dan kemudian lepaskan.
Menggunakan Glue Stick adalah yang memberikan hasil terbaik untuk saya dalam hal aerasi meja saat mencetak ABS, dan meskipun ada sedikit warping, itu hampir tidak terlihat.
Gunakan Painters Tape
Menempelkan beberapa strip Painters' tape pada permukaan cetak juga membantu aerasi meja banyak. Cukup pastikan untuk menerapkan strip tepat se rapi mungkin dan tidak ada celah di antara mereka.
Sejauh aerasi, ABS menempel sangat baik pada tepat dan menyebabkan lebih sedikit kotoran dibandingkan dengan glue stick dan melepasnya juga jauh lebih mudah.
Namun, glue stick bekerja sedikit lebih baik, itulah sebabnya saya merekomendasikan menggunakannya daripada tepat.
Cetak Retakan (lapisan terpisah)
Sedangkan satu-satunya cara nyata untuk menyelesaikan ini adalah dengan mencetak menggunakan enclosure, semakin kuat ikatan di antara lapisan semakin rendah risiko delaminasi, dan ini berarti bahwa menggunakan nozel yang lebih besar dapat menjaga cetakan dari retakan karena ia menyediakan permukaan kontak yang jauh lebih besar di antara lapisan, esensialnya meningkatkan kekuatan ikatan di antaranya.
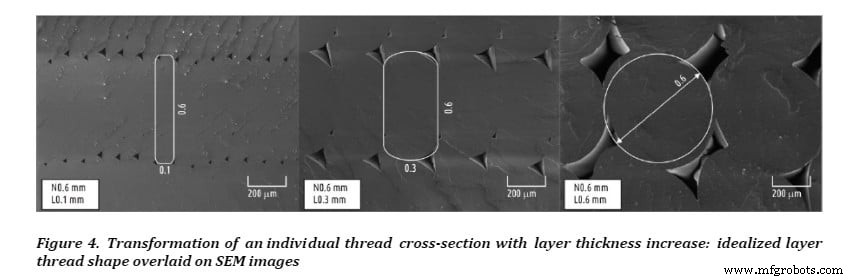
Lingkungan dingin dan arus udara dingin akan meningkatkan risiko cetakan retak, jadi pastikan untuk menyimpan printer di ruangan tertutup dengan suhu lingkungan tertinggi mungkin.
Kesimpulan
Musuh utama ABS sebagian besar adalah pendinginan yang cepat dan tidak merata karena dapat menyebabkan cetakan merupuh, lepas dari meja, dan bahkan retak.
Mencetak menggunakan enclosure akan menyelesaikan semua masalah ini dan mencetak dengan ABS akan mudah, tetapi jika Anda tidak memiliki enclosure, Anda dapat menempatkan glue stick atau painters' tape pada permukaan cetak untuk aerasi yang ditingkatkan, dan menjaga printer di ruangan tertutup jauh dari arus udara dingin.
Meningkatkan suhu meja sedikit di atas suhu transisi kaca ABS (100°C) juga akan membantu aerasi meja, jadi coba-coba suhu meja. Saya mendapatkan hasil terbaik, tanpa menggunakan glue stick, pada 110°C.
Perbedaan antara 100°C dan 110°C tanpa glue stick cukup terlihat, dengan itu, tidak begitu banyak. Itulah sebabnya saya merekomendasikan menjaga meja pada 100°C dan menerapkan beberapa glue stick padanya karena itu jauh aerasi terbaik yang saya dapatkan.
Terakhir, ingatlah untuk menurunkan atau sepenuhnya mematikan kipas pendingin untuk hasil yang lebih baik, cukup ingat untuk mengaktifkan pengaturan yang menyala kipas saat mencetak jembatan, jika tidak mereka tidak akan keluar tampak bagus.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami pertimbangkan baik untuk pemula, menengah, bahkan para ahli, membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



