Suhu dan Kecepatan Cetak Optimal untuk PLA & ABS: Panduan Pemula
Saat pengguna pencetakan 3D baru memulai sering timbul keraguan tentang suhu berapa untuk mencetak PLA atau ABS, yang merupakan dua bahan paling umum untuk memulai dalam pencetakan 3D.
Karena sebagian besar pengguna tahu pencetakan 3D, salah satu parameter utama yang secara langsung mempengaruhi bagian yang selesai yang dibuat dengan printer 3D FDM adalah kecepatan cetak. Jadi kecepatan cetak yang lebih cepat akan menghasilkan finishing yang lebih buruk dan semakin kecil semakin baik finishing. Oleh karena itu, finishing dapat dikatakan sebanding langsung dengan waktu cetak.
Sebenarnya ada pengecualian dari aturan sebelumnya, seperti saat membuat bagian kecil dan dengan lapisan yang memiliki luas kecil, karena bahkan mengurangi kecepatan ekstrusi secara banyak, finishing yang baik tidak tercapai atau bahkan pencetakan gagal. Dalam jenis situasi ini, piece yang Anda inginkan harus dicetak dan salinan atau salinan lain, seperti menara, ditempatkan jauh dari yang penting sehingga lapisan memiliki waktu untuk mengeras sepenuhnya. Untuk bahan seperti PLA, PETG, CPE 100, kipas lapisan dapat digunakan untuk membantu mengeras lapisan dengan cepat. Solusi yang mungkin lain adalah memprogram jeda antara lapisan dalam perangkat lunak gulungan (Cura, Simplifiy3D, dll)
Hubungan antara kecepatan cetak dan suhu ekstrusi
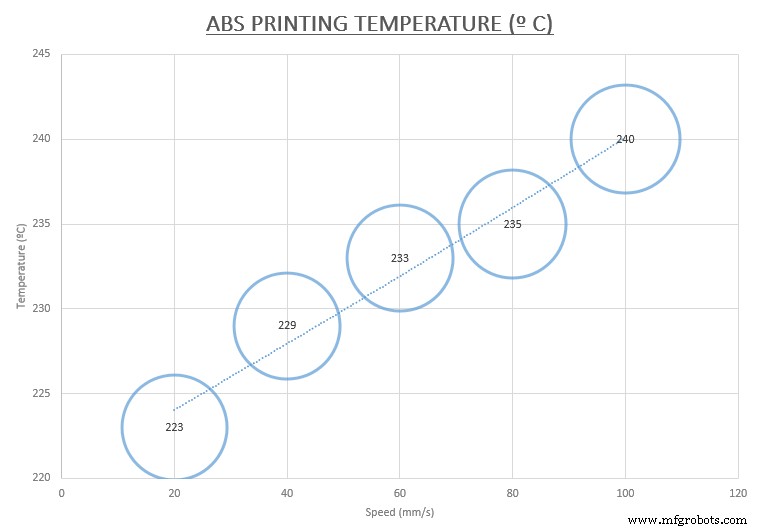
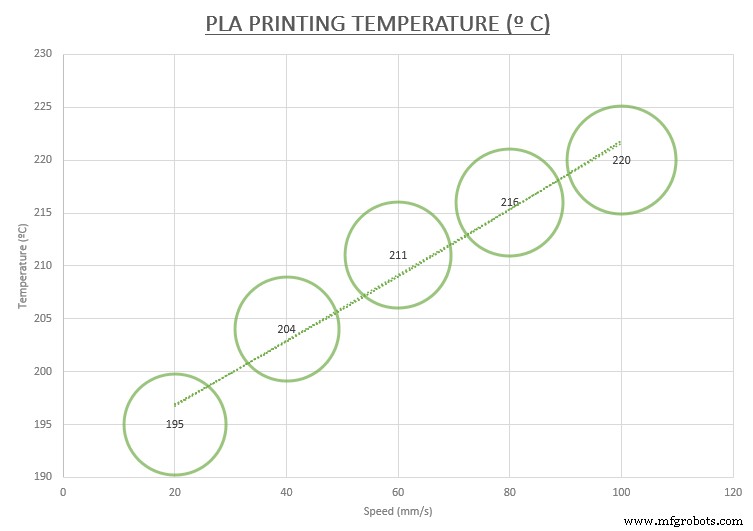
Tetapi juga kecepatan cetak (diukur dalam mm / s) mempengaruhi suhu ekstrusi karena kecepatan cetak yang lebih tinggi, suhu ekstrusi yang lebih tinggi diperlukan.
Untuk mencapai kecepatan cetak tertinggi tanpa memerlukan peningkatan suhu ekstrusi, ekstruder asli printer 3D (ekstruder v6) dapat diganti dengan ekstruder Volcano, yang berkat heater cartbridge berada dalam posisi paralel dengan aliran filamen yang berhasil melelehkan lebih banyak bahan dan lebih efisien dengan konsumsi energi yang lebih rendah.
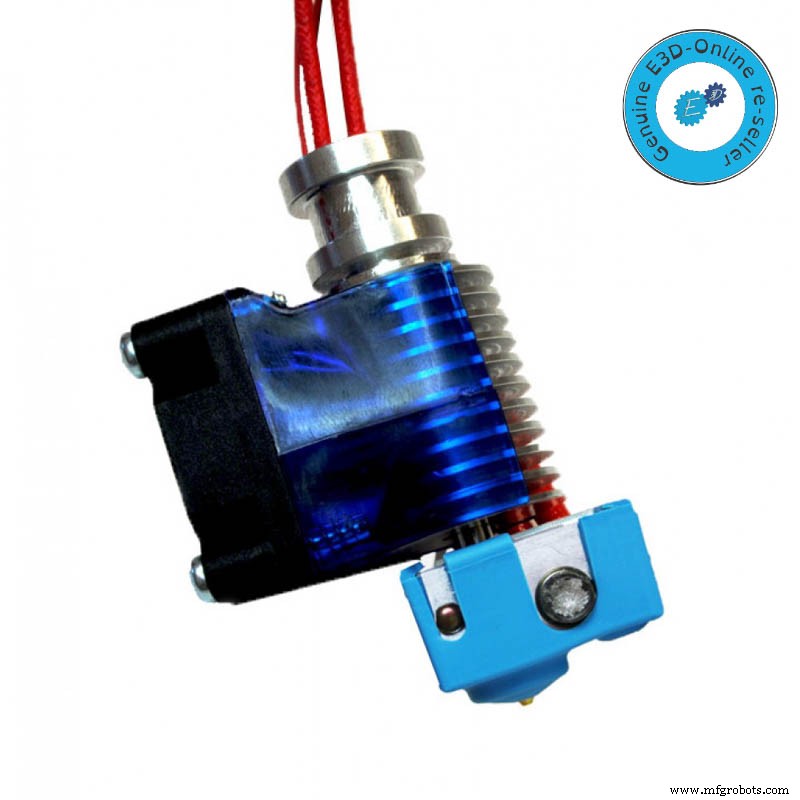
Gambar 1: HotEnd v6 Asli. Sumber: E3D-Online
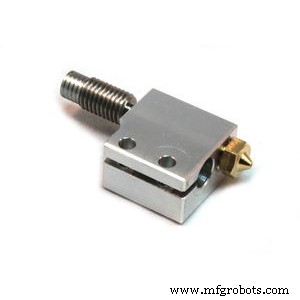
Gambar 2: HotEnd Volcano E3D Asli. Sumber. E3D-Online
Semua produsen filamen memberikan rentang suhu antara apa yang optimal untuk pencetakan. Biasanya suhu ideal ini harus disesuaikan dengan pengujian untuk mendapatkan finishing dan kleb terbaik, karena dapat bervariasi secara signifikan tergantung apakah kita menggunakan misalnya ekstruder, karena menurut posisi dan status probe suhu aktual, ini dapat bervariasi secara signifikan.
Lihat rentang filamen PLA kami
Basic PLA
Filaments
Smartfil PLA
Filaments
Premium PLA
Filaments Special PLA
Filaments
Faktor lain yang bervariasi suhu ekstrusi
Ada faktor lain yang mempengaruhi suhu cetak dan oleh karena itu kita harus mempertimbangkan:
Diameter nozel
Aspek lain yang dapat bervariasi suhu ekstrusi adalah perubahan diameter nozel. Saat beralih dari nozel 0,4 mm ke nozel 0,8 mm, kita meningkatkan area di mana bahan keluar dan dengan ini, lebih banyak suhu ekstrusi diperlukan untuk memanaskan bahan tambahan yang keluar dibandingkan nozel dengan diameter lebih kecil. Untuk melakukan perubahan nozel dengan benar kunjungi artikel blog kami tentang nozel.
Jenis filamen: material, warna
Filamen ABS memiliki koefisien gesekan yang lebih rendah dibandingkan PLA yang memerlukan lebih sedikit gaya untuk diekstrusi, jadi Anda memerlukan suhu cetak yang lebih tinggi. Jika kita tidak dapat menemukan suhu optimal akan muncul masalah pencetakan. Misalnya, jika suhu ekstrusi terlalu rendah, filamen tidak mengalir dengan baik sehingga dapat ada celah antara lapisan dan bahkan menyebabkan lapisan terpisah. Jika meningkatkan suhu secara berlebihan lebih lanjut, plastik rongga berhenti pada workpiece.
Salah satu cara untuk mendapatkan suhu yang tepat untuk suatu bahan adalah dengan melakukan tes cetak pada suhu yang berbeda. Dalam artikel kami Tips sebelum pencetakan 3D Anda dapat melihat cara melakukan proses ini dan banyak yang lainnya yang sangat menarik.
Juga ingatlah bahwa jika warna lebih gelap memerlukan lebih banyak suhu ekstrusi karena aditif pewarna filamen itu sendiri. Bergantung pada warna filamen suhu dapat bervariasi hingga 5 °C pada kecepatan cetak yang sama (baik naik maupun turun).
Beberapa bahan mengalami perubahan warna dengan variasi suhu. Filamen kayu mengubah warna dari lebih terang (suhu lebih rendah) menjadi lebih gelap (suhu lebih tinggi) menghasilkan piece dengan dekorasi yang benar-benar mengejutkan.
Dalam grafik Anda dapat melihat tren bagaimana suhu ekstrusi bergantung pada kecepatan cetak akan bervariasi tetapi ini bukan “kebenaran mutlak” karena seperti yang disebutkan dapat bervariasi bergantung pada banyak parameter.
Faktor lain yang harus dipertimbangkan untuk mencapai pencetakan 3D yang baik
Akhirnya, ingatlah bahwa tidak hanya suhu ekstruder dan dasar yang mempengaruhi pencetakan, tetapi juga suhu di sekitar printer juga mempengaruhi. Dalam printer 3D tertutup, suhu dapat dipertahankan stabil dengan memanaskan dasar, atau bahkan dapat dipilih bergantung pada jenis bahan yang akan digunakan, seperti di 3NTR A4.
Mengontrol suhu lingkungan dengan cara ini memungkinkan untuk membuat piece besar dengan bahan seperti ABS tanpa mengalami masalah penyejukan dan retakan.
Juga disarankan untuk mengontrol baik suhu internal, menghindari melebihi 28 ºC, dan angin di mana printer 3D, untuk selalu mendapatkan cetakan 3D berkualitas tinggi tanpa kesalahan.
Artikel diterbitkan pada 11/18/2015 dan diperbarui pada 08/27/2018.



