Mengoptimalkan Pencetakan 3D: Jeda Strategis, Inser Logam, dan Transisi Warna
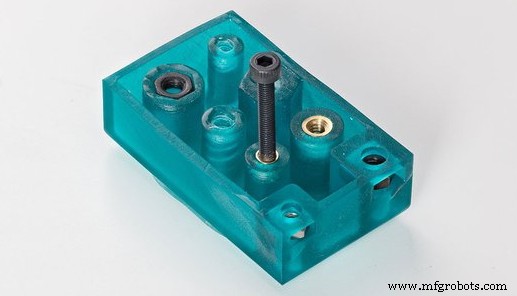
Saat pengguna mesin pencetak 3D FDM mencapai pengetahuan menengah, ia mencoba untuk meningkatkan kompleksitas bagian yang dicetak, baik dari segi fungsionalitas maupun finishing. Berikutnya, serangkaian tips untuk meningkatkan kinerja mesin pencetak 3D dibahas berkat jeda yang dijadwalkan dan inser logam.
Jeda yang dijadwalkan
Jeda yang dijadwalkan adalah tindakan yang sangat sederhana untuk dilakukan dan yang banyak pengguna takut untuk melakukannya. Langkah pertama untuk berhenti adalah mengetahui tepat pada ketinggian berapa (dalam milimeter) Anda ingin berhenti mencetak untuk alasan apa pun. Terlepas dari perangkat lunak laminasi yang digunakan oleh pengguna, dapat ditemukan langsung (nomor lapisan X) atau tidak langsung (X mm). Dalam kasus terakhir, Anda harus mencari nomor lapisan di mana Anda ingin berhenti dan mengalinya dengan ketebalan setiap lapisan untuk mendapatkan ketinggian total dalam milimeter.
Setelah ketinggian total diketahui, misalnya 14 mm, ada dua cara untuk memprogram jeda: secara langsung dalam GCode atau dalam perangkat lunak laminasi.
Pada awal pencetakan 3D, GCode dari sebuah bagian dimodifikasi untuk memprogram jeda pada ketinggian yang diinginkan. Untuk ini pengguna harus mencari ketinggian lapisan (Layer) dan di baris kode berikutnya memasukkan perintah M600. Perintah ini adalah penggantian filament yang telah ditetapkan pada mesin pencetak 3D yang menggunakan Marlin atau turunan.
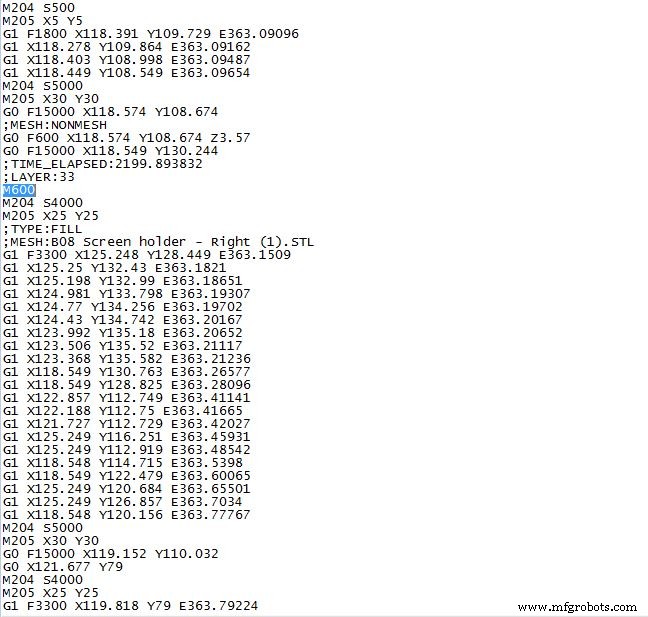
Gambar 1: GCode dengan jeda M600
Saat ini ada metode lain untuk berhenti dengan cara yang jauh lebih sederhana. Perangkat lunak laminasi seperti Cura3D memiliki plugin untuk melakukan berbagai jenis jeda. Karena dengan cara ini sangat mudah untuk melakukan tindakan ini, paragraf berikut menjelaskan jenis-jenis jeda yang mungkin.
Penggantian filament
Jeda penggantian filament adalah tindakan yang ideal saat Anda ingin membuat bagian dengan beberapa warna dengan satu ekstruder, meskipun pengguna harus mempertimbangkan saat merancang bahwa ini hanya valid untuk perubahan warna pada sumbu Z dan pada ketinggian lapisan yang berbeda. Untuk memprogram penggantian filament dengan Cura3D, buka "Extensions -> Postprocessing -> Modify GCode" dan pilih "Change Filament", di mana Anda harus memilih ketinggian lapisan, panjang retraction dan pemasukkan filament serta posisi di mana diinginkan untuk memindahkan HotEnd selama jeda. Konfigurasi ini dapat diulang sebanyak yang diinginkan oleh pengguna.
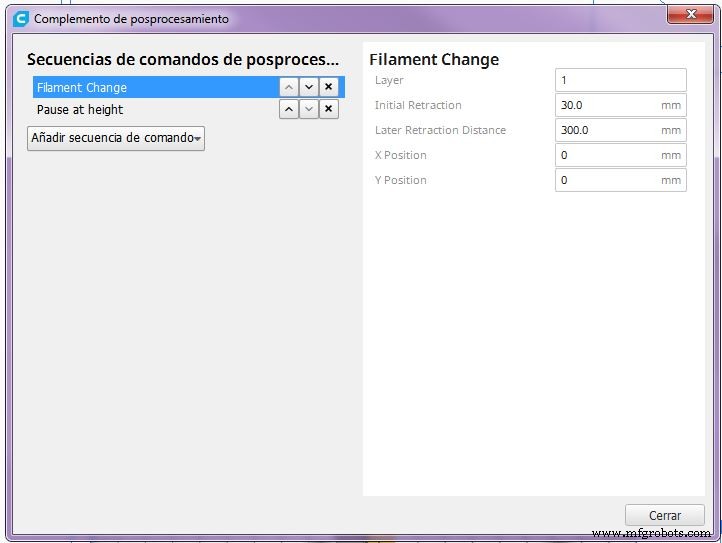
Gambar 2: Ganti filament dengan 3D cure. Sumber: Cura 3D
Berhenti pada ketinggian yang diinginkan
Melakukan jeda pada ketinggian tertentu sangat berguna untuk memperkenalkan beberapa elemen ke bagian yang sedang dicetak, seperti bagian cetak lainnya,magnet atau baut. Memasukkan baut di dalam bagian cetak adalah tindakan yang benar-benar menarik dan produktif saat memproduksi bagian fungsional. Untuk ini, desain harus dilakukan dengan mempertimbangkan ukuran baut (jarak antara wajah pada dua sumbu), jarak bersih yang diperlukan dari penampungan dan posisi penempatan baut itu sendiri. Jika posisi baut meninggalkan ruang tanpa material, sesuatu yang biasa saat baut tidak ditempatkan sejajar dengan base pencetakan, disarankan untuk mencetak bagian untuk ditempatkan di atas baut itu sendiri, yang berhasil mengisi ruang kosong hingga ketinggian lapisan yang telah dijeda. Gambar berikut menunjukkan yang telah dijelaskan di atas; bagian ungu adalah bagian dasar, bagian ocker adalah baut dan bagian biru adalah bagian cetak untuk mengisi celah yang tidak diinginkan.
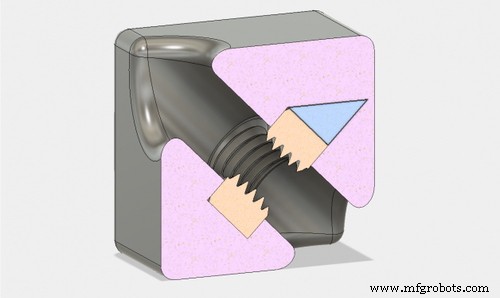
Gambar 3: Cara memasukkan baut pada bidang miring. Sumber: Markforged
Jenis jeda ini diprogram di Cura3D di bagian: "Extensions -> Postprocessing -> Modify GCode" dan pilih "Pause at height ". Baik dengan jenis jeda ini maupun dengan "Filament Change", saat mesin pencetak 3D mencapai ketinggian yang dipilih, ia berhenti mencetak hingga pengguna melanjutkannya lagi dengan menekan salah satu tombol di layar.
Inser logam
Sebagai alternatif untuk memasukkan baut di tengah pencetakan adalah menggunakan inser logam. Terlepas dari jenis inser, pengguna harus jelas tentang dua faktor kunci dari inser: resistensi ekstraksi dan resistensi rotasi. Resistensi ekstraksi adalah lawan dari inser untuk keluar dari tempatnya saat baut dikencangkan. Ini adalah nilai yang dapat ditingkatkan dengan meningkatkan panjang inser. Resistensi rotasi adalah lawan dari inser untuk berputar sendiri saat baut dikencangkan. Dalam hal ini resistensi meningkat dengan meningkatkan diameter lubang. Aspek lain yang harus dipertimbangkan secara umum adalah diameter yang diperlukan untuk setiap jenis dan ukuran inser, diperlukan untuk berkonsultasi dengan lembar data teknis produsen untuk mendapatkan diameter lubang yang direkomendasikan.
Dengan poin di atas yang jelas, dalam pencetakan 3D biasa untuk menggunakan dua jenis inser: inser baut termasuk dan inser baut self-tapping.
Inser baut termasuk
Jenis inser ini digunakan dengan material termoplastik, yang meleleh pada suhu rendah. Cara penggunaannya sangat sederhana dan hanya memerlukan memiliki pemanas atau sumber panas lain, yang melalui kontak panas menyentuh inser. Geometri komponen ini dirancang sehingga ketika plastik meleleh dari dinding lubang, gabungan yang tahan terbentuk, yang mencegahnya keluar atau berputar sendiri.
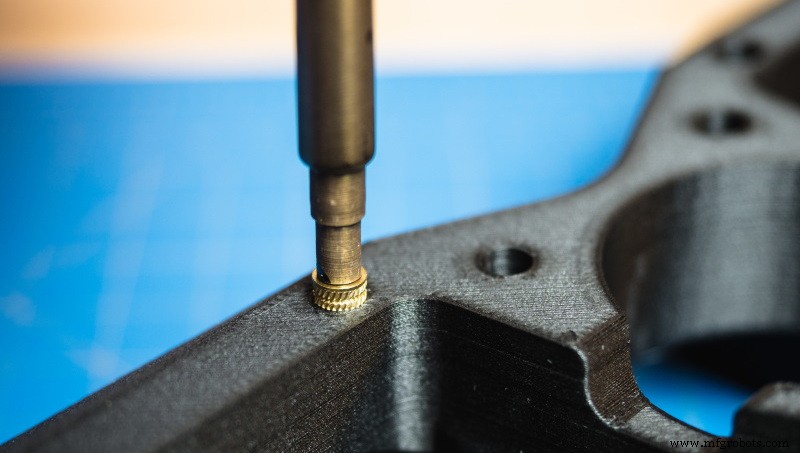
Gambar 4: Memasukkan inser panas. Sumber: Markforged
Jenis inser ini ideal untuk sebagian besar bagian dan material yang digunakan dalam pencetakan 3D FDM.
Inser baut self-tapping jenis ensat
Beberapa material yang digunakan dalam pencetakan 3D SLS dan resin meleleh pada suhu yang lebih tinggi atau tidak berperilaku stabil saat dipanaskan. Dalam hal ini disarankan untuk menggunakan inser baut self-tapping (Ensat bush).
Jenis inser ini memungkinkan gabungan dengan baut dengan kapasitas beban dan suhu yang tinggi. Bentuk kerucut di ujung bawahnya disertai dengan ranah pemotong, membuat baut secara otomatis di lubang. Untuk memasukkannya, Anda hanya memerlukan baut dengan diameter dalam inser dan dua baut untuk membuat baut pengunci.
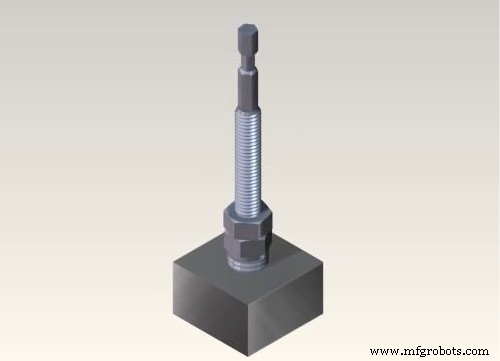
Gambar 5: Sistem baut pengunci. Sumber: Norelem
Untuk dua jenis inser ini juga terdapat alat khusus, yang direkomendasikan bagi pengguna yang melakukan proses ini sebagai rutinitas.
Kesimpulan
Dengan mengikuti saran yang disebutkan di atas, setiap pengguna mesin pencetak 3D dapat meningkatkan bidang aplikasinya berkat meningkatkan fungsionalitas bagian mereka.



